

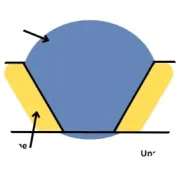
NB/T 4014—2023《承压设备焊接工艺评定》附录D—不锈钢-钢复合板焊接工艺评定,对于覆层厚度不参与设计强度计算时的情况,允许如下图所示的2种评定方式。

图1 允许的2种评定方式
方式1:选用复合板进行评定,也就是与覆层厚度参与强度计算时相同的评定方式。
方式2:用1个带过渡层焊接的基层评定加另外一个耐蚀堆焊评定的评定,2个评定组合使用,评定整个复合板的焊接接头。
采用方式2,基层评定还要将过渡层焊缝带入,这个是2023版标准的一个重大变化,根据我在几个焊接微信群的提问及标准编制者的回复,我推测编制者有以下几个方面的考虑。
复合板开台阶时要“挖进去”一定的深度,然后采用过渡层焊材焊接,理论上,应将过渡层焊缝金属对整个焊接接头强度的影响考虑进去;
对于不开台阶的复合板,很多焊工为了避免基层焊材直接焊在不锈钢覆层上而产生裂纹,往往距离交界面5mm以上时就直接用过渡层焊材焊接,其对整个焊接接头的强度影响更严重;
复合板焊缝返修时,如从覆层侧清除缺陷(碳刨+打磨,不开台阶),然后进行返修,也容易出现距离交界面5mm以上时就直接用过渡层焊材焊接的情况,也应考虑对这个焊接接头强度的影响。
正是由于上述原因,新标准明确规定采用方式2时,基层评定试件应将过渡层焊缝带入。
基层评定试件应将过渡层焊缝,以往应该很少有制造单位这样实施过,如严格执行,凡是涉及复合板的设备,势必都要新增评定,工作量较大。
目前有消息说,当基层母材为245R、Q345R、16MnDR、09MnNiDR、15CrMoR、14Cr1MoR、08MnNiDR,过渡层焊材为309L、309LMo时,由于过渡层焊材焊缝金属抗拉强度的下限高于基层母材,可以不执行基层评定带入过渡层焊缝的规定,并会通过标准勘误或者转化说明的正式文件的形式明确。但一方面目前还没有正式的相关文件,另一方面,当母材材料为Q370R、13MnNiMoR时,由于其抗拉强度下限大于309L、309LMo的抗拉强度的下限510Mpa,以这些材料为基层的不锈钢复合板的评定还是涉及基层评定带入过渡层焊缝的问题。
关于基层评定带入过渡层是否合理不在本文的讨论范围,既然标准定了,执行就是了。笔者想讨论是如果推测的基层评定带入过渡层的原因是考虑过渡层强度的话,那么是否有更为简便的焊接工艺评定方式进行验证,也就是有没有方式3。
笔者个人认为,还是存在方式3的,具体如下。
基层焊缝的评定:选用基层对接焊缝的评定。
过渡层焊缝的评定:选用基层母材仅用过渡层焊材焊接的评定。
过渡层加面层形成的堆焊焊缝的评定:用堆焊焊缝的评定。
3个评定组合使用,可以对整个焊接接头全覆盖。当然,在工程实践中,绝大多数制造单位都是基层和覆层分别编号的,所以是基层评定覆盖基层,过渡层评定加堆焊评定覆盖覆层堆焊。
采用以上的评定方式,仅需增加基层母材仅用过渡层焊材的评定,比方式2规定的带入过渡层焊缝的基层评定要方便些。
另外,为了减少评定数量,过渡层焊缝的评定可以采用多种焊接方法一起焊接的方式,如选用Q370R的母材,厚度10mm,5mm焊缝用309L焊条焊接,5mm焊缝用309L药芯焊丝焊接,到时候做拉伸,侧弯,冲击全套理化项目,以后过渡层不管是用焊条,还是用药芯焊丝就都可以了。另外,由于309L和309LMo的焊缝金属的抗拉强度的下限相同,所有309L和309LMo之间也可以互相代替。10mm的厚度覆盖范围是20mm,如果厚板不能覆盖的话,可以用40mm母材,开X坡口,焊条和药芯焊丝各焊接约20mm,这样就实现了全厚度覆盖(复合板基层厚度10mm以下几乎不可能,经济上不合算)。
至于拉伸试验是否能够合格,刚才查了下309L焊条和309L药芯焊丝的质保书(图2、图3),焊条的余量很大,不要说Q370R了,就连13MnNiMoR的570Mpa的抗拉强度下限也可以达到。药芯焊丝的强度普遍低,高于Q370R的530Mpa抗拉强度下限没有问题,但是用到13MnNiMoR,可能还会存在问题。
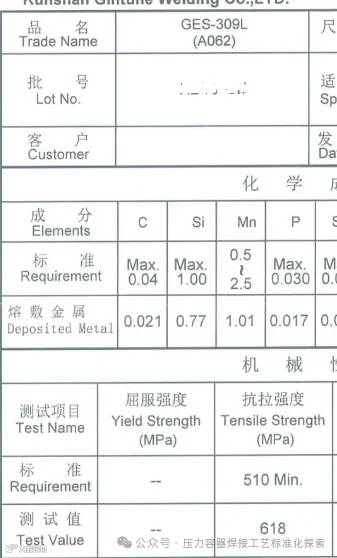
图2 309L焊条质保书(1例)
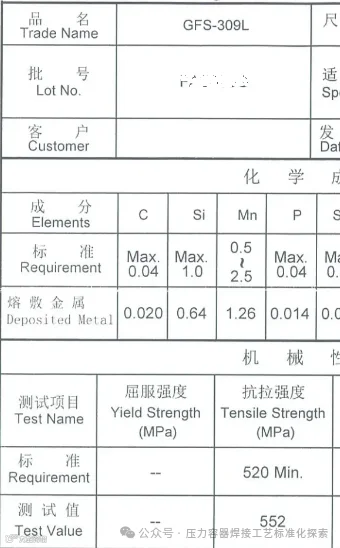
图2 309L药芯焊丝质保书(1例)
上面只是笔者的个人设想,往好里说是奇思妙想,说坏里说是胡思乱想。
本文为个人原创,转载请注明出处。