

UG-NX发那科三菱3+2及BC宏联动后处理技术解析
核心技术概述
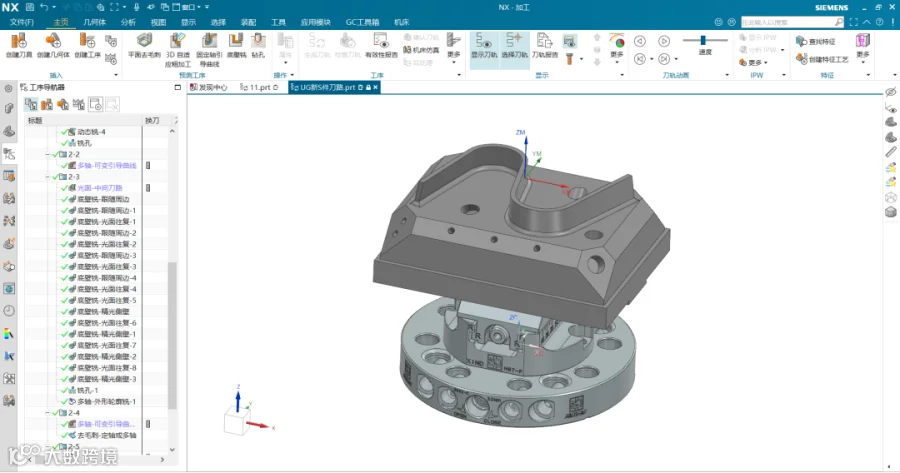
本文重点展示适用于UG-NX软件的后处理配置方案,主要针对发那科(Fanuc)与三菱(Mitsubishi)数控系统。核心功能涵盖3+2定位加工以及BC轴宏程序联动坐标转换后处理。该技术方案旨在解决多轴加工中的坐标变换难题,提升编程效率与加工精度。
NC程序代码实例分析
程序结构与初始化
以下代码片段展示了基于宏变量进行坐标转换的典型G代码结构。程序头包含标准的初始化指令及安全设置:
% ( 2026-10-31 23:15:32 ) ( T14 | H14 | D00 | 108.38 | 倒角刀-D6 ) G65 P9012 B0 C0 S140 E10000 M1 Q1 G40 G17 G49 G80 G90 G91 G28 Z0.0 M05 N0010 M01 T14 M06 (D6) (T14=D6 D=6.00 C=3 H=14 ) (6-联动) (stock:XY=0.000 Z=0.000) M11 M51 G65 P9012 B10.225 C0.0 Z119.994 H14 E10000 M1 Q1 S140 G00 G90 G54 X36.386 Y1.2 B10.225 C0.0 S9000 M03 G43 H14 Z119.994 M08 G58 |
宏变量坐标转换逻辑
在联动加工过程中,通过宏变量(如#147, #148, #140, #150等)实时计算旋转后的XYZ坐标。这种后置处理方式能够自动补偿因B轴和C轴旋转产生的空间位置变化,确保刀具中心点轨迹的准确性。
关键代码段示例如下:
G01 X[36.386+[[#147*[1.00000]+#148*[0.00000]+#140]*[0.98412]+#150*[-0.17751]-#147-#140]] Y[1.200+[-#147*[0.00000]+#148*[1.00000]]-#148] Z[119.994+[[-[#147*[1.00000]+#148*[0.00000]+#140]]*[-0.17751]+#150*[0.98412]-#150]] F10000. X[36.386+[[#147*[1.00000]+#148*[0.00000]+#140]*[0.98412]+#150*[-0.17751]-#147-#140]] Y[1.200+[-#147*[0.00000]+#148*[1.00000]]-#148] Z[111.499+[[-[#147*[1.00000]+#148*[0.00000]+#140]]*[-0.17751]+#150*[0.98412]-#150]] M50 ...(中间省略大量类似的宏计算坐标行)... X[18.414+[[#147*[1.00000]+#148*[0.00000]+#140]*[0.98412]+#150*[-0.17751]-#147-#140]] Y[-0.000+[-#147*[0.00000]+#148*[1.00000]]-#148] Z[108.386+[[-[#147*[1.00000]+#148*[0.00000]+#140]]*[-0.17751]+#150*[0.98412]-#150]] B10.225 |
此类代码结构体现了高级后处理器的能力,即将CAM软件生成的刀具路径转化为机床控制器可识别的、包含复杂数学运算的宏程序,从而实现高精度的五轴或3+2轴联动加工。
程序结束与安全复位
加工完成后,程序执行标准的退刀、关闭冷却液及主轴停止操作,并重置坐标系:
M09 G91 G28 Z0.0 M05 G91 G28 X0.0 Y0.0 M51 G00 G90 G58 B0.0 C0.0 M10 M50 M30 % |
资源获取与声明
机械软件安装-最新目录
开启权限下载平台所有资源
本文内容均来自互联网,文件仅限学习与交流使用,不得用于商业用途。下载学习完后,请24小时内清除。如有侵权,请及时联系我们删除。