摘 要
将连续纤维增强热塑性复合材料型材作为“骨架”,并与阻燃抗静电高分子材料进行复合注塑,研究连续纤维增强热塑性复合材料型材增强对拉伸强度与落锤冲击强度的影响。结果表明:连续纤维增强热塑性复合材料型材截面周长占比与样条拉伸强度呈正相关,随着热塑性复合材料型材截面周长占比的增加,样条拉伸力随之增加;在相同截面的样条中增加连续纤维增强热塑性复合材料型材有助于拉伸强度的增加;为了容纳更多型材而增加厚度,拉伸强度反而降低。增加连续纤维增强热塑性复合材料型材样条的型材截面周长占比,落锤冲击强度提升明显;使用阻燃抗静电高分子材料与连续纤维增强热塑性复合材料型材复合注塑,可使复合注塑样条的强度显著增加,又可以满足煤矿对高分子材料的要求,可以应用于煤矿相关产品的设计中。
关键词:连续纤维PA6型材;复合注塑;煤矿
引 言
工程塑料因其优异的性能,可替代越来越多的金属制品,广泛应用于各个领域[1]。一些特殊领域对工程塑料有特定的要求,需要对工程塑料进行改性,使工程塑料具备特殊的功能以适应相应的环境,如煤矿行业爆炸性环境中使用的仪器仪表外壳要求工程塑料有阻燃、抗静电性能。在煤矿中受力复杂、对材料强度有较高要求的情况下,传统的工程塑料无法满足其对强度的使用要求,更无法实现煤矿机械轻量化的目的。
连续纤维增强热塑性复合材料相比热固性复合材料具有韧性高、强度高、抗冲击性能优良、抗疲劳性能优良、易加工、可回收等优点[2-3]。连续纤维增强热塑性复合材料首次应用领域为航空航天[4],由于一些领域对材料质轻高强的追求,近年来连续纤维增强热塑性复合材料开始应用于汽车、船舶、建筑、医疗等工业领域[5-10],其应用已从简单结构、非承力件向复杂结构、承力件发展,甚至可以用于装配件。因此,研究连续纤维增强热塑性复合材料复合注塑成型工艺及性能具有重要意义[11]。目前,已有连续纤维增强热塑性复合材料复合注塑的一些研究,但主要集中于界面改性、工艺参数等方面。然而,连续纤维的特性(表面光滑、化学惰性)对复合材料力学性能有负面影响[12]。为了增加树脂与连续纤维增强热塑性复合材料嵌件的界面强度,需对嵌件进行表面改性,以增强其表面的粗糙度和极性[13-14]。常用改性处理方法包括表面硅化、等离子体处理、CO2激光烧蚀[15]及涂料上浆剂表面改性[16]。注塑树脂基体的性能也是影响复合注塑性能的重要因素。陈杨[17]研究发现,在聚丙烯树脂中添加增容剂(马来酸酐接枝聚丙烯),可改善复合注塑样件的弯曲性能和拉伸性能。赵子岳[18]研究发现,短切碳纤维在聚醚醚酮(PEEK)树脂基体互熔区钉扎效应,可增强界面剪切强度。DENG等[19]研究发现,注射树脂与复合材料嵌件间的热膨胀系数差异是复合注塑制品残余应力的来源之一。复合注塑成型工艺参数亦影响复合注塑制品的性能。石武平[20]研究发现,复合材料嵌件温度、保压压力、熔体温度对复合注塑制品翘曲变形有较大影响。FU等[21]研究发现,高预热温度会使嵌件的表面粗糙度增大,可增强其界面强度。MIAO等[22]研究发现,注射温度和预热温度是复合注塑界面结合强度的重要影响因素。李福海[23]研究发现,预浸带复合注塑可在实现轻量化的同时,提高制品的表面强度。PARAMASIVAM等[24]研究发现,表面注塑前对复合材料嵌件进行预热,可提升复合注塑样件的层间剪切强度、拉伸强度及抗冲击性能。
煤矿设备部件一般结构复杂,而连续纤维增强热塑性复合材料无法直接成型复杂结构件,且煤矿井下对制品的阻燃抗静电性能要求较高,连续纤维增强热塑性复合材料难以达标且成本较高。为此,本文以连续纤维增强热塑性复合材料为“骨”,采用外层阻燃抗静电塑料注塑成型的方法成型(包覆铜嵌件、成型定位柱、定位孔、加强筋等)复杂结构,研究连续纤维增强热塑性复合材料对注塑制品的增强,进一步实现煤矿设备“以塑代钢”。

1 实验部分
1.1 主要原料
连续纤维增强热塑性复合材料型材(玻璃纤维单向分布,质量分数80%),截面尺寸6 mm×6 mm、20 mm×4 mm、24 mm×3 mm,重庆国际复合材料股份有限公司;尼龙6 (PA6),30GF12,重庆科聚孚新材料有限责任公司;尼龙66 (PA66),30G1,重庆科聚孚新材料有限责任公司。
1.2 仪器与设备
落锤冲击试验机,XJL-300C,承德市金建检测仪器有限公司;塑料注塑成型机,98F1V,广东东华机械有限公司;电子万能试验机,SANS CMT5305,美特斯工业系统(中国)有限公司。
1.3 样品制备
表1为复合注塑材料及复合材料型材嵌件。将连续纤维增强热塑性复合材料型材作为嵌件放入模具中,然后注塑成型样条。图1为样条尺寸和嵌件。在制备样条前PA6、PA66颗粒料需要在100 ℃烘干4 h;连续纤维增强热塑性复合材料型材需要在220 ℃加热处理30 min。在注塑样条时,注塑机下料口至喷嘴各段温度设置如下:PA66为270、280、285、290 ℃;PA6为250、260、265、270 ℃。
表1 复合注塑材料及复合材料嵌件
| 编号 | 材料 | 嵌件规格/mm | 嵌件数量 | 嵌件截面周长/mm | 嵌件截面周长占比/% | 备注 |
| 1# | PA6 | — | — | 0 | 0 | — |
| 2# | PA6 | 6×6 | 1 | 24 | 31 | A类 |
| 3# | PA6 | 6×6 | 2 | 48 | 62 | B类 |
| 4# | PA6 | 24×3 | 1 | 54 | 69 | C类 |
| 5# | PA6 | 20×4 | 2 | 96 | 82 | D类 |
| 6# | PA66 | — | — | 0 | 0 | — |
| 7# | PA66 | 6×6 | 1 | 24 | 31 | A类 |
| 8# | PA66 | 6×6 | 2 | 48 | 62 | B类 |
| 9# | PA66 | 24×3 | 1 | 54 | 69 | C类 |
| 10# | PA66 | 20×4 | 2 | 96 | 82 | D类 |
注:“—”表示无复合材料型材嵌件。
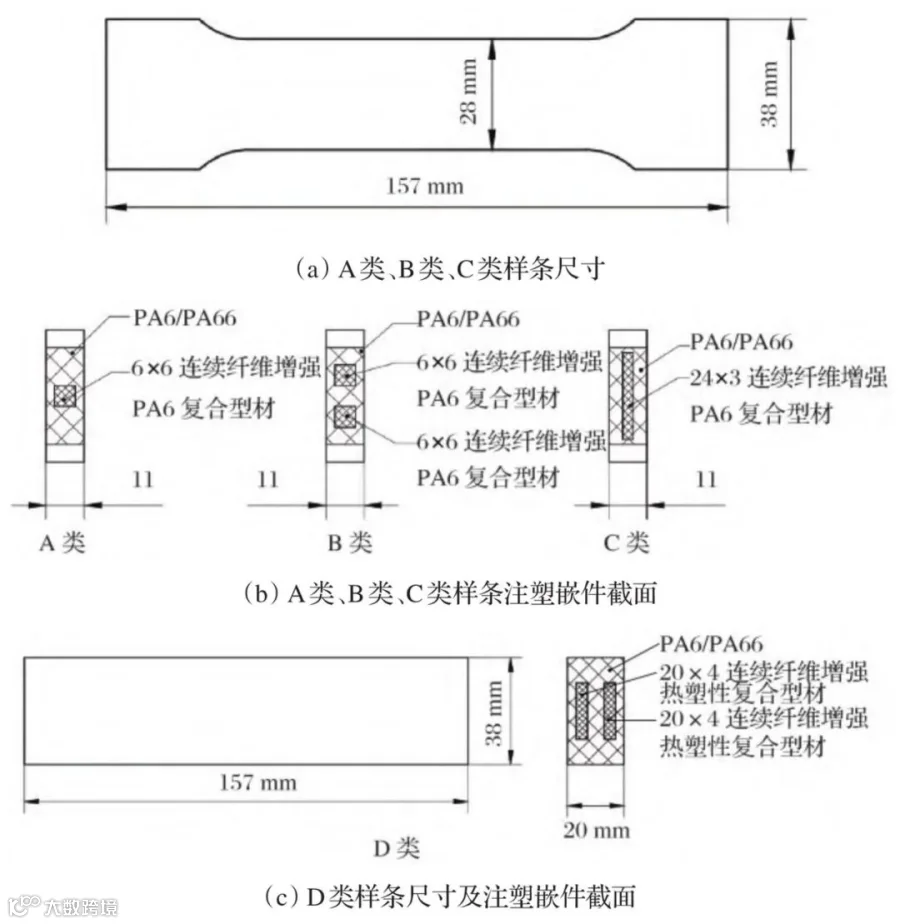
图1 样条尺寸和嵌件截面
1.4 性能测试与表征
拉伸性能测试:复合注塑成型样条为非标准样条,拉伸强度的测试参照GB/T 1040.1—2018执行。试验速率为1 mm/min。拉伸强度计算公式为:
σ = F/A(1)
式(1)中:σ为拉伸强度,MPa;F为所测的对应负荷,N;A为试样原始横截面积,mm2。
落锤冲击测试:参照GB/T 14153—1993执行,锤头半径10 mm。

2 结果与讨论
2.1 连续纤维增强热塑性复合材料型材复合注塑对拉伸性能的影响
拉伸强度是材料力学性能的重要指标,反映材料抵抗拉伸应力破坏的能力。以连续纤维增强热塑性复合材料型材作为嵌件进行注塑,并探究复合注塑工艺的拉伸性能。图2为样条的拉伸力。从图2可以看出,随着连续纤维增强热塑性复合材料型材嵌件的加入,可有效提高注塑样条的拉伸力,PA66样条拉伸力高出PA6样条9%~14%;A、B、C、D类热塑性复合材料型材嵌件的截面周长占比分别为31%、62%、69%和82%。与无嵌件样条相比,PA6样条中,A、B、C、D类热塑性复合材料型材的拉伸力分别增加43%、104%、166%和206%;PA66样条中,A、B、C、D类热塑性复合材料型材的拉伸力分别增加24%、70%、120%和165%。连续纤维增强热塑性复合材料型材复合注塑有助于增强注塑制品的拉伸性能,随着嵌件截面周长占比的增加,PA6/PA66样条的拉伸力呈上升趋势,说明拉伸力的增加与截面周长占比呈正相关。这主要是由于连续纤维增强热塑性复合材料型材中玻璃纤维的质量分数达到80%,沿纤维方向的拉伸强度≥900 MPa,堪比金属的拉伸强度。此外,复合注塑由连续纤维增强热塑性复合材料型材“骨架”嵌件和热塑性树脂基体构成,复合注塑样条成型后,短切纤维增强PA6树脂与连续纤维增强热塑性复合材料型材间存在界面,复合注塑的性能由两者之间的界面特性和材料本身特性共同决定,且界面特性对复合注塑制品性能的影响更为显著[25]。样条破坏需要的力包含破坏注塑短纤维层的力与破坏界面使嵌件与注塑层分离的力,因此样条的拉伸力高于注塑短纤维层的拉伸力,低于热塑性复合材料型材的拉伸力。
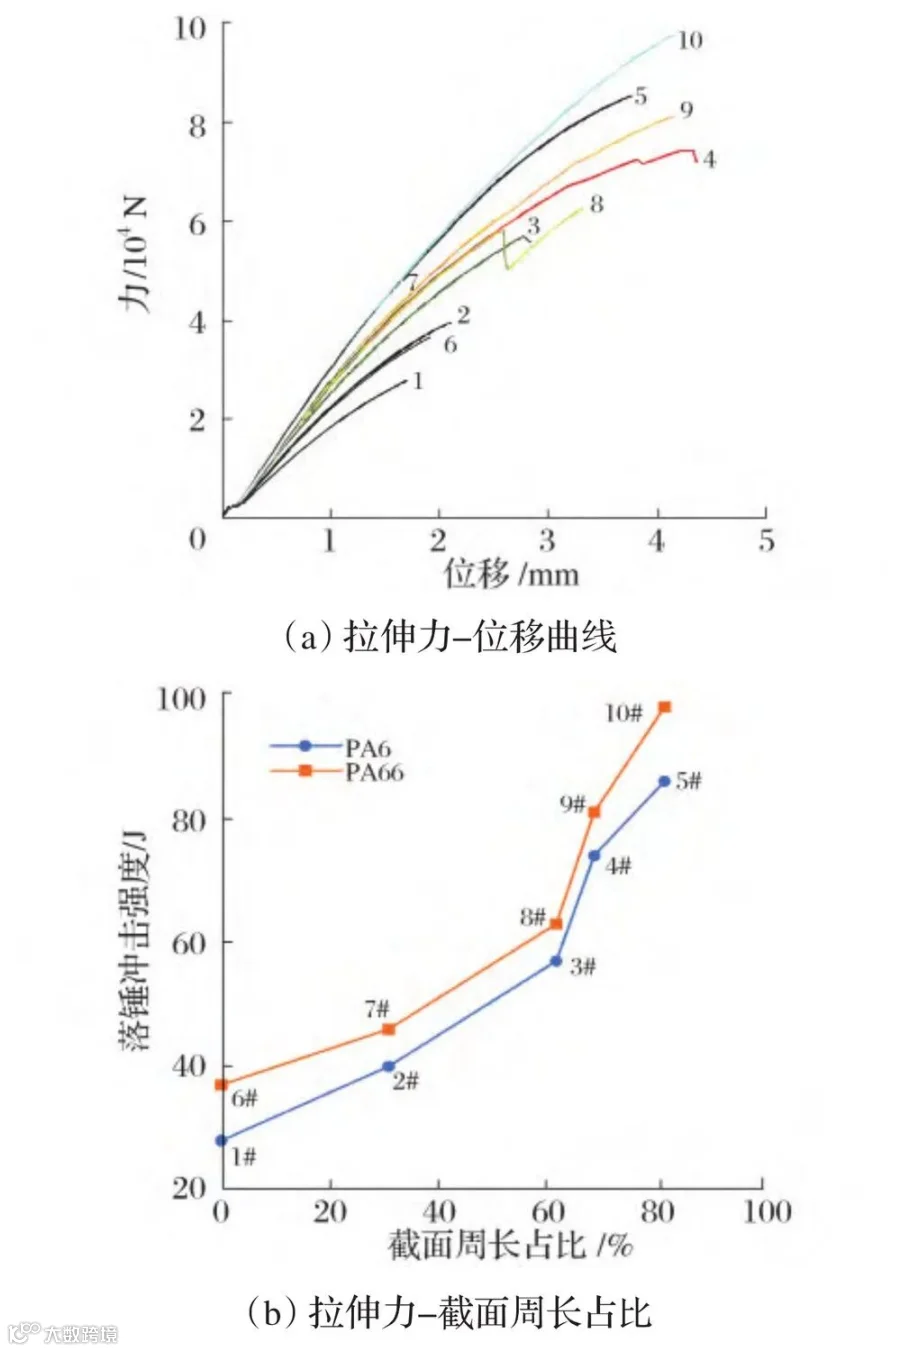
图2 样条的拉伸力
图3为样条的拉伸强度与嵌件截面周长占比的关系。从图3可以看出,随着热塑性复合材料嵌件截面周长占比增加,样条的拉伸强度呈先上升后下降的趋势。A、B、C、D类热塑性复合材料型材嵌件的截面周长占比分别为31%、62%、69%和82%。与无嵌件样条相比,PA6样条中,A、B、C、D类热塑性复合材料型材的拉伸强度分别增加了43%、104%、166%和19%;PA66样条中,A、B、C、D类热塑性复合材料型材的拉伸强度分别增加了24%、70%、120%和4%。在截面相同的条件下,连续纤维增强热塑性复合材料型材复合注塑有助于增强注塑制品的拉伸强度,但为了容纳更多连续纤维增强热塑性复合材料型材而增加制品的厚度,拉伸强度反而下降。
图4为样条的拉伸破坏形式。从图4可以看出,复合注塑样条破坏形式均为注塑层与嵌件分离,嵌件无破坏现象。这主要是由于在相同截面的样条中,增加嵌件的表面积有助于拉伸强度的增加;而增加热塑性复合型材的同时增加厚度,使样件的截面积增大,反而会使拉伸强度降低。由式(1)可知,拉伸强度为拉力与截面积之比,在一定截面积下,增加PA6样条的表面积,有助于拉伸强度的增加。

图3 样条的拉伸强度与嵌件截面周长占比的关系
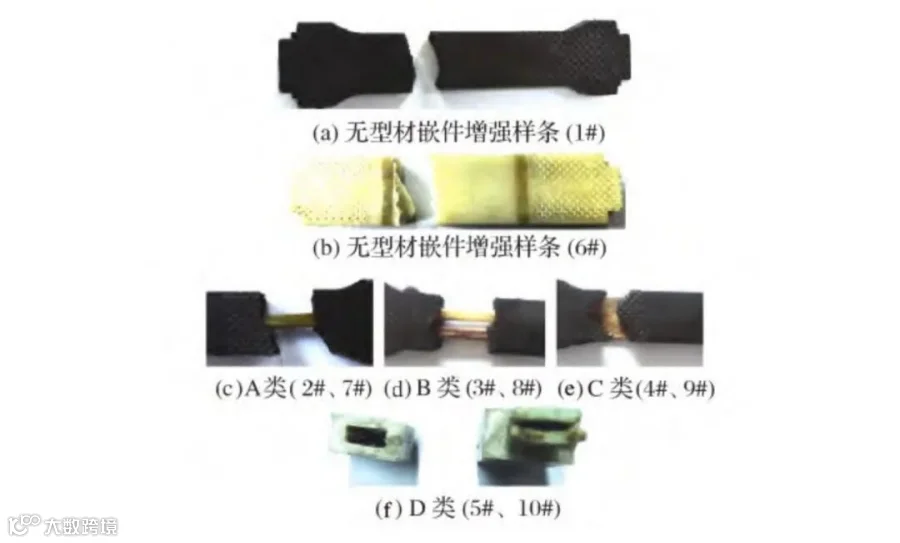
图4 样条的拉伸破坏形式
上述复合注塑样条拉伸试验结果表明,拉伸力与嵌件截面周长占比成正比;相同截面样条,嵌件截面周长占比与复合注塑样条拉伸强度成正比;而增加样条厚度以容纳更多的热塑性复合材料嵌件,拉伸强度反而下降。
2.2 连续纤维增强热塑性复合材料型材复合注塑对落锤冲击性能的影响
图5为样条的落锤冲击强度与嵌件截面周长占比的关系。从图5可以看出,A、B、C、D类嵌件截面周长占比分别为31%、62%、69%和82%,与无嵌件样条相比,PA6样条中,A、B、C、D类热塑性复合材料型材的落锤冲击强度分别增加33%、66%、150%和283%;PA66样条中,A、B、C、D类热塑性复合材料型材的落锤冲击强度分别增加35%、56%、126%和253%;而24 mm×3 mm与20 mm×4 mm连续纤维型材(己内酰胺聚合反应拉挤制备)的落锤冲击强度分别为12、15 J。
图6为落锤冲击试验破坏形式。从图6可以看出,连续纤维增强热塑性复合材料型材破坏形式为型材沿纤维方向开裂;无型材嵌件样条的破坏形式为断裂;有型材嵌件样条的破坏形式为注塑层破裂,复合型材弯曲。连续纤维增强热塑性复合材料型材复合注塑对注塑制品抗冲击性能的提升效果优异,可有效解决连续纤维增强热塑性复合材料制品易沿纤维方向开裂的问题。这主要是由于连续纤维增强热塑性复合材料型材的纤维是单向分布,垂直于纤维方向强度较弱,90°方向拉伸强度50 MPa左右、弯曲强度100 MPa左右,而型材0° 方向弯曲强度为1 061 MPa,0°方向弯曲模量为38 384 MPa左右[26],受冲击时,纤维间胶层易破坏,造成沿纤维的开裂破坏;无型材增强的样条在受冲击处易断裂;而以连续纤维增强热塑性复合材料型材为“骨架”,短切纤维增强热塑性树脂复合注塑,热塑性树脂主要起到剪切传递载荷以及承受纤维局部屈服应力的作用[27]。连续纤维增强热塑性复合材料型材增强的样条受冲击时,首先受冲击的是注塑层,力向下传递后,型材承受大部分的冲击,型材的受力并非集中到一点,而是通过与注塑层的接触分散到型材的各处,因此通过增加型材来增强样条的型材截面周长占比,落锤冲击强度提升非常明显。
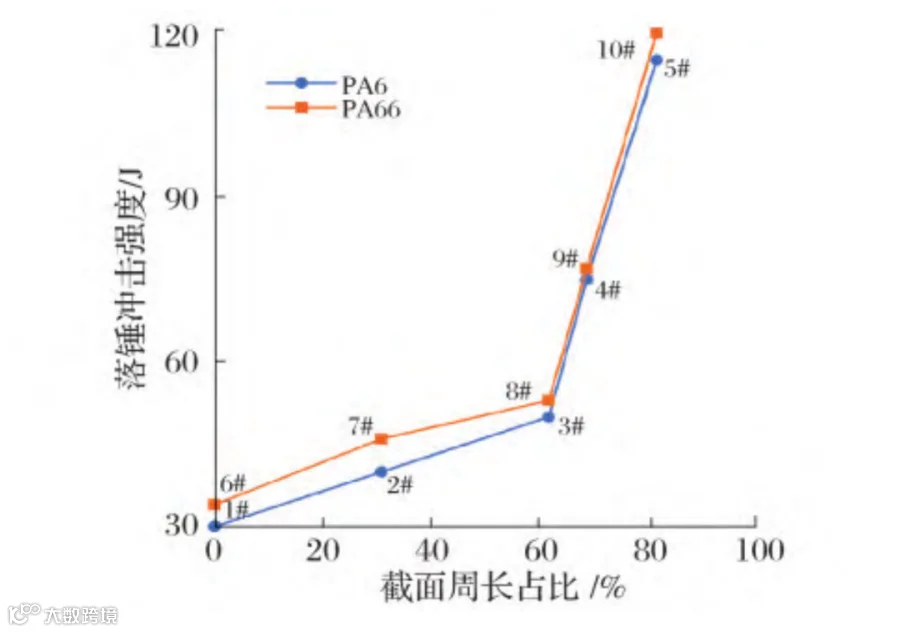
图5 样条的落锤冲击强度与嵌件截面周长占比的关系

图6 落锤冲击试验破坏形式
3 结论
连续纤维增强热塑性复合材料型材截面周长占比与样条拉伸力成正比,随着型材截面周长占比的增加,型材嵌件与注塑树脂间界面增加,样条拉伸力随之增加。在相同截面的样条中增加连续纤维增强热塑性复合材料型材有助于拉伸强度的增加;而增加型材同时增加厚度,拉伸强度反而降低。复合注塑成型中热塑性树脂可以有效传递冲击载荷并承受纤维局部屈服应力,避免连续纤维增强热塑性复合材料型材受力集中而引发开裂现象,从而使连续纤维增强热塑性复合材料型材的落锤冲击强度提升明显。使用阻燃抗静电高分子材料与连续纤维增强热塑性复合材料型材复合注塑,可使注塑制品的强度增加,可应用到煤矿相关产品的设计中。

END