

[启明增材制造]镍基高温合金耐热但导热差,铜导热好但强度低。把两者焊在一起,界面往往因脆性金属间化合物(IMCs)和热应力而开裂。最近有科研团队换思路,不阻止元素互扩散,而是通过铜扩散换挤出钨元素——用溶质置换反应在界面原位生成分级结构,强度超过超细晶铜,导热比纯NiWCo高近一倍。更关键的是,断裂始终发生在铜侧,而非界面处。
近日,北京科技大学张百成教授团队联合印度理工、南洋理工等高校,在《Acta Materialia》发表研究,采用激光粉末床熔融(LPBF) 制造了NiWCo/Cu异种合金接头,系统表征了界面组织、力学性能与热导率,并结合热力学计算和多相场模拟解释了组织演化机理。
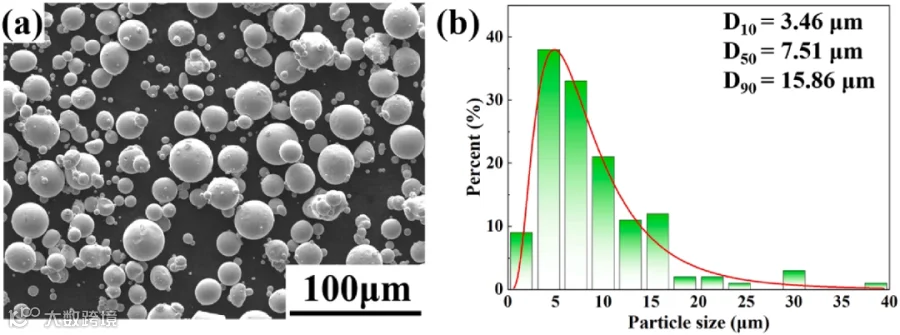
图 1 (a) NiWCo 合金粉末扫描电镜图;(b) NiWCo 合金粉末的粒度分布
核心痛点:Ni基合金+Cu,为什么难接?
镍基高温合金与铜的连接,是高温热管理部件的典型需求。镍基合金提供高温强度和蠕变抗力,铜作为热沉快速把热量从高温端导走,从而让整个部件能在比合金本身更高的温度下服役。但传统熔化焊面临两个问题:
Cu与Ni基体中的难熔元素互不混溶。 Cu与W、Mo、Nb等元素的混合焓为正,彼此几乎不互溶。熔化焊时,这些元素在界面处成分不均,冷却时产生局部应力集中,直接诱发界面开裂,同时界面热导率也会降低。
Al、Ti等元素与Cu/Ni形成脆性IMCs。 常规γ′强化镍基合金普遍含Al和Ti,它们与Cu、Ni反应生成Ti(Ni,Cu)₂、Ti₂(Ni,Cu)₃等脆性相。
所以,问题的本质是解决界面处不可避免的元素互扩散会自发产生有害相。传统思路是加中间层阻隔扩散,但中间层又引入新的界面。
溶质置换策略:通过Cu元素扩散进Ni晶格挤出W元素
NiWCo是一种固溶强化型镍基合金,强度主要来自W和Co的固溶强化,从源头上避开了Al/Ti与Cu形成脆性IMCs的问题。同时,W含量高达36.1 wt.%、Co含量18.9 wt.%,具有优异的高温力学性能和微观组织稳定性。这个体系既是代表固溶强化镍基合金的典型例子,又是反应界面Ni-W-Cu三元体系,便于机理分析。
从热力学角度出发,主要核心原因是在于混合焓的差异:W与Cu的混合焓强正值,几乎完全互不混溶;Ni与Cu的混合焓弱正值,但Ni和Cu原子结构相似,完全互溶。当Cu扩散到Ni(WCo)固溶体时,热力学驱动力促使Cu进入Ni的FCC晶格,而W被“挤”出来。
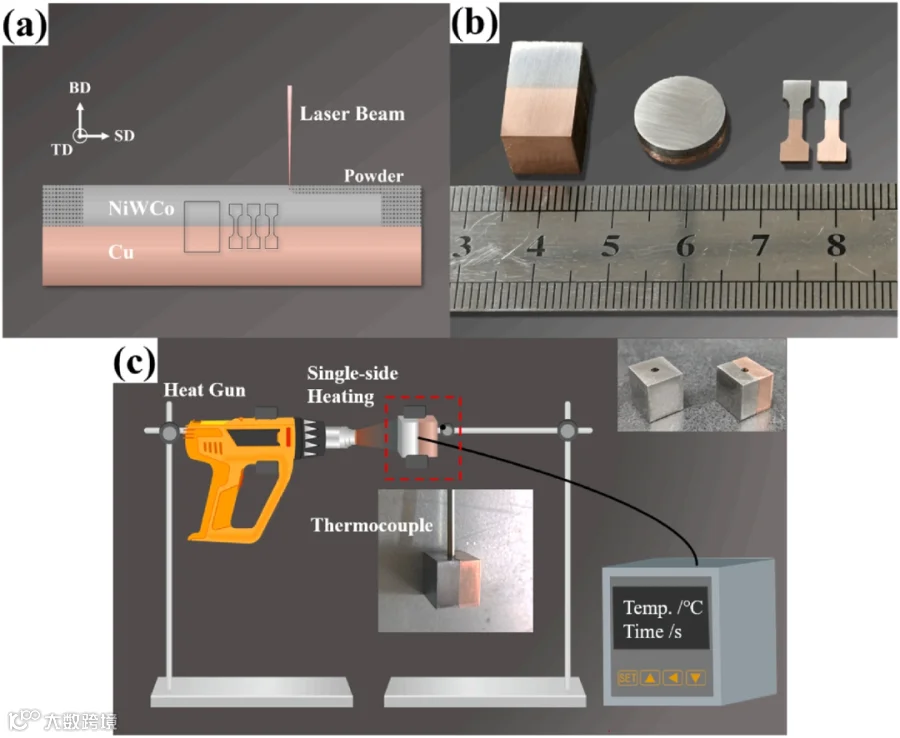
图 2 (a) 选区激光熔化制备 NiWCo 合金‑纯铜连接件的示意图;(b) 打印态块体试样、导热试样以及拉伸试样;(c) 单面加热系统示意图
为什么选LPBF?LPBF的能量输入可以精确到微米级激光功率和扫描速度的调控,确保获得无缺陷的沉积体,加上LPBF的快速凝固(冷却速率可达10⁵–10⁶ K/s)能把高温下的溶质置换反应滞留在界面处,形成的非平衡分级组织也很有用。
NiWCo/Cu样品整体无翘曲,界面呈波浪状。晶粒细化主要发生在界面两侧约0.2 mm范围内;远离界面后,NiWCo侧为柱状晶与等轴晶混合组织,平均晶粒尺寸约5 μm;Cu侧为粗大等轴晶,平均尺寸约100 μm。NiWCo侧存在少量微裂纹,Cu侧和界面区无裂纹。
EBSD进一步显示,紧邻界面的NiWCo区域出现大量超细柱状晶,尺寸仅0.5–2 μm。KAM图表明,界面超细晶区和晶界处的局部取向差更高,说明界面区域储存了较高的几何必需位错密度。Cu侧在远离界面处具有强烈的(001)织构,靠近界面处织构强度急剧下降,界面附近几乎无织构。

图 3 (a) NiWCo/Cu 接头代表性宏观形貌;(b) NiWCo 侧以及 (c) Cu 侧的微观组织;(d‑e) 沿构建方向不同元素的含量变化
SEM高倍像显示,界面处存在约5 μm厚的过渡层,其中弥散分布着大量球形颗粒,衬度比NiWCo基体更亮。这些颗粒平均直径约0.7 μm,EDS面扫确认其主成分为W。界面过渡层是亚微米W颗粒嵌入Ni-Cu富集的FCC基体的复合结构。

图 4 (a) NiWCo/Cu 扩散区微观组织;(b) 对应的元素面分布图
室温拉伸结果显示屈服强度:214.03 ± 3.38 MPa,抗拉强度:220.47 ± 4.17 MPa,断裂应变:24.3 ± 3.23%。发现断裂发生在Cu侧,而不是界面。200°C下,屈服强度仍有186.45 MPa,仅比室温下降12.89%;相比之下,电子束焊CuCrZr合金在200°C下屈服强度下降31.64%。剪切强度达222.98 MPa,同样断在Cu侧。与扩散焊、真空焊、爆炸焊、搅拌摩擦焊、LPBF等各类Cu合金接头相比,该NiWCo/Cu接头的抗拉和抗剪强度均有优势。
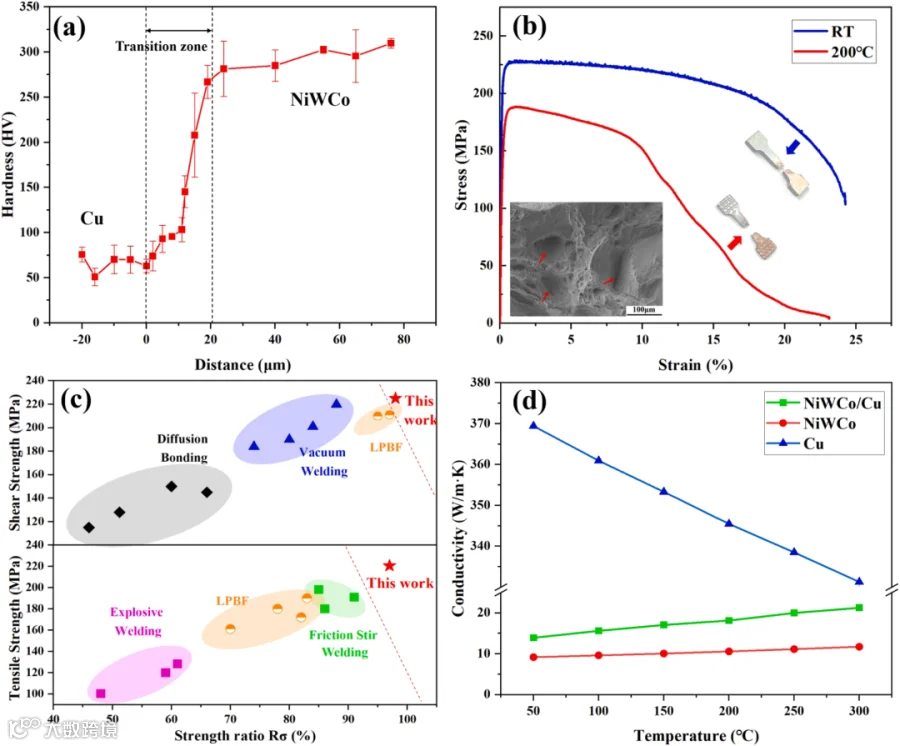
图 4 (a) NiWCo/Cu 试样沿界面的显微硬度变化;(b) NiWCo/Cu 试样室温和 200 ℃下拉伸应力‑应变曲线,插图为拉伸后试样以及断口形貌;(c) 本研究试样与不同工艺制备的其他合金‑铜试样的剪切强度与抗拉强度对比;(d) 不同温度下 NiWCo 合金、纯 Cu 以及 NiWCo/Cu 接头的导热系数曲线
NiWCo/Cu接头的热导率从50°C的13.93 W/(m·K) 升至300°C的21.33 W/(m·K),约为纯NiWCo的两倍(纯NiWCo同期为9.17→11.73 W/(m·K)),但仍比纯Cu低一个数量级。
研究用多相场(MPF)模拟结合CALPHAD热力学数据库,复现了界面组织的演化路径:1)凝固初期,液相中先析出BCC-W颗粒(约99 wt.% W);2)随着W颗粒长大,周围液相贫W;3)FCC相在液相中均质形核;4)FCC核长大形成连续基体,将BCC-W颗粒包裹其中;4)进一步冷却,FCC相分解为Cu富集和Ni富集两个FCC区域,存在共取向关系。

图5 (a) 溶质置换反应的热力学原理;(b) FCC‑NiWₓ与 FCC‑NiWₓCu 相的吉布斯自由能随 W 含量变化的示意图
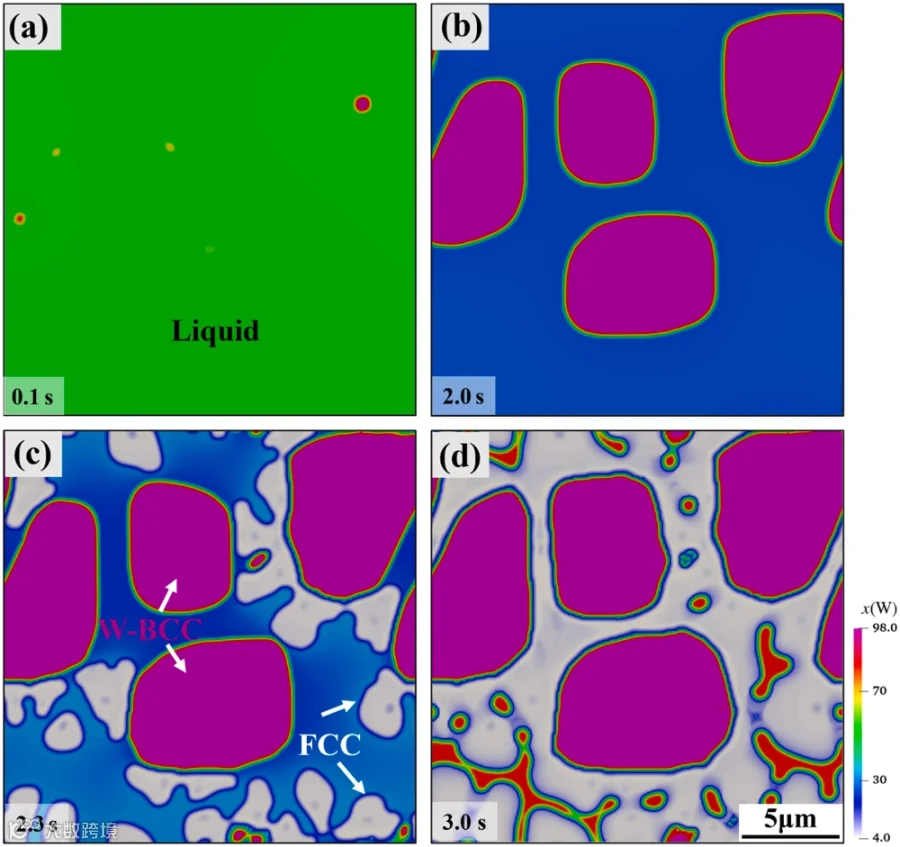
图6 x (Cu)=50 wt% 条件下 NiWCo/Cu 界面不同时刻相场模拟微观组织快照:(a) 0.1 s;(b) 2.0 s;(c) 2.3 s;(d) 3.0 s
论文链接:
https://doi.org/10.1016/j.actamat.2026.122846
为给大家提供精准的需求对接和服务,启明增材制造交流群正式上线,欢迎大家扫码进群交流探讨↓↓↓。

内容信息