


FMEA 中防错的核心作用:降低发生度与探测度
在 FMEA(失效模式与影响分析)中,风险优先数 RPN = S(严重度)× O(发生度)× D(探测度)。其中,严重度 S 通常由设计决定,难以通过过程控制改变。例如零件装反导致刹车失效,除非修改设计,否则 S 值始终居高不下。
真正可通过过程优化改善的是O(发生度)和 D(探测度)。防错技术是同时降低这两项指标的最有效手段:
- 降低发生度 O:将“可能发生”转变为“物理上不可能发生”,使 O 值降至 1~2 分;
- 降低探测度 D:将“依赖人工检查”转变为“错误即被拦截”,使 D 值降至 1~2 分。
相较于增加巡检、质检或培训等依赖“人”的被动措施,防错是在“物”的层面建立规则,避免了人为疲劳、走神或漏检的风险。
防错的定义与核心理念
Poka-Yoke(防错/防呆)源自丰田生产体系,由新乡重夫提出。其核心定义为:利用装置或方法,使错误无法产生,或在产生瞬间即刻被拦截,防止不良品流入下道工序。
防错与传统检验的关键区别在于:
- 检验:事后挑选,不良品已经产生;
- 防错:事前预防或即时拦截,不良品无法产生或无法流出。
典型案例如 USB 接口的不对称设计、三孔插头的接地极等,用户无需刻意注意即可正确操作。防错的精髓在于不依赖人的注意力。
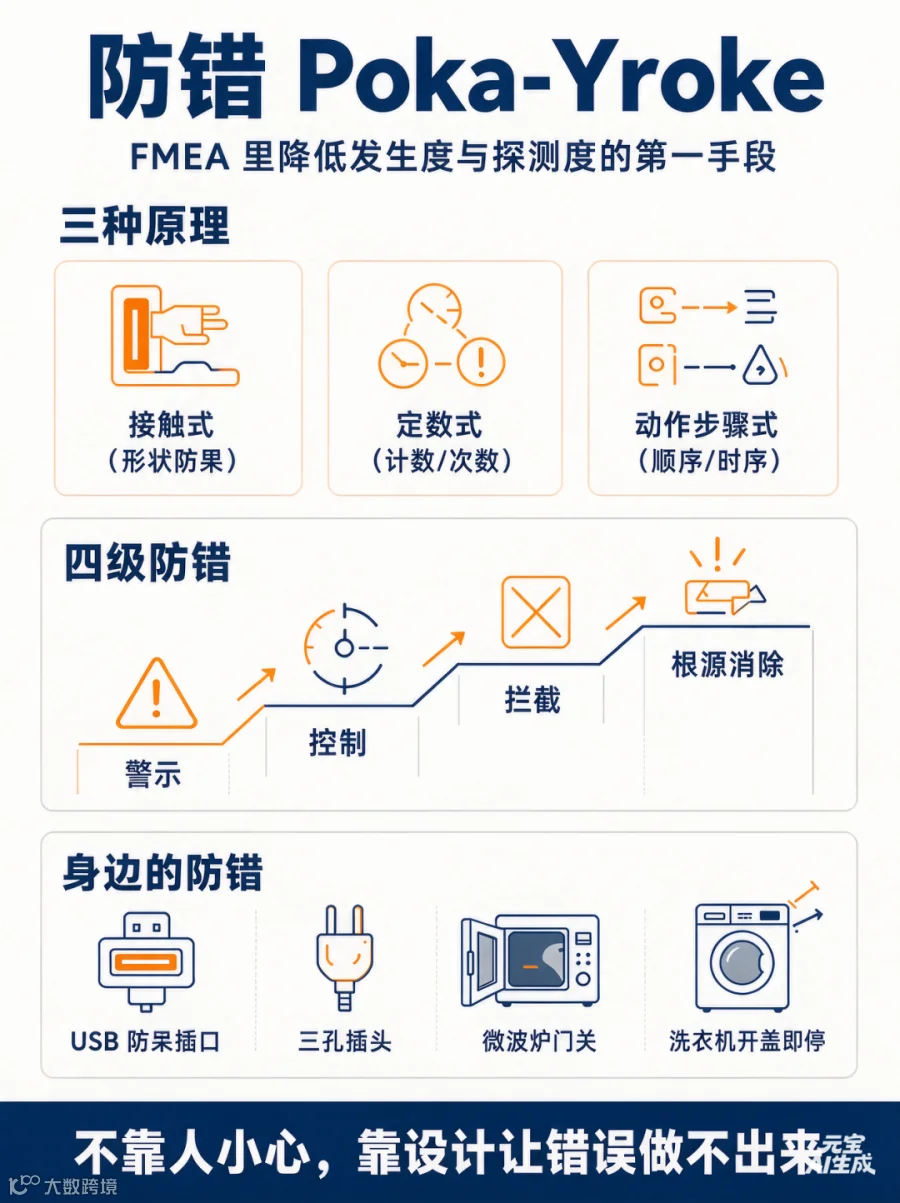
三种常见的防错作用原理
1. 接触式防错(形状/尺寸防呆)
利用物理形状排除错误。例如定位销采用一大一小或不对称设计、连接器唯一化接口、治具设置凸台防止零件反放。此类方法成本低、可靠性高,应作为首选方案。
2. 定数式防错(计数/次数控制)
通过数量核对进行防错。例如零件盒内放置固定数量的螺丝,装配完毕后盒子必须为空;扭矩枪需完成指定次数拧紧才放行;扫码枪需扫描满 N 次方可过站。适用于解决漏装、漏打、漏检等高频率问题。
3. 动作步骤式防错(顺序/时序控制)
强制规定操作顺序。例如安全门未关闭机器无法启动、工装未夹紧设备无气压、上工序未扫码下工序报警。适用于多工序流转及多人协作场景。
防错的四个等级
防错效果从弱到强分为四个层级,实施时应尽量向高等级推进:
- 一级·警示:通过提示灯、颜色区分或标识提醒注意。效果最弱,易因人员忙碌而被忽视。
- 二级·控制:出现错误即停止运行。如限位开关、光栅保护、扭矩不合格自动停机。错误发生后无法继续作业。
- 三级·拦截:错误产品无法流出。如防错工装卡滞、自动检测剔除、末位工位复核。
- 四级·根源消除:从设计源头消除出错可能。如零件对称化设计、取消易混淆件、结构唯一化。
许多企业虽实施了多项“防错”,但若仅停留在警示灯和标识阶段,一旦人员换班或疏忽,RPN 值并未实质降低。
防错落地的五步法
- 找问题:深入现场,查阅半年内的不良记录、客户投诉及返工单,梳理高频且后果严重的错误点。
- 问真因:连续追问“为什么”,直至找到系统层面的原因。避免将“员工疏忽”作为根本原因,那只是结果而非原因。
- 选原理:优先级排序为:消除(去掉多余零件/区分)> 替代(结构唯一化)> 检测(防错装置)> 缓减。
- 做装置:遵循简单、便宜、无需人工判断原则。能用机械挡板解决的,避免使用复杂的视觉相机。
- 验证:必须故意制造错误进行测试。使用故意装反的零件测试装置是否有效拦截。此步骤常被忽略,导致大量“假防错”存在。
实施防错的常见误区
- 误区一:一劳永逸。定位销磨损、弹簧松动、传感器积尘都会导致防错失效。需将“防错装置有效性”列入定期点检,并每周使用缺陷件(红件)进行验证。
- 误区二:变相增加检验。若方案涉及“增加检查工位”或“加人复核”,这属于增加成本而非防错。
- 误区三:忽视防错装置自身的失效。防错装置本身故障时应有报警机制,而非继续放行不良品,即要防止“漏防”。
质量是设计出来的,而非检验出来的。培训只能让人“小心”,制度只能让人“记得”,唯有防错能让人“想错都难”。在 FMEA 中,面对高 O 或高 D 值,首要思考的不应是加强培训,而是:能否通过物理手段让错误无法发生?
-END-