

《深窄微槽结构先进微细加工技术》

行业痛点与技术背景
在太赫兹器件、航空航天、生物医疗微反应器等高端装备领域,无氧铜深窄微槽是核心零部件的关键功能结构。然而,在微细铣削加工中,科研人员与工程技术人员常面临严峻挑战:加工参数微小波动即可导致零件表面质量剧烈变化;参数稍有不慎便引发毛刺、材料侧流及侧壁粘屑压覆等缺陷;刀具轻微磨损即造成成品一致性快速下降。
由于缺乏完整的仿真‑试验对照成屑机理分析,许多从业者只能依赖反复试错调整工艺,不仅耗费大量时间与成本,更难以从材料变形和切屑演化的底层逻辑解释缺陷成因。
专著概述:填补国内资源空白
《深窄微槽结构先进微细加工技术》是一部聚焦高深宽比微槽制造的全新学术专著。全书遵循“刀具设计制备‑加工机理揭示‑工艺方案优化”的技术路线,创新提出大长径比 PCD 微细铣刀构型与制备工艺,并分别攻克了无氧铜金属与硬脆陶瓷两类材料的微槽加工难题。
本书兼顾理论仿真、平台试验与实物加工验证,既为高校机械相关专业学生提供详实的参考案例,也为精密制造行业工程师解决实际加工痛点提供可落地的技术思路,有效填补了国内深窄微槽微细加工专题专著的空白。
核心章节试读:切屑形成与微毛刺机理
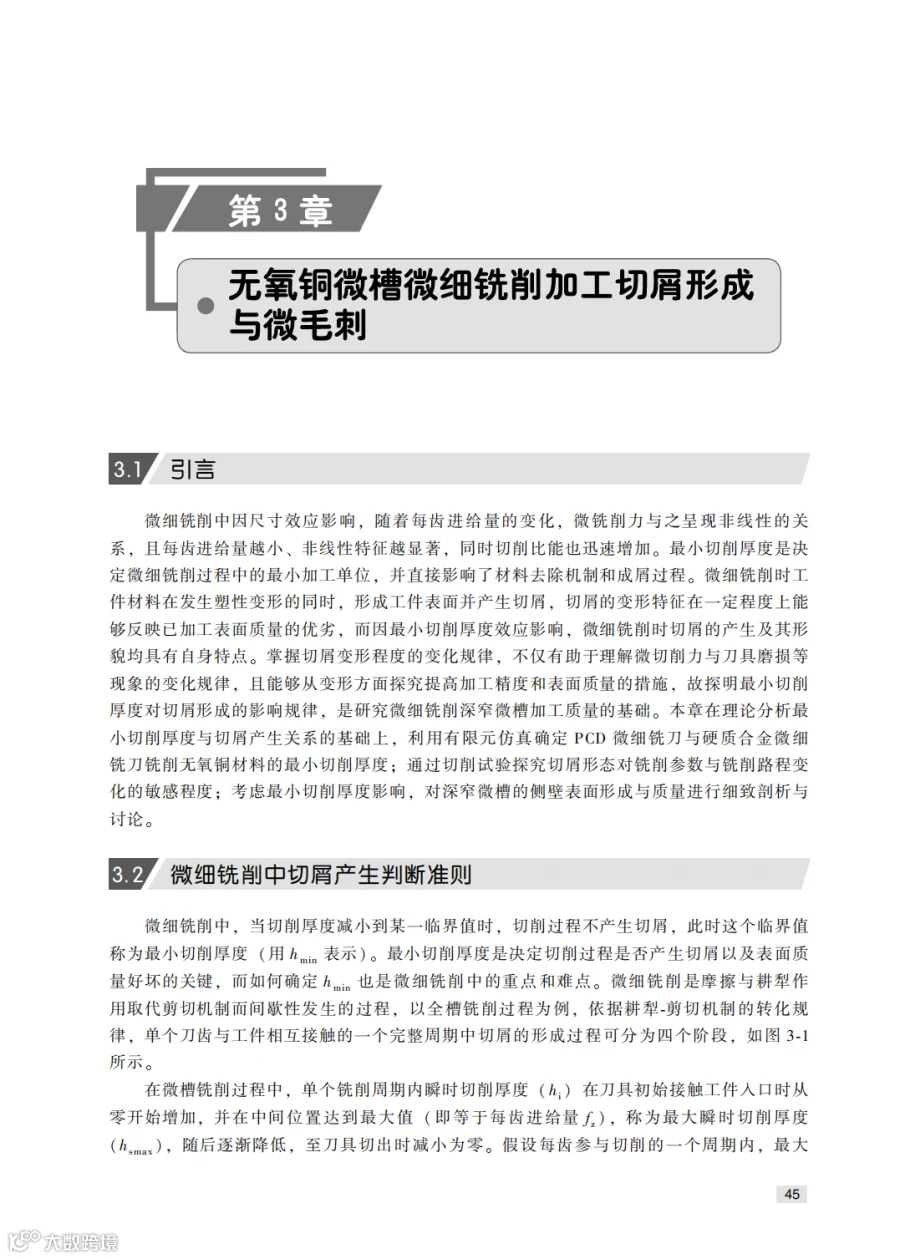
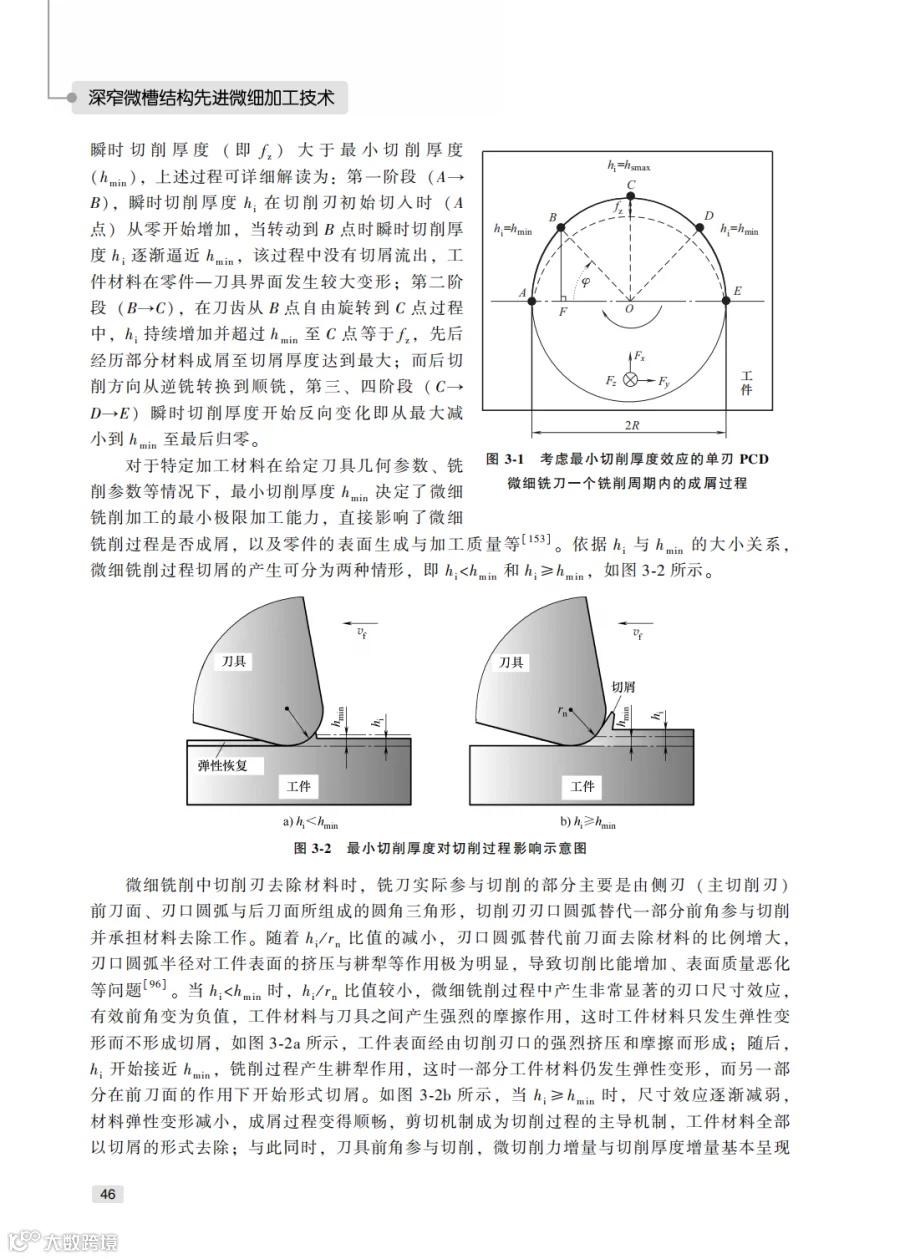
本书第 3 章《无氧铜微槽微细铣削加工切屑形成与微毛刺》是加工机理部分的核心。本章紧扣微细铣削“最小切削厚度效应”,依托 Deform 有限元仿真确定了 PCD 与硬质合金微细铣刀加工无氧铜的最小切削厚度阈值。
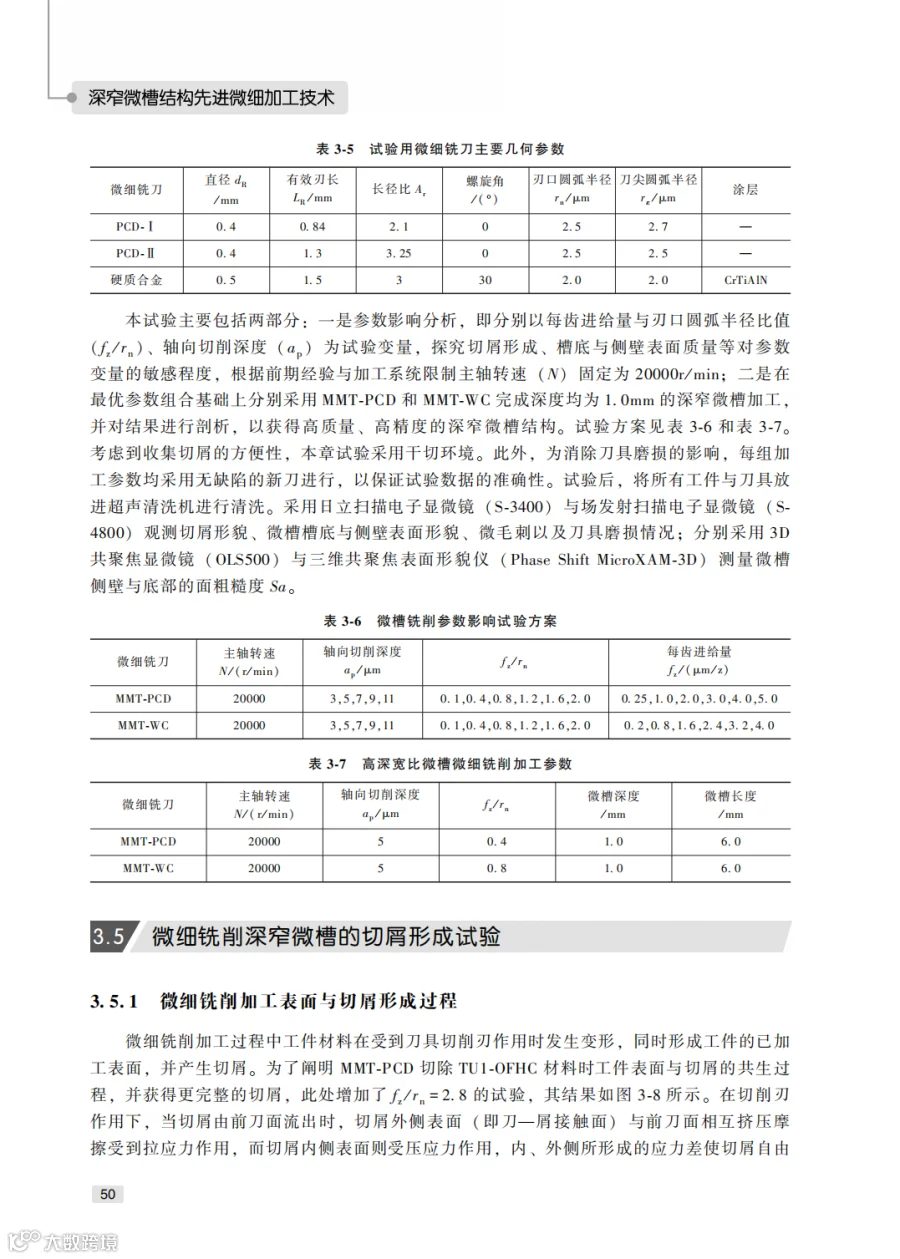
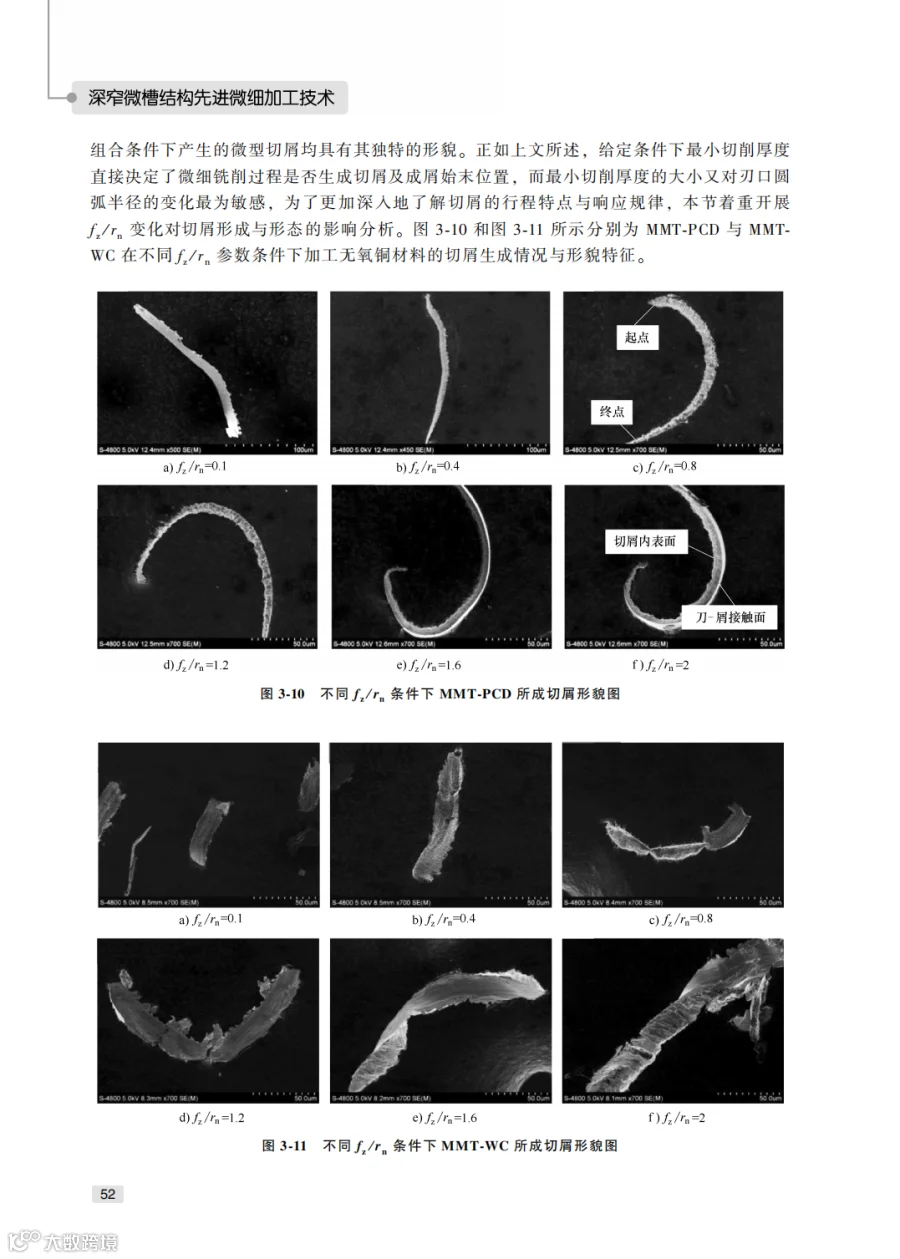
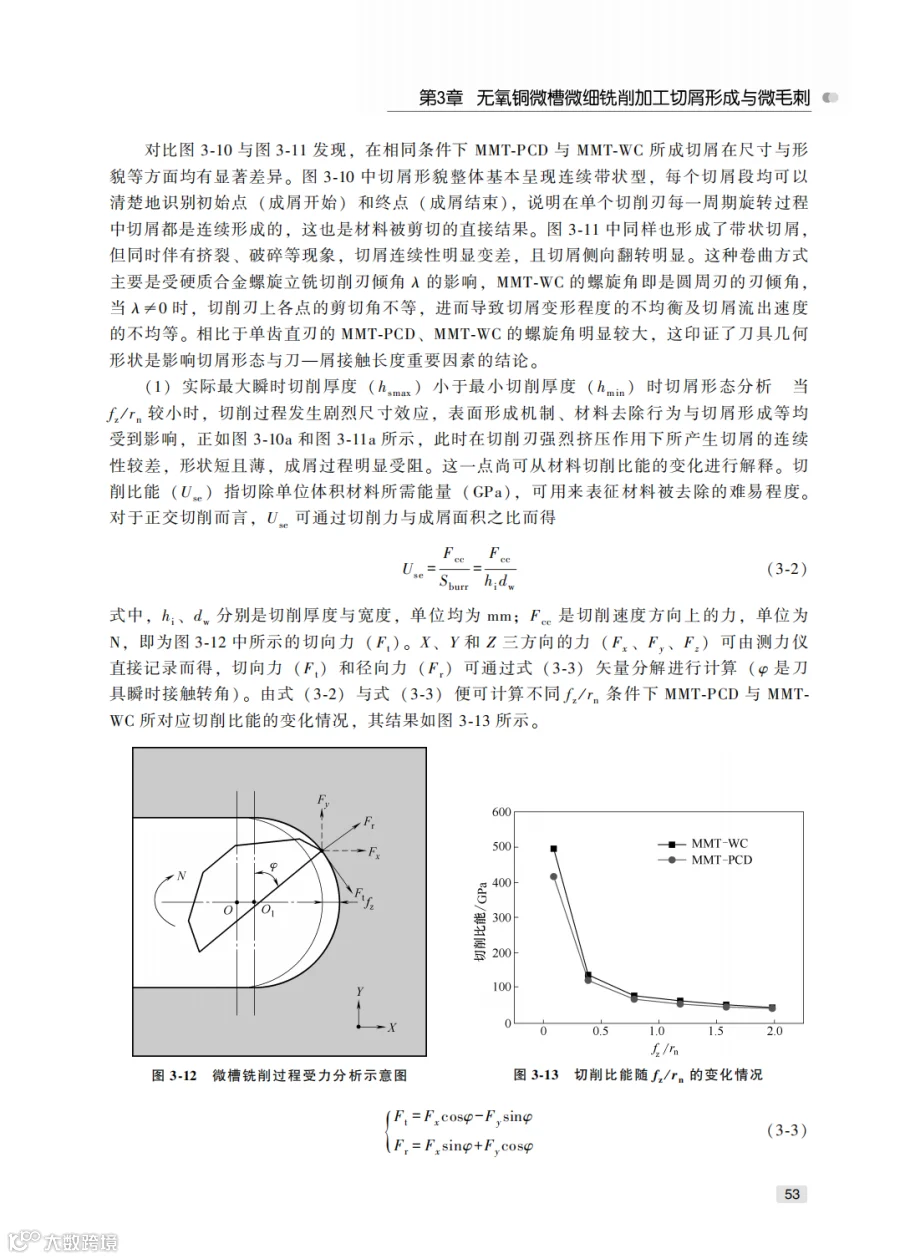
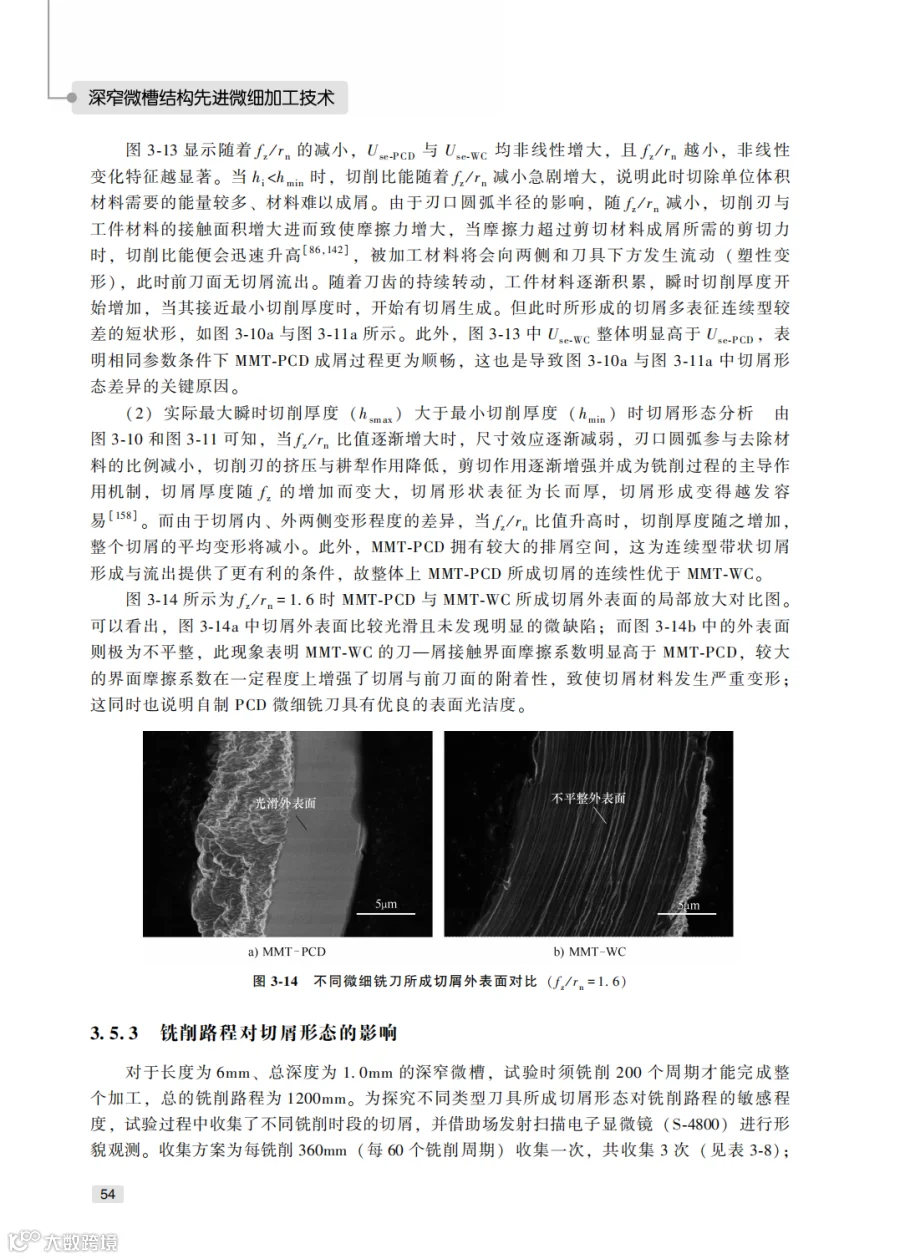
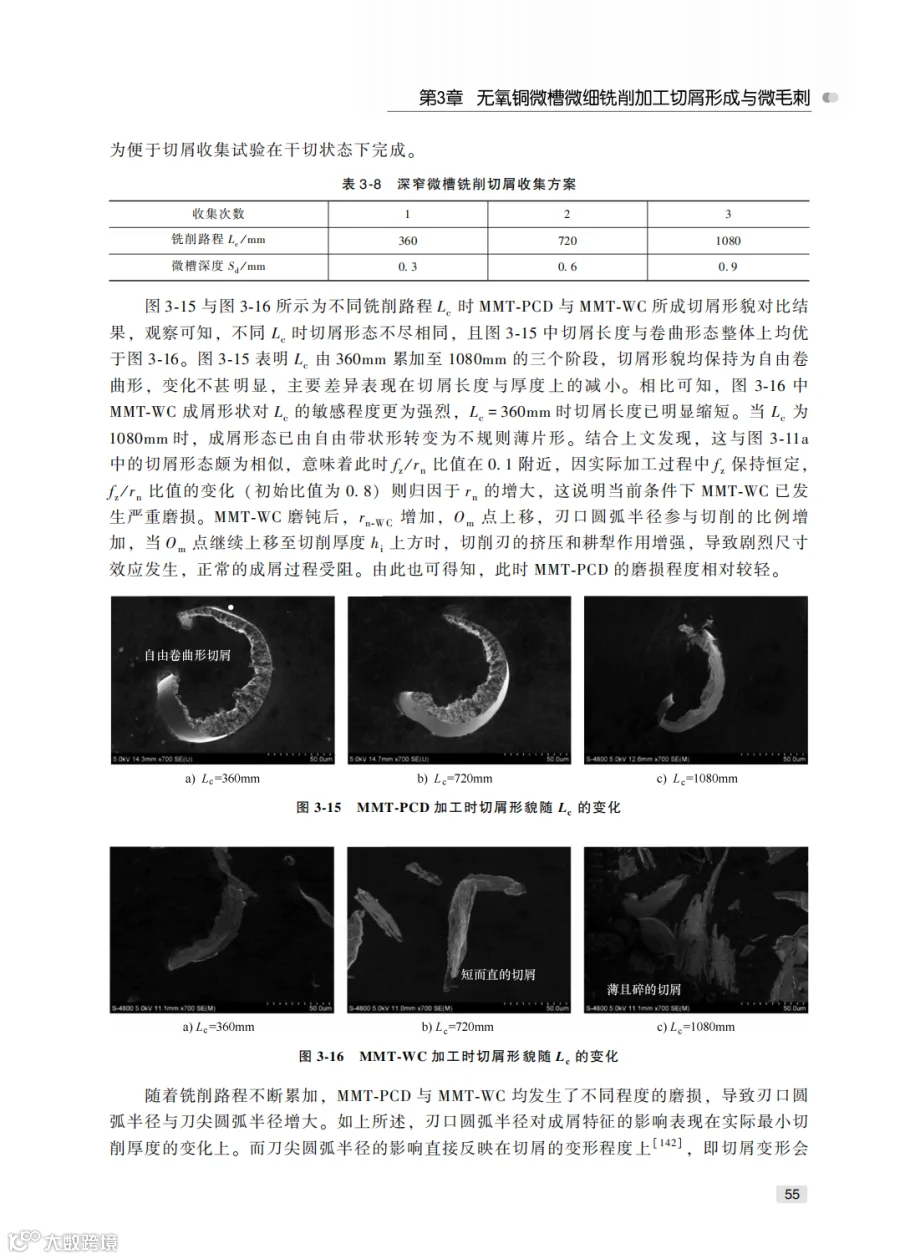
通过搭建高精密微细铣削试验平台,系统解析了每齿进给量、铣削路程及刀具类型对切屑形态与切削比能的影响。同时,建立单刃 PCD 铣刀微槽侧壁生成理论模型,揭示了沟槽侧壁锯齿状残留物、粘屑及缺口等缺陷的形成根源,并对比了两类刀具的加工性能差异。
章节配以大量仿真云图、切削受力示意图、SEM 切屑与表面形貌实拍图,将抽象的微观切削变形过程可视化,帮助读者深入理解切屑产生时机、耕犁挤压成因及刀具磨损对微槽侧壁质量的影响,为工艺参数选取、刀具选型及缺陷抑制提供坚实的理论支撑。
精彩样张预览




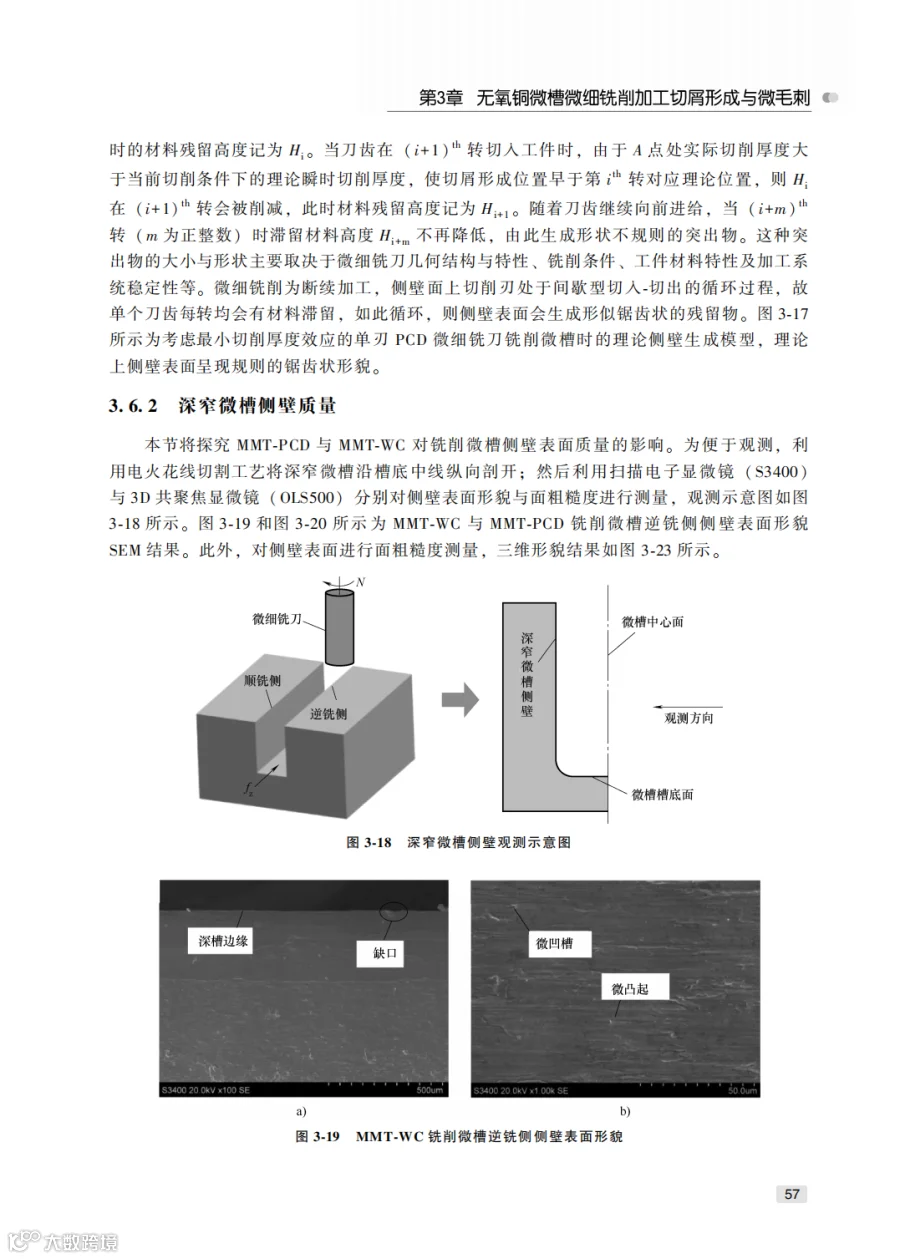


左右滑动查看更多
(点击图片可放大)
全书目录概览
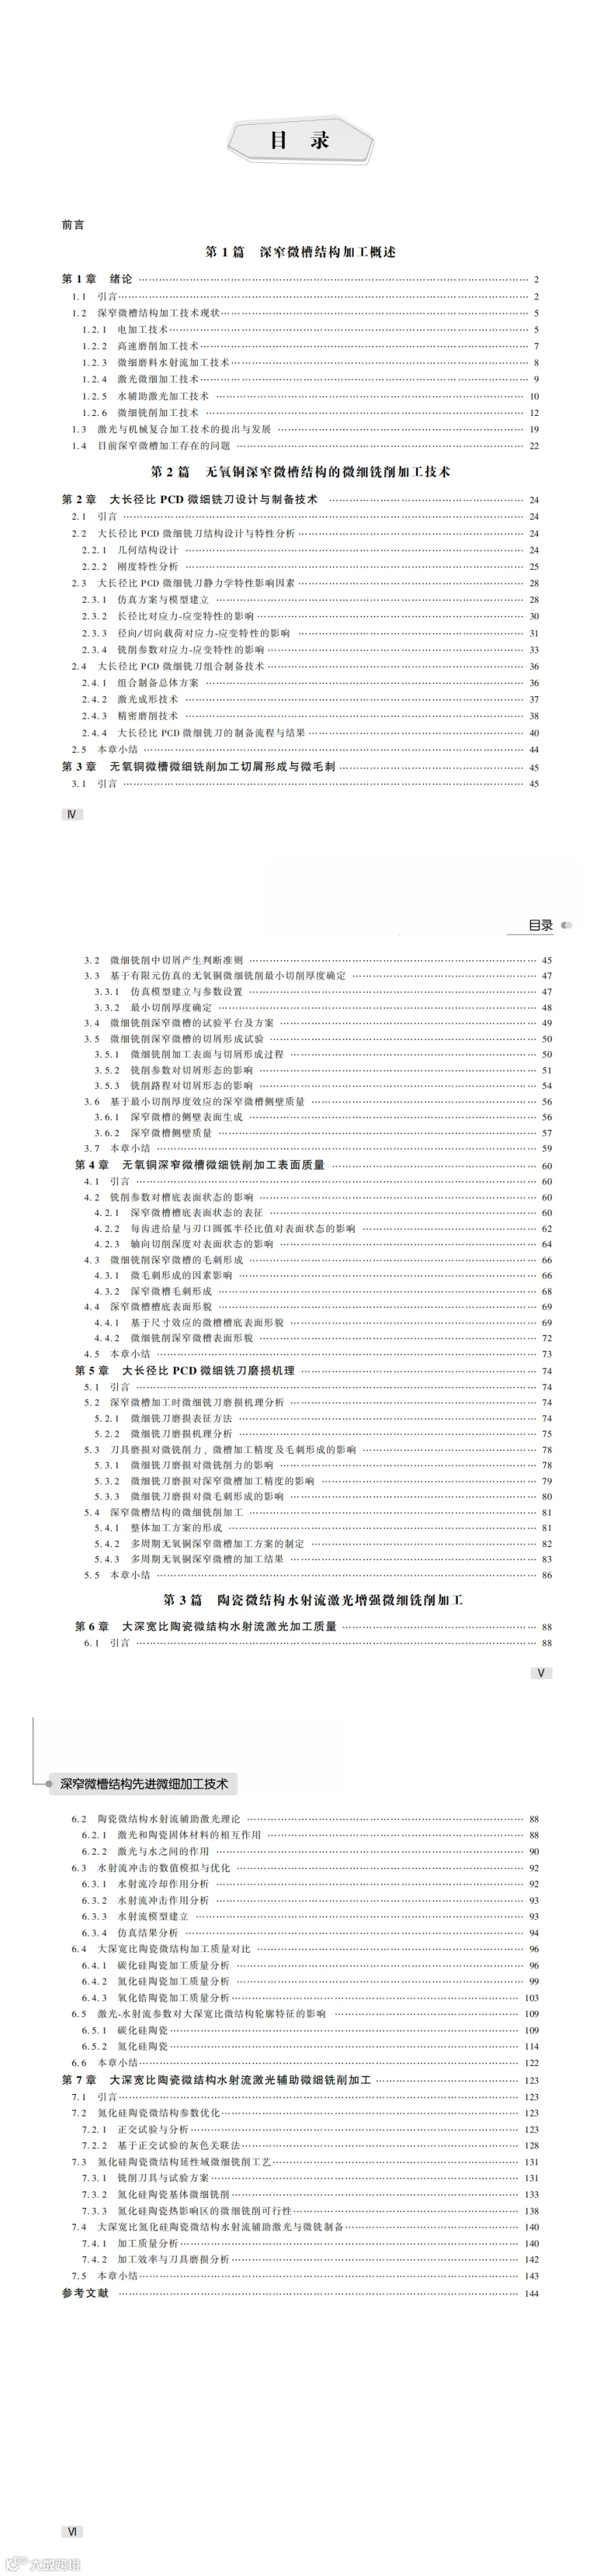
上下滑动查看全部内容
(点击图片可放大)
撰稿人 | 吕金明
图文排版 | 马昕
责任编辑 | 王永新
审核人丨陈保华,周国萍