

摘要
丝弧定向能量沉积(DED-Arc)的工艺参数多且耦合作用复杂,直接决定熔池动力学行为与最终焊道形貌。成形比、线能量等现有启发式指标常被用于关联工艺参数与焊道形貌,但这类指标未纳入材料本征属性,无法反映不同材料对工艺条件的响应差异,限制了通用工艺图谱的构建。本文提出全新无量纲指标 ——DED-Arc 数,将核心工艺参数与材料本征热物性整合为单一独立变量。该指标定义为系统输入能量与熔化材料理论所需能量的比值,可用于关联工艺参数、材料本征属性、熔池动力学与焊道形貌,建立跨材料的通用 DED-Arc 工艺窗口。本研究选用热物性差异显著的 ER5556 铝合金与 ER70S-6 低碳钢开展单道沉积实验,验证了 DED-Arc 数与焊道宽度、高度、高度偏差、接触角四类形貌指标的关联规律。与线能量指标的对比研究表明,DED-Arc 数可精准识别不同材料的优质沉积区间(接触角 50°–90°、高度偏差低于 0.6 mm),其中 ER5556 最优区间为 50–170,ER70S-6 最优区间为 10–60。研究证实,DED-Arc 数能够有效捕捉材料依赖的熔池动力学行为,深化对材料体系成形规律的认知,支撑构建更具普适性与高效性的 DED-Arc 工艺图谱。 本文创新方法:提出 DED-Arc 无量纲数,将电弧电流、电压、行走速度等工艺参数,与材料密度、定压比热容、熔点、熔化潜热、焊丝截面积等本征属性整合为单一独立变量;通过恒定沉积体积对照试验与全工艺空间单道沉积实验,结合激光轮廓仪、截面形貌表征,系统验证该无量纲数与四类焊道形貌指标的关联规律;构建基于 DED-Arc 数的跨材料通用工艺窗口图谱,明确优质成形的参数区间。解决的科学问题:传统成形比、线能量等工艺指标仅考虑工艺参数,未纳入材料热物性,无法跨材料、跨工艺体系推广;DED-Arc 过程中行走速度通过改变电弧电流密度分布调控熔池流动的机制,缺少直观量化的表征工具;新材料、新系统的工艺调试依赖大量试错,缺少可快速界定优质沉积区间的通用启发式方法。
图文导读
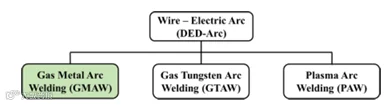
图 1 DED-Arc 技术分类总览,本研究聚焦的熔化极气体保护焊(GMAW)以高亮标注。
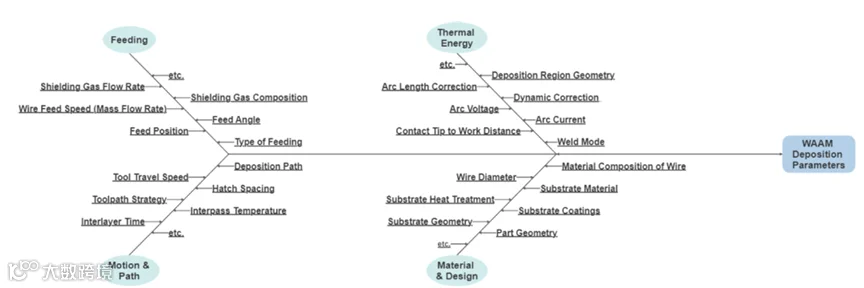
图 2 DED-Arc 沉积参数鱼骨图,涵盖送丝系统、电弧参数、运动与路径设计、基体与材料四大类影响因素。
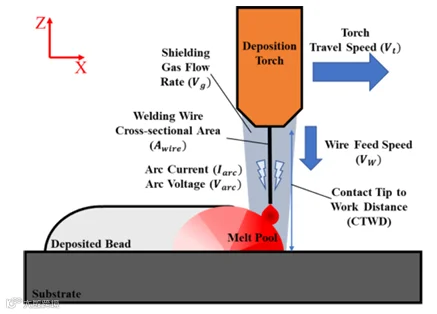
图 3 GMAW 型 DED-Arc 工艺原理示意图及影响沉积质量的核心工艺参数标注。
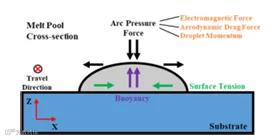
图 4 控制 DED-Arc 熔池流动的四类主要作用力示意图。

图 5 电弧压力增大对焊道形貌的影响规律:宽度增加、高度降低、高度偏差减小、接触角减小。
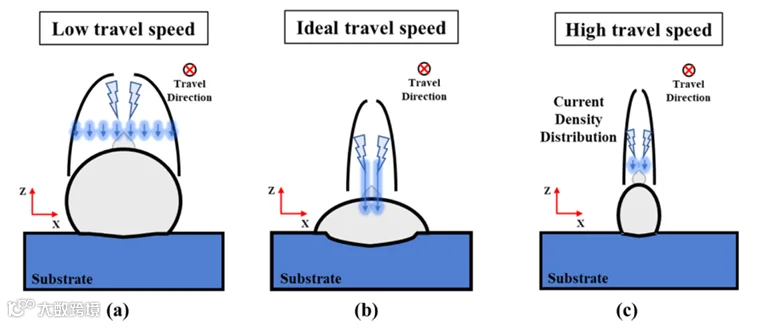
图 6 行走速度对熔池电流密度分布的影响机制:(a) 低行走速度下电流密度弥散分布,电弧压力效应减弱,焊道接触角大、高度偏差高;(b) 最优行走速度下电流密度集中于熔池中心,焊道接触角适中、高度偏差低;(c) 过高行走速度下电流密度集中但作用时间过短,成形质量劣化。

图 7 ER5556 铝合金全工艺参数组合的 DED-Arc 数等高线图,黄点为实测参数点,旁标对应 DED-Arc 数值。
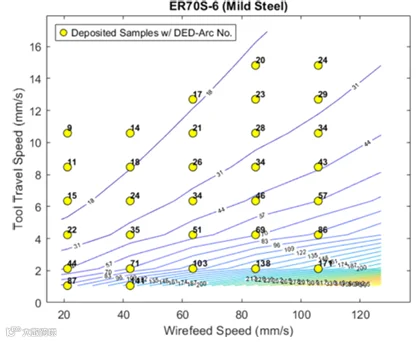
图 8 ER70S-6 低碳钢全工艺参数组合的 DED-Arc 数等高线图,黄点为实测参数点,旁标对应 DED-Arc 数值。

图 9 焊道形貌评价指标定义:(a) 焊道宽度与高度;(b) 焊道高度偏差(顶面均匀性);(c) 焊道与基体的接触角。

图 10 形貌表征示例:(a) ER5556 激光轮廓仪扫描数据,用于测量宽度、高度与高度偏差;(b) ER70S-6 截面图像,用于通过 ImageJ 测量接触角。

图 11 恒定沉积体积条件下,焊道宽度、接触角、沉积温度随 DED-Arc 数的变化曲线,两者均呈现强相关性。
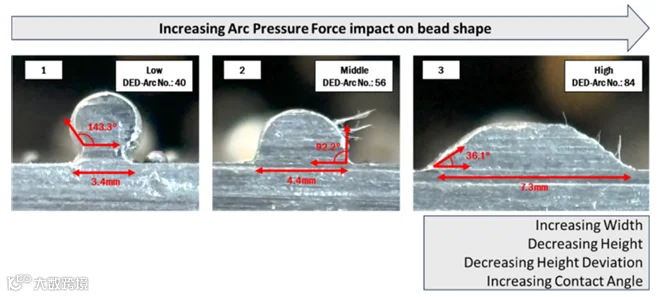
图 12 恒定沉积体积下,DED-Arc 数升高(电弧压力增大)对焊道形貌的影响示意图:高度偏差降低、接触角减小、高度降低、宽度增大。

图 13 ER5556 铝合金:(a) 全数据集下焊道宽度与 DED-Arc 数的关联;(b) 按送丝速度分组后,焊道宽度随 DED-Arc 数的变化,体现电弧压力增大的演化趋势。

图 14 ER5556 铝合金:(a) 全数据集下焊道高度与 DED-Arc 数的关联;(b) 按送丝速度分组后,焊道高度随 DED-Arc 数的变化。
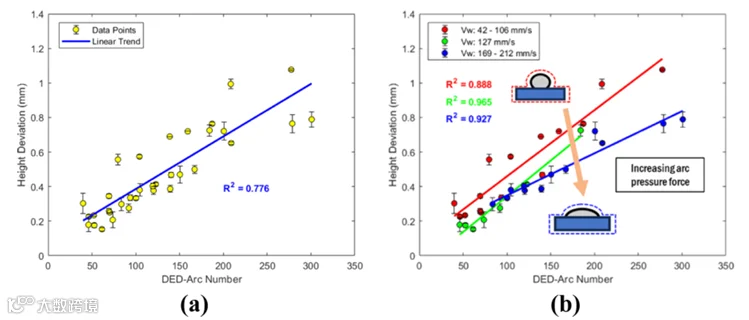
图 15 ER5556 铝合金:(a) 全数据集下焊道高度偏差与 DED-Arc 数的关联;(b) 按送丝速度分组后,高度偏差随 DED-Arc 数的变化。
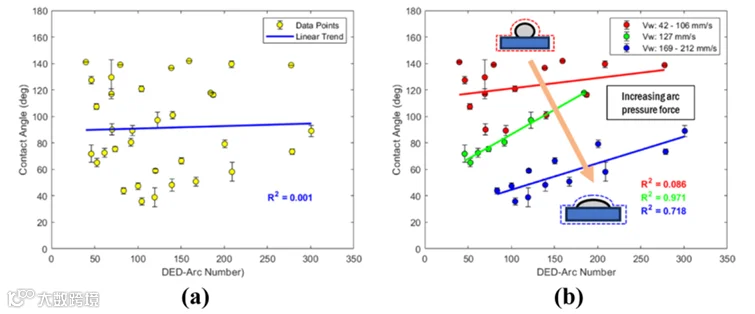
图 16 ER5556 铝合金:(a) 全数据集下焊道接触角与 DED-Arc 数的关联;(b) 按送丝速度分组后,接触角随 DED-Arc 数的变化。
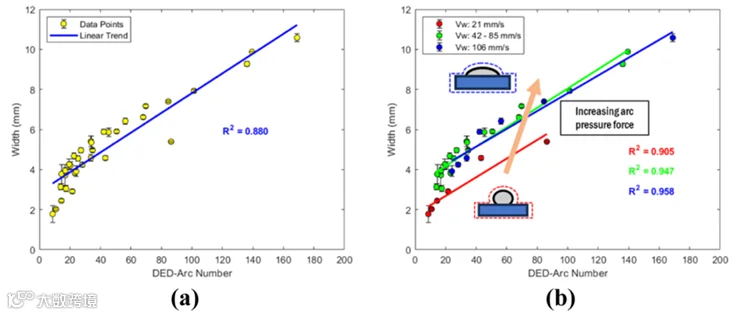
图 17 ER70S-6 低碳钢:(a) 全数据集下焊道宽度与 DED-Arc 数的关联;(b) 按送丝速度分组后,焊道宽度随 DED-Arc 数的变化。
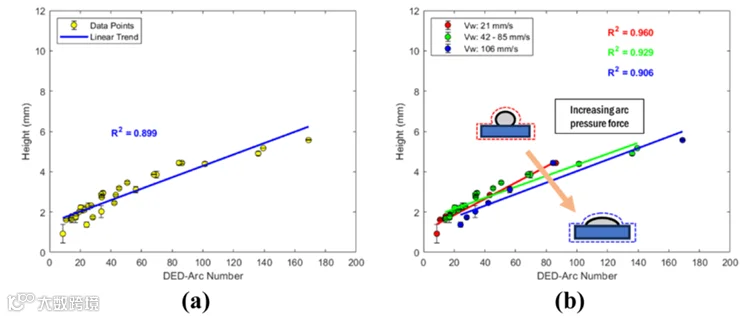
图 18 ER70S-6 低碳钢:(a) 全数据集下焊道高度与 DED-Arc 数的关联;(b) 按送丝速度分组后,焊道高度随 DED-Arc 数的变化。

图 19 ER70S-6 低碳钢:(a) 全数据集下焊道高度偏差与 DED-Arc 数的关联;(b) 按送丝速度分组后,高度偏差随 DED-Arc 数的变化。

图 20 ER70S-6 低碳钢:(a) 全数据集下焊道接触角与 DED-Arc 数的关联;(b) 按送丝速度分组后,接触角随 DED-Arc 数的变化。
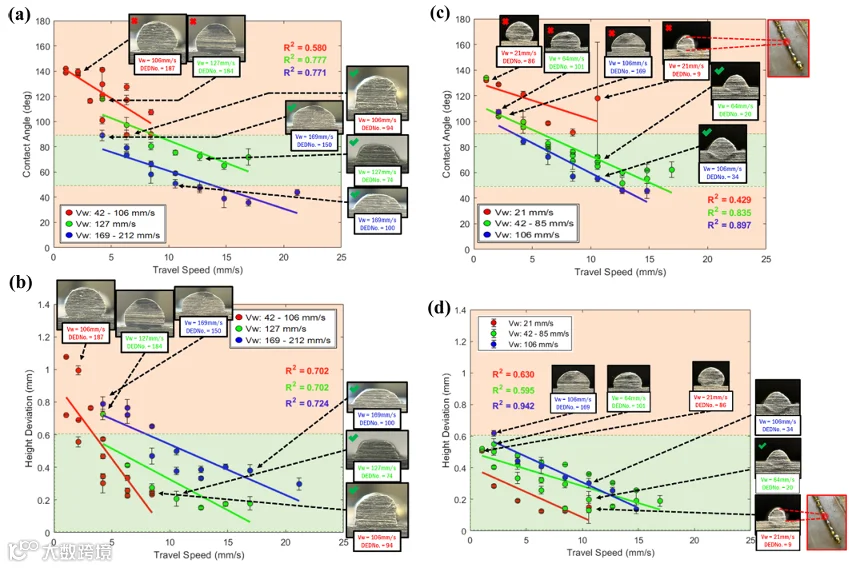
图 21 工艺图谱:(a)(b) ER5556 铝合金各送丝速度组下,接触角、高度偏差随行走速度的变化;(c)(d) ER70S-6 低碳钢对应变化规律,绿色标注优质成形区间。

图 22 优质焊道形貌的工艺窗口对比:(a)(b) 基于线能量的宽度、高度工艺图,两种材料区间高度重叠;(c)(d) 基于 DED-Arc 数的宽度、高度工艺图,可清晰区分两种材料的最优工艺区间。
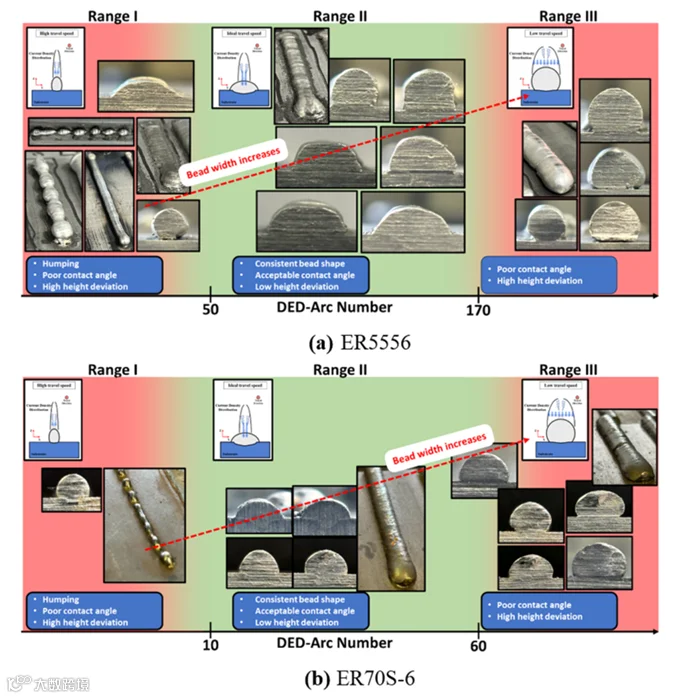
图 23 通用 DED-Arc 数工艺图谱:(a) 40℃基体温度下 ER5556 铝合金的工艺区间划分;(b) 40℃基体温度下 ER70S-6 低碳钢的工艺区间划分。
结论
本文提出新型无量纲指标 DED-Arc 数,将耦合复杂的 DED-Arc 工艺参数整合为单一启发式变量,为工艺参数选型与工艺窗口构建提供指导,主要结论如下:
-
DED-Arc 数定义为工艺输入能量与材料熔化理论能量的比值,整合了电弧电流、电压、行走速度等工艺参数,以及材料密度、比热容、熔点、熔化潜热等本征热物性,可跨材料体系表征熔池动力学与焊道形貌的关联规律。 -
铝合金与低碳钢的单道沉积实验验证:焊道宽度、高度、高度偏差均随 DED-Arc 数升高而增大;全数据下接触角与 DED-Arc 数相关性较弱,但按电弧压力相近的送丝速度分组后,四类形貌指标与 DED-Arc 数均呈现强相关性,证实该无量纲数可有效捕捉熔池动力学的演化规律。 -
行走速度通过改变电弧电流密度的空间分布调控焊道成形:低行走速度下电流密度弥散,电弧压力效应减弱,焊道接触角大、高度偏差高;最优工艺区间内电流密度集中,焊道形貌均匀、接触角适中;过高行走速度易引发驼峰缺陷,劣化成形质量。 -
与传统线能量指标相比,DED-Arc 数可清晰区分不同材料的优质沉积工艺窗口:ER70S-6 低碳钢最优 DED-Arc 数区间为 10–60,ER5556 铝合金为 50–170;低碳钢工艺窗口更窄,对参数波动敏感度更低,铝合金窗口更宽、成形对参数调整更敏感。 -
DED-Arc 数能够帮助操作人员快速缩小新材料的工艺参数搜索范围,构建更具普适性的工艺图谱,为跨材料、跨系统的 DED-Arc 工艺设计提供通用量化依据。
文献链接
Molla, B., Boreyko, J., & Williams, C. B. (2026). The DED-Arc number: A dimensionless correlation of wire arc additive manufacturing parameters to bead shape. Additive Manufacturing, 123, 105203. https://doi.org/10.1016/j.addma.2026.105203
说明:
本文为文献解读,若有不足和错误之处,敬请批评指正。
若存在版权问题,请及时联系我们。
欢迎硕博招生、就业、会议邀请
投稿