

拉挤成型做出来的复合材料制品,纵向强度高、生产效率快,一直是 FRP 管材、型材的主流工艺。但很多使用者会发现一个短板:制品的横向强度偏弱,抗冲击性能不足。
怎么在不牺牲效率的前提下,补上这块短板?一种把“编织”和“拉挤”结合起来的在线编织拉挤成型法,正在被越来越多的复合材料厂商采用。
这篇文章,我们把它的原理、优势和设备改造要点讲清楚。
1
先看传统拉挤。拉挤成型是把纤维在张力下牵引,经过浸胶、模具加热固化,连续拉出截面固定的制品。
它的优势在轴向:纤维几乎沿牵引方向排列,纵向强度高、拉拔速度快。但正因为纤维主要沿着一个方向,制品的横向强度、抗冲击性能天然偏弱。
当应用场景对管材的环向强度、抗冲击能力提出更高要求时,纯拉挤工艺就显得有些吃力。要提高横向强度,就需要把“周向增强”引进来——这正是编织拉挤工艺出现的原因。


2
编织拉挤,就是把编织与拉挤结合起来的成型工艺。理论上,编织出的管状制件最适合拉挤成型。
它最大的优点在于:能够把单向纤维引入编织结构中,轴向纤维可以在任意编织纤维接点处引入。这样,连续的周向增强体和轴向增强体有机结合,形成一个很稳定的预制体。
简单说,管材不再只是“顺着一根线用力”,而是被一圈一圈地“箍”住,横向抗冲击能力因此得到提升。

3
编织物所有的纤维都是斜交的,与轴线夹角不呈 0°、也不呈 90°。编织过程中,纤维的运动轨迹是螺旋线。
正因为角度可调,就可以通过选择合理的纤维角度,调节成品管材径向强度与轴向强度的比例;再通过选择适宜的纤维排列密度,满足强度与外观的双重要求。
换句话说,“横竖强度”的比例是可以按需定制的,这是编织拉挤相对普通工艺的一大优势。

4
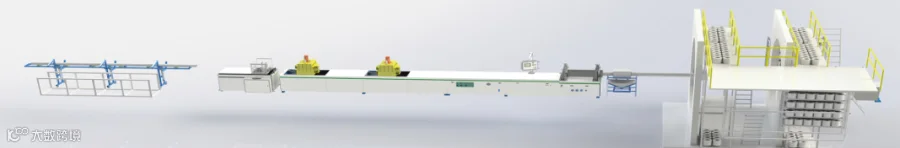
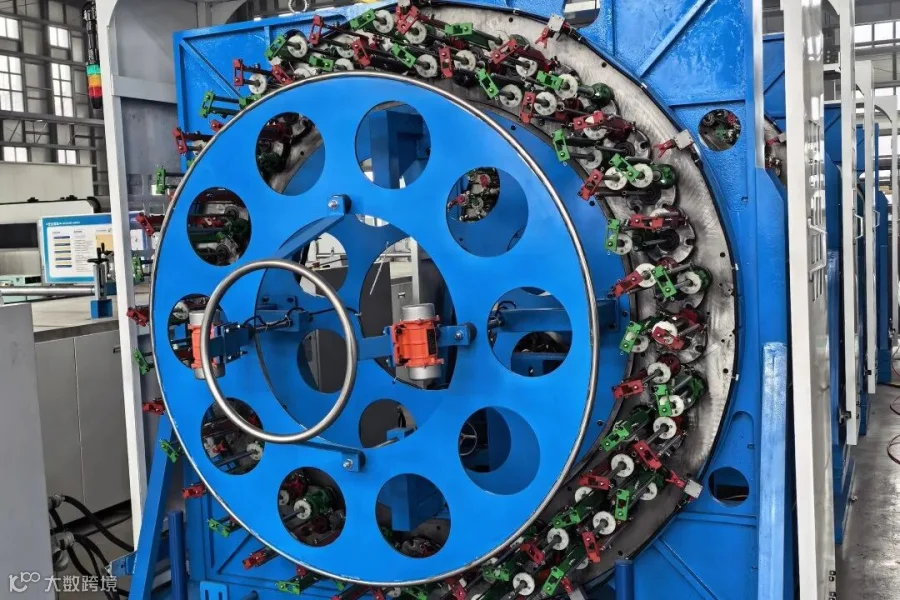
要让在线编织拉挤真正跑起来,现成的编织机需要进行局部改造。
做法是:把原机上的卷取部分——摇柄、蜗轮、卷取盘等取下,将原卷取轴改换为相应直径的芯模。
这根芯模伸入模具内,其外径即管材内径,因此对尺寸精度与光洁度都有明确要求;同时它必须牢固固定、不得抖动,其根部直径可比伸入模具部分略大。
5
改造之后,芯模自缝编机尾端直穿入模具,因此不再有传统的浸胶槽。树脂通过泵,在压力下注入模具前端的腔内。
在线编织的坯管由拉挤机的牵引装置牵引,芯模固定不动。坯管沿芯模织好,从前端进入模具,在模具前端的树脂浸渍区内浸渍树脂。
随后,坯管经牵引通过加热的模具,基体树脂在模内凝胶、固化,最终形成 FRP 管材成品。

6
在线编织拉挤成型法,用“编织+拉挤”的组合,补上了传统拉挤在横向强度上的短板,还能按需调节强度比例。
对追求更高抗冲击性能和环向强度的 FRP 管材生产,这是一个值得关注的工艺方向。
作为复合材料装备制造商,山东金利德机械股份有限公司持续深耕复合材料成型装备领域,为行业客户提供包括编织拉挤成型在内的成套装备与工艺支持。欢迎行业伙伴交流探讨,共同推进复合材料成型技术升级。

