

[启明增材制造]本研究针对三种商用热塑性粘结剂制备的AA6061铝基喂料,比较了“溶剂脱脂+热脱脂”与“单步毛细吸附脱脂”两种后处理路线对烧结微观结构和致密化的影响。由于6061铝粉起始氧化温度约为400°C,空气中热脱脂须低于该温度,两种方法均可实现≥96%的粘结剂去除,但即使使用高纯丙酮作溶剂仍会造成轻微氧化,而不经溶剂预脱脂、直接芯吸脱脂的样品烧结后密度更高,将烧结保温时间从2 h延长至10 h可使相对密度从约97%提高到约98%,表明单步芯吸脱脂配合延长保温时间更有利于减少氧化并改善致密化。
核心痛点:脱脂温度在400℃以上,铝的氧化难以避免
通常,在材料挤出成型(MEX-AM)工艺中,粘合剂必须在烧结前从“生坯”中去除,通常先经溶剂浴脱除,再在空气中烧除;所谓“生坯”,是打印机将金属粉末与热塑性粘合剂混合后制成的,如图1所示。但作者研究发现,6061铝粉在空气中超过 400℃ 就会开始剧烈氧化(如图2可见),氧化层(Al₂O₃)会形成一层表面氧化层阻隔层,彻底阻碍后续的烧结致密化。实验证明,使用高纯度丙酮作为溶剂,依然会导致样品边缘轻微氧化,致密度卡在94%上不去。
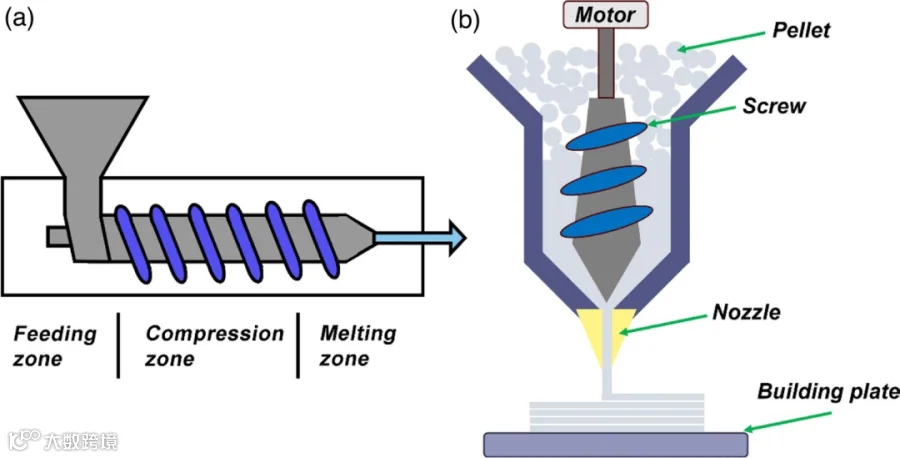
图1 颗粒螺杆挤出机的示意图:a.进料区、挤压区和熔融区;b.3D打印系统集成示意图

图2 a为铝粉的XRD,插图为SEM图,粉末球形度好;图b为在合成空气流下的TG/DSC曲线。
解决方案:把生坯埋进氧化铝粉末里
研究团队尝试了一种“芯吸脱脂”策略:不经过任何溶剂浸泡,直接将打印好的生坯件埋入高孔隙率的氧化铝(Al₂O₃)粉末床中,在350℃的空气中进行单步热脱脂。这种粉末床不仅能像“吸油纸”一样毛细吸附熔化的聚合物粘结剂,还能有效调控局部的氧分压。
结果显示超过97%的粘合剂被去除,且未出现开裂、起泡或变形。然而,将温度提高到400℃却适得其反。在另一项测试中,铝粉在这一温度下处理24小时后,因氧化而增加了约0.25%的质量,并且在400℃下进行毛细作用脱粘的部件烧结后密度降低。

图3 烧结后a Al-EnCeram,B Al-Kcmix打印部件的光学显微镜图像。
该研究显示:在350°C芯吸脱脂后于635°C氮气气氛烧结2小时,Kcmix件相对密度为96.7%,EnCeram件为93.6%;将烧结保温时间延长至10小时后,二者分别提升至97.9%和96.8%,并实现从中心到边缘的均匀致密化。这些密度值超过已报道的大多数增材制造铝喂料,且相同喂料也可用于温压、挤出或注塑成型;但最佳结果仍需24小时脱脂和10小时氮气烧结才得以致密。

图4 a EnCeram-350-10、B Kcmix-350-10的光学显微镜图像以及在635 °C下烧结10 h的样品在x-y和z轴上的相应几何测量的收缩率和相对密度
这项研究不仅证实了商用热塑性粘结剂用于活泼金属打印的可行性,更重要的是,它提供了一种无需气氛控制炉、极低成本的低温脱脂工艺。虽然目前仅是测试样品,但其对于小批量、复杂几何形状铝合金零件的低成本制造提供打开了新途径。
未来,如果能进一步验证其烧结后的力学性能,活泼金属铝合金或许能在航空航天、汽车轻量化和医疗等领域占有一定分量。
为给大家提供精准的需求对接和服务,启明增材制造交流群正式上线,欢迎大家扫码进群交流探讨↓↓↓。

内容信息