LFAM/FGF 颗粒打印
安徽增材制造科技看世界:
一束光,改写了3D打印二十年的“行规”:Z向强度提升457%,PAEK首次接近各向同性
——LEAM Technologies层间重熔技术DEMEX深度观察
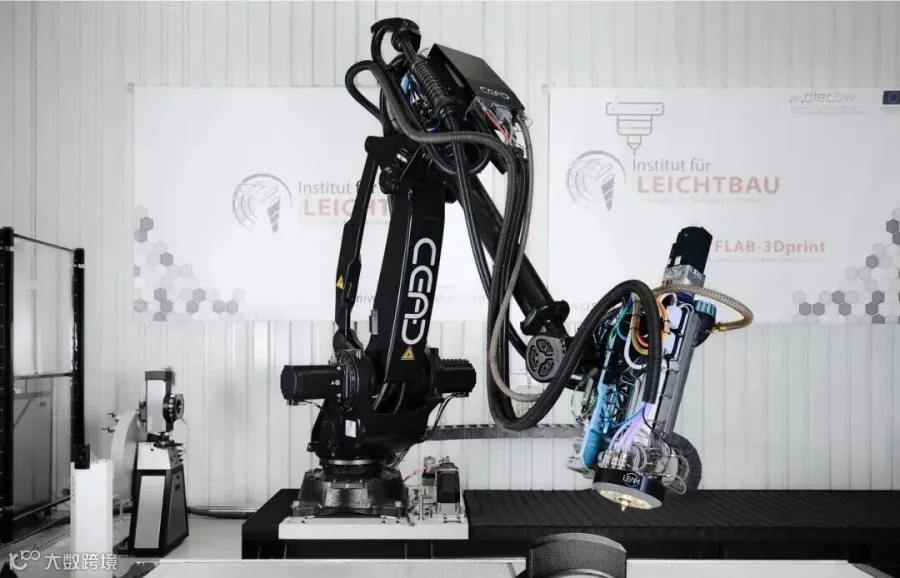
在慕尼黑国防大学轻量化工程研究所,DEMEX 模块安装在 CEAD 机器人挤出机上,正在利用 LED 辅助界面加热技术打印热塑性零件。
大尺寸增材制造(LFAM)这几年在模具、工装、原型领域顺风顺水:一台机器人挤出机,几十个小时“长”出一个几米长的热塑性模具,不用开模、不花巨额模具费,几何形状还随便改。航空航天、能源、船舶的厂商没有理由不动心。
但这个技术有一个行内人心里都清楚的“原罪”——层与层之间,是零件最脆弱的地方。
一个躲不开的物理死结
挤出式打印的逻辑本质上是个矛盾体:为了让零件不塌,每一层材料必须快速冷却、尽快获得承载能力;而层间结合恰恰是个热驱动的分子扩散过程——聚合物链需要热量和时间才能跨过界面互相缠结。让零件站得住的快速冷却,同时也掐断了分子链完成“握手”的机会。
结果就是:打印件在X、Y方向(挤出平面内)强度不错,Z向(垂直层方向)却要弱一大截。NLR在SAMPE Europe 2025发表的论文确认了行业公开数据:LFAM零件Z向力学性能普遍比X/Y方向低50%~75%。对于PEEK、PAEK这类高结晶动力学要求的高性能半结晶材料,各向异性严重到根本没法用于结构件。
行业过去的主流解法是“改材料”:开发慢结晶的增材制造专用牌号,拉长粘合窗口。这条路能走,但代价摆在明面上——工业规模下,AM级热塑性塑料可以卖到每公斤8欧元,而同规格的注塑级材料低至0.5欧元,差了16倍。更麻烦的是,即便用了特种材料,打印速度还是被“层间时间”卡着:零件越大、每层周长越长,喷嘴转回来的时候基材早就凉透了。一个每层周长5米的飞机模具,恰恰是最需要LFAM规模优势的应用,反而是被热限制卡得最死的那个。
最能受益于规模化的场景,最受规模化的拖累。这就是困局。
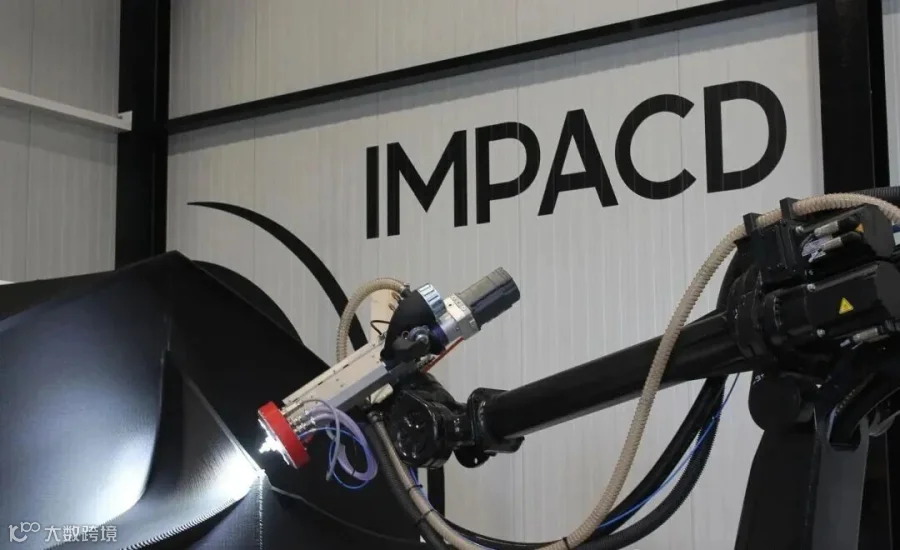
IMPACD是一家为专业海事领域生产大型部件的制造商,图中展示的是由回收聚丙烯制成的大型弧形船体部件。
先认识一下这家公司
LEAM Technologies这个名字,是“Light Enabled Additive Manufacturing”(光赋能增材制造)的缩写,公司总部位于慕尼黑附近的韦斯灵。创始三人组Patrick Consul、Benno Boeckl和王婷(Ting Wang)都出自慕尼黑工业大学(TUM)碳复合材料教席(LCC)。公司于2023年底正式成立,TUM Venture Labs增材制造实验室是其关键孵化器。ESA BIC Bavaria的孵化记录也确认了LEAM的入驻。
真正的转折点出现在与西门子的相遇。2022年8月,西门子数字化工业的业务发展经理Markus Obermeier在慕尼黑城市合作实验室的一场创业活动上,注意到了还是博士生的Consul团队。2024年10月,LEAM进入西门子“Kicks for Edge”资助项目,开始把DEMEX(定向能量材料挤出)接入西门子工业边缘计算平台(Industrial Edge)和SINUMERIK数控系统。2024年11月,DEMEX正式上架西门子Xcelerator Marketplace,2025年初即斩获油气、航空航天和汽车领域的三个试点客户。Consul对此有个很直白的评价:“作为初创公司,别人常常不相信我们三个星期后还在不在。但有西门子在,门突然就开了。”
落地方面,目前确认的DEMEX装机至少包括两家:荷兰航空航天中心NLR(首个商业安装,与CEAD机器人挤出平台联用)和英国埃克塞特大学。商业模式清晰——不卖整机,只做改装套件和工艺授权,让客户手里的存量LFAM设备直接升级。

荷兰航空航天中心 (NLR) 的 DEMEX 系统正在打印热塑性材料,LEAM Technologies 的 LED 加热装置在沉积区域发出耀眼的光芒。
换个思路:光,也是工艺变量
LEAM给出的答案基于一个判断:层间粘合本质上是热控制问题,不是材料问题。
他们的方案叫DEMEX(定向能量材料挤出),形态上是个可以加装到现有大尺寸挤出机上的改装套件:一组围绕喷嘴同心布置的高功率LED发射器,把光聚焦在喷嘴前方约20毫米直径的光斑上,在基材表面熔出一个大约0.5毫米深的局部熔池。深度的把握是关键——浅了,熔滴接触到的还是冷的半结晶表面;深了,下方材料失去承载能力,零件就塌了。
用Consul自己的话说:“这就像把两块聚合物焊在一起,和把热层粘到冷层上的区别。前者界面是真正的熔合,后者虽然有粘附,但没有结构连续性。”
选LED而不是激光或红外灯,是一个很“德国工程”的取舍:LED可以瞬时调功率,能跟得上打印过程中千变万化的热环境;可见光谱不需要激光安全防护。Consul在3DPrint.com的采访中确认了这一点:“LED的主要好处是安全性,但我们可以像用激光一样用LED。响应速度相同——功率可以在微秒级调整——但因为用的是可见光谱,对操作人员安全得多。”
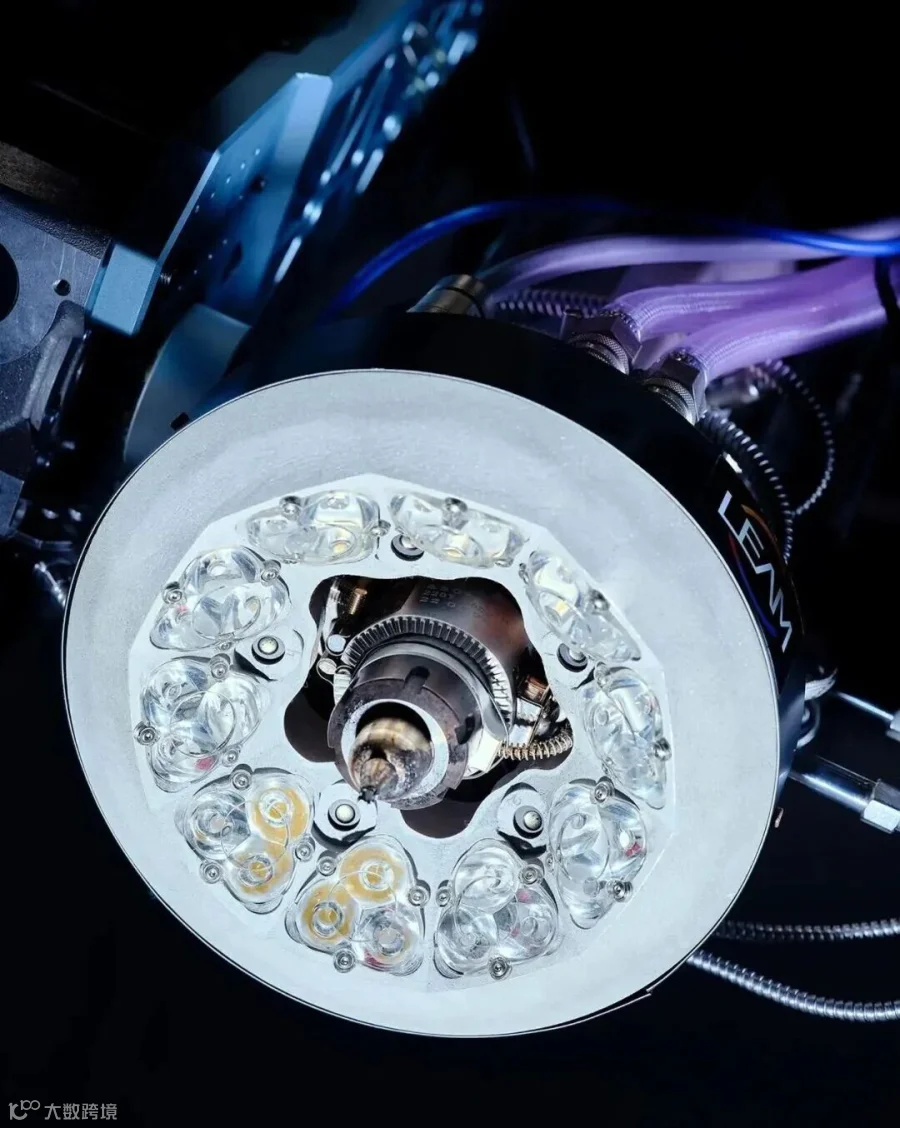
从下方观察打印头,可以看到围绕中心喷嘴呈同心圆排列的聚焦式LED发射器和独立透镜组件,它们共同在沉积界面处形成局部熔池。
真正的杀手锏:双区测量与并行控制
市面上预热装置并不少见,DEMEX真正值钱的地方在于它的测量架构:红外相机的视野同时覆盖加热熔池和前方的基材表面,两套独立的设定值、两条独立的控制回路——一边把界面温度顶到粘合温度,一边用压缩空气冷却趋于失稳的区域。粘合质量和尺寸稳定性这对天然矛盾,被拆成了两个可以各自独立调节的变量。
西门子的报道确认了这套系统的在线质控能力:红外相机监控每一次打印作业,数据经AI分析,确保打印件质量。每次打印,所有温度以打印头TCP坐标记录,最终生成一个空间分辨的“热点云”——零件上任何一点在打印时的界面温度和基材温度都有据可查。不用切片破坏零件,超差区域实时可见。
效率收益同样可观:仅自适应进给一项,打印时间缩短约10%;叠加主动加热和选择性冷却,在PETG和PC上验证的总打印时间缩短约50%。这组数据来自原文引用的Leubecher等《Progress in Additive Manufacturing》(2025),搜索结果中未找到独立验证,属于LEAM方面提供的测试结果。

LED发光环直接安装在挤出机构下方,将热控制硬件集成到打印头中,而不会显著增加现有机器架构的体积。
数据说话:从“打不出来”到“近乎各向同性”
NLR,Victrex LMPAEK(未增强):不加DEMEX,空心试样根本打不完——界面热应力导致打印过程中直接分层开裂。NLR的SAMPE Europe 2025论文摘要确认了研究方法和结论:通过辅助加热提升基材温度至最优加工区间,未增强和碳纤增强LMPAEK的层间结合质量均显著改善,各向异性降低。设定基材314°C后,层间拉伸约92 MPa,挤出平面内96 MPa,近乎各向同性。基材温度从300°C提至340°C,未增强LMPAEK的Z向拉伸强度提升超过450%;30%碳纤增强牌号提升约70%。未增强试样在340°C下断口穿过多个层、呈现韧性破坏,而加热前是干脆的层间剥离——失效模式从“界面是最弱环节”变成了“材料本体失效”。
联邦国防军大学轻量化工程研究所,PA6+40%碳纤:层间拉伸强度较未加热参考试样提升约30%(42.7 MPa起步),断裂伸长率提升42.5%,模量基本不动。这组数据来自原文引用的Leubecher等论文,搜索结果中未找到独立来源,保留但需注意其单一来源性质。
NLR系统级验证:航空航天级模具的层周长达到此前的5倍(刀具路径从2米拉到约10米),全程稳定,无分层迹象。这组数据同样来自原文,搜索结果未独立验证。
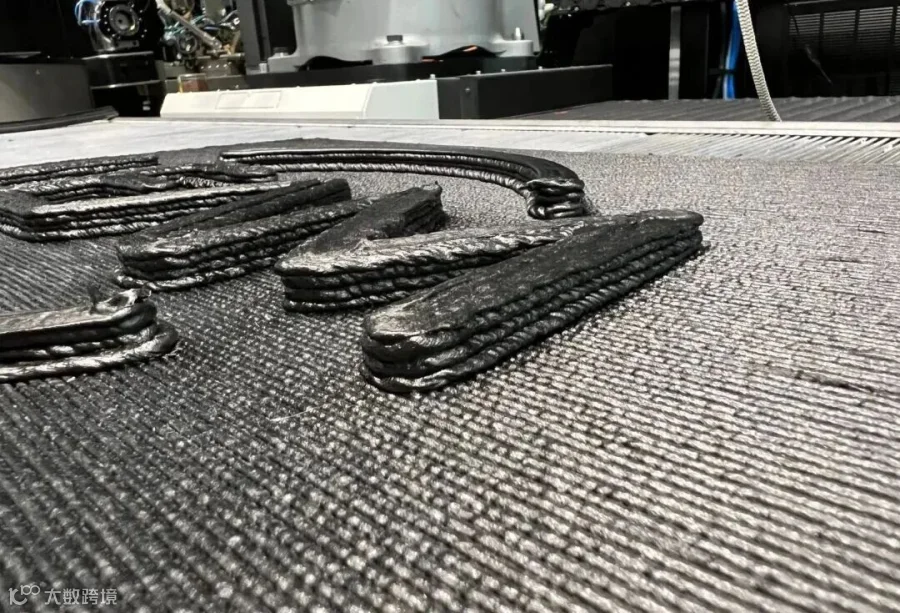
在叠印测试中,热塑性材料直接沉积在先前印刷的表面上。
点评:一场典型的“工艺哲学”胜利
回看这个行业,过去二十年对付层间弱结合的思路几乎是条件反射式的——材料不行就改材料,配方不行就调参数,本质上都是在绕开问题的物理根源。LEAM的贡献不在于发明了加热,而在于把“沉积界面的热状态”提升为一个可测量、可闭环、可追溯的独立工艺变量,并围绕它构建了完整的工程化方案。
最后这一点在当下尤其值钱。航空航天和国防的增材制造认证框架正在成形,认证审的最核心问题永远是“你怎么证明每一件都是合格的”。DEMEX顺手生成的位置级热履历,恰好就是过程认证需要的证据形态。西门子的报道中Consul明确提到了这一点:“这向客户保证每个零件都满足严格要求,无需耗时的后置检查。”
当然,冷静看,问题也没有全部解决。NLR的论文明确指出,碳纤增强材料的Z向性能仍受孔隙率拖累——纤维带入的孔隙来源尚无定论,这是活性加热解决不了的下一段短板。另外,360°C设定点已触及系统功率上限,对更高熔点材料体系的余量还需要验证。2026年2月,LEAM在MTC主办的LFAM网络研讨会上介绍了DEMEX的最新进展,MTC的集成测试将是下一个值得关注的窗口。
如果非要给一个判断:LFAM过去解决了“能不能做大”,DEMEX这一步解决的是“大起来之后敢不敢用”。在注塑级材料代替特种AM牌号、Z向强度逼近各向同性、打印时间砍半这三件事同时成立的前提下,LFAM与模压成型在结构件上的正面竞争,第一次有了一点真实的悬念。
而这一切的起点,只是有人把“层间结合”从运气问题,变成了一个控制问题。
主要资料来源:Siemens官网专题报道(2025)、NLR《Effect of Interlayer Temperature Control on Interlayer Strength for Large Format Additive Manufacturing of High Performance Thermoplastics》(SAMPE Europe 2025)、3DPrint.com(2024年12月)、TUM新闻稿(2024年3月)、CompositesWorld(2026年2月)、LEAM Technologies DEMEX产品资料。
#大尺寸增材制造 #LFAM #3D打印 #DEMEX #LEAMTechnologies #层间强度 #各向同性 #PAEK #PEEK #LMPAEK #热塑性复合材料 #挤出式打印 #Z向强度 #层间结合 #定向能量沉积 #LED辅助加热 #闭环温控 #工业边缘计算 #西门子Xcelerator#热履历 #航空航天制造 #模具工装 #碳纤维增强 #增材制造工艺 #聚合物焊接 #TUM #NLR #安徽增材制造科技看世界