摘 要
热塑性复合材料(TPC)具有轻质、高强度和可回收性等特性,是实现零排放目标的关键材料之一,可应用于飞机机身、机翼等关键部件,在航空领域应用潜力巨大。本文陈述了热塑性复合材料在航空领域的应用情况,回顾了热塑性复合材料的研究进展,总结了热塑性复合材料的关键技术与发展趋势,最后从材料、设备、工艺、应用等角度对热塑性复合材料未来的发展与挑战进行总结与展望。
关键词:热塑性复合材料;航空领域;关键技术;应用情况;研究进展

引 言
热塑性复合材料(TPC)具有轻质、高强度和可回收性等特性,是实现零排放目标的关键材料之一,在航空航天、汽车、能源和建筑等行业的应用潜力巨大。航空领域对材料的轻量化要求极高,TPC 能够显著减轻飞机结构重量,从而降低燃油消耗和碳排放。TPC 具有优异的机械性能、耐疲劳性和抗冲击性[1-3],适用于飞机机身、机翼等关键部件。与传统的热固性复合材料不同,TPC 可以通过加热重新成型,具有更好的可回收性,符合可持续发展要求[4-5]。空客等航空航天巨头正在积极推动 TPC 的应用,预计未来 TPC 将成为高端航空航天应用的首选材料之一[6]。
与热固性复合材料(TSC)相比,TPC 的主要优点是不需要复杂的化学反应或冗长的固化过程,可显著缩短生产周期。此外 TPC 可以多次熔融成型,从而能够通过焊接连接部件,相比于传统 TSC 部件的机械紧固和胶黏剂黏合法,提供了更有吸引力的替代方法。与 TSC 对应产品相比,可多次熔融成型的特性还提高了 TPC 回收、维修和维护能力。焊接的连接方式简化了装配工艺,可回收性和维修便利性降低了生命周期成本,而优异的抗损伤性则提高了结构的可靠性和耐久性。这些特性使 TPC 成为未来高性能复合材料应用的重要选择[7-9]。
目前,最常用的热塑性聚合物有七大类:聚碳酸酯(PC)、聚酰胺(PA)、聚苯硫醚(PPS)、聚醚酰亚胺(PEI)、聚芳醚酮(PAEK)、聚醚醚酮(PEEK)和聚醚酮酮(PEKK)[10]。主要用于航空热塑性复合材料的聚合物是 PPS,PEI,PEEK 和 PEKK。这些 TPC 具有高损伤容限,以及优秀的耐湿性和耐化学性[11]。目前航空领域在研及应用的热塑性复合材料如表 1 所示。
表 1 航空领域在研及应用的热塑性复合材料[12]

高性能 TPC(如 PEEK,PEKK 和 PPS)具有优异的刚度(>2.9 GPa)、强度(>80 MPa)和热稳定性(玻璃化转变温度 Tg>90 ℃),在飞机的主要结构(如前缘和方向舵)以及次级结构(如座椅框架、机身夹和发动机吊架部件)上有一定应用[13-15]。目前,已有多种飞机部件采用 TPC 制造并投入使用。这些部件主要由 PPS 和 PEI 基复合材料制成。热塑性复合材料在飞机关键功能部件上的首次应用是空客 A350 XWB 宽体客机的 J 形鼻部件(J-nose),由碳纤维增强聚苯硫醚(CF/PPS)制成,于 2012 年完成认证并集成至机翼前缘除冰系统中。这一应用标志着热塑性复合材料首次被用于飞机主承力且直接影响飞行安全的关键功能部件。PPS 基复合材料主要用于肋骨和面板,例如空客 A380 系列的副翼肋、龙骨梁肋、发动机吊挂面板、机翼固定前缘组件,以及福克 50 的方向舵前缘翼、主起落架翼肋和加强筋等。PPS 还可以用于方向舵、升降舵等,例如湾流 G650 小型民机的方向舵、升降舵;此外 PPS 也用于波音 787 的飞机座椅上。PEI 基复合材料主要用于货舱地板夹层结构面板、机翼整流罩、发动机进气道内衬等,例如空客 A330、A340 的机翼整流罩,A380 发动机进气道内衬,湾流 G450、G550 的方向舵肋、后缘、压力舱壁板,以及波音 737 的烟雾探测器、厨房,波音 747 的装载箱及环境系统组件等[16-17]。
近年来,PEEK,PEKK 和低熔点聚芳醚酮(LM-PAEK)受到科学界与工程界广泛关注,在研和应用的材料牌号较多。目前已有两种 LM-PAEK 基复合材料通过 NCAMP 认证,分别为东丽 TC1225(LM-PAEK)T700GC 12K T1E 单向带和 VICTREX AETM 250 Hexcel AS4 12K 单向带。在材料应用方面,与 PEEK 相比,PEKK 的抗压强度较高;与 PEKK 和 PEEK 相比,LM-PAEK 的熔点更低,流动性更好,加工效率更高[18-19]。空客 A380 的油箱口盖和波音 787 吊顶部件均使用 PEEK 复合材料制成。目前最大的热塑性复合材料机身 MFFD 中也应用了 LM-PAEK 复合材料。Elium® 是一种反应性甲基丙烯酸甲酯热塑性树脂,是目前市场上唯一能够以与液态热固性树脂相同的方式和制造工艺进行加工的液态热塑性树脂[20-21]。用 Elium® 生产的部件具有与热固性部件相同的机械性能,同时还具有可热成型、可热焊接和完全可回收的额外优势。
热塑性复合材料在广泛用于复杂结构之前,特别是用于较小体积的飞机之前,仍然需要继续增强性能和改进制造工艺。与 TSC 相比,高性能 TPC 的主要缺点是其可加工性较差。在材料性能方面,高性能 TPC 黏度较高,在纤维浸渍方面存在困难,导致生产过程中纤维-基质界面结合不佳,孔隙率高,部分浸渍效果较差;单向热塑性预浸带缺乏黏性和悬垂性,难以用于大曲率表面。在制造工艺方面,TPC 的自动化处理速度和质量还有较大提升空间,修复技术不成熟,制造成本较高。理想情况下,可进行 TPC 部件原位固结,不需要任何二次加工。现阶段,需要进行更多原位固结研究,以确保 TPC 部件 100% 固结和充分结晶。热塑性复合材料的焊接技术是连接机身部件的重要技术之一,目前受焊料、工艺参数等限制,TPC 焊接界面的接头质量难以优化控制,焊接技术依旧是 TPC 应用于民机的关键技术难点之一[22]。

1 热塑性复合材料应用现状与案例分析
欧洲纤维增强热塑性聚合物发展情况表明,以高性能热塑性树脂为基体的热塑性复合材料将成为高端应用的首选复合材料之一。荷兰的“热塑性经济可承受性航空主结构联盟”项目(TAPAS1 和 TAPAS2),目标是为空客公司的航空结构件开发新的热塑性复合材料,目前已完成了一个技术成熟度为 3 级的验证机身壁板[图 1(a)],以及一个长度为 12 m、技术成熟度为 5 级的尾翼结构的抗扭箱。验证机身壁板的技术重点是将热塑性复合材料模压成型、焊接和共固化为双曲面机身壁板,包括焊接Ω形长桁和 T 形长桁。这是首次采用热塑性复合材料制造大型机身壁板。与热固性复合材料构件相比,该热塑性复合材料构件减重 10%,主要原因是热塑性树脂固有的韧性更能阻止裂纹扩展,有利于减小层压板厚度,同时蒙皮设计自由度更高,有利于结构减重[图 1(b)][23-24]。
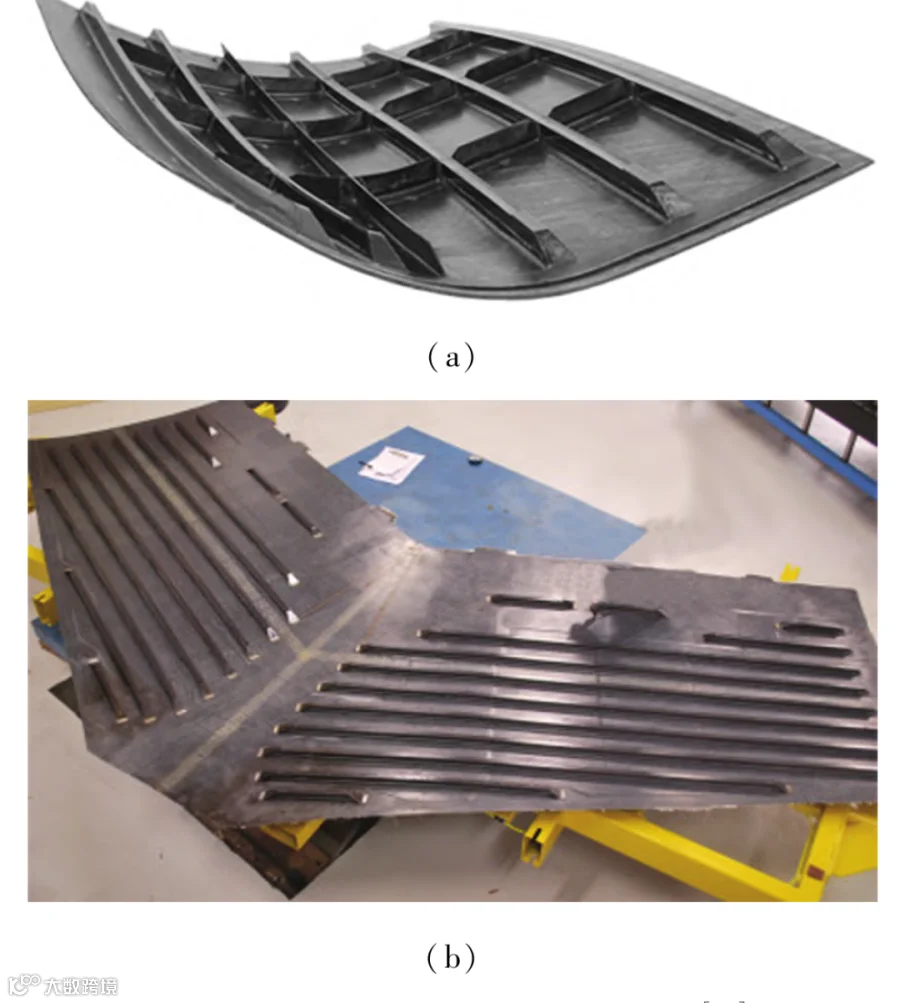
图 1 热塑性复合材料机身壁板试验件[25](a)与 CF/PEKK 加筋蒙皮[25](b)
法国民航研究委员会(CORAC)是 TPC 技术开发的重要合作伙伴。2017 年,在“未来复合材料飞机”项目中,Daher 公司设计制造了其首个热塑性复合材料翼肋,并用于测试翼盒中。Daher 公司称其专利技术使 TPC 部件比金属等效物轻 35%,而且这些部件可以作为金属或更传统热固性复合材料部件的替代品。这与“洁净天空 2”计划的目标是一致的,即研究智能机身和混合材料。Daher 公司还生产了一个非热压罐固化的 CFRP 翼梁,并于 2018 年安装测试。
多功能机身演示器(MFFD)是“洁净天空 2”大型客机创新验证平台(IADP)中的三个大型演示器之一,是目前世界上最大的热塑性复合材料组件,见图 2。MFFD 项目旨在展示满足每月至少 60 架飞机(最多 100 架飞机)的高速生产制造技术,同时将机身总重量减少 1 t(10%),并将生产成本降低 1 万欧元(20%)。STUNNING 项目中,重点开发并验证的新型热塑性复合材料制造和连接技术,以及模块化和自动化制造技术,为实现上述目标作出了贡献。MFFD 上壳蒙皮使用了东丽的 Cetex TC1225(LM-PAEK)碳纤维热塑性预浸料,将其放置在 TC1225 LSP 薄膜上,该薄膜浸渍了相同的 LM-PAEK 基质,采用 Laserline GmbH 公司提供的 LDM 二极管激光器和 AFPT GmbH 公司提供的多束敷设头进行激光加热原位固化。下机身网格组件中的滚道使用碳纤维增强 LM-PAEK 预浸带,通过 Almere 开发的新型连续压缩成型(CCM)工艺制造。在聚合物基体材料的选择上,考虑 PEEK,PEKK 和 LM-PAEK 这三种性能基本相同的聚合物碳纤维预浸料,Cetex TC1225 CF/LM-PAEK 预浸带在 305 ℃ 时熔化,而 TC1320 CF/PEKK 预浸带在 340 ℃ 时熔化,但 LM-PAEK 的流动性要更好且加工速度更快,TC1225 的成本也更低,因此选取 LM-PAEK 作为主要材料。
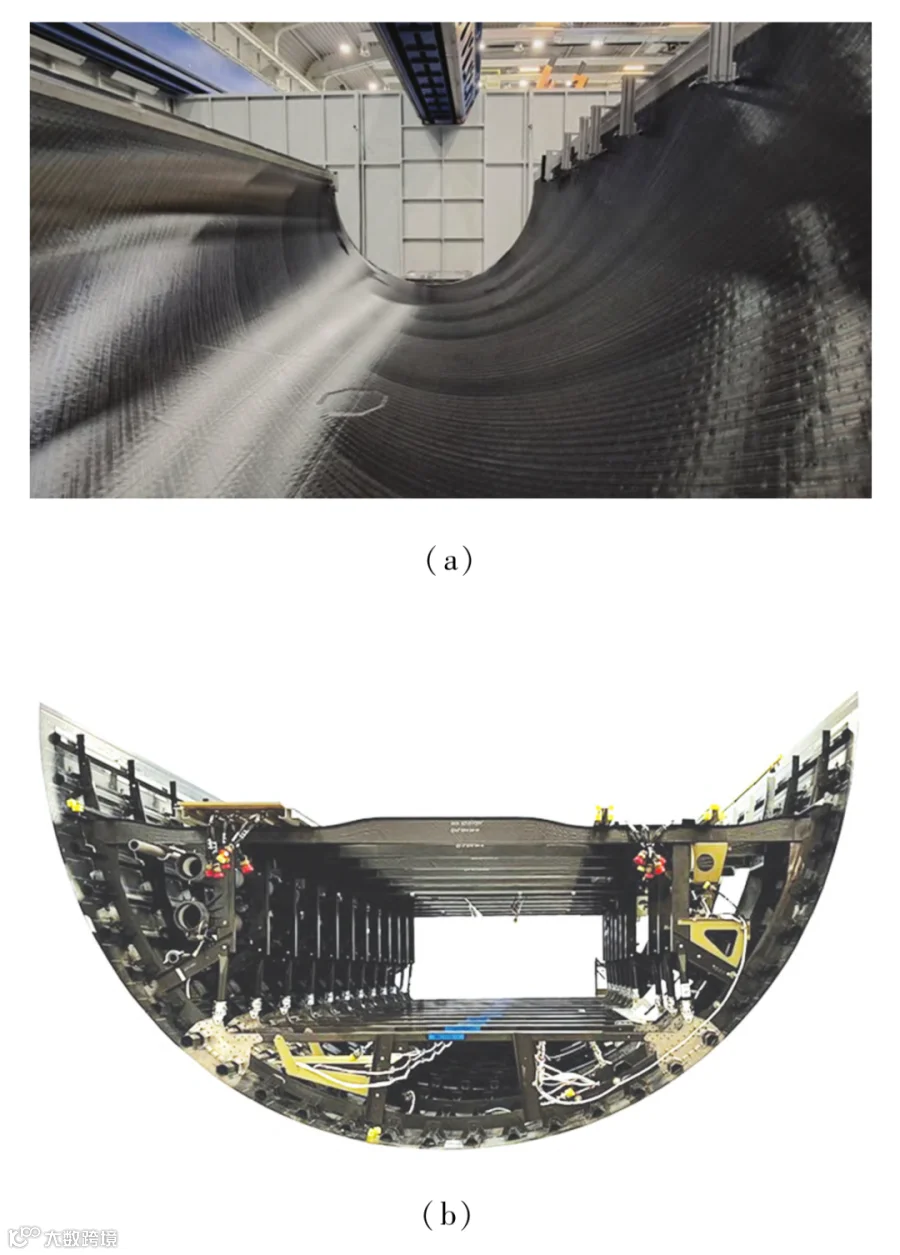
图 2 MFFD 机身演示器蒙皮[26](a)与 MFFD 机身演示器下半部分[26](b)
除“洁净天空 2”计划之外,空客的“明日之翼”项目正处于关键阶段。该项目的重点是开发可高速生产的大展弦比复合材料机翼技术,以降低飞行阻力。苏格兰普雷斯蒂克的势必锐航空系统公司负责下翼蒙皮、固定前缘和前缘缝翼研究。GKN 航宇负责后翼梁、后缘和翼盒肋骨研究。英国国家复合材料中心(NCC)助力原型件制造。截至 2024 年,空客“明日之翼”项目已经完成了两个机翼演示验证件的制造与测试。
“明日之翼”项目中的机翼扰流板由 FACC 公司使用东丽 Cetex® TC1225 LM-PAEK 热塑性单向带和具有集成雷击保护功能的机织物制造。GKN 航宇为明日之翼项目开发了热塑性复合材料翼肋(图 3),具体为演示验证机翼上的第 14 个翼肋,该预浸翼肋使用了索尔维的 APC CF/PEKK 预浸带,该预浸带基于该公司的 Novaspire 快速结晶配方研发。GKN 航宇制造的 90 cm 长、24 cm 高的热塑性复合材料翼肋具有垂直腹板和从翼肋底部延伸的 8 mm 厚的双向凸缘。为了满足重量要求,腹板厚度仅为 7 mm。为了防止屈曲并增加刚度,腹板采用 3 mm 厚的加固元件进行加固,采用 GKN 航宇的对接技术,使用扁平加强筋预制件和注塑填充材料来制成坚固、连续的接头。东丽的 CF/LM-PAEK 材料也作为未来翼肋结构的潜在选择,正在接受评估。Daher 公司开发了五种不同尺寸和规格的翼肋,材料使用东丽的 CF/LM-PAEK 单向带与 Victrex 公司的树脂,翼缘呈 L 形或 T 形,每根翼肋都经过压制成型,然后修整成最终尺寸。

图 3 GKN 航宇生产的热塑性复合材料翼肋[27]
2 热塑性复合材料关键技术与发展趋势
由于 TPC 结合了热塑性树脂和增强材料的多项显著优点,具有高加工灵活性、高设计自由度、可回收性等优异性能,与热固性材料相比,具有更强的抗冲击性、断裂韧性和耐疲劳性,在航空领域的应用前景广阔。但其较高的制造和装配成本是 TPC 在主要飞机结构中广泛应用的主要障碍。目前的关键研究方向为:开发高效自动化工艺如自动铺丝原位成型技术,减少热压罐依赖,降低能耗和时间成本;进行激光焊接、超声波焊接和电阻焊接的工艺参数优化研究,增强接头强度,减少传统紧固件使用,减轻机身重量[28]。
2.1 自动铺丝原位成型技术
自动铺丝原位成型技术是将热塑性丝束预浸料放置与固结过程相结合的技术,通过实时加热和加压,使材料逐层熔融并紧密结合,无需后续的固化步骤,实现一步成型。该工艺省去了热压罐或热压固结的第二步,解决了大尺寸制件的热压罐尺寸限制问题,还减少了加工步骤和制造费用[29-31]。目前在制造飞机机翼蒙皮,空客 A350 蒙皮、波音 787 的舱门框架等时,均使用了自动铺丝原位成型技术。
MFFD 热塑性上壳也采用了自动铺丝原位成型技术进行制造,外壳的高度预集成度和几乎无铆钉的架构不仅使飞机重量减轻了 10%,还提高了自动化预集成的效率和局部灵活性。2021 年 1 月启动,2024 年 9 月完成的下一代多功能机身部件的数字化制造方法(DOMMINIO)项目也使用了自动铺丝原位成型技术,DOMMINIO 演示部件使用自动纤维铺放技术生产 CF/LM-PAEK 层压板,通过熔融未增强的 PEKK 长丝制造沉积螺旋芯。
2.2 焊接技术
焊接技术具有高强度、轻量化、高效制造、耐环境性能和可修复性等优势,是航空领域热塑性复合材料的关键技术。目前航空领域的研究方向集中于电阻焊、感应焊、超声焊、激光焊四种。电阻焊适合大厚度、大面积的结构件焊接,如机翼蒙皮与长桁。感应焊和超声焊适合薄壁结构的焊接,如机身、机翼蒙皮与长桁。激光焊虽然焊接速度最快,但对材料和厚度有较高要求,应用范围相对较窄。每种焊接技术都有其独特的优势和适用范围,选择合适的焊接技术需要根据具体的材料、结构要求和生产条件来决定[32-36]。
2023 年完成的 MFFD 上半部分与下半部分的焊接展现了热塑性复合材料焊接技术的巨大进步。MFFD 上半部分 Z 形长桁采用连续超声波焊接,框、上下框连接件角片和加强件通过电阻焊集成到演示器中。2024 年完成的 MFFD 上下壳体的组装,首先使用二氧化碳激光的连续连接技术焊接了左侧对接带纵向机身接头,之后使用连续超声波焊接右侧搭接接头,最后使用电阻焊完成上下机身框的焊接。至此最大的热塑性复合材料飞机结构通过焊接完成了“无尘组装”,这可以消除在复合材料主要结构中钻孔和安装紧固件的多步过程链、劳动力、时间、成本和重量。柯林斯航宇开发的全热塑性复合材料风扇罩,使用了感应焊接方法将加强筋焊接到蒙皮上,制备出无紧固件蒙皮组件,避免因钻孔导致的局部应力集中,减少疲劳裂纹风险,有助于延长使用寿命。德国航空航天中心结构与设计研究所在“LuFoV-3”项目中制造了由三条长桁加强的蒙皮,其中框架与连接角片通过电阻焊接技术实现集成装配,工艺简化,缩短了生产周期,提高了装配效率。
3 挑战与建议
当前,航空热塑性复合材料的规模化应用仍面临多重挑战。首先,材料成本居高不下,高性能热塑性树脂(如 PEEK,PEKK)的生产工艺复杂,原料价格远超传统金属和热固性复合材料,导致整体制造成本增加。其次,工艺控制难度大,材料性能对温度、压力等参数极为敏感,例如熔融温度偏差超过 10 ℃ 即可能引发界面结合不良或树脂降解,而压力波动易造成孔隙缺陷,对设备精度和工艺稳定性要求严苛。此外,行业标准化程度低,从材料性能测试到成型工艺规范均缺乏统一标准,不同企业或研究机构采用的技术路线差异较大,不仅增加了供应链协同难度,也阻碍了技术推广和规模化应用[36-40]。
为突破瓶颈,航空热塑性复合材料领域需多维度发力。技术层面,需加强基础研究,重点攻克树脂-纤维界面优化、高效成型装备开发等核心技术,例如开发低成本树脂或新型快速固化工艺以降低材料与制造成本。产业生态层面,应深化产学研合作,通过建立联合实验室或创新联盟,加速实验室成果向工程化应用的转化,例如推动自动铺放设备与智能温控系统的国产化。标准化建设层面,需联合上下游企业,制定涵盖材料性能、工艺参数和质量检测的行业标准,为技术推广提供规范依据。全球化协作层面,可依托国际航空合作项目,共享技术经验与市场资源,共同推进热塑性复合材料在机身主承力结构、发动机短舱等关键部件中的应用,实现全球产业链的协同升级。通过以上路径,航空热塑性复合材料有望在效率、成本与可持续性方面取得突破,成为下一代航空装备的核心材料之一。

END