关键词:钣金加工;智能化立体库;精益物流;柔性化工装
珠海格力电器股份有限公司 资明庚

绪论:
研究背景与行业痛点
钣金加工是装备制造、汽车、家电、电子等产业的关键基础工艺,具备种类繁杂、工艺链条长、生产切换频繁、物料重量大且易损伤等典型特征。随着市场需求向个性化、多样化、短交期快速演变,企业生产模式由大批量流水线转向多品种、小批量、柔性化制造,传统以人工为主、平面堆放、纸质记账、经验调度的物流仓储模式已无法适配现代生产节奏,成为制约产能释放、成本控制与质量提升的核心瓶颈。
钣金行业物流的深层矛盾区别于普通机加工:板材原料单托重量可达 500‑1500kg,在制品大小外形完全随零件图纸变化,无统一标准外形;同时频繁插单导致物流任务突发性爆发,任务峰值与谷值差异巨大。通用物流方案只解决 “搬东西”,无法解决“异形重料搬运 + 任务剧烈波动”的组合难题。
在智能制造与绿色工厂建设的政策导向下,钣金企业必须以精益思想为内核,以自动化装备为载体,以信息化系统为大脑,重构物流仓储全流程,实现空间高效利用、转运无人化、管理透明化、成本最优化。因此,开展钣金加工企业精益化自动化物流仓储技术研究,不仅是解决行业现实痛点的迫切需求,更是推动产业向高端化、数字化、绿色化转型的战略选择。
绪论:
钣金加工行业生产特征
钣金加工以金属板材为主要原料,历经开卷、分条、剪切、数控冲压、激光切割、折弯、焊接、打磨、表面处理、成品入库等多道工序,工艺链条长、工序断点多、在制品周转频繁,决定了物流仓储具备与其他制造行业截然不同的特征。
1.从物料形态看,原材料以卷材与大板为主,占用空间大、搬运难度高;在制品形状不规则、易划伤变形、防护要求高;成品规格繁杂、批量小、切换快,同一车间可同时生产数十种甚至上百种零件,对存储、分拣、配送提出极高要求。
2.从生产组织看,订单驱动特征明显,插单、改单频繁,生产计划动态调整,要求物流具备高柔性、高响应能力,如图1所示为传统物流模式下的计划排程流程图;设备布局多按工艺类型划分,形成离散型制造场景,工序间转运距离长、交叉作业多,物流路线复杂。
3.从质量要求看,钣金零件多为外观件与结构件,磕碰、划伤、变形直接导致报废或返工,对转运过程防护、存储环境、操作规范要求严苛。
上述特征决定了钣金物流仓储不能简单照搬汽车、电子等行业的成熟方案,必须兼顾自动化、柔性化、精益化与经济性,在提升效率的同时保障质量、控制成本、适配频繁切换的生产节奏。
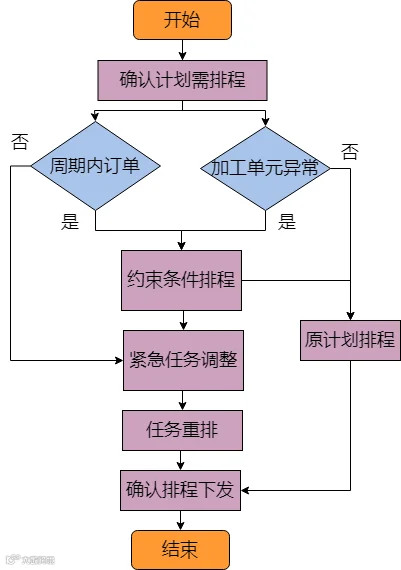
图1 传统的钣金加工企业订单计划流程

精益化自动化探索:
改善的核心需求与技术目标
精益化自动化物流仓储的核心逻辑是以精益思想消除一切浪费,以自动化替代人工重复作业,以信息化实现数据驱动决策,构建 “主动配送、节拍流转、透明管理、持续优化” 的新型物流体系。基于钣金行业特征与传统痛点,提炼四大核心需求:
1.空间高效利用需求,通过向高空发展、密集存储,最大化提升单位面积库容,降低土地与厂房依赖;
2.转运精益高效需求,实现工序间节拍化、无人化、无交叉转运,消除等待、绕路、重复搬运等浪费,使物流节奏匹配生产节拍;
3.信息全程透明需求,构建覆盖入库、存储、转运、配送、出库、盘点的数字化追溯体系,实现数据实时采集、共享、分析,为生产调度与管理决策提供支撑,如图2所示为基于精益化思维的生产过程信息集成控制模式;
4.系统协同柔性需求,实现物流系统与生产计划、设备运行、质量管控、异常响应深度协同,快速适配订单变更与生产切换,支撑柔性制造与拉动式生产。
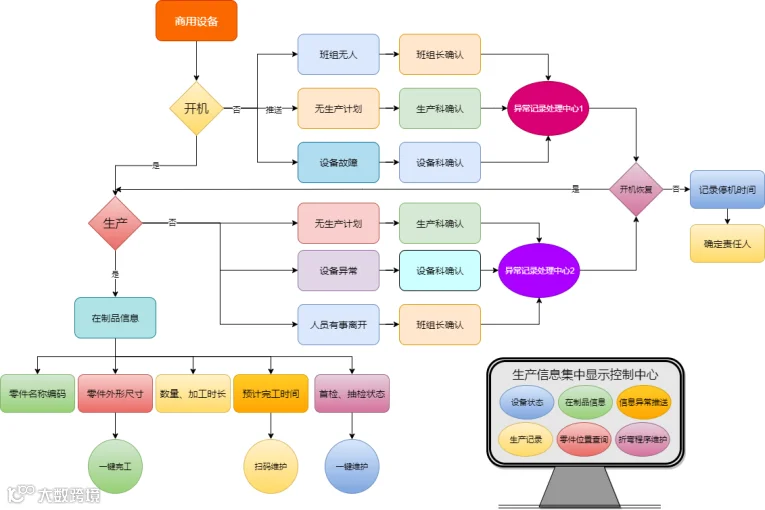
图2 基于精益化管理的信息化集成控制
精益化自动化探索:
智能化立体库技术应用
智能化立体库是破解钣金仓储空间瓶颈的核心技术,其不仅实现了零件的自动化的出入库,更是能够通过WMS系统进行订单物料的信息化管理。通过高层货架、巷道堆垛机、出入库输送系统、自动对接平台与WMS/WCS控制系统协同,精益化布局立体库入料口与产线下料端对接,出料口与外围运输通道对接,如图3所示为立体库自动入料口输送平台示意图,实现物料高密度存储、自动化存取、信息化管理,完成由“平面粗放”向“立体精益”的根本性转变。其技术核心在于充分利用垂直空间,压缩通道面积,提升单位面积存储量,同时通过标准化、自动化作业消除人为差错。
针对钣金零件多品种、大小批量并存的特征,自动化立体库采用混合型存储设计,兼顾大批量缓存与小批量分拣,通过WMS系统根据物料批次、用量、周转频率自动分配最优库位,实现高频物料就近存取、低频物料远程存储,提升整体出入库效率。

图3 智能化立体库物料入库对接平台端
精益化自动化探索:
钣金专用单元化工装设计
钣金件原材料为大板、卷材,在制品有平板、折弯壳体、异形焊接件,外形尺寸变化极大,普通标准托盘、料箱极易造成板材压伤、表面划伤、零件变形,是钣金自动化落地容易忽略的卡点。即使 AGV、立体库设备性能优异,工装不匹配则会带来大量质量报废。针对三类钣金物料开发专用工装。
1)原材料大板托盘
针对激光切割板材,采用框架式镂空钢制托盘,托盘外轮廓统一标准化(适配立体库货位与 AGV 叉齿),托盘内部设置可调节隔档。大板平铺放置,隔档隔离不同批次板材,避免板材之间直接摩擦划伤;托盘底部加强筋做承重强化,满足最大 1500kg 板材载荷,同时预留 RFID 安装底座,托盘‑物料绑定,入库时重量写入 WMS,供 AGV 调度做载重校验。
2)折弯、焊接异形在制品料架
折弯壳体类零件无法堆叠,设计可抽拉分层料架,每层设置橡胶缓冲支撑点,壳体悬空搁置,避免外观面磕碰;料架整体外尺寸统一,保证可以被 AGV 整体搬运、存入立体库缓存位;针对高度差异大的零件,料架层间距支持现场快速调节,不需要更换整套工装。
3)板材上料配套真空吸盘工装
对接立体库出库到激光切割机上料工位,配置分区域可控真空吸盘组。针对不同大小钣金板材,系统根据 WMS 内板材尺寸参数自动启用吸盘阵列的部分吸盘,小板材只开启局部吸盘,大板启用全部吸盘;避免小板使用全部吸盘造成吸附变形,解决钣金薄板被吸盘吸凹的质量缺陷。
精益化自动化探索:
工装标准化设计
工装载具标准化是自动化物流运行的前提,通过优化钣金工装结构、统一尺寸规格,将原有十几种甚至几十种工装精简为少数通用化工装,并采用柔性化的设计思维,如图4所示为一种柔性化的工装,设计通过滑轨作为工装的骨架结构,再通过滑轨之间的配合限位实现长度范围内任意尺寸的收缩功能,对框体挡板采用锁扣形式,可实现工装笼网状边框的放倒折叠,同时采用网状结构作为工装笼的设计基础,减少工装笼的自身重量,满足多种尺寸的钣金零件柔性化装笼及AGV自动化、智能化运输要求,确保自动存取兼容性,避免因工装差异导致设备故障与效率下降。

图4 AGV无人转运系统集成
综合效益评价与行业推广前景
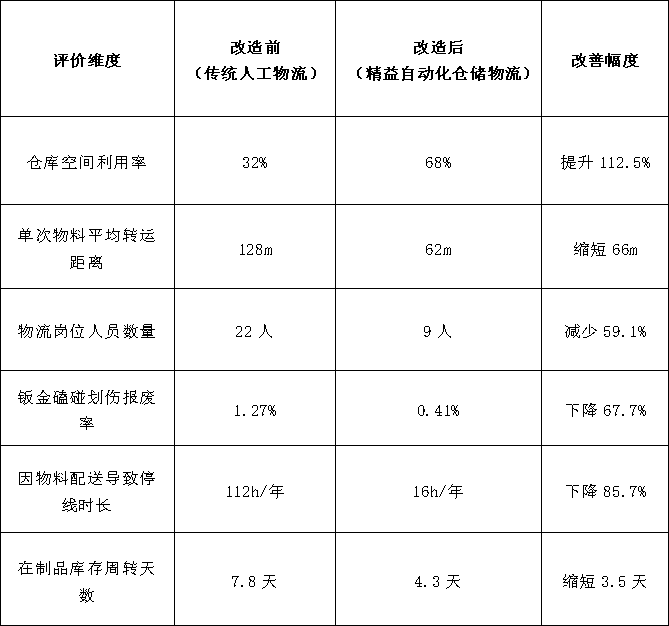
精益化自动化物流仓储技术体系为钣金企业带来多维效益:空间层面,立体存储使空间利用率翻倍,大幅节约厂房与土地资源;效率层面,AGV无人转运与节拍化配送消除浪费,转运效率与生产效率同步提升;成本层面,人力投入减少50%以上,物料损耗、停线损失、库存资金占用显著下降;质量层面,自动化作业与质量异常快速响应减少人为缺陷,一次下线合格率提升;管理层面,全流程数字化追溯与数据驱动决策,推动企业由粗放管理向精益数字化管理转型。
从风险控制看,企业可通过分步实施、工装先行、系统预对接、人员前置培训、成熟技术选型等方式,规避技术、投资、现场适配、系统集成风险,降低落地难度。从推广价值看,该技术体系高度适配家电、汽车、装备、3C等行业钣金加工企业,尤其适合多品种小批量、场地紧张、人工成本高、追求数字化转型的工厂,具备极强的通用性与可复制性。
表1 精益化自动化物流技术的应用对比
未来展望
未来,随着数字孪生、5G、边缘计算、AI 技术深度融合,钣金物流仓储将向预测性调度、自主化决策、全链路数字孪生、无人化黑灯工厂方向演进。针对钣金行业,未来可以基于历史工单大数据,AI 提前预判物料转运任务峰值,主动预调度 AGV 资源,进一步降低急单插单对物流系统的冲击;同时结合机器视觉识别钣金物料姿态,实现工装自适应调整。精益化自动化物流仓储技术不仅是钣金企业降本增效的现实路径,更是推动离散制造业迈向智能制造的关键支撑,具备广阔的行业前景与社会价值。
参考文献:
刘文芳,张立斌.汽车制造业Andon系统的介绍[J].科技资讯,2010(14):57.
李瑞,雷汝海.Andon系统在现场物流中的分析与应用[J].工业工程,2009,12(02):119-121.
卜东飞.Andon系统在汽车总装厂的应用[J].汽车工艺与材料,2012(12):22-24.
吴迪,白玥等.新ANDON系统在信息化车间的应用[J].制造业自动化,2012,34(18):153-156.
何船.基于MES的数字化工厂构建[J].机械设计与制造工程,2019,48(02):77-78.
END

e-works
近期活动预告长按下方二维码
即可快速在线报名↓