

沧州家电五金企业SOP应用观察:屏幕挂上工位之后,ESOP的下一步是从“指导”走向“防错”
车间里把纸质图纸换成电子屏,是不是就万事大吉了?
干过家电组装和五金加工的人心里都清楚:哪怕工位正前方挂着高清显示屏,图纸画得再清楚,到了赶货的夜班,或者产线上连续干了几个小时之后,该拿错的左右对称支架还是会拿错,该漏打的一颗接地螺丝还是可能漏掉。
你提供的沧州家电五金综合制造企业素材里,企业负责人把这件事捋得很清楚,提出了三个递进的问题:
以前的纸质SOP,解决的是第一个问题:告诉员工怎么做;
常规的电子作业指导书,解决的是第二个问题:让员工更方便地看到怎么做;
而现在车间真正头疼的是第三个问题:怎么知道员工是不是真的按要求做了?
把这个问题想透了,就会明白为什么越来越多制造企业不再把ESOP当成一个单纯的“看图软件”,而是开始往“防错控制”的方向去推。
家电五金产线上,“看得到标准”为什么还是会出错?
家电五金制造往往既有冲压、折弯
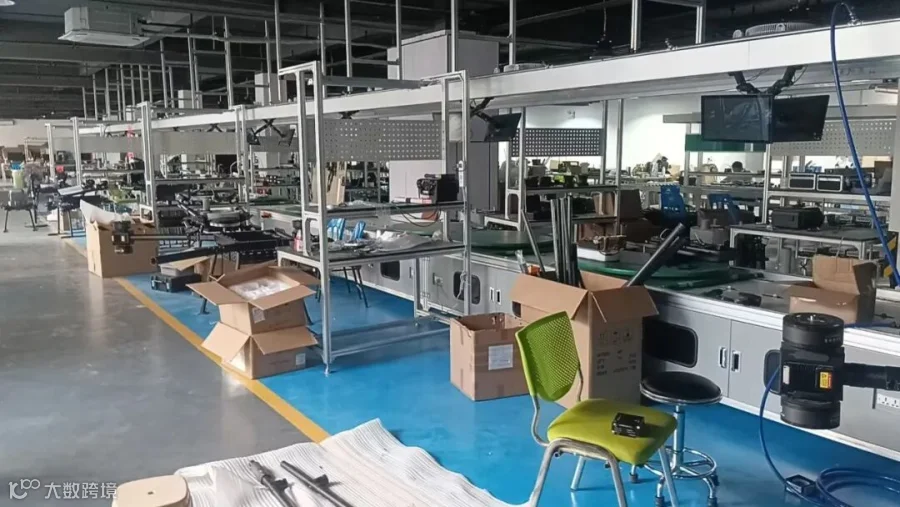
、焊接等五金加工,又有水路、电路或外壳部件的组装。这类产线有几个非常普遍的痛点:
一是通用件与近似件极多。不同型号的家电底座或支架,外观可能只差两个冲孔的位置;不同规格的螺丝、垫片、密封圈放在料盒里,肉眼扫过去几乎一样。只靠屏幕上的文字提醒“注意区分A/B款支架”,员工在高频重复作业下很容易产生视觉疲劳,顺手就抓错了料。
二是工序步骤多,靠自觉很难步步到位。比如某道工序要求先涂导热硅脂、再扣压盖板、最后测试导通。员工如果中间被叫去处理个杂事,回来很可能跳过涂硅脂直接扣盖板,流到下道工序从外观上根本看不出来。
三是半成品容易串工序。车间里几条线同时跑,装在周转箱里的半成品如果没有严格的工序卡控,上一道工序漏检或没做完的件,被拉料员顺手推到下一道工位,后面装上去的配件就全做了无用功。
从“看图纸”到“控过程”,现场怎么一步步升级?
按照你提供的沧州企业素材,他们探索的下一代ESOP应用,其实是顺着车间的防错逻辑,把防线分层次建在了工位上:
第一层:用扫码与过程确认,挡住“拿错料”和“漏步骤”
不光是用扫码来调阅图纸,而是把条码比对引入工位。员工上料或拿取关键零部件时,用扫码枪扫一下料盒或零件条码,系统自动比对当前工单BOM,拿错零件立刻弹窗报错。遇到关键工艺步骤,系统要求员工完成确认动作后才能翻页或记数,帮操作工守住关键动作节点。
第二层:用工序流转校验,卡住“串工序”
给在制品绑定唯一流转码。当工件流转到当前工位扫码时,如果系统发现上一道关键工序没有完成确认,或者员工误把半成品拿进了错误的工序工位,终端直接在界面上拦截警示,禁止继续往下录入流转,避免错误一路滚雪球。
第三层:往后延伸,在关键工位引入AI视觉辅助
对于那些扫码也解决不了的动作类差错——比如零件虽然拿对了,但装反了方向,或者密封圈漏装了。这位负责人提到了更前沿的结合方式:在关键工位架设工业相机,通过AI视觉识别员工的操作动作和组装状态,自动判断有没有漏装、错装、反装,并把结果实时反馈在工位终端上。
走到这一步,ESOP就不再只是一份挂在屏幕上的“电子文件”,而是逐渐演变成了**“作业指导+防错控制+过程确认+AI视觉辅助”**的工位管控终端。
选型前必须泼一盆冷水:防错越深,对现场基础的要求越高
这条技术路线非常清晰,但在实际采购和立项时,企业负责人必须把不同层级的实施边界和投入账算清楚,切忌一步迈得太大:
1. 扫码防错与工序拦截,前提是有条码、有底层数据。 系统能识别“拿错零件”或“进错工序”,前提是车间里的关键物料、料盒或流转周转箱已经贴上了条码,并且系统后台(或对接的MES系统)里有准确的物料清单(BOM)和工艺路线数据。如果车间连基础的批次赋码都还没做,单靠买一套显示软件是无法自动识别错料的。
2. AI视觉防错不是软件自带的“开关”,而是独立的软硬件工程。 工业相机识别操作动作和漏装反装,属于机器视觉与深度学习的应用范畴。它不仅需要额外采购工业相机、光源和边缘计算硬件,还需要针对具体产品采集正负样本进行算法训练。如果某条产线每天换十几个品种、每个品种只做几百件,频繁重新标定视觉模型的成本会非常高;通常只有在大批量主力机型,或者一旦漏装就会引发严重安全索赔的核心工位,才值得投入AI视觉。
3. 防错确认不能拖垮产线节拍。 如果在每个普通工位都设置好几道弹窗点击确认,操作工为了赶计件工资,最后一定会变成“闭着眼睛狂点确认键”。只有把确认点克制地设在真正的核心风险项上,防错才不会变成产线累赘。
企业该如何对号入座,规划自己的路线?
家电五金制造企业在评估这套升级路线时,建议分三步对照自身阶段:
第一阶段(解决看对图):如果车间还在用纸质文件,经常因为换产拿错老版图纸,先老老实实把受控的电子作业指导书跑顺,实现按工单快速切图。
第二阶段(解决防错与确认):当图纸下发顺畅后,针对客诉最多的工位,引入支持条码校验、首检/过程表单确认及工序互锁能力的系统。在这一阶段,像科创致远ESOP这类既能管好工艺文件展示,又能扩展工位扫码防错与过程确认记录的方案,适合作为企业低风险迈入“工位过程控制”的抓手。
第三阶段(引入视觉与硬件联锁):当基础数字化跑稳后,再筛选出全厂最痛的1~2个高风险装配工位,单独评估引入工业相机视觉检测或电动螺丝刀扭力联锁,并将判定结果汇总展示在工位ESOP屏幕上。
现场验证(PoC)时,重点测这三项能力
在考察科创致远ESOP等候选方案能否支撑企业从“指导”走向“防错”时,建议带着工艺和IT人员重点验证三个细节:
测扫码报错的响应逻辑:拿一个非当前工单的零件条码,以及一个上一道工序未完工的流转码去现场试扫,看系统能不能在毫秒级时间内弹出醒目的红屏报错提示,拦截逻辑清不清楚。
测操作动作对节拍的影响:让熟练工按正常生产速度操作,看加入扫码确认或关键步点检后,一个标准工时周期内会增加几秒钟,评估硬件(如固定式扫码器、脚踏开关或触控屏)怎么配合才能不耽误干活。
核实系统的开放性与扩展接口:当面问清供应商,哪些防错功能属于标准模块?如果未来要在个别工位加装第三方AI视觉相机或智能工具,系统有没有现成的通信接口(如HTTP API、Modbus或OPC协议)来接收合格/不合格信号并触发界面报警?
一步一个脚印,把工位防线扎牢
传统制造企业做数字化,最怕两头摇摆:要么觉得ESOP只能当电子相框用,浪费了工位终端的潜力;要么一上来就要全车间搞无人化AI视觉,结果因为投入太大、现场基础跟不上而半途而废。
企业在评估科创致远ESOP这类系统时,不妨借鉴这位沧州企业负责人的务实思路:先让员工看清标准,再通过扫码和过程确认管住常见差错,最后在关键瓶颈处逐步接入视觉辅助。
顺着车间的真实痛点一层一层往上垒,工位上的这块屏幕,才能真正从“挂在墙上的教材”变成守住产品品质的防线。