

动力电池前段工艺直接决定电芯品质与安全。本文从涂布、辊压、分切到卷绕、制片、封装,拆解锂电核心工序的设备原理、工艺控制点与选型要点。江苏松普深耕新能源装备配套,持续赋能锂电头部企业项目落地。

新能源动力电池制造工艺链条长、技术门槛高,前段工序直接决定电芯的一致性、能量密度与安全性能。江苏松普深耕新能源装备配套领域,服务锂电头部企业项目落地。今天带大家梳理锂电池涂布、辊压、分切、卷绕、制片、封装核心工序的设备原理、关键控制点与选型要点,分享锂电装备制造实践经验。
一、涂布工艺与核心设备
涂布,是将活性物质浆料均匀涂覆在集流体(铜箔 / 铝箔)表面,形成具备电化学功能涂层的核心工序,涂层厚度、均匀度直接影响电芯性能。
行业主流采用狭缝模头涂布,属于高精度计量涂布方式:浆料经供料系统输送至模头,均匀涂覆在基材表面。
✅模头设计核心考量:
-
流体仿真计算流道,保证浆料出料均匀; -
上下模平面度、刚度控制,适配高速生产; -
接触浆料部分选用耐腐蚀不锈钢,防止金属异物污染; -
结构便于拆卸清洗,减少换料停机时间。
整套涂布机由五大单元组成:放卷单元、涂布单元(含供料系统)、干燥单元、出料单元、收卷单元。
1. 放卷单元
放卷包含自动接带、手动接带两种模式。基材卷料安装于放卷轴,经过纠偏、张力控制后送入涂布工位。
-
配置纠偏传感器,实时检测基材边缘,自动调整位置,保证走带对齐; -
张力闭环控制,保障基材输送稳定,避免拉伸、褶皱; -
支持自动 / 手动模式切换,适配连续生产。
2. 涂布单元 & 供料系统
基材进入涂布工位,经过辊系隔离张力,模头与背辊配合完成浆料涂布。
-
整机速度由背辊驱动,HMI 人机界面设定涂布速度、带速; -
模头位移机构可前后、左右微调,高精度光栅尺检测位置; -
供料系统:料罐、计量泵、过滤器、管路组成闭环供料,液位传感器自动补料,保障浆料持续稳定供给。
3. 干燥单元
涂覆后的基材进入干燥烘箱,依靠热风将涂层内溶剂挥发。烘箱分段控温,分区调节风量、排风量,控制烘干速率,防止涂层开裂、掉料。
4. 出料单元
干燥完成的基材经过出料辊组,再次纠偏、张力调控,平稳输送至收卷工位。
5. 收卷单元
同样支持自动 / 手动接带,完成涂布基材收卷。收卷张力实时调控,防止卷材层间滑移、塌卷,保障卷材端面整齐。
🔔涂布设备选型要点
安全优先:锂电浆料含有机溶剂,整机防爆设计,符合锂电行业安全规范; 防异物管控:与浆料接触零部件做表面防护,避免金属碎屑混入电芯; 模头选型:优先狭缝模头涂布;依据浆料流变参数做流道仿真,保障涂布均匀; 烘箱设计:分段控温,匹配基材运行速度,兼顾烘干效率与涂层品质; 控制系统:采用 PLC + 工业总线,实现全工序数字化监控。
二、辊压工艺(对辊机)
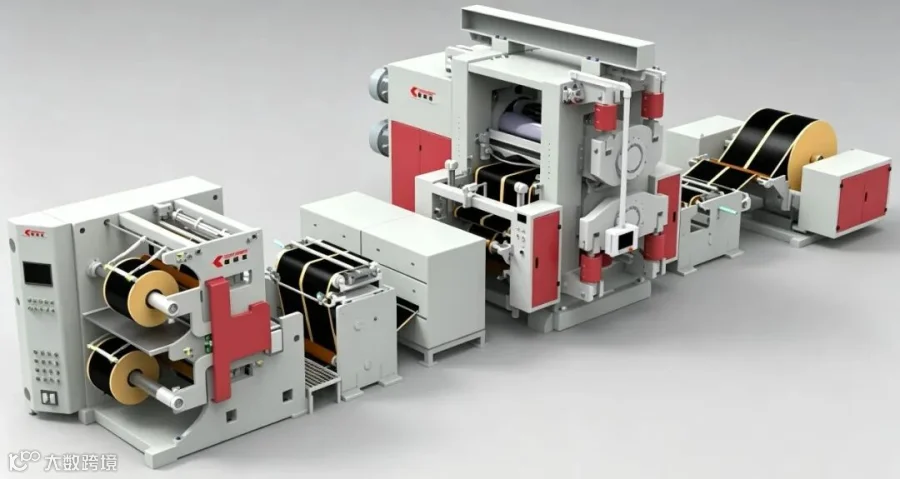
涂布烘干后的极片,需要辊压压实。辊压工序是决定极片物理特性、电芯能量密度的关键工序。 通过一对加压辊对极片施加压力,让活性物质与集流体紧密贴合,提升极片压实密度,控制极片厚度。辊压后直接影响电芯容量、内阻、循环寿命,是锂电前段核心质控节点。
✅辊压工艺关键控制:
-
辊缝、压力闭环控制,保证整卷极片厚度一致性; -
辊面精度、刚性要求高,减少辊弯带来的厚薄偏差; -
实时厚度在线检测,数据反馈至 PLC 动态调整压力; -
冷却系统控制辊面温度,避免极片受热变形。
工艺目标:在不破坏活性物质结构前提下,达到设计压实密度,兼顾极片柔韧性,防止掉粉、断带。
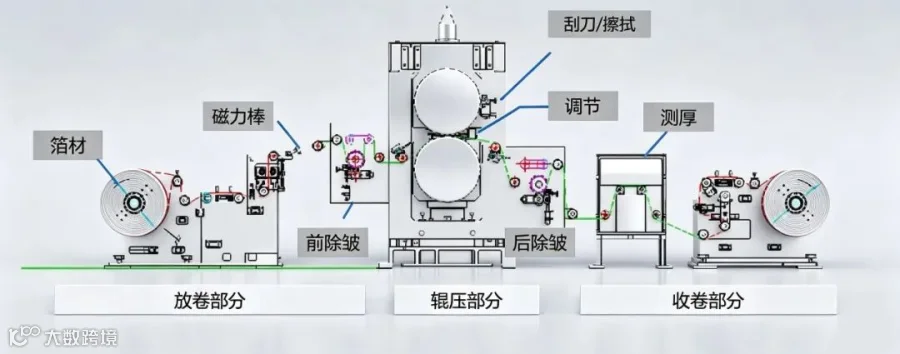
🛠 极片辊压生产线核心结构拆解清单
📦 1. 放卷单元
作为整条生产线的起始工位,它负责将涂布烘干后的极片料卷稳固固定,搭载恒张力控制系统,适配不同直径、不同重量的极片卷,保证极片在放卷过程中张力稳定,避免出现拉扯、偏移等问题,为后续辊压工序提供平稳的进料基础。
⚙ 2. 前置处理单元
这个单元集成了多组辅助功能模块:
接带装置:在换卷时将新料卷的极片和上一卷的尾端精准连接,保障生产连续不中断,常用焊接或胶合两种连接方式适配不同极片材质。
除尘装置:清除极片表面附着的浮尘、残粉,避免杂质被压入极片表面造成鼓点、凹坑,影响后续电池性能。
展平除皱装置:通过差速拉伸结构,消除极片在传输过程中产生的褶皱、波浪边,让极片平整送入主辊压工位。
🎯 3. 主辊压核心单元
这是整条生产线的核心功能模块,决定了极片最终的压实密度和厚度精度:
主流机型采用液压伺服AGC自动辊缝控制技术,可以实现恒压力、恒间隙两种轧制模式,辊缝调节精度最高可达±1μm,适配磷酸铁锂、高镍、硅碳等不同材料体系的压实需求。
部分高端机型搭载热辊功能,通过加热辊面降低极片活性物质的变形抗力,减少辊压后极片的反弹量,同时提升活性物质与集流体的结合力。
配套的辊面清洁装置可实时清理辊面粘附的极片残粉,避免辊面磨损加剧,保障极片表面质量长期稳定。
📏 4. 后处理与收卷单元
在线测厚模块:实时采集辊压后极片的厚度数据,反馈给主辊压单元自动微调辊缝,实现闭环控制,保证整卷极片厚度均匀一致。
张力调控模块:精准控制辊压后极片的传输张力,避免极片出现拉伸过度导致的极耳断裂、箔材变形问题。
收卷单元:将辊压完成的合格极片整齐收卷,支持大卷径收卷,同样搭载恒张力系统,防止收卷过程中极片出现错位、褶皱,方便后续分切、卷绕工序使用。
三、分切工艺
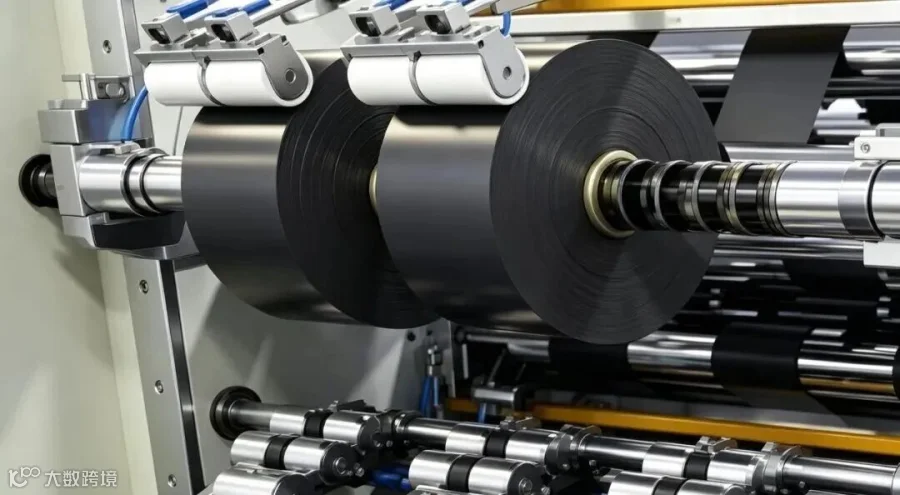
辊压完成的宽幅极片,通过分切设备,按照工艺要求分切成多条窄幅极片,用于后续卷绕 / 叠片。 核心痛点:切口毛刺控制。金属毛刺是电芯内部短路重大隐患,必须严格管控。
-
刀具间隙、重叠量精准设置; -
走带张力稳定,防止极片拉伸、波浪边; -
配置除尘机构,清理切口产生的金属粉尘。
四、卷绕、制片与封装工序
卷绕
将分切后的正极片、负极片、隔膜,按照工艺顺序叠合卷绕,形成电芯裸芯。 重点控制:极片对齐度、卷绕张力、卷芯松紧度。张力过大易断带;张力不足会造成卷芯松散,电芯循环过程变形。
制片
包含极耳裁切、焊接、整形,把极耳焊接在极片集流体上,形成电流导出端。 极耳焊接强度、焊接一致性直接影响电芯大电流充放性能,虚焊会带来发热、失效风险。
封装
裸电芯完成入壳、密封,实现电芯封闭,隔绝外界水汽、杂质。封装密封性能是电芯长期可靠性的基础,密封失效会导致电芯胀气、失效。
结语
锂电池前段装备,是动力电池制造的 “工业母机”,每一道工序的设备精度、稳定性,都直接决定电芯最终品质。
江苏松普专注新能源锂电工装、智能装备零部件的配套,持续打磨工艺、严控品质,为锂电行业头部客户提供稳定可靠的工装与配套解决方案。以客户为中心,保交付、控质量,助力新能源产业高质量发展。
锂电制造工艺细节繁多,装备的精度与稳定性,是电芯品质的底层保障。 欢迎大家交流探讨,觉得文章有收获,欢迎点赞、在看、转发,分享给身边锂电行业的伙伴。
关注【松普制造】,持续获取新能源装备、产线工艺干货,了解更多锂电工装配套解决方案。