

单机全部合格,量产却良率跳水?
拆解 CCS 产线的误差累积陷阱

很多做 CCS 项目的工程师都会遇到一类非常迷惑的现象:
每一台单机拿出来单独打样测试,精度、焊接效果、检测结果全部达标,实验室小批量试样良率很漂亮。
一旦串联成完整产线进入连续量产,直通率就开始往下掉,不良问题溯源,又找不到某一台设备的硬故障。
这个现象,就是多工站串联带来的误差累积效应。这个问题,在 SMT 贴片行业是老生常谈,放到 CCS 集成母排生产中,却经常在项目前期被低估。

什么是 CCS 产线的误差累积?

01
CCS 整线是一长串工序的串联:上料定位→FPC 预装→热铆压合→铝巴装配→激光焊接→多工位 AOI 检测→绝缘耐压 EOL 测试。
每一个工站本身都存在合理公差:定位 ±0.02mm、载具重复定位偏差、来料本身的尺寸波动、工装治具微小磨损。单独看某一个工位,这点偏差完全在规格允许范围内。但经过 5‑8 道工站流转之后,微小偏差会不断叠加放大。到激光焊接工位,原本合格的焊点位置,就会出现焊偏、熔深不足;到热铆工位出现铆点偏移,最终表现为成品良率波动。
重点:
不是某一台设备不合格,是工序串联把各个工位的微小公差叠加成致命缺陷。
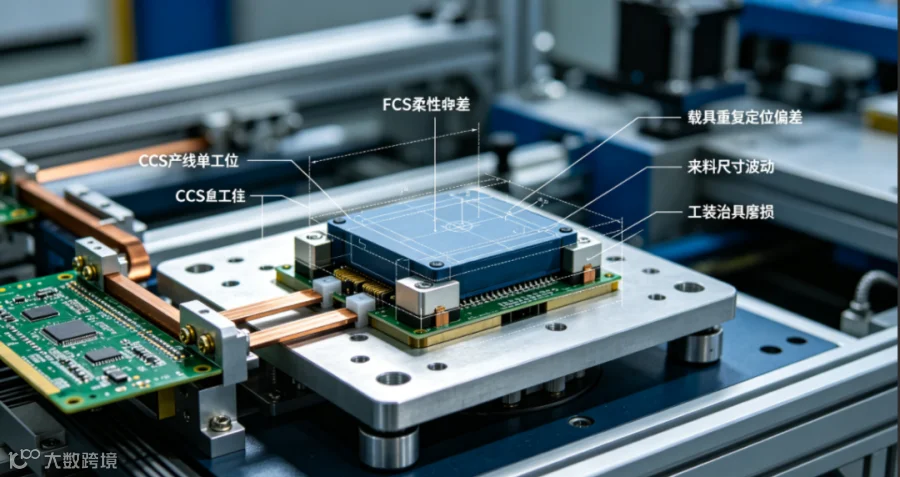
很多项目前期评估,只单独考核单机参数,缺少整线联调的公差链仿真,这是后期量产翻车的重要诱因。

现实工程中,三类最常见的误差累积场景
场景 1:装配工位误差传导至焊接工位
FPC、塑胶支架、铝巴分别在不同工站完成预装。
每一道工装都存在合理定位公差,累积之后,进入激光焊工位时,FPC 焊盘和铝巴焊接位已经出现偏移。
焊机本身视觉补偿能力有上限,当总偏移超过补偿阈值,就会出现虚焊、焊到 FPC 基材,损伤采样线路。事后单独把焊接机拿出来打样,设备又是完全正常。
场景 2:载具流转带来重复定位偏差
产品依靠载具在各个工站之间流转。载具的定位销、定位孔,经过连续生产会出现轻微磨损。
单站看不出问题,跨工站流转之后,前后工位基准不统一。
视觉检测工位判定为 OK 的产品,流转到下一个焊接工位,基准发生偏移,直接产生不良。
场景 3:来料波动 + 设备公差双重叠加
CCS 的 FPC、塑胶支架、铝巴来料本身就存在来料公差。
当来料波动叠加产线各工站公差,在小批量时样本少不容易暴露;进入大规模连续生产,缺陷概率被放大,良率开始波动。
很多工厂遇到这种问题,第一反应是去调高单台设备精度,花钱更换更高规格单机。但问题根源不在单机,而在整条产线公差链没有做系统性分配与补偿。


从 SMT 整线经验,看龙合怎么应对 CCS 公差链难题
01
|前期做全产线公差链仿真分配
而不是只考核单机指标
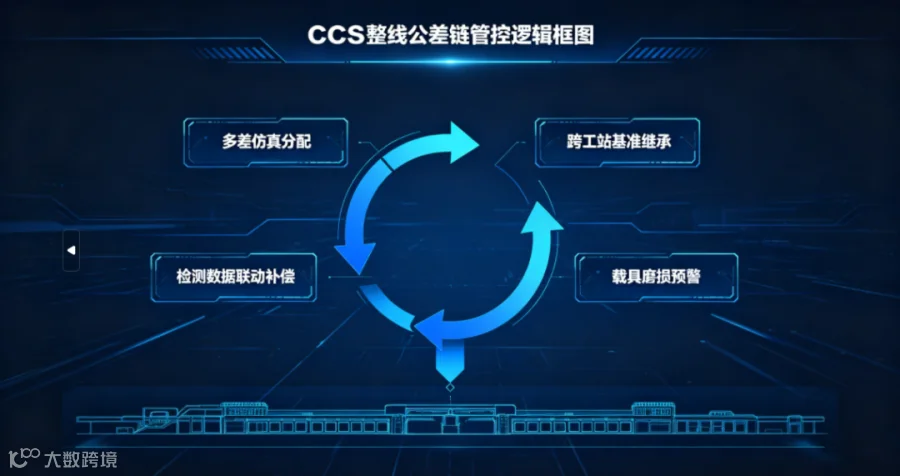
项目方案阶段,就把来料公差、每一个工站允许公差、载具磨损余量统一做仿真计算。
不是每个工位都追求极限高精度;而是做公差分配,把总允许误差拆解分配到每一道工序,控制误差叠加的上限,从源头避免后道工位过载。
02
|跨工站视觉基准继承
消除载具流转带来基准丢失
不依靠载具定位销作为唯一基准。
产品进入下一个工位,重新识别产品本身特征做二次定位,继承上一道工序的基准,而不是完全依赖载具机械定位,切断误差跨工位传导路径。
03
|前道检测结果向后道工位联动下发
做动态补偿
前道 AOI 检测识别到装配存在微小偏移,数据实时下发给后道焊接工站,焊接轨迹动态补偿。不是所有工位 “各干各的”,而是工站之间数据互通,用软件补偿硬件公差,而不是单纯依赖硬件硬扛全部误差。
04
|治具、载具磨损阈值管理
在产线系统内置载具、工装使用计数,到达生产阈值提醒维护保养。避免工装磨损累积,不知不觉成为良率杀手。
很多人理解 CCS 整线,就是把一堆单机设备拼到一条流水线。
真正考验产线能力的恰恰不是单机性能,而是工站之间如何协同、如何约束误差的传递

看方案不要只看每台单机的参数表,重点询问:
整条产线的公差链如何分配?跨工位偏差如何补偿?

01

小试样良率很高,不等于量产良率;
小批量没有暴露误差累积,大批量会集中爆发;
02

03
优先考察设备商有没有成熟整线联调经验
而不是只看单机打样效果;

04

如果产品迭代多,要预留公差调整空间,
新产品导入时重新核算整条产线公差链,而不是直接沿用旧产线参数
-
CCS 制造的竞争,已经慢慢从 “能不能做出样品” 走向 “能不能长期稳定量产”。 实验室打样考验单机性能;大规模量产考验整套系统工程能力。
龙合把多年 SMT 整线项目沉淀,复用在 CCS 产线,不止提供单机,更输出整套公差链、工站协同、数据联动的整线工程解决方案。
如果您正在评估 CCS 产线,欢迎联系我们获取公差链评估思路。
👉公众号菜单栏点击【联系客服】
龙合实业|品质为本,诚信服务
持续精进,永续经营

点击“阅读原文”