

摘 要:
针对CF/PAEK复合材料自动铺放成型工艺中质量一致性差的问题,提出一种铺放后真空辅助原位退火(vacuum-assisted in-situ annealing,VIA)工艺。针对自动铺放成型后的层合板开展VIA工艺实验,通过调控原位退火温度和保温时间制备CF/PAEK复合材料单向层合板,分别研究VIA工艺参数对成型温度场、翘曲变形、孔隙率、结晶度和层间性能的影响。结果表明:VIA工艺可以为样件提供均匀的温度场,消除结晶梯度,使样件翘曲程度随着退火温度的升高而逐渐降低,直至消除;当退火温度超过树脂熔融温度,可以降低CF/PAEK预浸料或自动纤维铺放(AFP)工艺过程中产生的内部孔隙,孔隙率降至1.97%,同时大幅提升层间性能,使样件层间剪切强度达到64.7 MPa,相比未经过VIA的样件提升58.6%。
关键词:热塑性复合材料;自动铺丝;原位成型;CF/PAEK;原位退火
引 言
近年来,纤维增强复合材料因具有高比强度、高比模量等优点获得了航空航天、军工国防等领域的应用认可[1]。相较于传统碳纤维增强热固性复合材料,高性能热塑性复合材料因其优越的抗冲击性、耐高温、可回收性、易存储性以及可原位成型受到专家学者们的广泛关注[2-5]。自动纤维铺放(automated fiber placement,AFP)工艺是解决纤维增强热塑性复合材料高温工艺环境下自动化原位成型难题的有效手段之一。基于AFP 工艺的原位成型技术能突破构件尺寸与复杂几何外形限制,缩短工艺流程,真正发挥热塑性复合材料的性能与工艺优势,降低制造成本。
目前关于碳纤维增强热塑性复合材料自动铺放技术的研究,主要集中在层间性能提升、孔隙率降低和结晶度提高等多个方面,所涉及的主要聚合物为半结晶高性能热塑性塑料,均属于聚芳醚酮(PAEK)家族,包括聚醚酮酮(PEKK),聚醚醚酮(PEEK)和近几年出现的工程低熔体聚芳醚酮(LMPAEK)[6-11]。然而,由于AFP 工艺需要对热塑性预浸料快速加热熔融(通常在300 ℃以上)及冷却固化,层与层之间在瞬态温度场下结合导致成型过程中的孔隙率、翘曲变形等成型指标调控难度较大。赵大成等[12] 使用自动铺放原位成型工艺制备了CF/PEEK 热塑性复合材料层合板,在100 mm/s的铺放速度下孔隙率高达5.6%。蒋威等[13] 研究得出,原位成型工艺翘曲程度平均为11%~13.4%。此外,AFP 工艺成型样件的层间性能往往仅为使用传统高压罐或热压成型方法制备的样品15%~50%[14-15],远低于航空航天构件的要求。
热塑性复合材料在AFP 工艺后进行后处理是提升最终成型质量的有效方法之一,如采用高压罐退火或热压成型[16-17]。热塑基体分子链在温度与压力的作用下有充足的时间完全相互扩散,通常能获得孔隙率最低、层间性能最高的构件,但是该工艺需要大量的成本以及昂贵而耗时的后处理步骤。为了提高制造效率,研究人员还对CF/PEEK复合材料的压辊再热压(repass)工艺进行研究,该工艺不引入新的进料,而是对已铺放层进行重复加热和加压[18-21],其本质是通过多次加热加压增加层间固结时间,最高可将孔隙率降至 2% 以下,层间剪切强度(ILSS)提高了32.9%,结晶度则提高至32.95%[18]。基于repass 工艺,Wang 等[22] 提出原位红外退火方法(IIA),该方法通过AFP 和二次压辊之间的红外灯实现和repass 工艺相似的力学性能,并提高了工作效率。但是由于AFP 逐层铺放的工艺特点,repass 和IIA 方法均难以保证层合板厚度方向上结晶度的一致性且重复加工降低了成型效率。此外,有研究人员先利用AFP 工艺成型构件,之后直接放在普通烘箱中进行退火[23-25],研究发现通过烘箱提供的高温条件(230~250 ℃)同样可以提高层合板的层间剪切强度和结晶度,但由于退火过程未提供压力,烘箱退火后层合板翘曲程度有所增大[25]。
因此,本工作对热塑性复合材料自动铺放成型后层合板进行VIA 处理,在保证样件原位的同时进行抽真空加热保温处理,实现高质量原位成型,通过研究不同退火时间和退火温度对铺放后CF/PAEK层合板孔隙率、结晶度和层间性能的影响规律,获得最优VIA 工艺参数,为CF/PAEK 复合材料自动铺放低成本、高效率成型提供新工艺思路。
1 实验材料及方法
1.1 材料及样件制备
1.1.1 原材料
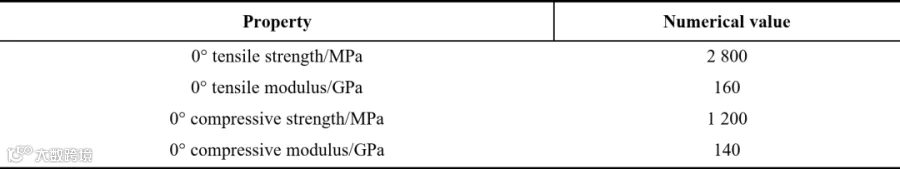
本工作使用的材料为中国航发北京航空材料研究院研制的单向T800 CF/PAEK 预浸丝,面密度为226 g/m2,树脂质量分数为35%,预浸丝宽度为6.35 mm,厚度为(0.17±0.02) mm。预浸料的力学性能见表1。
表 1 T800 CF/PAEK 力学性能
1.1.2 CF/PAEK 自动铺放成型
所有样件均采用自主研发的6 丝束机器人式纤维增强复合材料自动铺放系统(AFP)进行制备,如图1 所示。其中设备的运动机构采用KUKA 公司的KR-340-R3330 型6 自由度工业机械臂,自研的6 丝束铺放头包括丝束张力控制机构、夹持模块、送料模块、剪切模块、压力控制机构和激光加热系统等结构功能模块。激光加热系统中集成了6 kW 的humm3 TM 型闪光灯加热系统(Heraeus 公司,英国)。压辊使用硅橡胶材料,直径和宽度均为50 mm,包胶厚度为11 mm,压辊硬度为70HA。

图 1 6 丝束机器人式纤维增强复合材料自动铺放设备 (a)AFP 系统;(b)自动铺放头;(c)成型温度标定
1.1.3 层合板制备
所有的层合板样件均采用相同的自动铺放工艺参数铺放成型,设定铺放速度为50 mm/s,压辊压力为520 N,模具温度为150 ℃,使用Optris PI 450i 型热成像仪(欧普士,德国)对铺放过程中样件成型温度进行标定,设定铺放温度为410 ℃,如图1(c)所示。层合板铺放完成后进行原位再退火处理,工艺示意图如图2 所示。首先对铺放后的层合板进行原位抽真空处理,真空压力为−0.09 MPa,同时在上表面覆盖一层 50 mm 厚的硅酸铝陶瓷纤维毯,减少热量损失保证层合板厚度方向上受热均匀,之后将模具加热到退火温度并保温一定时间后停止加热,最后自然冷却。退火过程中分别在上表面和接近层合板的模具表面放置K 型热电偶,监测退火过程层合板上下表面的温度变化。
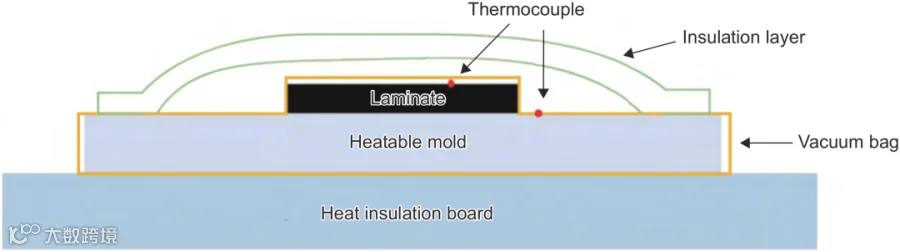
图 2 真空辅助原位退火(VIA)工艺示意图
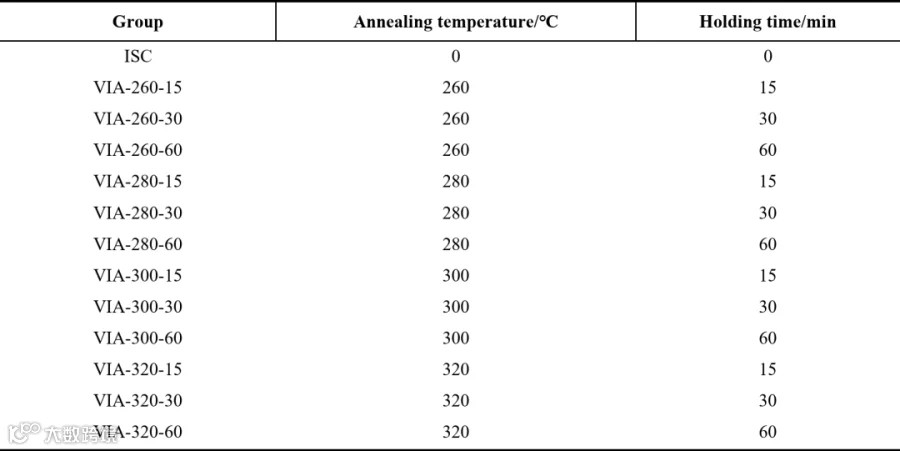
采用不同原位退火工艺参数组合分别制备铺层为[0]24,尺寸为350 mm×40 mm×3.5 mm 的层合板。表2 为制备原位退火层合板的工艺参数,其中,退火温度选取4 个水平(260、280、300、320 ℃),保温时间选取3 个水平(15、30、60 min),退火温度和保温时间交叉组合,共12 个制备参数组合。
表 2 原位退火层合板制备工艺参数
1.2 性能表征
1.2.1 层间性能
根据标准ASTM D2344/D2344M-22,从制备的试样中心裁取20 mm×6 mm×3 mm 的样品,通过短梁剪切实验(SBS)测试CF/PAEK 层合板的短梁剪切强度。短梁剪切实验在西安力创PLD-5 力学试验机上进行,该机器配有50 kN 称重传感器和三点弯曲夹具,剪切试样的跨度为12 mm,加载辊为6 mm,支撑辊为3 mm。每个工艺条件进行5 组重复实验取平均值。短梁剪切强度值计算见τs 式(1):
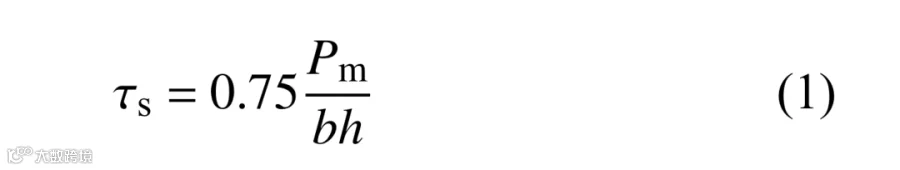
式中:Pm 为短梁剪切峰值力; b 为短梁剪切样条宽度; h 为短梁剪切样条厚度。
1.2.2 孔隙率
通过显微镜法测定制备的样品孔隙率。在每个试样中心裁取10 mm×10 mm 的切片并镶嵌入环氧树脂中,用抛光机从 500、1200、3000 目和5000 目逐级打磨后用1 μm 的悬浮液抛光。利用Axio Scope A1 金相显微镜对制造的试样断面进行观察。用 Image 软件对横截面图像进行分析,计算出各样品的孔隙率。
1.2.3 结晶度
采用差示扫描量热法(DSC)表征CF/PAEK 复合层合板的结晶度。使用刀具分别在SBS 测试后试样的底部、中部和顶部各提取约10 mg 的样品。DSC 实验在100~400 ℃的温度范围内进行,采用氮气保护,加热速率为10 ℃/min。利用DSC 测试结果计算结晶度,如公式(2)所示。使用的纤维质量分数为 67%(由制造商提供)。
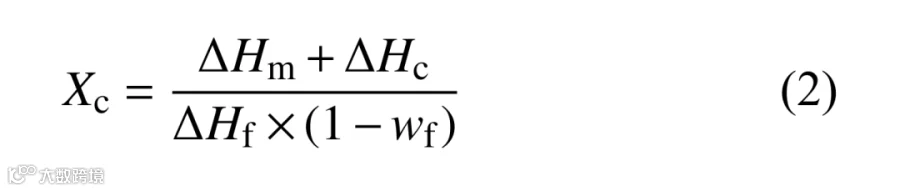
Xc =ΔHm +ΔHcΔHf ×(1−wf) (2)式中:Xc 是材料的结晶度;ΔHm 是熔点熔化焓;ΔHc 是冷结晶焓;ΔHf 是聚合物完全结晶时的熔化焓;wf 是样品中碳纤维的质量分数。参考LMPAEK的熔化焓为130 J/g[26],选取PAEK 完全结晶时的熔化焓为130 J/g。
1.2.4 翘曲测量
层合板的翘曲变形由垂直翘曲距离表征,如图3 所示。使用分辨率为0.01 mm 的数显高度卡尺测量不同工艺条件下长度为350 mm 的样品的垂直翘曲高度h。
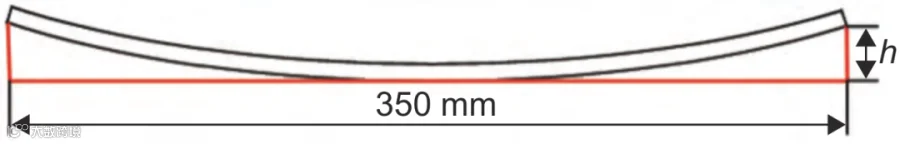
图 3 层合板垂直翘曲高度示意图
2 结果与讨论
2.1 VIA 工艺温度场变化规律
为了探究不同退火温度和退火时间下层合板所经历的温度场变化过程,使用K 型热电偶分别获取退火过程中层合板的上、下表面温度。图4 为VIA 工艺样件在4 种退火温度(260、280、300、320℃)分别保温30 min 冷却层合板上、下表面温度变化情况。从图中可以看出样件通过AFP 工艺铺放完成后,进行VIA 工艺处理,模具温度从150 ℃开始以18.5 ℃/min 的升温速度上升到设定温度后进行保温,随后自然冷却降温至室温,样件上、下表面的温度变化过程基本一致,表明VIA 工艺中的硅酸铝陶瓷纤维毯可以有效保温,使样件在均匀的温度场环境下完成退火过程。

图 4 不同退火温度保温 30 min 层合板上、下表面温度变化曲线
图5 为VIA 工艺层合板在4 种退火温度下不同保温时间的温度变化情况。从图5 可以看出虽然保温时间不同,但样件所经历的升温速度、降温速度完全相同。为了进一步分析VIA 工艺制备的样件在结晶窗口期内保温时间的影响,对所使用的CF/PAEK 预浸料进行DSC 分析。图6 为CF/PAEK预浸料的DSC 曲线,从图6(a)中可以看出CF/PAEK 的熔融温度为311 ℃,从图6(b)中得出结晶温度区间为229~258 ℃。由此可以得出样件VIA-320 的退火温度高于熔融温度,其他样件的退火温度均低于熔融温度。同时,所有样件的退火温度均高于结晶温度区间,结合不同退火温度下VIA 样件在结晶温度区域的降温速度,可以计算得出所有VIA 样件的降温速度均为1.23 ℃/min,在结晶温度区间内的时间均为23.6 min。
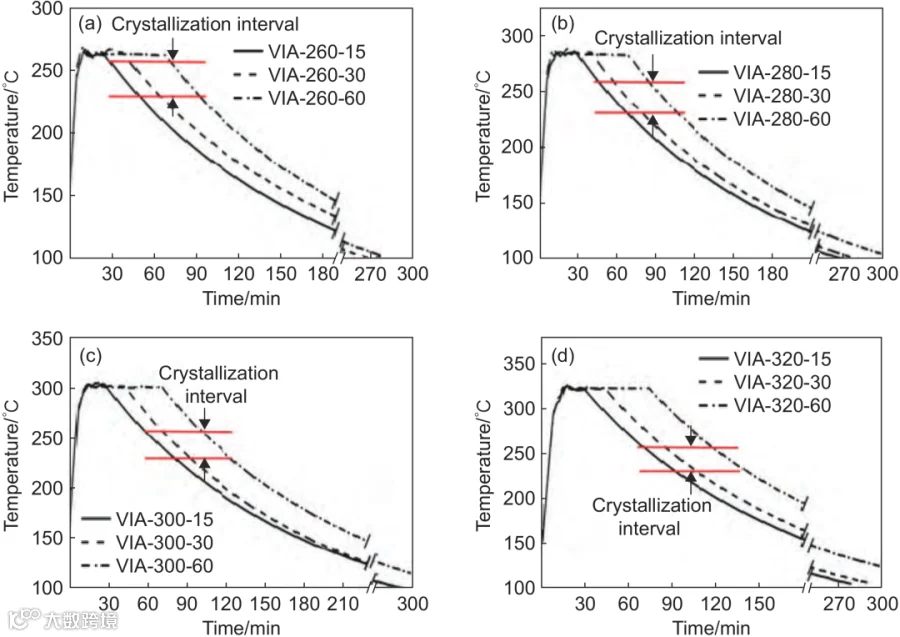
图 5 VIA 工艺层合板在 4 种退火温度条件不同保温时间的温度变化 (a)260 ℃;(b)280 ℃;(c)300 ℃;(d)320 ℃

图 6 CF/PAEK 预浸料的 DSC 曲线 (a)DSC 升温曲线;(b)DSC 降温曲线
2.2 VIA 工艺对层合板形状的影响
2.2.1 VIA 工艺对厚度的影响
为了探究VIA 工艺参数对成型样件外形尺寸的影响规律,通过厚度测量仪获得样件厚度,测量结果如图7 所示。从图7 可以看出,当退火温度小于PAEK 树脂熔融温度311 ℃时,VIA 工艺的退火温度与退火时间均未对样件厚度产生影响。当退火温度高于PAEK 树脂熔融温度时,VIA-320 样件厚度开始减小。相比ISC 样件,VIA-320 样件在3 种退火时间(15、30、60 min)厚度分别减小3.2%、5.4% 和6.6%,呈现出随保温时间增长减薄明显的趋势。这可能是由于VIA 工艺过程中PAEK 树脂到达熔融温度后进入黏流态,从而在真空压力作用下样件被充分压实,而压实程度与持续时间成正相关,引起厚度方向的显著变化。
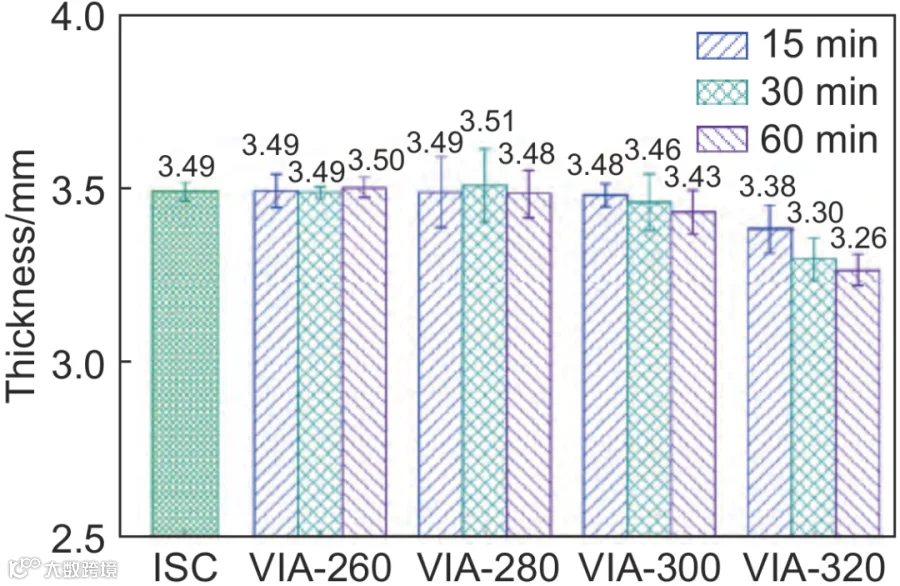
图 7 VIA 工艺对样件厚度的影响规律
2.2.2 VIA 工艺对翘曲程度的影响
为了探究VIA 工艺参数对成型样件翘曲的影响规律,采用高度测量仪分别测量样件的翘曲高度。图8 为所有工艺条件下样件的翘曲平均值。从图8 可以看出VIA 工艺可显著降低单向层合板的翘曲程度。未经过VIA 工艺处理的ISC 样件的垂直翘曲高度为6.58 mm,经过VIA 工艺处理后,样件的翘曲度明显降低,在保温15 min 时间后VIA 样件的翘曲程度随着退火温度的升高而降低,分别为0.21、0.2、0 mm 和0 mm,相比ISC 样件来说分别下降了96.8%、96.9%、100% 和100%。不过在260 ℃和280 ℃退火温度条件下,保温时间的延长并没有进一步显著降低样件翘曲程度。样件的翘曲变形主要是由AFP 工艺过程中热力耦合效应产生的内应力引起[15],在VIA 工艺中,随着温度的升高PAEK 分子的热运动逐步激活,使得AFP 工艺过程中形成的内应力得到逐步释放,翘曲程度得到改善直至完全消除。测试结果表明当退火温度达到300 ℃时,翘曲变形几乎完全消除。
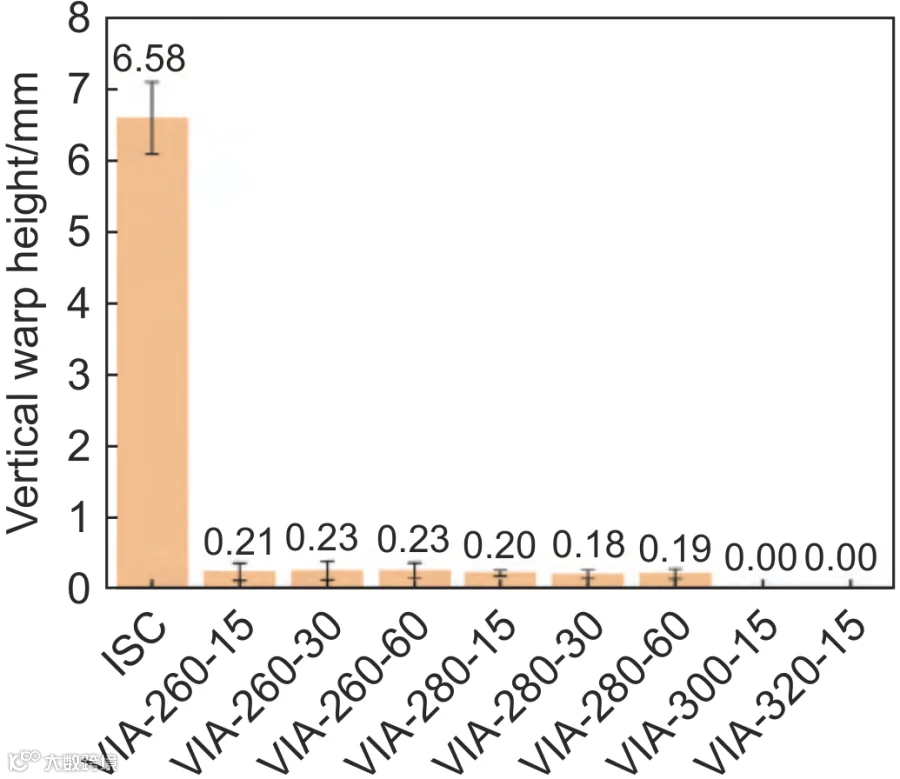
图 8 不同工艺参数层合板的翘曲度
2.3 VIA 工艺对孔隙率的影响
为了研究VIA 工艺对孔隙率的影响规律,采用金相显微镜对不同工艺参数下层合板的孔隙率进行测量计算,结果如图9 所示。将图6 和图9 结合可以分析得出,当退火温度小于熔融温度区间(286~323 ℃)起始温度286 ℃时,VIA 工艺无法降低样件的孔隙率,但是当退火温度高于起始286 ℃后,PAEK 树脂软化或流动,并在真空压力作用下向内部挤压,从而降低样件的孔隙率,并且孔隙率下降程度与保温时间存在正相关关系。相比未处理的ISC 样件(5.66%)来说,保温时间60 min 的VIA-320-60 样件的孔隙率下降幅度最大(65.2%),达到1.97%。

图 9 VIA 工艺参数对孔隙率的影响规律
图10 为不同VIA 工艺参数下样件断面图。从图10(a)~(d)、(f)可以看出,ISC 样件中存在大量的孔隙或树脂未浸润区,随着退火温度升高纤维束中树脂未浸润区逐步减少,当退火温度高于熔融温度后,VIA-320-60 样件富树脂区域和富纤维区最少,且几乎看不到孔隙。同时,对比图10(e)、(f)发现,即使达到树脂的熔融温度,如果保温时间不足样件中的孔隙依然无法完全消除。由此推断只有当VIA 工艺中的退火温度高于熔融温度时,才能最大程度消除AFP 工艺后样件内部的孔隙,且树脂熔融后的流动性直接影响VIA 工艺中需要的保温时间。
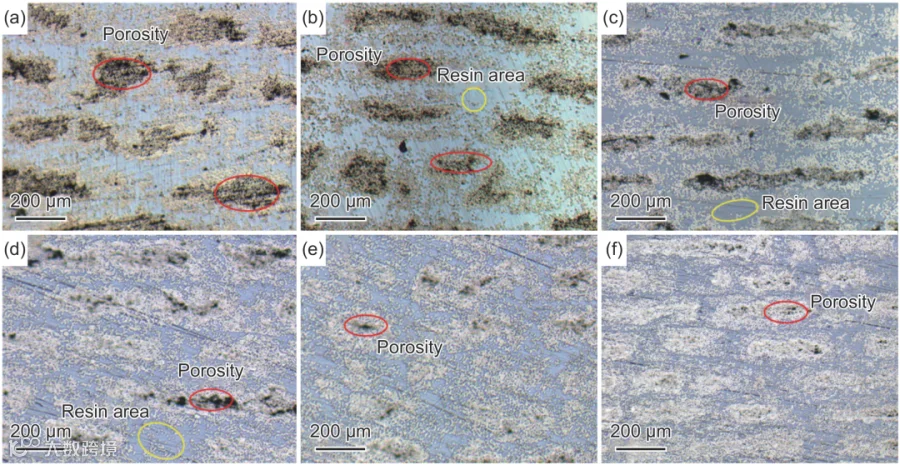
图 10 不同 VIA 工艺参数下样件断面图 (a)ISC;(b)VIA-260-60;(c)VIA-280-60;(d)VIA-300-60;(e)VIA-320-15;(f)VIA-320-60
2.4 VIA 工艺对层间性能的影响
图11 为采用不同VIA 工艺所制备样件的平均层间剪切强度。可以看出,相比未处理的ISC 样件,经过VIA 工艺后样件的层间剪切性能得到明显提升,VIA-320-60 样件提升幅度最大,层间剪切强度达到64.7 MPa。在保温时间均为60 min 条件下,相比ISC 样件40.8 MPa,VIA 样件的层间剪切强度呈现出随退火温度(260、280、300、320℃)升高而增大的趋势,分别提高5.8%、14.8%、28.9% 和58.6%,最大提升至64.7 MPa。相比于VIA-260 样件,VIA-320 样件的层间性能随保温时间增加进一步提升的趋势更为明显,这一规律与样件在厚度、孔隙率方面的规律表现一致。进一步表明当VIA工艺中的退火温度达到熔融温度以后,可以消除CF/PAEK 预浸料或AFP 工艺过程中产生的内部孔隙,最终达到提高样件内部质量从而提升层间性能的作用。

图 11 不同 VIA 工艺参数下的层间剪切强度
2.5 VIA 工艺对结晶度的影响
采用DSC 分析法,分别取不同VIA 工艺下样件上、中、下表面3 个部位的样品进行结晶度测试,测试结果如图12 所示。图12(a)表明未经处理的ISC 样件在厚度方向上存在较大的结晶度梯度,上、中、下层的结晶度依次为:22.17%、25.76%和31.91%。结晶度最高的位置为与加热模具相接触的下层,说明在降温过程中模具起到保温作用,降低了冷却速度从而提高样件在结晶温度区间停留的时间。中层比上层经历了更多的加热和冷却循环,因此上层结晶度最低。而VIA 工艺为样件提供的接近恒温的环境使其出现再结晶,VIA-260-15 样件上表面结晶度由22.17% 提升至32.77%(提升了47.8%),最终消除结晶度梯度,实现了层合板结晶度的一致性。图12 (b)表明VIA-260 样件的保温温度更接近结晶温度区域因此获得更高的结晶度,而其他样件的结晶度基本一致,VIA-320-60 样件上表面结晶度由22.17% 提升至29.60%(提升了33.51%)。此外,根据图12(c)结果可知,保温时间对结晶度的影响较小。将结晶度的测试结果结合图7 和图11 可以得出VIA-260 样件层间剪切强度的提升是得益于样件结晶度的提高,而非孔隙率的减小,而VIA-320 样件层间强度的大幅提升则得益于结晶度提高和孔隙减少的耦合作用。
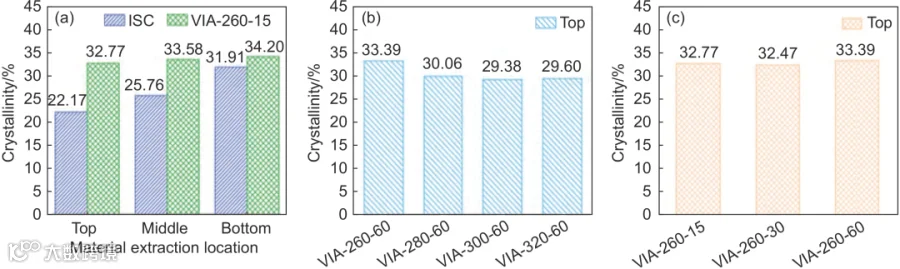
图 12 VIA 工艺参数对层合板的结晶度的影响 (a)VIA 工艺对结晶均匀性的影响;(b)退火温度对结晶度的影响;(c)保温时间对结晶度的影响

3 结论
(1)通过VIA 工艺可以有效减少CF/PAEK 复合材料样件上、下表面的温度场误差,减小AFP 工艺过程中由于热-力耦合效应产生的内应力,退火温度达到300 ℃时即可消除翘曲变形,当退火温度达到树脂熔融温度以上时样件厚度方向出现较为明显减薄作用。
(2)当退火温度高于熔融温度后,VIA 工艺可以明显消除CF/PAEK 预浸料或AFP 工艺过程导致的样件内部孔隙,达到提高样件内部质量提升层间性能的效果;退火温度高于树脂结晶温度时,可基本消除自动铺放工艺后层合板厚度方向上的结晶度梯度缺陷;退火温度320 ℃、保温时间60 min的工艺组合为最优VIA 工艺,该工艺下的VIA-320-60 样件性能最佳,相比未处理的ISC 样件,其层间剪切强度提高了58.6%,达到64.7 MPa,孔隙率下降了65.2%,为1.97%,结晶度提升了33.9%,为29.60%。

END

