

随着新能源汽车行业快速发展,电池盖板作为保护电芯、实现电路连接的核心零部件,对生产品质提出极高要求。传统人工检测产线效率低、品质一致性差、人力成本高,机器视觉检测成为最优解决方案。
机器视觉检测优势:
✅高精度高效率:快速完成检测测量,提升产能与良率
✅非接触检测:不接触工件,避免产品损伤污染
✅结果稳定可复现:不受人员疲劳、情绪干扰
✅环境适配能力强:算法可快速迭代适配不同检测需求
✅功能丰富:支持尺寸测量、缺陷识别、字符 / 二维码读取等多项检测
整条检测线设置 5 个核心检测工位,覆盖电池盖板全维度外观、焊接、尺寸检测。
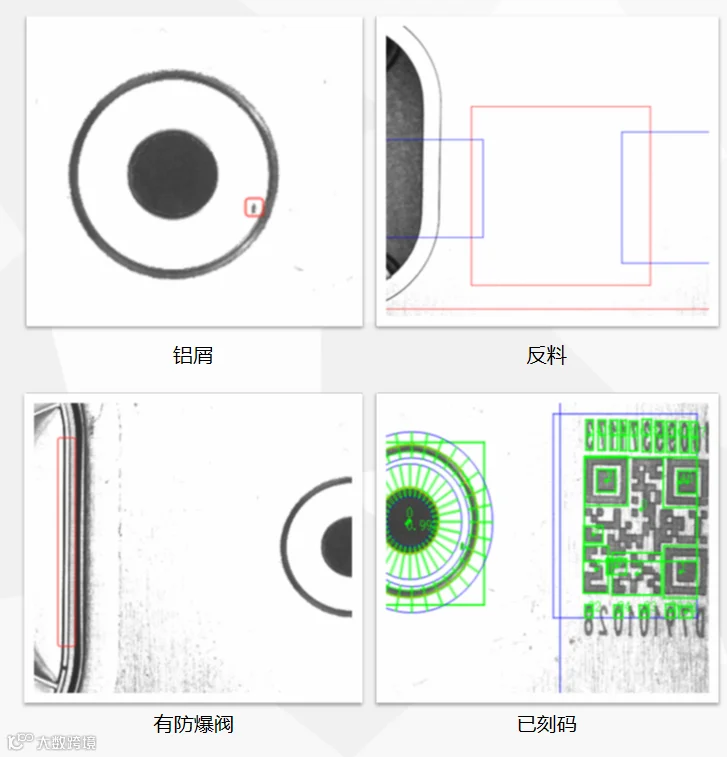
🔍工位 1|注液孔检测
检测流程:产品由同步带运动至相机拍照位置,拍照检测通过则流至下一个工位;注液孔检测到划痕或异物等抛料;检测到反料机构会对产品进行翻转再次拍照;检测到有防爆阀抛料;检测到已刻码将反馈不刻码指令,到刻码工位将不会重复刻码。
检测缺陷:检测来料方向、有无刻码、有无焊防爆阀、注液孔划痕、毛刺、异物检测

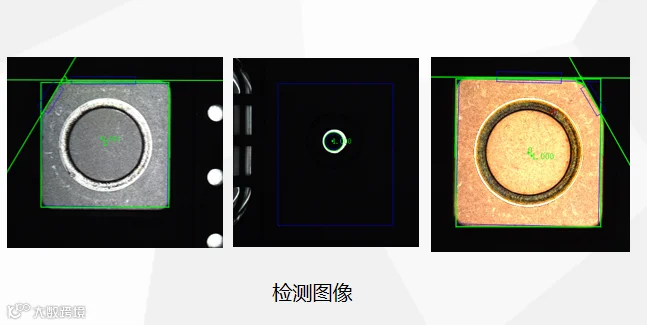
检测流程:产品由同步带运动至相机拍照位置机构夹紧产品,拍照检测通过则流至下一个工位;检测到扫码失败、二维码等级没达到B级、明暗码内容不一致等会进行抛料;检测到二维码边距超限抛料。
检测缺陷:二维码识别、明暗码对比、二维码等级判定、刻码位置测量


🔍工位 3|防爆阀焊缝检测
检测流程:产品由转盘运动至相机拍照位置,拍照检测通过则流至下一个工位;检测到焊洞、炸焊、虚焊、焊反、未焊接等缺陷机构将进行抛料。
检测缺陷:防爆阀焊洞、炸焊、虚焊、焊高、焊反、未焊接


检测缺陷:正负极极性、角度、正反、脏污检测;注液孔与注塑件孔位置检测

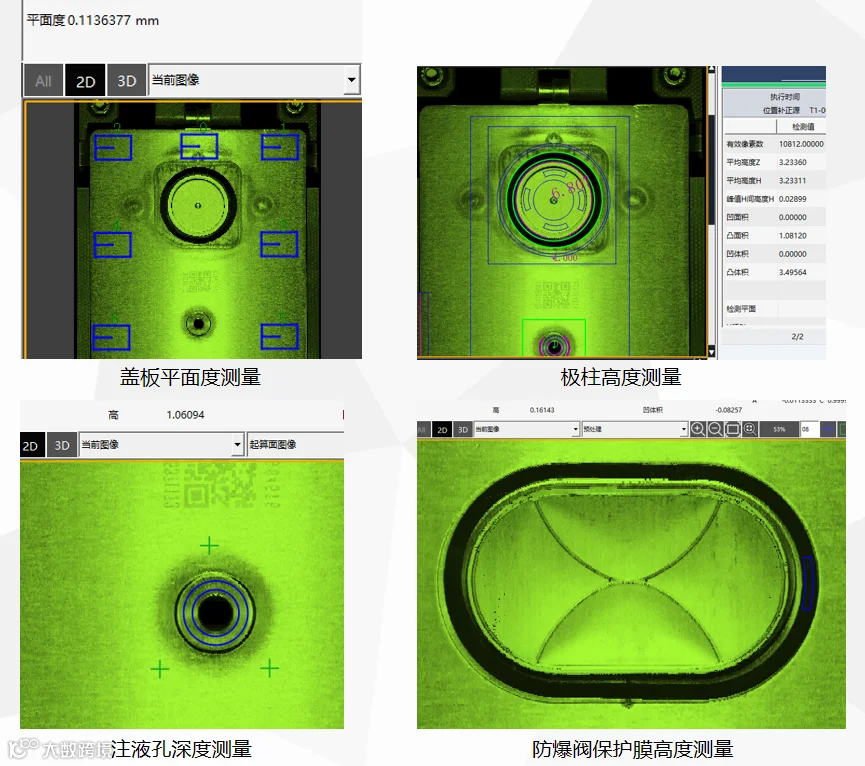
检测流程:转盘上的产品旋转至相机扫描位置,扫描产品进行平面度、高度检测,检测通过则转盘旋转至下一组产品;检测到产品平面度或高度超限等缺陷机构将进行抛料。
检测缺陷:盖板平面度检测;极柱平面度、高度、极柱膜中心距检测;注液孔深度检测;防爆阀保护膜翘边、高度检测


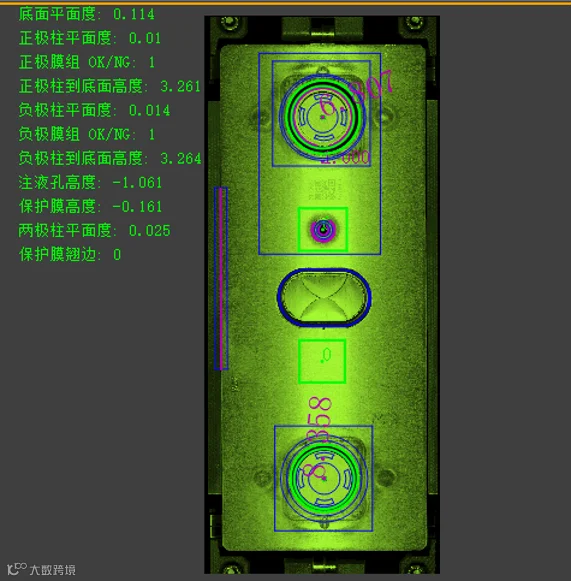
以上是我们通过打光效果图,并运用AI深度学习软件精准识别到不同的缺陷。致力于为客户解决生产效率较低、产品质量一致性难以保证、人力成本高、工作环境安全性问题、生产线灵活性较差、产品缺陷检测困难。
只有不敢想的没有做不到的,只要你需要我们都争取能做到!——杰恩世智能