同样一根玻璃钢型材,有的能用二十年,有的装上没多久就开裂、变形、掉色。配方看着差不多,价格却差出好几倍。很多人以为差别在纤维、树脂的档次,其实更关键的那只手,在成型工艺和设备。不讲虚的材料名词,把拉挤成型和型材品质的关系讲清楚。
拉挤工艺,是在牵引装置带动下,将无捻玻璃纤维粗纱等连续增强材料浸渍树脂、预成型,再通过加热模具固化,连续生产FRP(玻璃钢)型材的方法。这项工艺1948年开始有人研究,1951年在美国注册专利,70年代初进入结构材料领域后迅速发展,如今已是应用广泛的成型技术。
拉挤的优点很实在:制品纵向强度高、性能稳定;工艺易自动控制,几乎无废料、原料利用率高;生产效率高;制品长度只受生产空间限制;随着工艺成熟,复杂截面的直线型产品都能成型。
典型流程:粗纱排布→浸胶→预成型→固化→牵引→切割。主要原料有树脂、玻璃纤维(粗纱、表面毡等)、固化剂(TBPB/BPO等)、填料(碳酸钙、氢氧化铝等)及脱模剂、低收缩剂等助剂。
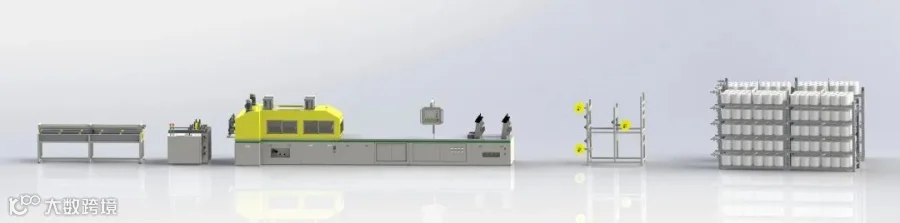
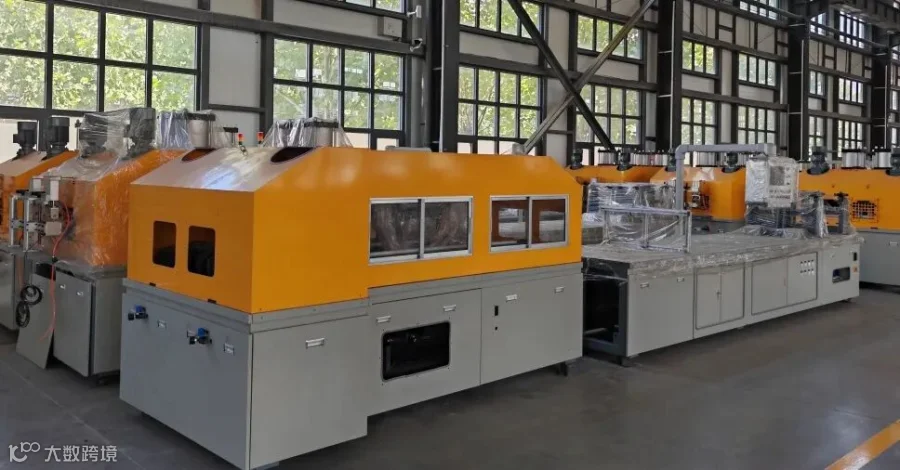
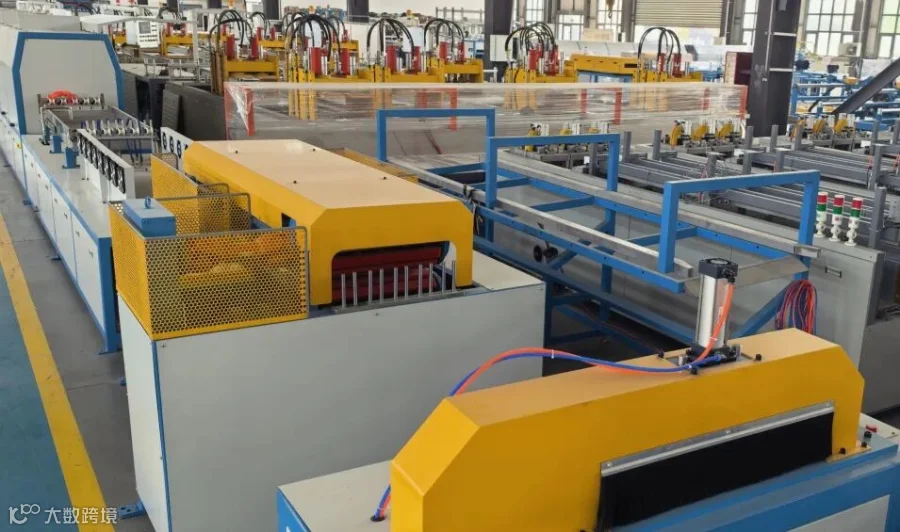
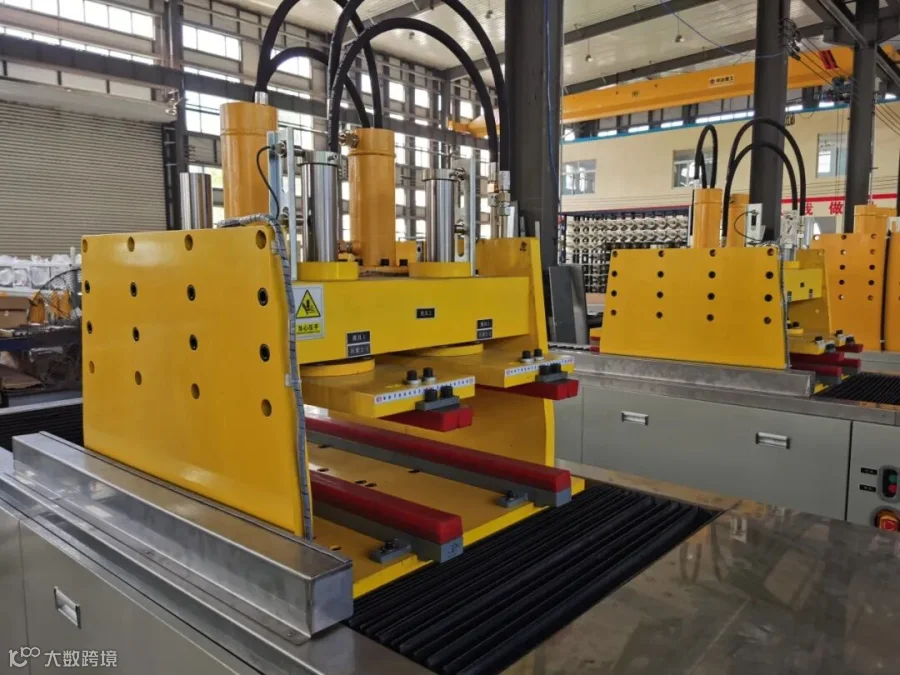
设备由纱架送纱、树脂浸渍、预成型、加热模具、牵引、切割六大部分组成,其中模具和牵引装置的稳定性,最直接影响产品好坏。
生产中常见的缺陷多与模温、线速度、原料配比有关,出现问题时先对照纠正:
1.剥落:表面有固化树脂颗粒掉出。对策:提高入口端模温或降低线速度,让树脂更快固化;停线清理30~60秒;增加低温引发剂浓度。
2.气泡:表面起泡,多因玻纤含量低产生空隙。对策:提高模温、降低线速度;提高增强水平。
3.表面裂缝:由收缩过度引起。对策:提高模温、降低线速度;增加填料或玻纤含量,增强表面韧性;必要时加表面面纱。
4.内部裂缝:多与截面过厚有关。对策:提高喂料端温度、降低模尾温度,压低放热峰值;无法调模温时提高线速度;换用低放热引发剂。
5.色差:热点导致收缩不均。对策:检查加热器位置,避免模温不均;检查树脂料是否沉降或分离。
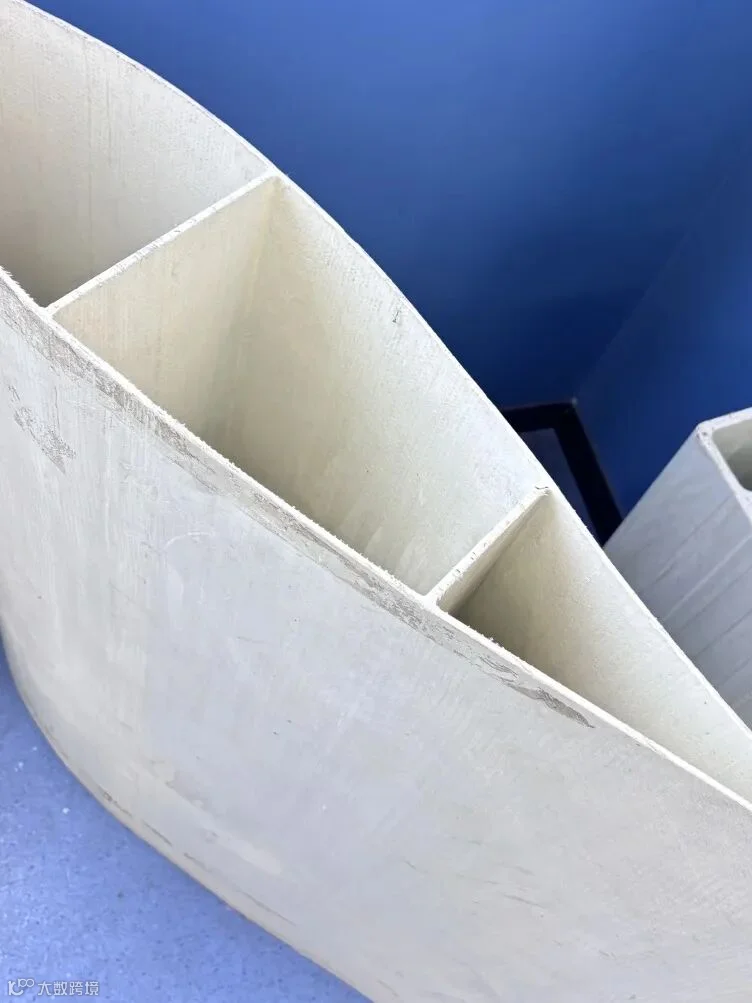
拉挤特别适合做“长条、等截面”的制品:玻璃钢型材,如门窗、围栏、格栅、梯架、电力杆塔;玻璃钢板材,如风机叶片板材等;特种拉挤,如碳纤维架空导线芯、抽油杆、风电叶片部件等。产品不同,对产线的要求也不同——这正是后面要说到的设备差异。




同样的纤维、同样的树脂,不同设备拉出来,可能是精品,也可能是废品。拉开差距的通常是五个变量:牵引力、温控精度、连续运转稳定性、牵引方式、定制与调试能力。牵引力不足,大断面拉不动;温度不均,固化出问题;产线不稳,废品率直接上升。
顺着“牵引方式”往下说,拉挤设备大体分两类:液压式拉挤设备,牵引力大,适合大断面的制品;履带式拉挤生产线,牵引平稳、对型材表面更友好,适合门窗型材、风机叶片板材这类对外观和尺寸精度要求高的产品。同样是履带式,按产品又细分为门窗拉挤生产线和风机叶片板材拉挤生产线,产线配置各有侧重。


误区一:玻璃钢就是塑料。错,它是以树脂为基体、以纤维增强的复合材料。
误区二:拉挤设备都差不多,买便宜的就行。设备核心在牵引稳定性、温控精度和连续运转能力,直接决定废品率和产能。
误区三:只比材料配方,不比装备和工艺。配方和工艺参数,最终要靠设备稳定落地。



1. 牵引力/牵引方式是否匹配产品截面和密度;
2. 温控是否精准、可调、稳定;
3. 能否长时间连续生产、故障率和维护成本如何;
4. 是否支持不同型材的工艺调试和模具配合;
5. 厂商的工艺经验和售后响应能力。
材料好与不好,一半看配方,一半看装备。如果你正在为拉挤制品找设备,或想了解液压式拉挤设备、复合材料履带式拉挤生产线(门窗拉挤生产线、风机叶片板材拉挤生产线)的配置方案,欢迎联系山东金利德——我们专注复合材料拉挤设备,愿意先帮你把工艺想清楚,再谈设备。关注我们,持续看懂复合材料与拉挤成型。