

制造业案例 · 家电
工厂规划:家电工厂的测试、线体与投资
缺陷 −40%、质量成本 −72%;交付 −39%、库存 −30%;效率 +200%
三本账都算得过来,厂房才是生产设施
家电工厂的规划,最容易犯的错是“先画厂房,再塞产线”。
但家电的产品特点很清楚:型号多、批量大、节拍快、测试重。厂房怎么建,取决于四件事——产品怎么变、工艺怎么排、测试怎么建、物流怎么走。
这篇用三家家电灯塔工厂的公开数据,把工厂规划的三本账算一遍:质量账、精益账、降本账。
• 海尔青岛净水互联工厂:32 项数字化方案,产品缺陷率降低 40%,质量成本下降 72%,库存周转天数缩短 53%;
• 美的厨卫芜湖工厂:113 个数字化用例,端到端交货周期缩短 39%,库存周转天数减少 30%,市场缺陷率下降 86%;
• 格力珠海金湾工厂:15 秒下线一台空调,103 道工序 86 道自动化,70 多人减到约 20 人,生产效率提升 200%。
三组数字,正好对应三本账。
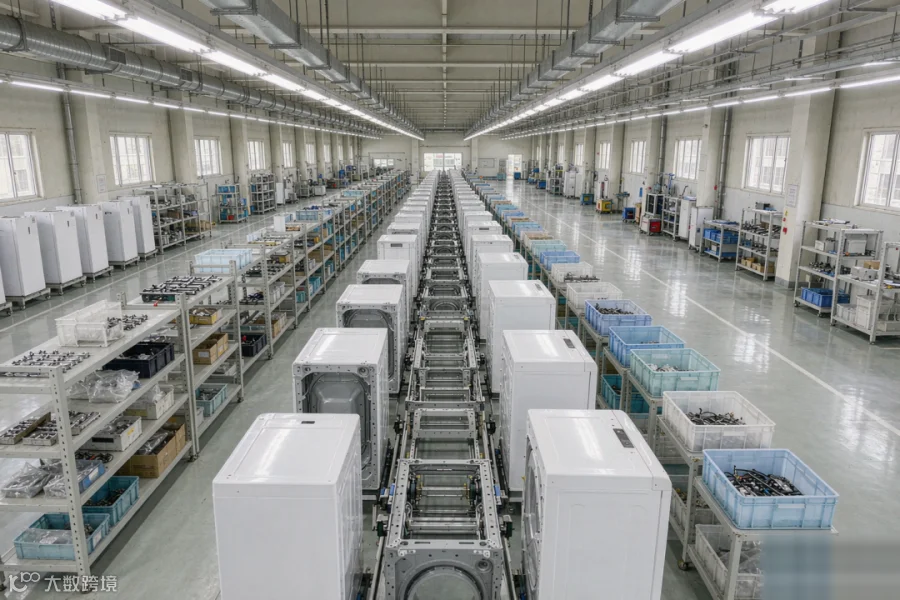
▲ 图1|家电总装车间:厂房规划,先算三本账
质 量 | 测 试 建 在 厂 内
测试能力,决定质量上限
海尔青岛净水的做法,是把测试和工艺一起规划:32 项数字化方案里,包括炭棒烧结自适应温控、RO 膜胶层缺陷自动修复——不是“生产完再检”,是“生产过程中就把缺陷修掉”。
结果:缺陷率降 40%,质量成本降 72%。
质量成本降得比缺陷率还多,说明省下的不只是返修,还有检验、报废、售后。这就是“测试能力建在厂内”的价值:问题在厂内暴露,成本是工时;问题在市场上暴露,成本是召回和品牌。
规划要点:
• 测试区要独立成区,靠近总装末端,减少搬运;
• 氦检、耐压、老化这类“时间长”的测试,要按节拍配数量,不能成为瓶颈;
• 测试数据要能回溯到批次、工位、参数,不能只留一张合格单。
精 益 | 换 型 与 物 流
线体柔不柔,物流短不短
家电的产线,不是“一条线做一辈子”,是“一条线做很多型号”。
美的芜湖工厂的 113 个数字化用例,核心是“订单到交付”的链路:订单接入、AI 排程、物料齐套、成品发运,23 个节点实时监控。结果是端到端交付周期缩短 39%、库存周转天数减少 30%。
这两条对工厂规划的含义是:
• 线体要柔性:同一条款线,能快速切换型号;换型时间不降,多品种就做不了;
• 物流要短:线边仓、超市配送、成品发运区,要按“最短路径”布置,不能“原料在东、成品在西”;
• 缓冲要小:线边库存按小时算,不按天算;库存周转降 30%,靠的是“少放一点、多送几次”。
格力金湾的 480 米外机线,是另一种思路:把工序高度自动化,用节拍把整条线串起来。15 秒一台,靠的是“线平衡 + 自动化”,不是“多堆人”。
工厂规划还不能只看单体。
芜湖经开区围绕美的芜湖工厂,推动 347 家配套企业开展数字化协同,已培育 8 家国家级 5G 工厂、15 家先进级智能工厂。整机厂的交付周期缩短 39%,背后是配套企业跟着一起改:注塑件、钣金件、包装件的节拍和追溯,都要对得上。
这意味着工厂规划的半径变大了:不只是“我的厂房怎么建”,还有“50 公里内的配套能不能跟上”。配套半径内的供应商,如果还停留在手工排产、纸质记录,整机厂的数字化就会在来料环节断掉。
两种思路不矛盾:多品种靠柔性,大批量靠节拍;规划时先看产品结构,再定线体形态。
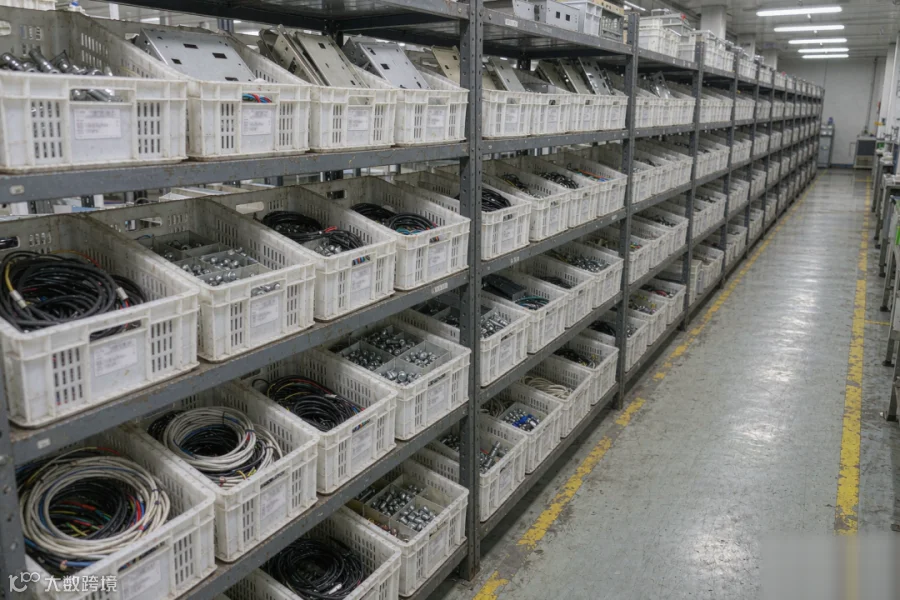
▲ 图2|线边物流:物流路径决定库存天数
成 本 | 材 料、人 工、能 耗
材料、人工、能耗,三笔账
材料。 海信视像青岛工厂的公开数据是:研发周期缩短 34%,材料成本下降 18%,新员工培训时长减少 60%。材料成本下降,靠的是研发与工艺协同——设计阶段就把“用料、工艺、成本”算进去,不是采购去砍价。
人工。 格力金湾的 70 多人减到约 20 人,减少的是操作工,增加的是调试、维护、质检。人工成本下降,但“人”没有消失,是结构变了。
能耗。 规划时把高能耗工序集中布置,余热回收、空压站集中、变频控制,比“每个车间各自为政”省得多。
投资。 自动化、数字化、测试设备,都是增量投资。算账时要看“回收期”,不能只看“先进程度”。格力金湾的底气之一是“自主研制率超过 80%”——设备自己造,投资和维护成本都可控。
布 局 | 前 段、中 段、后 段
布局:按工艺流,不按部门
家电工厂的典型布局,可以按“三段”排:
• 前段(成型):注塑、钣金、压铸,靠近原料库,重设备在一层;
• 中段(总装):按产品线布置,线边仓/超市配送在侧,测试区在末端;
• 后段(测试与发运):氦检、商检、老化、包装、成品库,靠近月台。
三条原则:
• 重在下、轻在上:有楼层的厂房,注塑、冲压放一层;
• 脏在下、净在上:喷涂、粉尘在下,总装、测试在上;
• 物流靠边、人流居中:叉车、AGV 走外侧通道,人走中间。
布局不是“画得整齐”,是“让物料少走、让人少等”。
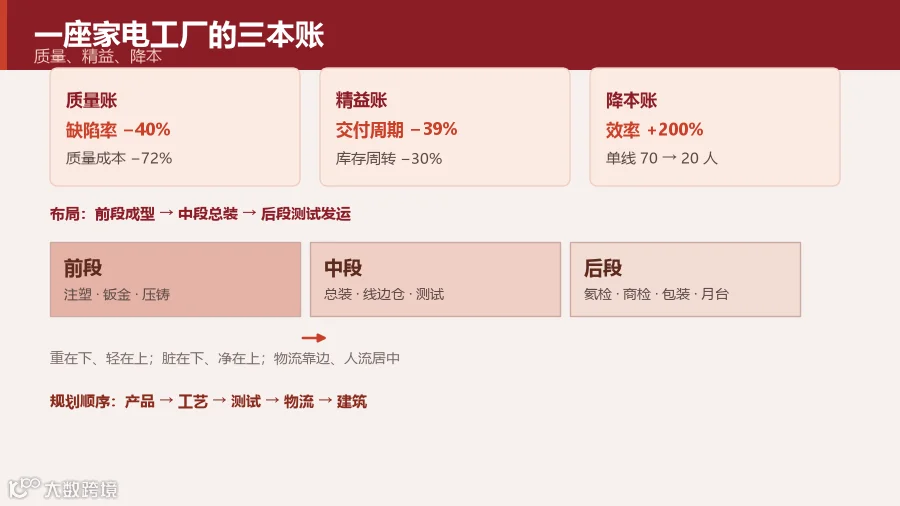
▲ 图3|工厂布局:前段成型、中段总装、后段测试发运
顺 序 | 产 品 → 工 艺 → 测 试 → 物 流 → 建 筑
规划顺序:产品 → 工艺 → 测试 → 物流 → 建筑
正确的顺序是:
1. 产品:型号数量、尺寸、节拍、测试要求;
2. 工艺:哪些工序自制、哪些外协,工序怎么排;
3. 测试:哪些测试必须厂内做、占多大面积、多长时间;
4. 物流:原料进、成品出、线边配送的路径;
5. 建筑:柱网、层高、荷载、月台、动力站房。
顺序倒了,就会出现“测试区不够,成品堆在通道”“线边仓太远,配送一天跑八趟”“注塑机在二楼,楼板要加固”。
收 口 | 三 本 账 怎 么 平
收口
家电工厂的规划,不是“盖多大”,是“三条线怎么平”:
• 质量账:测试能力建在厂内,缺陷和质量成本才降得下来;
• 精益账:线体柔、物流短、缓冲小,交付和库存才稳;
• 降本账:材料、人工、能耗、投资,每一笔都要有回收路径。
三本账都算得过来,厂房才是“生产设施”;只算建筑成本,厂房就是一个壳。
三条线要负责人拍板,厂长定布局与测试区,质量、运营、采购各管一段。
(在做家电工厂规划评审时,我们通常先要三张图:产品型号谱、工艺流程图、测试项目清单。三张图对不上,总平面图就不用看了。)
往期文章
流程管理:账实不符,问题不在仓库
班组管理:交接班的五个交接项
工厂规划:布局改了,效率却没变化
文章来源:网络(如侵联删)
文章编辑:super
参考资料:海尔青岛净水 32 项方案/缺陷率 −40%/质量成本 −72%/库存周转 −53%,美的芜湖 113 个用例/交付 −39%/库存 −30%/缺陷 −86%,格力金湾 15 秒/台、103 道工序 86 道自动化、70 多人减至约 20 人、效率 +200%,海信青岛研发 −34%/材料成本 −18%,据世界经济论坛 2026-01-15 灯塔工厂名单及公开报道;芜湖 347 家配套企业据芜湖经开区 2026 年报道。