关键词:EVA发泡;注塑发泡;二次发泡;SEBS;OBC
预计阅读时间:3分钟
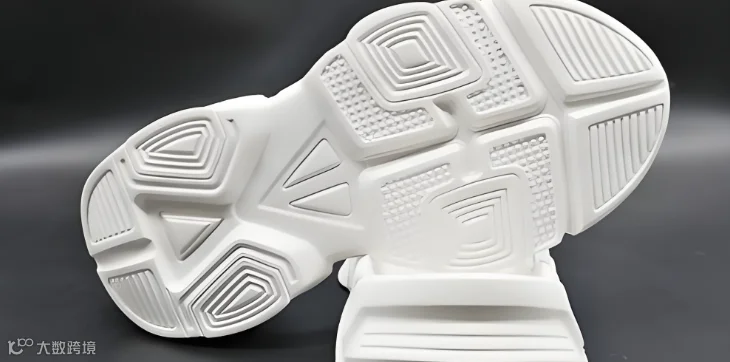
EVA发泡是鞋底和中底制造的核心工艺。同属发泡材料,为何有的轻盈回弹,有的却易塌陷变形?核心差异在于工艺路线。本文深入解析IMEVA(注塑发泡)与CMEVA(二次发泡)两大主流技术的区别与应用。
一、工艺溯源:EVA发泡的两种路径
EVA树脂需经交联发泡才能转化为具备软弹特性的发泡体。根据成型方式的不同,主要分为IMEVA和CMEVA两条技术路线,二者在流程与性能上存在显著差异。
二、IMEVA:注塑发泡,高效量产之选
IMEVA即注塑成型发泡,采用“先造粒、后注模”的两步法工艺。
- 第一步:共混造粒。将EVA、SEBS、润滑剂等原料通过双螺杆挤出机进行高剪切混炼,制成均匀母粒。此阶段SEBS起到关键改性作用。
- 第二步:注塑发泡。将母粒与发泡剂AC、交联剂DCP投入注塑机,采用低剪切共混合融,注入模具高温发泡成型。需严格控制剪切力,防止发泡剂提前分解。
特点:工艺成熟、自动化程度高、生产效率佳。适用于入门级跑鞋、日常休闲鞋等大批量简易鞋底的生产,具有成本可控的优势。
三、CMEVA:二次发泡,高端性能代表
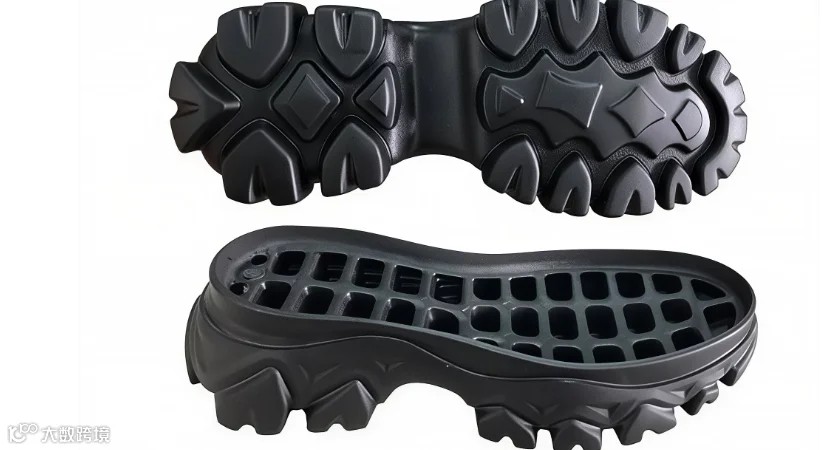
CMEVA采用二次发泡成型工艺,其核心特征为“不预造粒”,直接通过密炼完成混合。
- 第一步:密炼混匀。利用密炼机强剪切特性,将EVA、SEBS、润滑剂充分混合,确保材料融合彻底。
- 第二步加剂压片。加入AC发泡剂和DCP交联剂继续混炼,制成片材。
- 第三步:裁切发泡。将片材裁切至指定尺寸,放入模具中进行高温发泡成型。
特点:混炼更充分,配方分布均匀,成品回弹性能优异,脚感Q弹。虽配方相对简单,但对原料要求较高,主要应用于对性能有严苛要求的高端运动鞋底。
四、关键助剂:SEBS的核心作用
在IMEVA和CMEVA体系中,SEBS均扮演着提升性能的关键角色:
- 提升回弹:赋予发泡体优异的弹性恢复能力,确保踩踏后迅速回弹,避免塌陷。
- 抗收缩稳定:稳定发泡结构,控制冷却后的尺寸收缩率,防止长期使用后缩水变形。
选材建议:
- 追求高回弹与加工流动性平衡时,可选用高回弹、高流动性的SEBS牌号。
- 作为抗收缩剂,高苯乙烯、高加弹定制SEBS在两种工艺中通用。OBC也可用于CMEVA工艺抗收缩,但相比SEBS,其制得鞋底手感偏硬且成本较高。
五、IMEVA与CMEVA对比总结
| 对比项 | IMEVA | CMEVA |
|---|---|---|
| 成型方式 | 注塑发泡 | 二次发泡成型 |
| 是否预造粒 | 预造粒 | 不造粒,直接压片 |
| 混炼方式 | 双螺杆高剪切造粒 | 密炼机密炼 |
| 适合场景 | 大批量简易鞋底 | 高端运动鞋底 |
| 核心优势 | 效率高、成本可控 | 回弹好、脚感更佳 |
| 配方复杂度 | 相对复杂 | 相对简单 |