

从“看得见”到“放得行”:增材制造质量管控的分界线正在移动
金属增材制造走到量产门口,卡住的往往不是设备跑不快、打不大,而是放不放行。
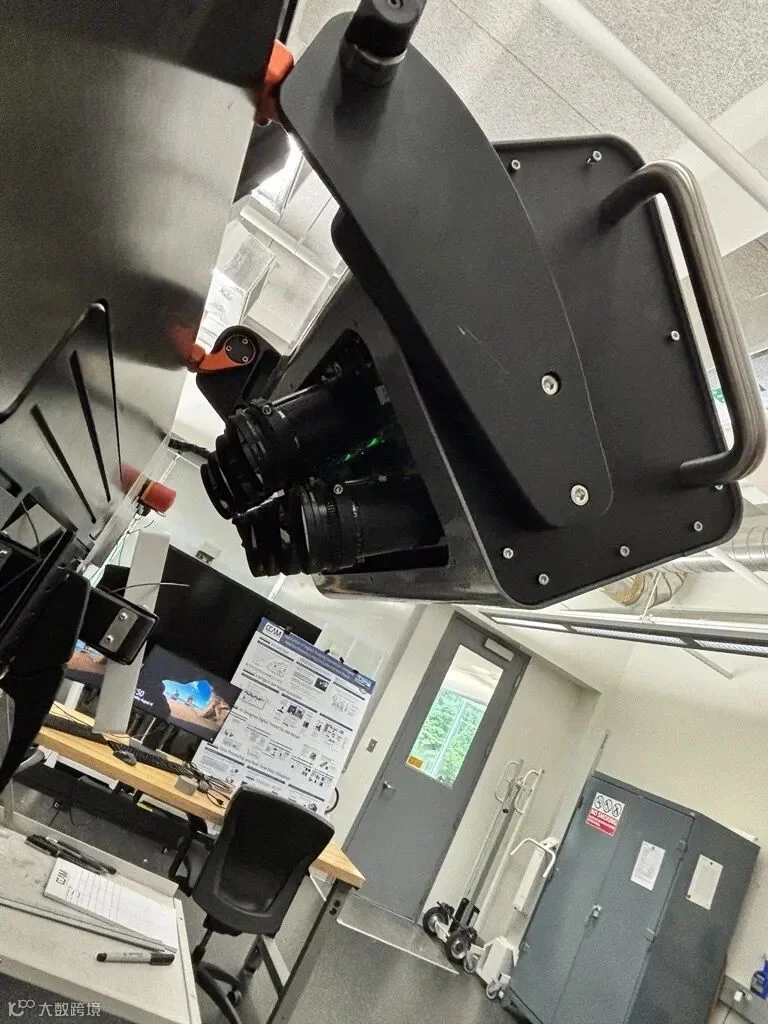
弗吉尼亚州先进复合材料制造中心(CCAM)的增材制造研发工程师卡姆登·谢泼德,在使用 Additive Assurance 的 AMiRIS 原位监测系统过程中,观察到了一个变化。用他的话说,过去一年,用户已经意识到传统认证标准并不总能直接套用到增材制造上,现在人们迫切想弄清楚的是:哪些传感器和工艺智能工具,能以更实用的方式支撑认证工作。
这句话背后,是行业关注点的转移。过去几年,原位监测的热闹集中在硬件参数上:帧率、像素、能看几路熔池。这些参数回答的是“能不能看见”,而量产现场真正要的是“能不能放行”。
谢泼德对 AMiRIS 的评价中,有两条值得展开。
第一条是分辨率。AMiRIS 采用多相机近红外方案,谢泼德的描述是,可以获得接近单个扫描轨迹尺度的空间分辨率,随着粉末床熔融朝更先进的工艺监控、光束控制和反馈控制方向发展,这种细节程度蕴含着潜力。监测粒度开始逼近缺陷的物理成因层,为未来的闭环控制留出了接口。分辨率的价值不在好看,在于给反馈控制留出足够细的抓手。
第二条是易用性。谢泼德的原话是,很多监测设备硬件不错,但操作界面像是写给设备研发工程师自用的,而 AMiRIS 是他用过操作最简单的系统之一,如果想把这套技术从实验室落地到生产线,易用性尤为关键。
这段话值得做工业软件的团队留意。大量原位监测系统死在了“演示很惊艳、产线没人用”这一关:界面是研发者视角,输出是原始信号,报告要工程师手动整理。质量部门拿不到能签字的材料,操作工看不到能判断的提示,这套系统就只能是科研装置。
AMiRIS 的思路是把成型数据先处理再呈现。谢泼德提到,打印过程结束时,系统会生成报告、强度数据以及可供人阅读的处理结果。他同时用了一个限定:随着底层校准、拼接和处理流程日益成熟,这种方法对让原位监测数据对认证团队更具实用价值将大有裨益。没有把系统说成万能,方向对、成熟度仍在爬坡,这种诚实的评价反而比宣传语更有说服力。
把这件事放进当前的行业坐标系里看,标准侧的动作已经给出了信号。
国际层面,ISO/ASTM 52920:2023 为工业增材制造过程与生产场地的资质认定提供了可审核框架。ISO/ASTM TS 52930:2021 作为技术规范,将 IQ/OQ/PQ 逻辑引入激光粉末床熔融设备的鉴定环节。2026 年 6 月发布的 ISO/ASTM 52951 则针对增材制造零件的数据包,提供了从设计到验收的数字线程参考工作流。
国内的动作更密集。市场监管总局与国家标准委发布的 GB/T 47006-2026《增材制造 激光粉末床熔融金属制件质量分级与检测要求》已于 2026 年 8 月 1 日起实施,规定了质量分级、检测项目、检测方法及记录报告要求。有分级、有阈值,“过程数据能否作为符合性证据”就从学术问题变成了工程问题。
采购侧也在动。美国海军 PPD 802-8436658 建立了用增材制造金属件替代传统铸锻件的简化技术路径,覆盖潜艇建造、维护与战备修理,目的是绕开逐件工程评估的瓶颈,让工程师不必重复审批就能推进先进部件的应用。钱和制度没有花在更炫的设备上,而是花在“怎么证明你能稳定地做出来”。
产业侧同样在收口。Nikon SLM Solutions 已将 AMiRIS 以 AMiRIS Inside 形式嵌入其 NXG 平台,为大幅面多激光设备提供实时熔池与层间分析。其产品经理 Kaj Merten Berggreen 的判断是:十年前,原位监测被看作研究工具;今天的问题不再是你能量什么,而是这些信息能不能帮你更理解工艺、支撑更自信的决策。
抛开个案,这件事对从业者至少有三条可操作的建议。
第一,把易用性当成技术指标,而不是 UI 问题。工业软件的壁垒正在从算法转向认知摩擦。一个能让质检主管当天上手、能一键导出可签字报告的界面,其价值不亚于多一路相机。不少设备厂商的在线监测模块功能不弱,但输出停留在热力图与原始曲线,距离“质量部门敢用”还有一段路。
第二,原位监测的定位应校准为“过程异常探测”,而不是“缺陷判定器”。多数情况下,系统不是在探测缺陷,而是在探测可能导致缺陷的工艺异常。真正重要的是相关性:热信号说了什么,CT 或剖切说了什么,两者能否对上。对不上,就谈不上产业化。这也是为什么报告与追溯比报警更重要:报警解决当下,相关性沉淀解决下一炉、下一批、下一台设备。
第三,与标准接轨要趁早。GB/T 47006-2026 已经把缺陷分级和检测要求写清楚了。企业现在就可以做的,是把原位数据采集的字段、时间戳、层号、部位坐标与报告模板,对齐到分级标准的口径上。等到客户或审定方要证据链时,会庆幸自己早就这么做了。
CCAM 这个案例值得写,不在于它证明某套系统有多先进,而在于它把一个行业的认知往前推了一格。
从“看得见”到“说得清”,再到“放得行”,这三步是增材制造从先进工艺变成常规制造方法的必经之路。这条路的地基,不是更贵的传感器,而是能被理解、被信任、被审计的数据。
能打印出来只是入场券。能证明每一个零件都打印得对,才是通往量产的那道门。
#增材制造 #金属3D打印 #原位监测 #AMiRIS #CCAM #质量管控 #过程数据 #认证与标准 #激光粉末床熔融 #LPBF #无损检测 #数字线程 #工艺异常探测 #放行决策 #量产化 #工业软件易用性 #安徽增材制造科技
