


凝心聚力,把 “人心” 拧成一股绳
2026


W1 线最大的特点就是务实肯干、执行力强。
当 4506 台这个数字诞生在 W1 线的生产看板上时,整条线的所有人,都交出了一份沉甸甸的答卷。

广州工厂总装组W1班长 刘继鸿
7 月底接手产线,8 月逐步熟悉,9 月独立带队,W1 线班长刘继鸿带领着由多地人员组成的 团队,完成管理模式的磨合融合,一步一步向着更高目标发起冲击。4000 台、4150 台,再到历史性的 4506 台,一次次突破的背后,藏着整个团队脚踏实地的付出。
任务冲突、人手紧张、物料短缺都是生产现场的常态。面对难题,班组有着自己的处理逻辑:区分事情紧急等级,及时向上反馈沟通;人员缺口时,管理骨干、机动人员第一时间顶岗补位,保障产线不停摆。
他们的“闪光点”


组长代表 朱文斌
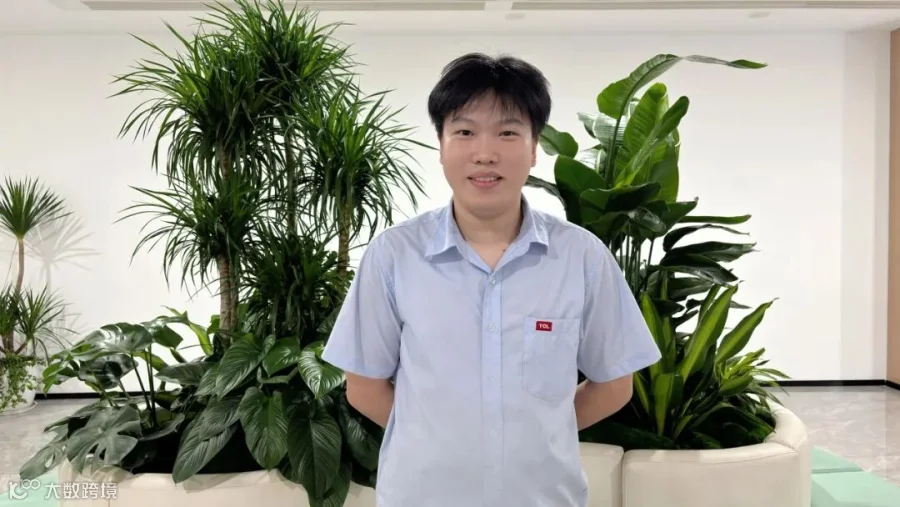
优秀员工代表 罗东泽
组长朱文斌介绍,团队格外重视新人培养。新员工入职,优先落实安全生产教育,再把复杂岗位拆解成分步实操,化繁为简帮助新人快速上手。班前班后会是 W1 线雷打不动的习惯。会上肯定大家的劳动付出;现场员工忙不过来时,管理人员主动搭把手顶岗;员工状态疲惫时,及时谈心疏导,协调短暂休息。工作上是战友,生活上是伙伴,大家心往一处想,劲往一处使。
线上员工吴俊明,是团队里亮眼的普通一员。看见同事忙不过来,他会主动上前分担;物料紧缺时,主动帮忙找寻物料,默默补位,不计较分内分外。
入职仅一个月的冯杏琪,从需要别人搭把手,到熟练完成扎带岗位作业。她评价班长有耐心、负责任,组长负责又懂得关爱员工。遇到岗位压力大的时候,班组也会贴心调整岗位,照顾员工状态,让新人快速融入集体。
实习生罗东泽来到产线仅仅两个月,就已经能够胜任超声波封口等多个关键岗位。下班之后,大家偶尔会聚在一起吃宵夜,聊聊工作心得,互相传授岗位实操技巧。工作归工作,私下是朋友,没有森严的距离感,战友情谊就在朝夕相处中慢慢建立。

班组团建图集
向瓶颈要效率,小改善汇聚大产能
2026


班组会现场
亮眼的产能,从来不是靠硬扛出来,而是一次次直面瓶颈,持续优化得来。
每日班前提前 5‑10 分钟排查设备、线体流通状态;班后 10 分钟做好 5S 现场整理;下班简短会议复盘,提前点检核对次日物料;生产过程中问题就地发现、就地解决,不让缺陷流向下一工序。大目标拆解成无数个小习惯,稳稳托住产线持续稳定输出。
生产现场变数重重,转机缺物料、后端设备故障堵线,随时会造成产能损失。班组摸索出 “存机位” 的实战解法:提前储备半成品,一旦产线出现异常,立刻启用存机位,最大限度规避停机减产。针对转机物料点数缺失的痛点,增设专人提前点检物料,把问题消除在上一批次,避免生产中途被动找料。
“设备、物料、人员三类问题,都要做到快速响应。哪怕只是 0.1 秒的优化,积累起来就是巨大的产能进步。” 刘继鸿说道。
双向协同,跨部门合力攻坚
2026


设备调试优化改善现场
产线的飞跃也离不开智能制造装备部的技术支撑。一线输出现场真实痛点,装备部落地设备改造调试,双方反复打磨,一点点把设备效率拉高。班长刘继鸿特别提到智能制造装备部自动化技术员陈海沛,正是生产与技术双向配合,才实现从 2500 台到 4506 台的跨越。
此前一楼压缩机机器人节拍 9 秒、压缩机节拍 8.5 秒,是制约产线的关键瓶颈。班组联合智能制造装备部,啃下这块硬骨头。优化夹具、迭代设备程序,把机器人节拍压到 7.5 秒,压缩机节拍优化至 8 秒。
提速的过程并非一帆风顺:速度加快后,出现压缩机夹具掉落的风险。团队没有就此止步,调整夹爪夹紧力度,解决设备故障隐患。
不止大型设备改造,产线不放过 0.1‑0.2 秒的微小提升。调整挡板、优化导轨、改良机械臂动作,每一处细微改动汇聚起来,换算下来每小时就能多产出十余台产品。
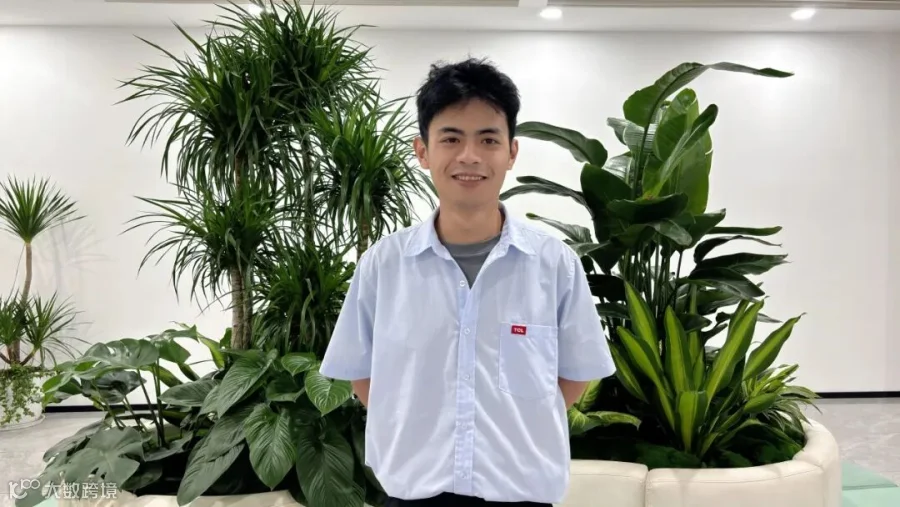
智能制造装备部自动化技术员 陈海沛
自动化技术员陈海沛提到,跨部门协作的关键在于互相理解、拉通对齐,找到平衡点,避免只站在自身立场产生无效争执。日常设备运维阶段,装备部与班组保持现场快速联动,及时处置设备问题,守住生产底线。岗位虽不同,但目标一致,班组一线实干,装备团队技术托底,双向配合攻克难题。
目标不止于此
2026

站上 4506 台的新起点,W1 线继续向前。一方面做好储备组长人才梯队建设,另一方面稳固人员,全力冲刺月底 4700 台新目标。集体荣誉感凝聚人心、善用工具对冲生产异常、坚持点滴微改善,是这支团队交出的宝贵经验。所有耀眼的数字,都源于平凡岗位的坚守,致敬每一位脚踏实地的一线奋斗者✨
END
关注视频号
掌握最新动态
▼▼▼

识别二维码,关注我们
TCL空调广州智能制造产业园