

JOULEAD · 感应加热
感应加热 · 四步物理原理
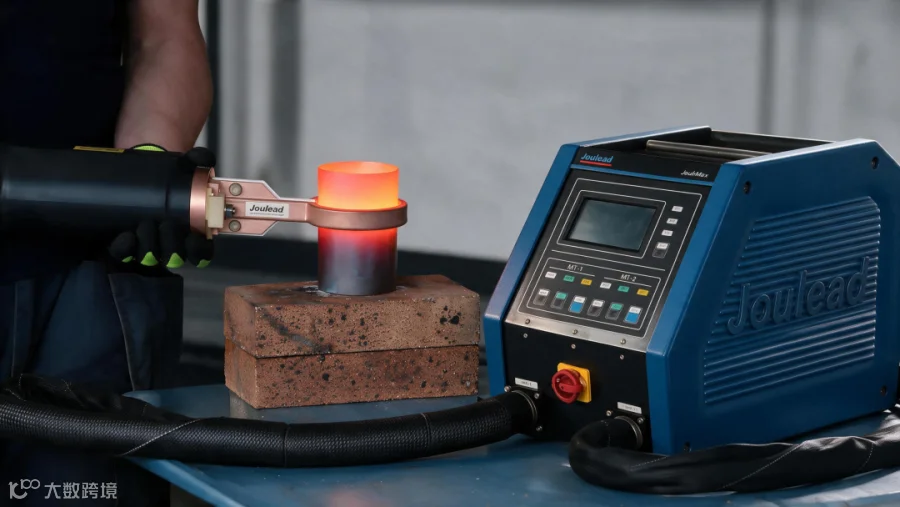
没有明火,线圈还悬在工件上方几毫米处,工件却自己红了。这不是魔术,是电磁感应、涡流、焦耳热和集肤效应四步接力。四步看懂,就明白为什么精密钎焊越来越多人改用感应加热。
第一次看到感应加热的人,几乎都会问同一个问题:线圈明明没碰到工件,中间还留着几毫米的缝,工件怎么就红了呢?
老师傅的回答通常很简短——“它自己发热”。听起来像句玩笑,但这恰恰是感应加热和火焰、电阻炉最大的区别:热不是从外面送进去的,是在工件内部生出来的。
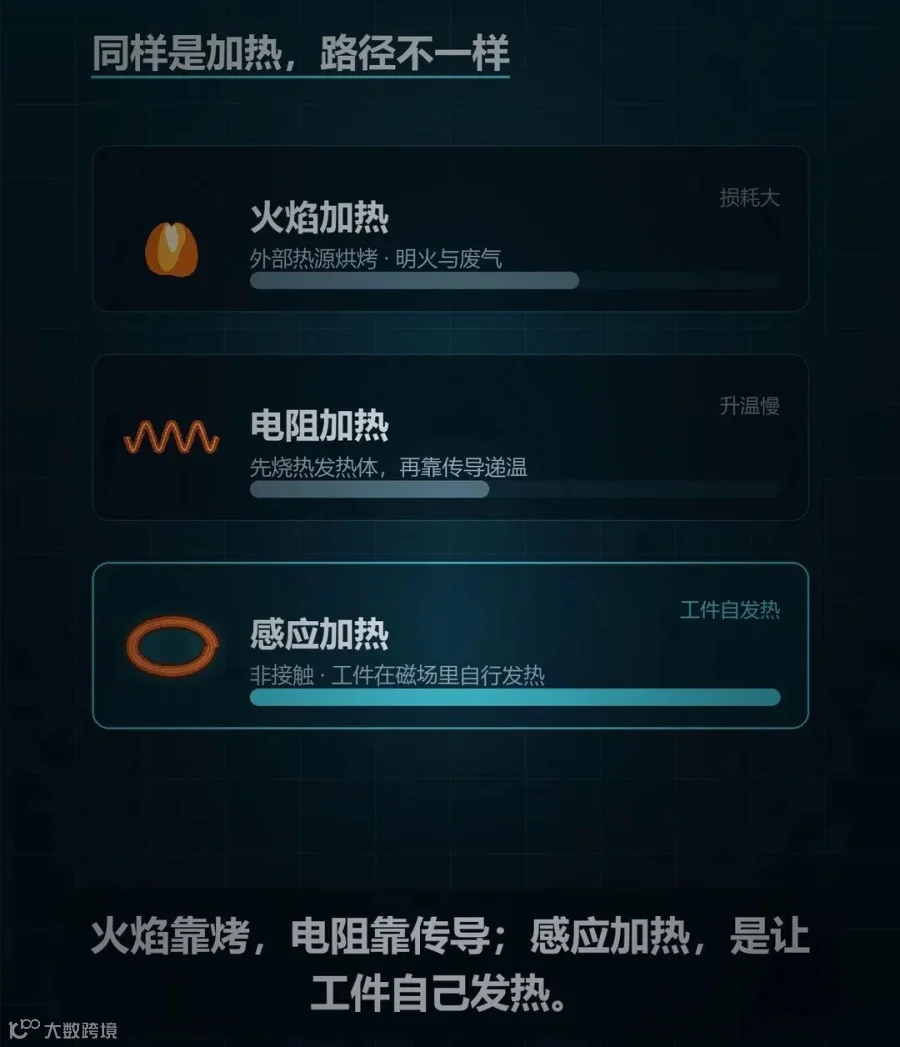
同样是加热,三条路完全不同
把金属加热到钎焊温度,现场常见三条路:
火焰加热
外部热源烘烤,热量从枪口一路传进工件。升温快、设备便宜,但热影响区大、边界模糊,明火和废气在安全与环保上也一直是压力。
电阻加热
先把发热元件烧热,再靠传导把温度递过去。温度均匀,但需要预热、升温慢,能量在传递链路上层层损耗。
感应加热
非接触、无明火,导电工件在交变磁场里自行发热。升温快、热影响区小、可控可记录。
三者的差别,不在“热”本身,而在热从哪里来。
同一件事,三种传热路径。
四步看懂“工件自发热”
第一步交变磁场
交变电流生出交变磁场
设备主机输出高频交变电流,经柔性电缆送到特制的紫铜感应线圈。以 Joulead JM-25-T 为例,输出频率范围 8–40 kHz,电流流经线圈时,线圈周围立刻建立起高频交变磁场,极性每秒交替数万次。
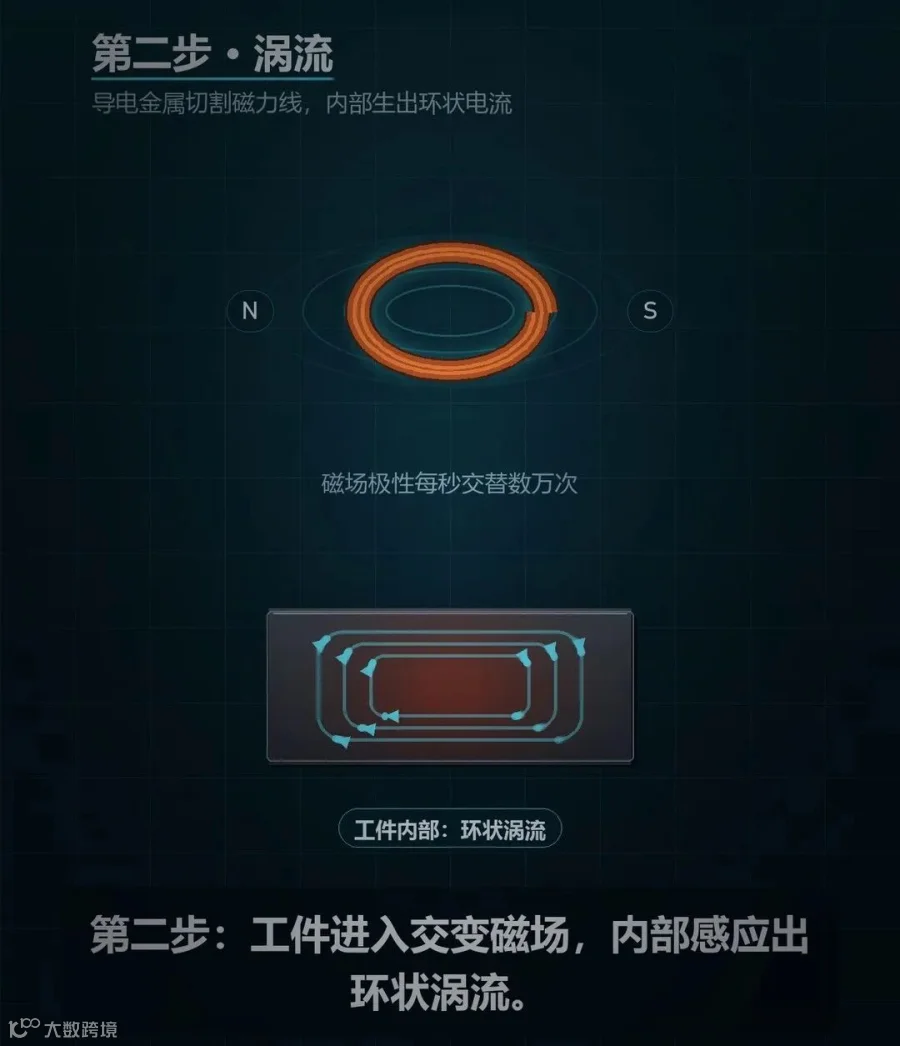
第二步涡流
工件内部生出涡流
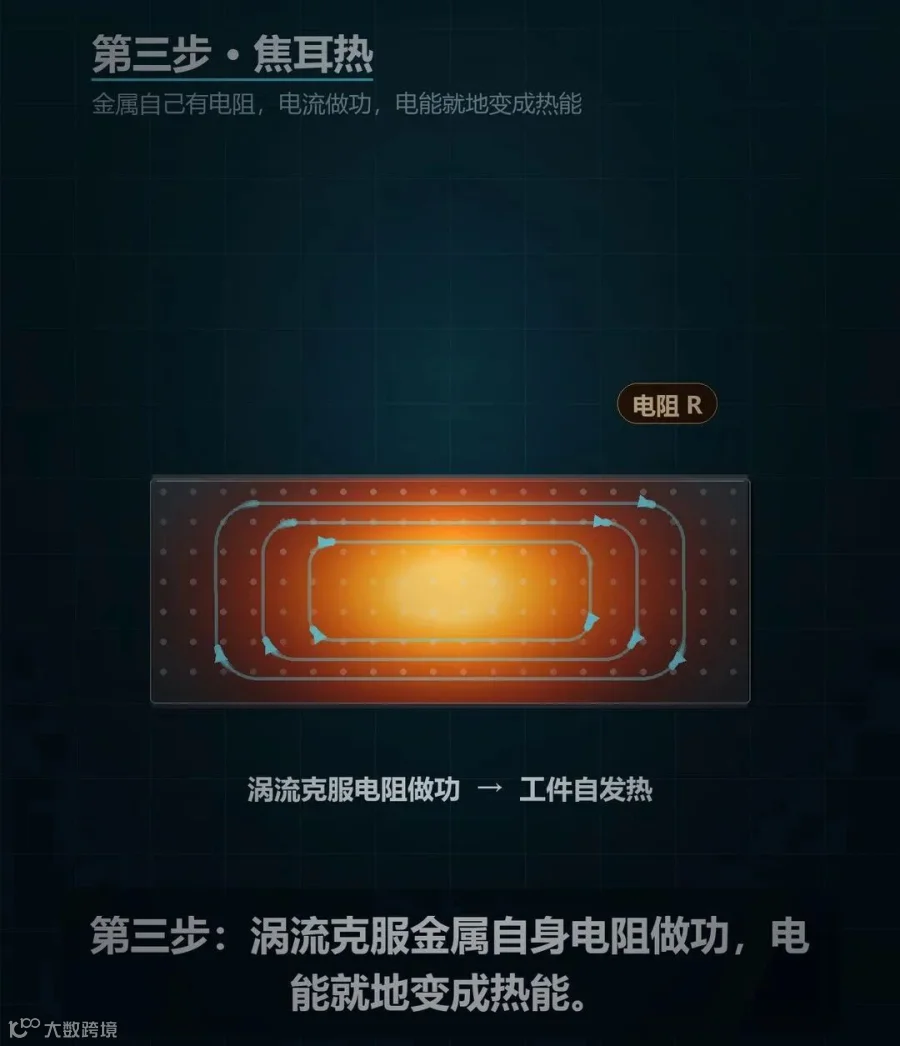
把导电的金属工件放进磁场范围内,工件会切割磁力线,内部感应出环状电流——涡流。它和外部磁场方向相反,在工件内部自主环流,不需要任何外部热源把热送进来。
第三步焦耳热
涡流克服电阻,变成焦耳热
金属自身存在电阻。高速流动的涡流克服电阻做功,电能就地转换为热能,工件从内部往外快速升温。
STEP 03 · 关键一句
热在工件内部产生,而不是靠外部传导。
这就是“工件自发热”的物理来源。
第四步集肤效应
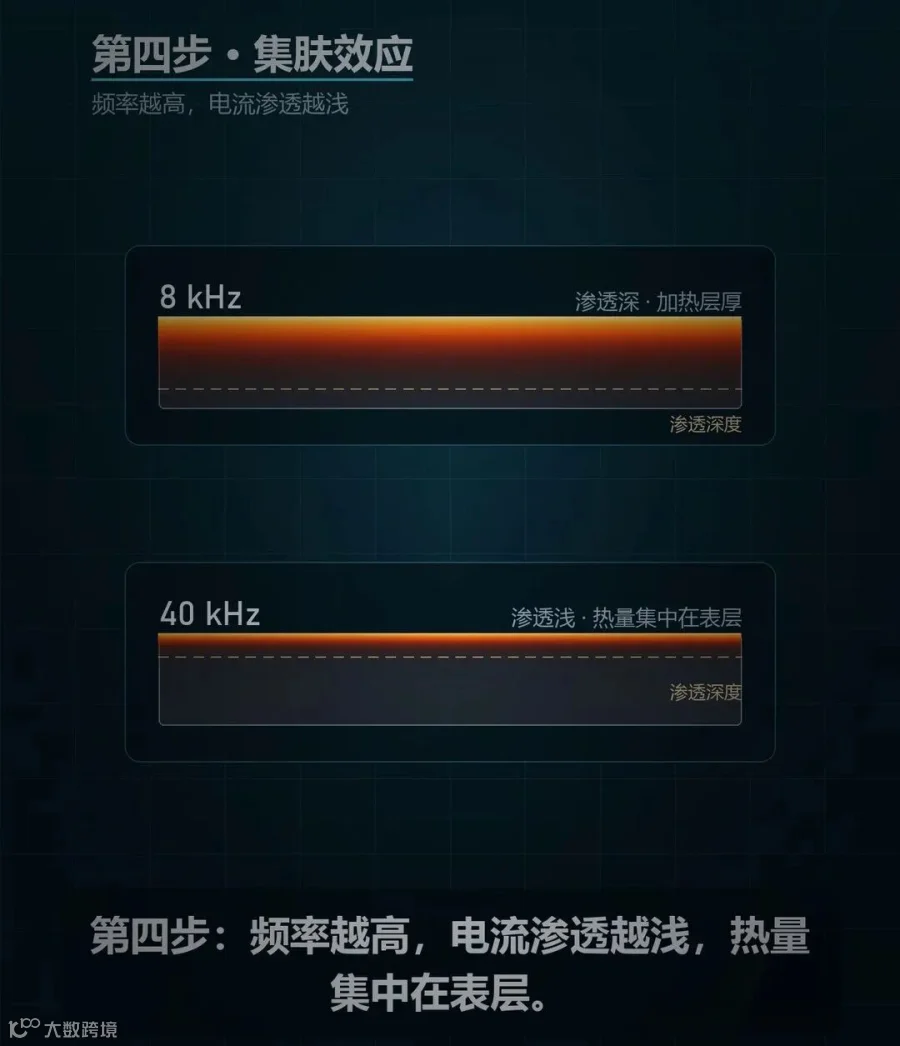
集肤效应决定“热在哪一层”
频率越高,电流能够渗透的深度越浅,热量越集中在工件表层。想只加热一个轴肩、一段管接头、一个焊点,集肤效应就是那道分界线:表层迅速到位,基体不会被大面积热传导带走性能。
这也是高频设备更适合精密小件的关键原因。
四步回顾
交变电流 → 交变磁场
交变磁场 → 工件涡流
涡流 + 电阻 → 焦耳热
集肤效应 → 决定热在哪一层
四步接力,缺一环就没有“不接触也发热”。
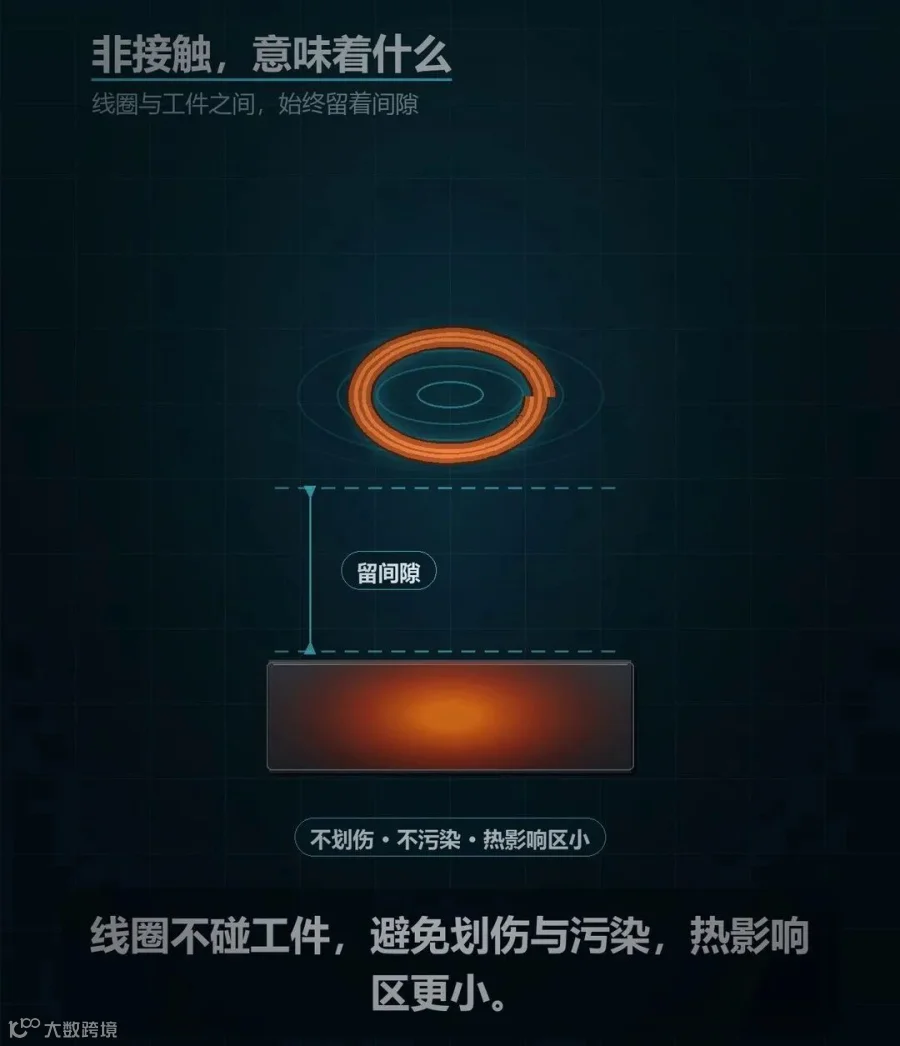
“不接触”不是妥协,是优点
外行看是“够不着只能悬着”,内行知道线圈与工件之间的那道间隙,恰恰换来了几件实实在在的好处:
JM 系列:让感应加热进得了复杂现场
道理讲清楚之后,真正的门槛在“落地”:工件大得搬不动,工位窄得进不去,线圈设计稍微变一下输出就掉——这些才是现场每天要面对的事。Joulead 的 JM 系列(JouleMax)就是按这些工况长出来的。
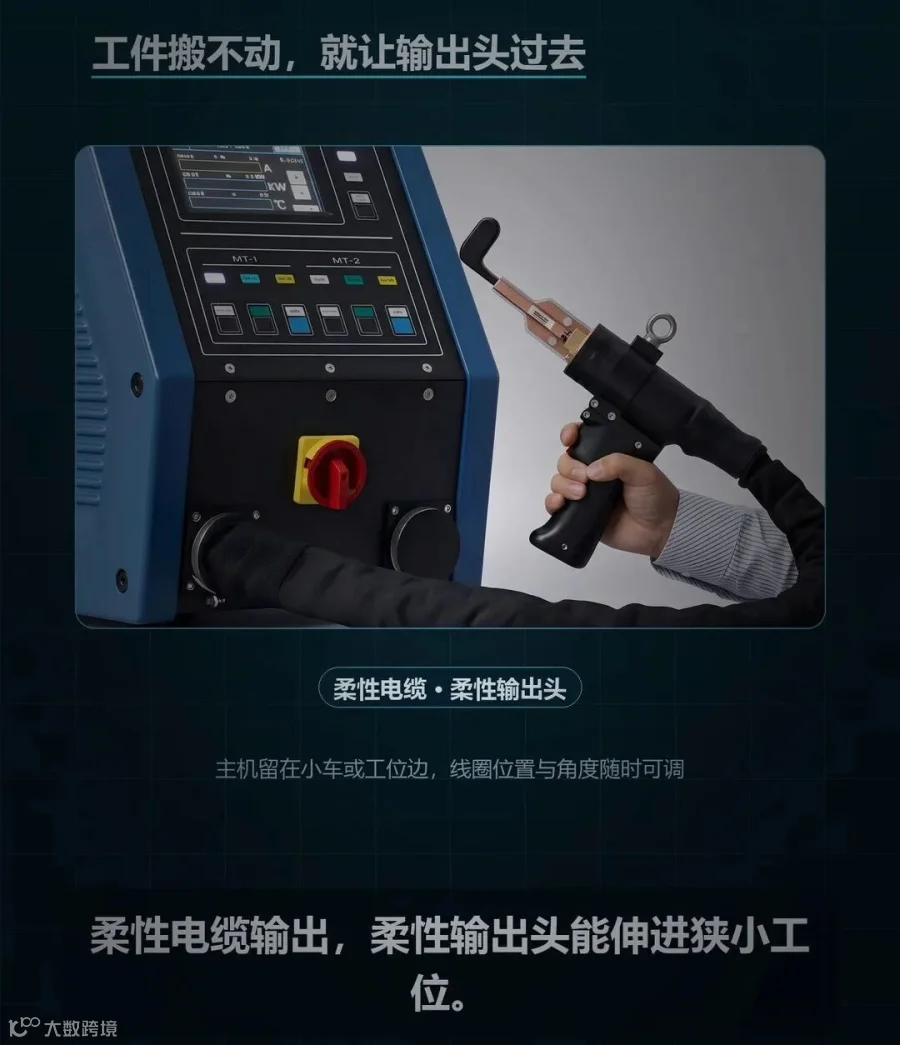
柔性电缆输出,工件不动、输出头过去
JM 系列摒弃了传统的一体机或匹配箱式结构,采用柔性电缆输出:主机可以放在工位边或小车上,柔性输出头伸得进狭小空间,贴近工件,线圈的位置与角度随时可调。感应加热因此可以像气焊枪一样轻巧易用,工件无法移动、现场狭小复杂的场合尤其合适。
精确可靠,长时间跑工艺也稳
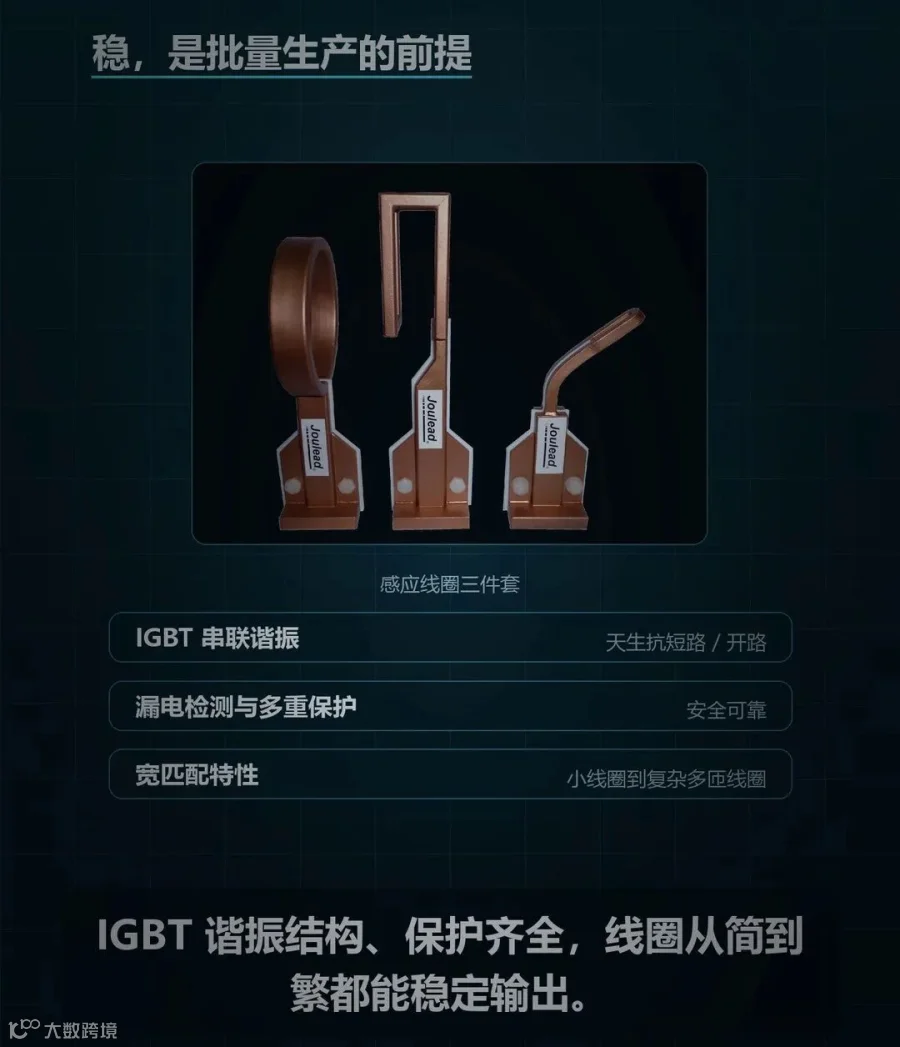
JM 系列采用 IGBT 新型换流技术的串联谐振结构,天生具备抗短路、抗开路性能;漏电检测与多重保护,加上高精度传感器,让批量生产的工艺一致性更容易守住。
自动匹配,线圈设计更自由
匹配范围宽,无论几近短路的小型线圈,还是多匝的复杂感应线圈,都能拿到稳定充足的能量输出。线圈不用迁就设备,而是按工艺需要来设计。
操控多元,怎么用都行
既可以像手枪钻一样简易操控,也可以按预设程序精确运行,还可以集成进普通控制系统。集成式温控系统、现场总线接口与 RTM 监控系统,为产线集成留足了扩展空间。

JM-25-T 主要参数
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
(以 Joulead 官方规格书为准;不同工况请以工艺试样结果为准)
现场常问的三个问题
Q1高频和中频,到底该选哪个?
看你要热多深。频率高、渗透浅,热量集中在表层,适合局部与精密加热;频率低、渗透深,适合大件整体透热。两者面向的是完全不同的工况,不是谁替代谁。
Q2一定要接触工件才能加热吗?
不需要。感应线圈不触碰工件,属于非接触式加热,工件表面不会被划伤或污染。
Q3所有金属都能感应加热吗?
导电金属都可以加热,其中碳钢、合金钢、铜、铝、不锈钢的适配性最好,只需按材质调整功率与频率参数。材质差异较大的工件,建议先做工艺试样再定参数。
写在最后
感应加热的“热”,从来不是从外面灌进去的,而是工件在交变磁场里自己生出来的。理解了这四步,很多现场问题就顺了:为什么它快、为什么它准、为什么它适合小件和局部、为什么它对工件更“温柔”。
上海桥立电气(Joulead)从电源、感应线圈到工艺验证与现场集成,提供的是把工艺真正落到产线上的那条路径:前期工艺试验 → 线圈设计 → 系统集成 → 现场支持。
免费工艺试样
有工件和工艺需求?
把图纸和工况发给我们,先做一次工艺试样。
留言或私信「工件材质 + 尺寸 + 目标温度」,我们给出选型与线圈建议。
上海桥立电气有限公司(Joulead)
地址:上海市闵行区昆阳路 1000 号
电话:021-24283506
手机:13564213754
邮箱:sales@joulead.com
网址:www.joulead.com
专业专注,尽心尽力
上海桥立电气有限公司 · Joulead