

UG-马扎克C600五轴上机后处理解析
程序格式概览
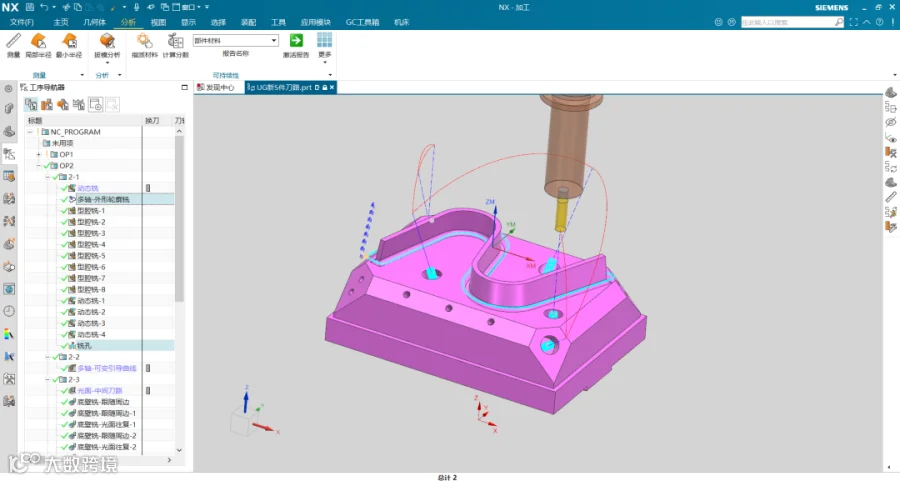
以下为马扎克(Mazak)C600五轴加工中心的典型NC代码结构,涵盖联动加工、定轴加工及钻孔循环三个主要模块。代码遵循标准G代码规范,结合了马扎克特有的M代码及坐标系转换指令。
五轴联动加工示例
该部分展示了刀具在XYZ直线轴与BC旋转轴联动下的切削路径。重点在于使用
O0001
G40 G17 G90 G49 G21
N1 (D8.0C-L33-ER100)
G91 G28 Z0.0
G91 G28 Y0.
G90 G53 G0 X-650.
G54 G90 G0 B0. C0.
G91 G28 B0 C0
M01
T1 M06
S9500 M03
G91 G28 Z0
G90 G53 G0 X-650.0 Y0.0 Z0.0
M43
M46
G90 G0 B0 C0
G90 G54
G00 B10. C158.707
G68.2 X69.2963 Y43.0532 Z78.7148 I-111.293 J10. K-90.
G53.1 P1
G0 X0. Y0.
G43 Z0. H1
G49
G69
G90 G00 G43.4 X69.296 Y43.053 Z78.715 B10. C158.707 H01
G61.1
M08
X84.845 Y36.993 Z-15.928
G01 X84.769 Y36.904 Z-16.439 F2000.
X84.456 Y36.671 Z-16.797
X84.097 Y36.339 Z-17.008
X83.757 Y35.948 Z-17.137
X83.447 Y35.521 Z-17.218
X83.167 Y35.068 Z-17.269
X82.915 Y34.598 Z-17.299
X82.689 Y34.114 Z-17.315
X82.484 Y33.62 Z-17.319
X81.581 Y31.308 Z-17.32 B9.997 C157.506
X80.676 Y28.996 Z-17.321 B9.992 C156.303
X79.77 Y26.684 Z-17.323 B9.984 C155.097
X78.86 Y24.375 Z-17.325 B9.973 C153.886
X77.948 Y22.065 Z-17.329 B9.959 C152.668
X77.035 Y19.757 Z-17.333 B9.943 C151.443
X76.119 Y17.449 Z-17.337 B9.924 C150.208
X75.201 Y15.142 Z-17.343 B9.902 C148.962
X74.287 Y12.834 Z-17.348 B9.879 C147.704
······
X64.78 Y27.232 Z-19.091 B9.959 C152.669
X65.69 Y29.535 Z-19.093 B9.972 C153.886
X66.595 Y31.841 Z-19.096 B9.983 C155.097
X67.503 Y34.145 B9.991 C156.303
X68.405 Y36.452 Z-19.097 B9.997 C157.506
X69.307 Y38.758 B10. C158.707
X69.616 Y39.407 Z-19.088
G00 X66.444 Y45.583 Z79.517
G05P0
G49
G91 G28 Z0.
G91 G28 Y0.
G90 G53 G0 X-650.
M43
M46
G54 G90 G0 B0. C0.
M44
M47
M09
M05
M30
定轴加工示例
定轴加工通过固定B/C轴角度,利用
O0001
G40 G17 G90 G49 G21
N1 (D8.0J-H24-L33-ER100)
G91 G28 Z0.0
G91 G28 Y0.
G90 G53 G0 X-650.
G54 G90 G0 B0. C0.
G91 G28 B0 C0
M01
T3 M06
S10000 M03
G91 G28 Z0
G91 G28 Y0.
G90 G53 G0 X-650.
M43
M46
G90 G0 B0 C0
G90 G54
G49
G00 B54.736 C225.
G61.1
G68.2 X0.0 Y0.0 Z0.0 I-45. J54.736 K-90.
G53.1 P1
M44
M47
G90 G00 X91.34 Y-35.595
G43 Z109.733 H03
M08
X91.341 Z60.352
G01 Z59.352 F1500.
X88.541 Y-30.745
X79.568 Y-35.926
······
X80.308 Y-18.871
Y-16.485
X82.374 Y-17.678
X81.341 Y-18.274
Z59.852
G00 Z109.732
G69
G05P0
G49
G91 G28 Z0
G91 G28 Y0.
G90 G53 G0 X-650.
M43
M46
G54 G90 G0 B0. C0.
M44
M47
N2 (D8.0J-H24-L33-ER100)
S10000 M03
G91 G28 Z0.0
G91 G28 Y0.
G90 G53 G0 X-650.
G90 G54
M43
M46
G49
G00 B54.736 C315.
G61.1
G68.2 X0.0 Y0.0 Z0.0 I45. J54.736 K-90.
G53.1 P1
M44
M47
G90 G00 X91.096 Y35.011
G43 Z109.733 H03
M08
X91.097 Z61.238
G01 Z60.238 F1500.
X88.297 Y30.161
X109.38 Y17.989
Y17.366
X80.195 Y.516
X66.535 Y8.402
Y26.953
X80.195 Y34.84
X88.297 Y30.161
······
Y19.147
X80.195 Y19.228
X81.537 Y18.453
Z60.738
G00 Z109.732
G69
G05P0
G49
G91 G28 Z0
G91 G28 Y0.
G90 G53 G0 X-650.
M43
M46
G54 G90 G0 B0. C0.
M44
M47
N3 (D8.0J-H24-L33-ER100)
S10000 M03
G91 G28 Z0.0
G91 G28 Y0.
G90 G53 G0 X-650.
G90 G54
M43
M46
G49
G00 B54.736 C45.
G61.1
G68.2 X0.0 Y0.0 Z0.0 I135. J54.736 K-90.
G53.1 P1
M44
M47
G90 G00 X91.34 Y-35.595
G43 Z109.733 H03
M08
X91.341 Z60.352
G01 Z59.352 F1500.
X88.541 Y-30.745
X79.568 Y-35.926
X65.908 Y-28.039
Y-7.316
X79.568 Y.57
X108.753 Y-16.28
Y-19.075
······
X82.374 Y-17.678
X81.341 Y-18.274
Z59.852
G00 Z109.732
G69
G05P0
G49
G91 G28 Z0
G91 G28 Y0.
G90 G53 G0 X-650.
M43
M46
G54 G90 G0 B0. C0.
M44
M47
M09
M05
M30
钻孔循环示例
该部分包含普通钻孔(G81)和深孔啄钻(G83)循环。程序通过多次调用
O0001
G40 G17 G90 G49 G21
N1 (DJ4.0-A90-L30-ER100)
G91 G28 Z0.0
G91 G28 Y0.
G90 G53 G0 X-650.
G54 G90 G0 B0. C0.
G91 G28 B0 C0
M01
T4 M06
S7000 M03
G91 G28 Z0
G91 G28 Y0.
G90 G53 G0 X-650.
M43
M46
G90 G0 B0 C0
G90 G54
G49
G00 B0.0 C0.0
M44
M47
G90 G00 X31.996 Y-7.32
G43 Z56.597 H04
M08
G98 G81 X31.996 Y-7.32 Z-22.8 R-19.2 F300.
G00 Z56.597
G80
G00 X26.015 Y-7.325 Z57.701
X19.996 Y-7.32 Z58.577
G00 X19.996 Y-7.32
G98 G81 X19.996 Y-7.32 Z-22.8 R-19.2 F300.
G00 Z58.577
G80
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I180. J2.25 K-90.
G53.1 P1
G00 G43 X-3.708 Y-21.207 Z58.482 H04
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I180. J4.5 K-90.
G53.1 P1
G43 X-.09 Y-22.388 Z58.535 H04
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I180. J6.75 K-90.
G53.1 P1
G43 X3.53 Y-23.538 Z58.739 H04
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I180. J9. K-90.
G53.1 P1
G43 X7.145 Y-24.653 Z59.092 H04
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I180. J11.25 K-90.
G53.1 P1
G43 X10.749 Y-25.734 Z59.595 H04
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I180. J13.5 K-90.
G53.1 P1
G43 X14.337 Y-26.778 Z60.249 H04
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I131.557 J50.198 K-90.
G53.1 P1
G43 X75.213 Y-17.617 Z95.005 H04
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I133.331 J52.455 K-90.
G53.1 P1
G43 X75.897 Y-17.681 Z98.046 H04
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I135. J54.736 K-90.
G53.1 P1
G43 X76.505 Y-17.678 Z101.203 H04
G00 X76.506 Y-17.678
G98 G81 X76.506 Y-17.678 Z56.752 R60.352 F300.
G00 Z101.202
G80
G00 X82.506 Y-17.69 Z101.282
X88.506 Y-17.678 Z101.138
G00 X88.506 Y-17.678
G98 G81 X88.506 Y-17.678 Z56.752 R60.352 F300.
G00 Z101.138
G80
G69
G05P0
G49
G91 G28 Z0
G91 G28 Y0.
G90 G53 G0 X-650.
M43
M46
G54 G90 G0 B0. C0.
M44
M47
M09
M05
M30
O0001
G40 G17 G90 G49 G21
N1 (ZT4.2-L40-ER100)
G91 G28 Z0.0
G91 G28 Y0.
G90 G53 G0 X-650.
G54 G90 G0 B0. C0.
G91 G28 B0 C0
M01
T5 M06
S4500 M03
G91 G28 Z0
G91 G28 Y0.
G90 G53 G0 X-650.
M43
M46
G90 G0 B0 C0
G90 G54
G49
G00 B0.0 C0.0
M44
M47
G90 G00 X31.996 Y-7.32
G43 Z56.597 H05
M08
G98 G83 X31.996 Y-7.32 Z-38.128 R-19.2 F400. Q2.
G00 Z56.597
G80
G00 X26.015 Y-7.325 Z57.701
X19.996 Y-7.32 Z58.577
G00 X19.996 Y-7.32
G98 G83 X19.996 Y-7.32 Z-38.128 R-19.2 F400. Q2.
G00 Z58.577
G80
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I180. J2.25 K-90.
G53.1 P1
G00 G43 X-3.708 Y-21.207 Z58.482 H05
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I180. J4.5 K-90.
G53.1 P1
G43 X-.09 Y-22.388 Z58.535 H05
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I180. J6.75 K-90.
G53.1 P1
G43 X3.53 Y-23.538 Z58.739 H05
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I180. J9. K-90.
G53.1 P1
G43 X7.145 Y-24.653 Z59.092 H05
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I131.557 J50.198 K-90.
G53.1 P1
G43 X75.213 Y-17.617 Z95.005 H05
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I133.331 J52.455 K-90.
G53.1 P1
G43 X75.897 Y-17.681 Z98.046 H05
G49
G69
G68.2 X0.0 Y0.0 Z0.0 I135. J54.736 K-90.
G53.1 P1
G43 X76.505 Y-17.678 Z101.203 H05
G00 X76.506 Y-17.678
G98 G83 X76.506 Y-17.678 Z43.352 R60.352 F400. Q2.
G00 Z101.202
G80
G00 X82.506 Y-17.69 Z101.282
X88.506 Y-17.678 Z101.138
G00 X88.506 Y-17.678
G98 G83 X88.506 Y-17.678 Z43.352 R60.352 F400. Q2.
G00 Z101.138
G80
G69
G05P0
G49
G91 G28 Z0
G91 G28 Y0.
G90 G53 G0 X-650.
M43
M46
G54 G90 G0 B0. C0.
M44
M47
M09
M05
M30
机械软件安装-最新目录
开启权限下载平台所有资源
本文内容均来自互联网,文件仅限学习与交流使用,不得用于商业用途。下载学习完后,请24小时内清除,如有侵权,请及时联系我们删除。