01
邮航首次自主完成B777F机型QACVR系统改装
10月3日至7日,邮航京宁两地机务部门联合组建7人专项小组,抢抓国庆停场窗口期,首次自主完成B777F飞机快速语音记录器(QACVR)系统改装。此举不仅实现了技术自立、降低了外委成本,更标志着邮航宽体机核心系统自主保障能力迈上新台阶。
B777F作为邮航洲际跨境货运主力机型,长期承担长航程、EDTO特殊运行洲际航班等任务。QACVR系统改装升级后,驾驶舱音频记录数据调取更快捷,运行溯源更精准,可进一步提升航班风险预判、故障复盘和质量管控能力,为洲际航线安全稳定运行及后续美线开通后的国际物流保通保畅工作提供坚实技术支撑。

此前,国内航司此类加装工作一般由GAMECO、AMECO、上海新科等头部维修单位完成,存在外委成本高、施工周期不可控、运维衔接不畅等问题。为落实公司降本增效部署,提升自主维修能力,机务专业专项攻坚小组提前完成图纸研读、线路梳理、流程推演和风险评估等准备工作。
施工期间,专项小组主动放弃节假日休息,连续奋战,仅用5天便完成设备及电子架拆装、电子舱布线、标准线路施工、系统调试、功能测试等全部工序,高质量完成QACVR改装任务。
此次首改任务的顺利收官,是邮航机务团队过硬技术实力与优良作风的集中展现,也是公司深耕自主维修能力、深挖降本潜力、夯实洲际航班安全运行根基的关键突破。
下一步,机务专业将持续深耕宽体机自主维修改装技术建设,优化维修流程、严控运维成本、压实安全责任,不断提升大型货机自主维保、攻坚和创新能力,为公司高质量安全发展注入源源不断的动能。
信息来源:中国邮政航空
02
峰飞航空携手JC航空拓展印度及巴西AAM市场
近日,峰飞航空与新加坡JC航空正式签署战略合作协议,双方将围绕eVTOL采购、适航认证、人员培训以及本地运营保障等领域展开深度合作,合作初期聚焦印度和巴西两大市场,后续逐步拓展至拉丁美洲。目前,JC航空已确认订购2架V2000CG凯瑞鸥和1艘SUNSHIP零碳水上机场。

根据协议内容,在未来五年内,JC航空将向峰飞航空采购260架eVTOL航空器以及10艘SUNSHIP零碳水上机场,涵盖峰飞航空旗下三款主力机型:V2000EM盛世龙、V2000CG凯瑞鸥以及V2000CGF凯瑞鸥消防版。SUNSHIP零碳水上机场则将为eVTOL航空器在水域场景的部署提供基础设施支撑。
随着空中出行、低空运输及应急救援三大领域对AAM需求的持续释放,峰飞航空将加速推进eVTOL产品的国际化商业落地,为全球空中交通体系建设提供中国方案。
信息来源:中国航空新闻网
03
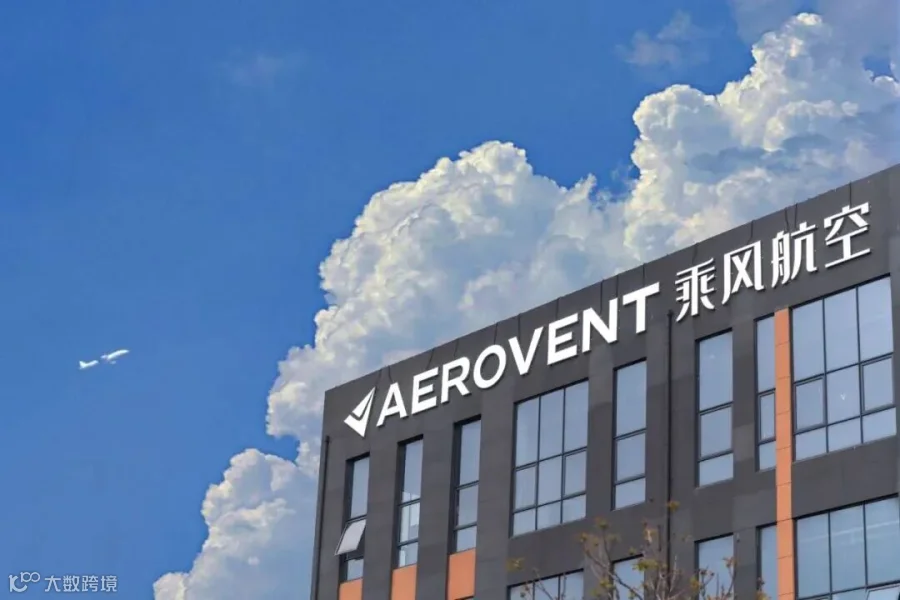
乘风航空完成近亿元融资,专注两机零部件特种工艺服务与工艺开发
据乘风航空10月14日官微消息,近日,无锡乘风航空工程技术有限公司(下称"乘风航空")宣布完成近亿元 B 轮融资,投资方包括金浦动力、惠山科创、贵州风投、东方电气投资及中银资产等。
资料显示,乘风航空成立于 2021 年 9 月,专注于两机零部件特种工艺服务与工艺开发,已掌握激光加工、热障涂层、特种焊接、性能考核、精密加工等核心工艺,具备热部件气膜孔加工、新一代涡轮叶片涂层制备及极端环境考核试验的全流程服务能力,并取得 ISO9001、AS9100 及 NADCAP 涂层、激光、实验室等多项认证,其自研激光打孔、电子束物理气相沉积等关键加工设备已实现国产化替代。
信息来源:中国航空新闻网
04
飞机制造中的特种加工技术系列之电加工技术(下)
以下文章来源于造飞机的那些事,作者王建华
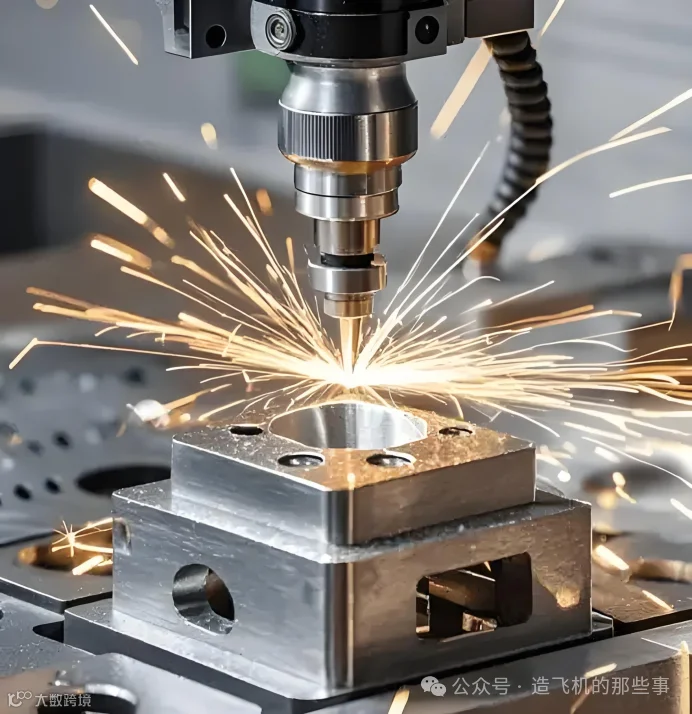
三、电加工技术的独特价值与优势
电加工技术之所以在飞机制造中备受青睐,是因为它具有许多传统加工方法难以比拟的优势:
应对难加工材料:飞机上大量采用钛合金、高温合金、高强度钢等难切削材料。这些材料硬度高、韧性好,传统加工方法效率低、刀具损耗严重,甚至无法加工。电加工技术利用热能、电化学能直接蚀除材料,不受材料力学性能限制,实现了对这些材料的高效、低成本加工。
成型复杂结构与精密特征:飞机零件中常有复杂的三维型腔、微细孔(如发动机叶片的气膜孔)、窄槽、窄缝等。这些结构往往空间位置受限,传统刀具难以触及或易发生干涉。电加工技术(如电火花、电解)无宏观切削力,工具电极与工件不直接接触,可以方便地加工这些复杂、精密乃至微细的特征,避免了刀具刚性不足或振动带来的问题。
适合低刚度与薄壁构件:飞机为减重广泛采用薄壁结构,这类零件在传统机械加工中易变形。电加工过程无宏观切削力的特性,使其非常适合加工低刚度零件,如柔性件、薄壁件、弹性元件等,能有效控制加工变形,保证零件精度。
提升表面质量与性能:一些电加工工艺,如电火花表面合金化,可通过电极材料在基体表面形成高性能合金层,显著提高零件的表面硬度(可达HRC70以上)、耐磨性和防腐蚀性,从而延长零件使用寿命。精密电解加工等技术也能获得良好的表面完整性,热应力、残余应力、冷作硬化等均比较小。
加工效率与成本效益:对于大余量去除(如整体结构件90%以上的材料去除率),高效电加工技术(如高效放电铣削、高效阳极机械切割)相比传统铣削效率更高、成本更低。例如,高效阳极机械切割难加工材料效率可达2000mm³/min,且电极(软钢带)费用极低。
四、当前技术瓶颈与未来发展趋势
尽管电加工技术优势突出,但也面临一些挑战,同时也在不断向前发展:
当前主要挑战:
加工效率与表面质量的平衡:传统电火花加工效率相对较低一直是其难以克服的瓶颈问题之一,并且会在加工表面生成一定厚度的再铸层,这通常需要后续工序去除,不能直接作为最终加工手段。
技术复杂性及精度控制:电加工过程涉及电能、电化学能、热能等多种能量的复杂交互,工艺参数众多且相互影响,对设备和操作人员的经验要求较高。
未来发展趋势
更高效、更精密、更智能、更复合:
迈向智能化与自动化:引入人工智能(AI)和大数据技术,开发智能控制系统,能够根据加工过程中的实时数据自动调整加工参数,提高加工效率和产品质量。
追求更高精度与微细化:随着飞机性能要求提升,对零件精度和表面质量的要求愈发严格。微细电解加工(μ-ECM)等技术的发展,使得电加工能够处理微米级甚至纳米级的复杂形状,这在精密光学、微电子等领域以及飞机某些超精密部件制造中具有重要意义。
创新复合工艺:将不同能量形式的加工工艺结合起来,形成复合加工技术,以发挥各自优势、弥补单一工艺的不足。例如,激光辅助电火花加工(LA-EDM)结合了激光与电火花加工的优点,提高了加工效率和精度,适用于复杂航空发动机叶片等零件的制造。雾化介质电火花放电烧蚀与电解复合加工方法则试图兼顾高效率蚀除和高表面质量。
拓展应用领域与绿色化:不断开发适用于新材料(如复合材料)、新结构(如更复杂的整体构件)的新工艺方法。同时,也更加注重环保,如采用水质工作液、开发先进的环保处理系统等。
电加工技术作为飞机制造中不可或缺的特种加工手段,以其能够高效处理难加工材料、成型复杂精密结构、适应薄壁低刚度零件并提升表面性能的独特优势,成功解决了众多传统机械加工面临的瓶颈问题。
虽然目前在平衡加工效率与表面质量、控制过程复杂性等方面存在挑战,但随着智能化、自动化、微细化、复合化等技术的不断发展,电加工技术必将在未来飞机制造中发挥更为至关重要的作用,为更先进、更高效、更可靠的飞行器制造提供强有力的工艺支撑。
信息来源:造飞机的那些事


AEE 2027上海国际航空航天及低空飞行器技术与工程展览会,将于2027年6月16-18日在上海浦东·张江科学会堂举办,覆盖航空航天和低空飞行器核心技术产品,以及从材料、设计、装备、工艺,到质量控制、测试、装配、验证,再到工程与维护等全流程创新技术与解决方案。
同期举办:
1场全体大会:中国航空科学家论坛;
N场平行论坛:先进航空供应链制造技术及合作论坛、上海大飞机产业集群协同发展论坛、AEC2027飞机工程大会(3场主题专场)、2027低空飞行器工程会议(4场主题专场)、Workshop系列主题会议(9大主题,40+细分专场);
3场参观考察:中国商飞 | 临港新片区大飞机园 | 西门子参观交流;
配套活动:创新技术发布会 & 政府招商闭门会 & 商务对接会等。