


在煤矿生产过程中,矿井污水处理回用是保障井下安全生产、水资源循环利用的关键环节。传统 “井下污水→地面处理→再回输井下” 的处理模式,长期面临安全隐患大、运行成本高、设备损耗严重等诸多难题,制约矿井高效生产。
安全风险突出
地面污水处理系统一旦遭遇检修、设备故障等突发状况,将直接造成井下生产用水中断,抑尘、打钻、设备降温等作业无法正常开展,严重影响井下安全生产秩序。

综合经济成本居高不下
1. 污水输送往返地面井下,输送电耗高,吨水回用能耗持续增加;
2. 废水内含大量砂粒,管路、设备磨蚀严重,设备检修维护工作量大;
3. 污水排至地面处理,需缴纳水资源税,增加额外税费支出;
4. 现有处理系统备品备件需求量大,设备老化,维护成本攀升;
5. 传统地面污水处理药剂消耗大,运行效率偏低,处理成本约 0.4-0.6 元 /m³。
传统斜管沉淀池还极易发生堵塞,普通混凝沉淀池出水悬浮物指标偏高;面对来水水量、水质波动时,缓冲能力不足,抗冲击负荷弱,进一步加剧矿井水处理运行压力。
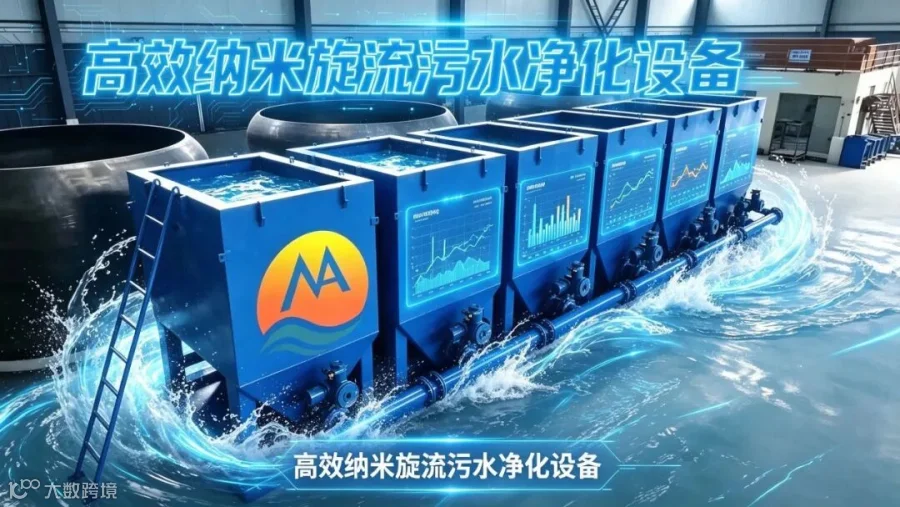
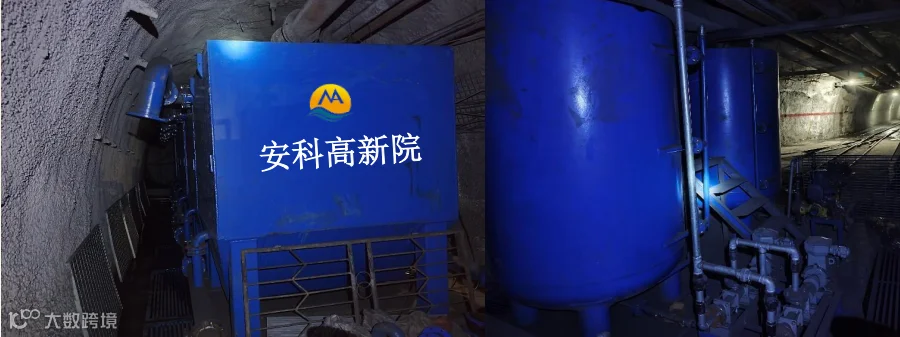
我们研发的高效纳米旋流污水净化设备,专用于含煤泥/岩泥废水在井下直接处理。设备处理后的清水达到井下抑尘、消防、打钻、设备降温、生产等用水标准。
核心技术:
1. 旋流离心分离技术
采用自主研发的超临界旋流微涡流工艺,进行混凝反应及泥水离心分离,快速分离污水中颗粒物、悬浮物、油类等污染物,污染物凝聚成细微的矾花絮体。
2. 纳米颗粒载体水处理技术
采用自主研发的重质纳米颗粒载体,快速吸附污泥絮体并沉降,强化沉降分离和浅层分离,使出水浊度<3NTU。
1、污水通过提升泵送入污水处理设备进水口,采用液位计实现水泵自动启停控制。
2、污水进入预处理单元,在混凝器前端投加PAC溶液,污水与PAC药剂进入高效混凝器反应,颗粒物、SS、胶团、非溶解性有机物等充分反应生成细微絮体。3、向含细微絮体的污水中投加纳米重介载体,通过吸附、增重、致密作用,形成更密实的大颗粒矾花絮体。
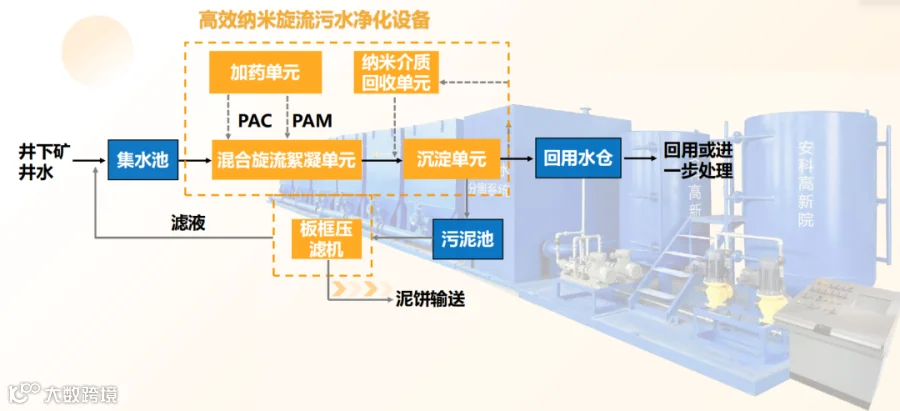
4、借助水流余压,污水和大颗粒絮体进入超临界微涡流旋流器;在旋流器前端投加PAM药液,通过中和、网捕、卷扫、架桥作用,并在离心旋流作用下形成密实大颗粒污泥,随后进入速沉单元。
5、在速沉单元,通过重力加速沉降,清水和大颗粒污泥高效分离。清水进入水仓,污泥进入重介载体回收单元。
6、水仓清水经恒压供水单元送入井下供水管网,供给各用水点。恒压供水装置按用水点需求设置供水量和压力,向井下供水管道提供约2.5~3.15MPa的稳定清水。
7、污泥经回砂泵进入重介载体回收单元,通过高速剪切使纳米重介载体从污泥中分离,并重新回到预处理单元循环使用;分离重介载体后的污泥进入污泥池,经污泥泵送至污泥脱水装置,压滤后进入大巷皮带。
传统斜管沉降池容易堵塞,普通混凝沉淀池出水SS偏高。我们的设备采用“旋流离心混凝+纳米载体速沉”工艺:
1、悬浮物去除效率为平流式的40~50倍,是普通混凝斜管沉淀池的30倍;
2、停留时间短、沉淀效果好、污泥产量低、占地面积小、投资少;
3、在加药量、混凝反应时间、排泥量及排泥频率等方面进行优化,提高设备效率,降低运行成本;
4、来水水质、水量有变化时,常规混凝沉淀工艺缓冲能力不够,本工艺进行优化设计,系统抗冲击负荷能力大大优于传统混凝沉淀工艺。
安全: 井下就地处理,降低地面系统故障导致井下断水的风险。
经济: 减少污水升井、回用输送等环节的能耗与维护压力,降低水资源税、备品备件、化学品消耗等综合成本。
稳定: 恒压供水,压力约2.5~3.15MPa,按需供给。
环保: 污水就地处理回用,减少外排与无效输送。
高效纳米旋流污水净化设备,以“旋流离心混凝+纳米载体速沉”工艺,为井下安全、经济、稳定用水提供新方案。
END