


从传统散件包装到智能化供应链,打造汽车KD出海新优势
 随着中国汽车品牌加速全球化布局,海外生产基地建设、KD(Knocked Down,散件出口)业务和本地化组装,正成为汽车主机厂拓展国际市场的重要路径。
与整车出口相比,KD模式需要将整车拆解为不同总成、零部件及辅料,通过标准化包装、跨境运输和海外组装,完成从国内制造到海外交付的供应链协同。
这不仅是简单的零部件装箱,更是一项涉及产品设计、包装工程、物流规划、仓储管理、海外工厂生产和质量控制的系统工程。
在汽车出海持续深化的背景下,如何通过优化KD包装工艺、引入自动化设备、融合AI技术,降低包装成本、提高装载效率、保障零部件质量,并实现国内外工厂的高效协同,正在成为汽车主机厂提升国际竞争力的重要课题。
 一、汽车KD出海,为什么包装越来越重要?
KD包装是连接国内生产基地与海外组装工厂的重要环节,也是影响整条海外供应链运行效率的关键因素。
对于汽车主机厂而言,KD包装不仅要解决“装得下、运得走”的问题,还要满足“运输安全、海外易拆、现场好装、成本可控、过程可追溯”等多重要求。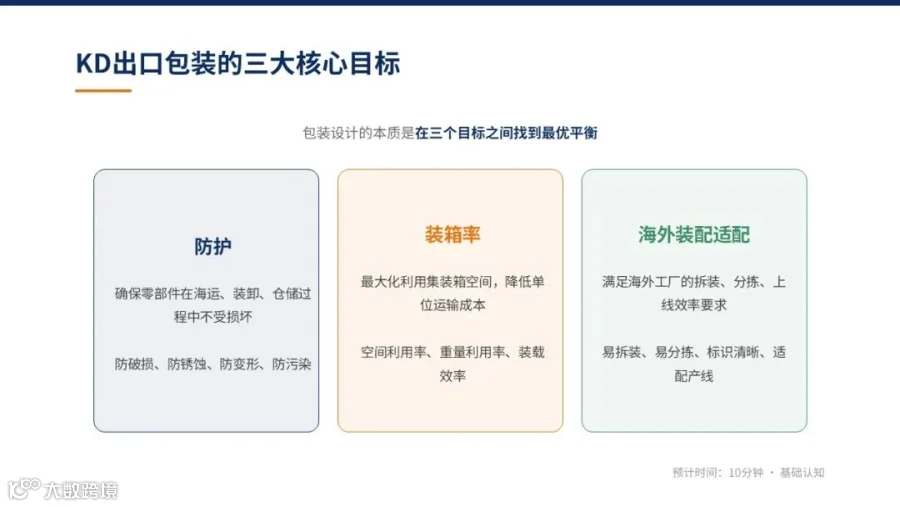
1. 海外运输距离长,包装防护要求更高
KD零部件通常需要经历国内运输、港口装卸、海运或陆运、海外清关、目的地仓储以及厂内配送等多个环节。
在长距离、多次装卸和复杂环境下,零部件可能面临振动、冲击、潮湿、腐蚀及挤压等风险。
特别是车身覆盖件、内外饰件、精密电子部件和易损结构件,对包装防护、固定方式和环境适应性有不同要求。
因此,KD包装必须从零部件特性和运输场景出发,建立分层分类的包装防护方案,而不是简单采用统一包装规格。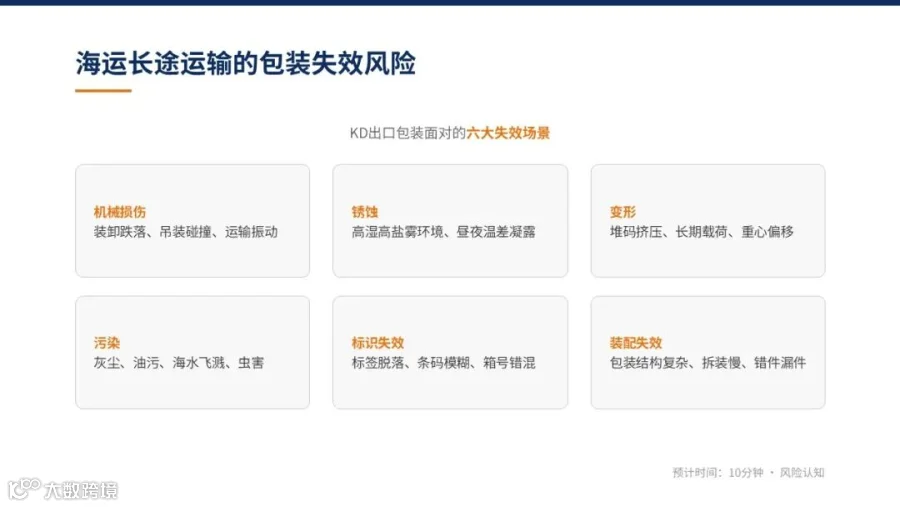
 2. 包装空间利用率,直接影响物流成本
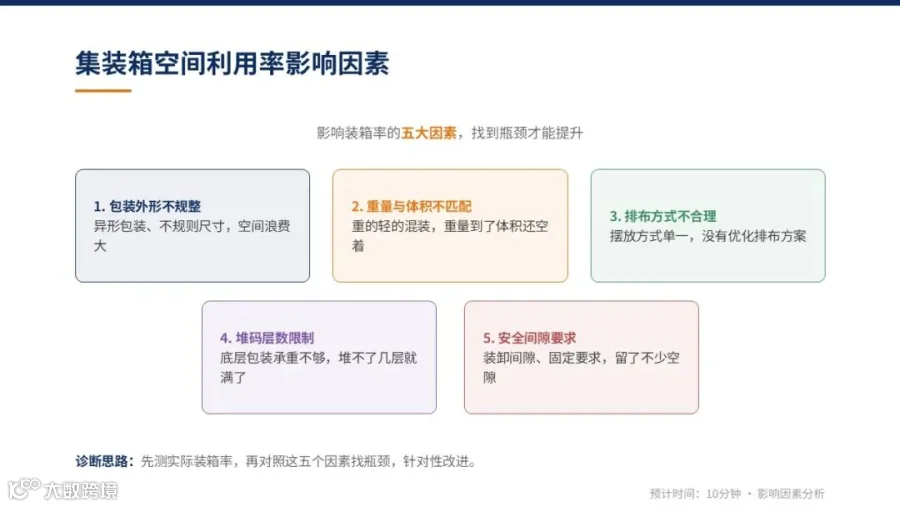
在KD出口业务中,包装方案不仅决定单件产品的防护水平,也影响集装箱装载率、运输批次和单位零件的物流成本。
包装结构设计不合理,可能造成空间浪费、包装材料冗余、零部件装载数量不足,甚至增加海外仓储面积和厂内搬运距离。
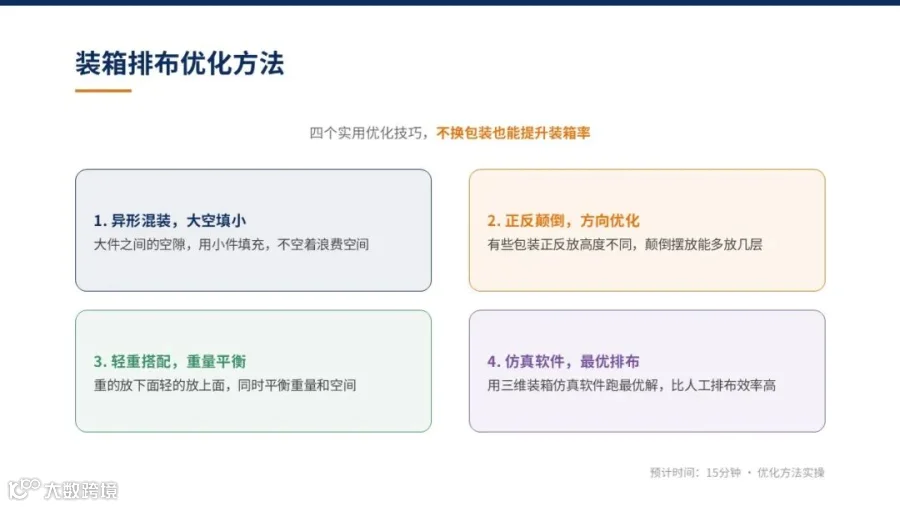
通过优化包装尺寸、零件摆放方向、容器结构和装箱组合,可以在满足防护要求的前提下,提高空间利用率,减少不必要的运输与仓储支出。
3. 海外工厂作业效率,取决于包装设计
KD包装的终点不是集装箱,而是海外组装生产线。
如果包装方案只考虑运输安全,却忽略海外工厂的拆包、拣选、配送和上线需求,就容易出现零件混放、标签识别困难、拆包时间过长以及物料配送不顺畅等问题。
因此,优秀的KD包装设计必须兼顾物流效率与生产效率,实现从“运输包装”向“面向海外生产的系统化包装”转变。
4. 多车型、多国家布局,推动包装标准化
随着汽车主机厂海外业务拓展,不同车型、不同配置和不同目的地的KD项目不断增加。
如果每个项目都采用独立的包装标准和作业方式,将增加包装设计、工装开发、供应商管理、现场培训和质量控制的复杂度。
建立统一的包装标准、编码体系、设计规范和作业流程,并允许根据零件特征进行模块化配置,是提升KD业务复制能力的重要基础。
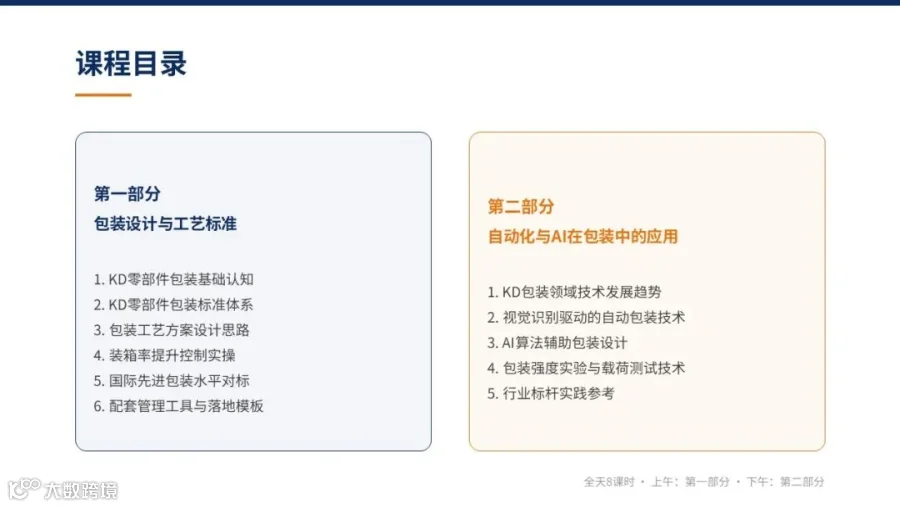
二、KD包装工艺:从零件特性到海外装配的系统设计
KD包装是一项贯穿产品、包装、物流和生产的工程技术工作。要实现包装质量与成本的平衡,需要建立完整的工艺设计和验证流程。
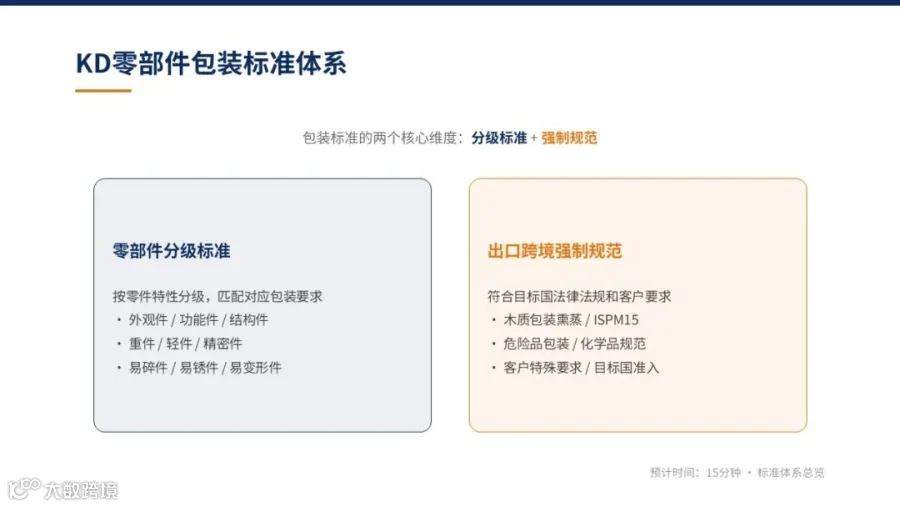
1. 零部件分类与包装需求分析
包装设计的第一步,是识别不同零部件的特征和使用要求。
通常需要综合考虑:
产品特性: 外形尺寸、重量、材质、表面质量、易损部位及防护要求。
物流条件: 运输距离、运输方式、装卸次数、堆码要求及环境条件。
海外生产需求: 拆包方式、上线顺序、单件取用、配送节拍和人员操作要求。
包装资源: 包装材料、容器规格、可循环包装条件及目的地回收能力。
质量与合规要求: 标签信息、批次追溯、目的地包装规定及适用的运输要求。
在此基础上,可以建立零部件包装分类规则,为后续包装方案设计和自动化设备选型提供依据。
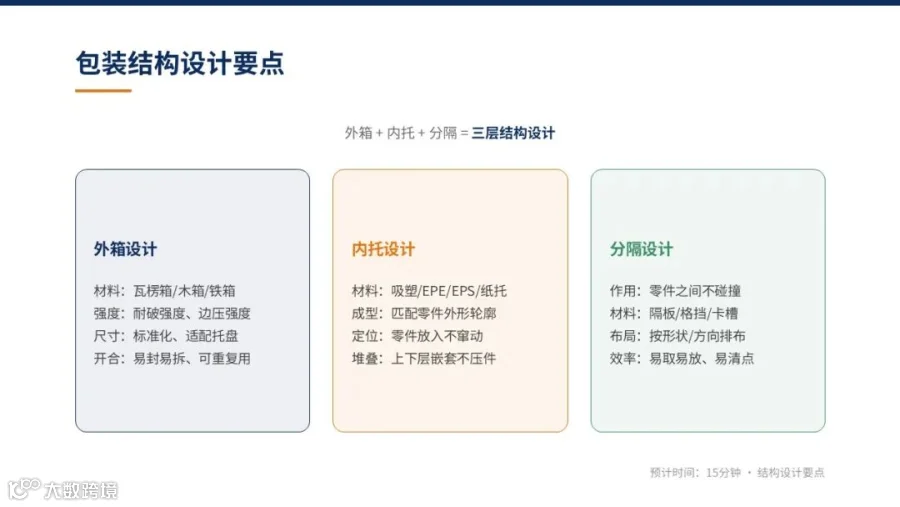
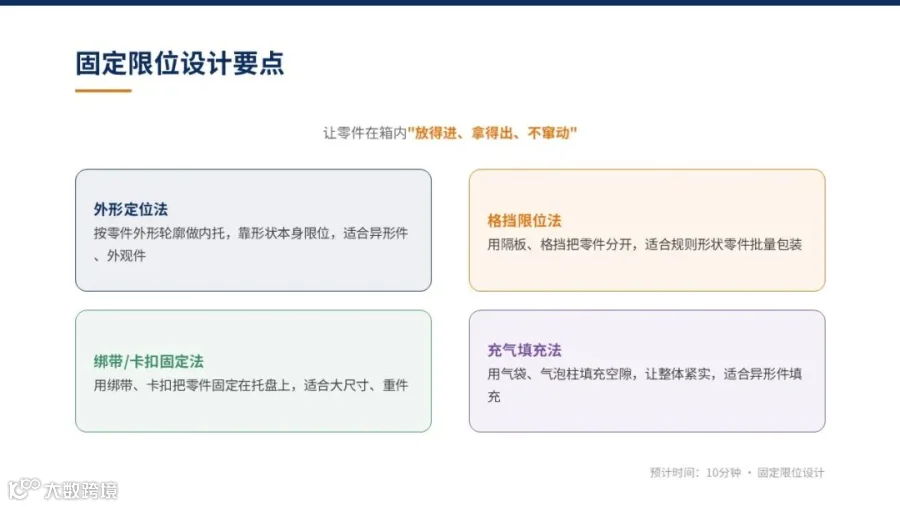
2. 包装结构设计与装载优化
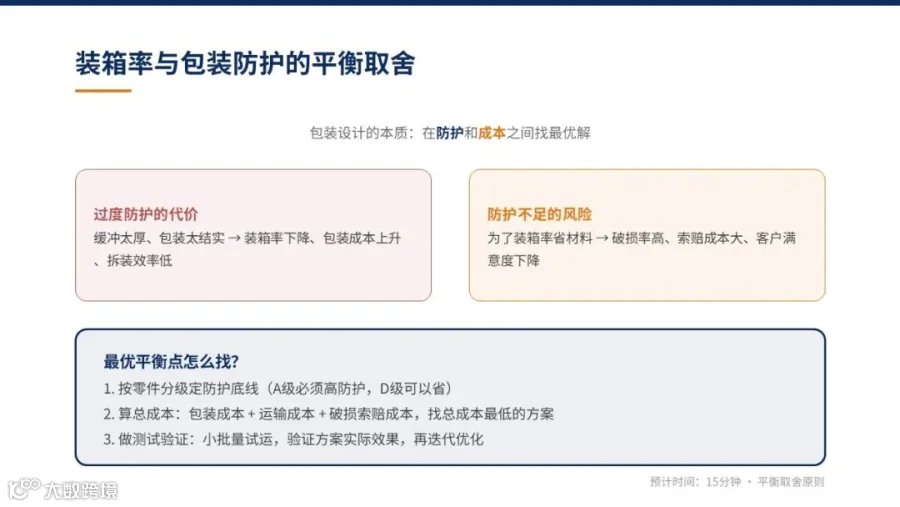
包装结构设计需要在防护能力、空间利用率、操作便利性和综合成本之间寻找平衡。
例如,对于车身结构件,可以重点优化定位支撑、堆码方式和防变形设计;对于内外饰件,可以关注表面防刮擦、隔离分层和取放便利性;对于精密电子部件,则应根据实际要求考虑防静电、防潮及缓冲保护。
同时,还需要结合集装箱尺寸、包装单元尺寸、重量限制和装卸方式,开展装载组合优化。
包装方案不应只追求理论上的最高装载率,还应兼顾现场可操作性、运输安全性、装卸效率和海外拆包便利性。
3. 包装工艺文件与标准作业
当包装方案确定后,需要进一步形成可执行、可检查、可复制的工艺文件。
主要包括:
包装工艺流程及标准作业指导书;
包装材料清单与容器技术要求;
零件摆放、定位、防护和固定规范;
包装标签、条码及批次追溯规则;
包装质量检验标准与异常处理流程;
装箱清单、集装箱配载及封箱确认要求。
对于多车型、多工厂、多国家的KD业务,建议建立统一的包装工艺数据库,减少重复设计和标准不一致带来的管理成本。



4. 包装验证与持续改善
包装方案投入使用前,应结合实际运输条件和零部件特性开展适用的验证工作。
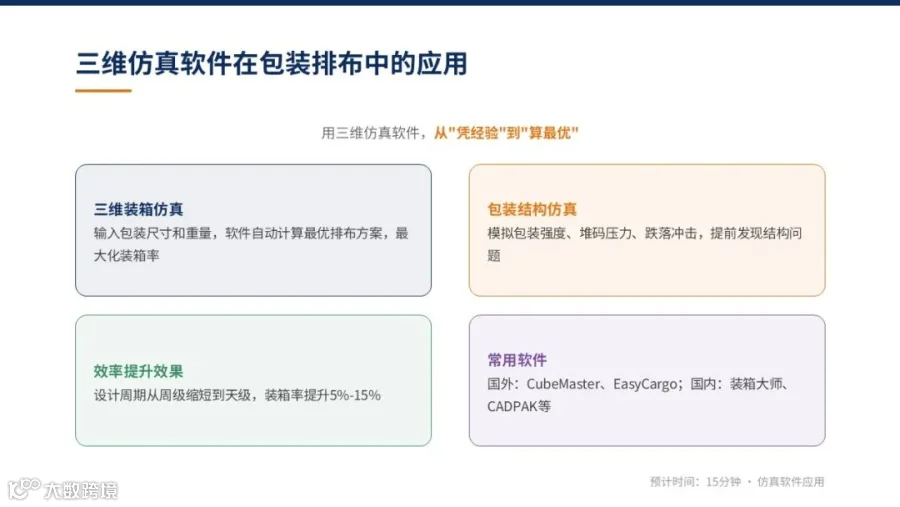
验证内容可以包括包装尺寸与装载检查、堆码稳定性、振动与冲击防护、环境适应性、零件外观质量以及海外拆包操作验证等。
对于高价值、易损或质量风险较高的零部件,应制定更有针对性的验证计划。
通过建立包装异常反馈机制,将海外工厂发现的零件损伤、标签错误、包装破损和操作不便等问题回传至国内包装工程团队,持续优化包装设计与作业标准。
三、自动化技术:让KD包装从人工操作走向标准化生产
随着KD出口规模扩大,传统依赖人工识别、人工搬运和人工装箱的作业模式,在效率、质量稳定性和人员管理方面面临新的挑战。
自动化技术可以根据零件类型、包装工艺和业务规模,逐步应用于包装作业的关键环节。
1. 自动识别与包装信息校验
通过条码、二维码、RFID及视觉识别等技术,自动读取零部件编码、车型信息、批次信息和包装任务数据。
系统可以将实际扫描结果与订单、装箱清单及包装规则进行比对,发现错件、漏件、重复扫描或标签不匹配等异常。
在包装完成前增加必要的校验节点,有助于降低错装、漏装及信息不一致的风险。
2. 自动化搬运与辅助装箱
对于重量较大、搬运频繁或作业节拍要求较高的零部件,可根据现场条件引入输送线、升降装置、机械臂、协作机器人或自动导引运输设备。
例如:
通过输送设备实现包装工位之间的连续流转;
通过机械辅助装置降低重物搬运负荷;
通过机器人完成适合自动化的抓取、摆放和码垛任务;
通过自动导引运输设备实现包装区与仓储区之间的物料配送。
需要注意的是,汽车KD零部件品种多、形态差异大,并非所有零件都适合直接采用全自动装箱。
更合理的路径,是优先选择重复性高、规则明确、作业量稳定的工序开展自动化改造,再根据投资回报和实际运行情况逐步扩展。
3. 机器视觉与包装质量检测
机器视觉可用于辅助识别零件型号、检查包装标签、核对零件数量,以及检测包装摆放状态。
对于适合视觉检测的场景,还可以识别零件外观缺陷、包装材料缺失、定位错误或防护措施不到位等问题。
在实际应用中,应结合零件表面反光、遮挡情况、光照条件、检测精度和误判风险进行验证。
对于关键质量项目,视觉检测应与条码校验、工装定位及必要的人工复核结合使用,而不是简单地用单一视觉系统替代全部质量检查。
4. 包装过程数据采集与追溯
通过设备控制系统、扫码终端和生产执行系统,采集包装任务、作业时间、零件批次、包装人员、异常信息和集装箱编号等数据。
当海外工厂发现零件缺失或运输损伤时,可以根据追溯信息快速定位相关包装批次和作业记录,提升问题分析效率。
自动化的价值不仅体现在减少人工操作,更体现在建立稳定、可追溯、可持续改善的包装过程。



联系人:李波
手机:18862184156(微信同号)
