


[航天增材]当一台金属3D打印机正在工作的时候,层层粉末之下到底发生了什么?激光与粉末碰撞的瞬间,温度骤升骤降,熔池翻涌飞溅……这一切都在毫米级的尺度下、微秒级的时间里悄然发生。而任何一个微小的异常,都可能让价值数万甚至数十万的零件沦为废品。
这就是为什么LPBF在线监测正在成为金属增材制造领域的"刚需"——它就像给打印机装上了一双双透视眼,让看不见的变得可见,让不可控的变得可控。

LPBF多传感器在线监测系统示意图
01
为什么要做在线监测?
激光粉末床熔融(Laser Powder Bed Fusion, LPBF),也常被称为SLM(选择性激光熔化),是目前金属3D打印中应用最广泛的技术之一。从航空航天的发动机叶片,到医疗植入的钛合金假体,再到模具行业的随形冷却水路,它几乎无所不能。

激光选区熔化(SLM/LPBF)设备示意
◆ LPBF的"成长的烦恼"
工艺稳定性不足:同样的参数,换一批粉末、换一台设备,结果可能就不一样
缺陷种类多:孔隙、未熔合、球化、裂纹、翘曲……防不胜防
事后检测成本高:CT扫描贵又慢,等到发现问题,零件都已经打完了
质量追溯难:出了问题,到底是哪一层、哪一道扫描出了问题?
核心价值
就是把"事后诸葛亮"变成"事前预警、事中干预"。每一层、每一道扫描都有据可查,缺陷刚冒头就能被发现,甚至还能实时调整参数来"抢救"一下。
02
铺粉过程监测
如果说LPBF是在建大楼,那铺粉就是在打地基。铺粉质量直接决定了后续熔化的质量。粉末铺得太厚太薄、有条纹、有缺失、有颗粒团聚……这些问题如果不及时发现,后面再怎么精准扫描都白搭。
▎机器视觉检测:给粉床拍"证件照"
这是最直观也最成熟的一种方式。在铺粉完成、激光扫描之前,用工业相机给粉床拍一张"证件照",然后通过算法分析图像中的异常。

粉床机器视觉缺陷检测示意图
如果说LPBF是在建大楼,那铺粉就是在打地基。铺粉质量直接决定了后续熔化的质量。粉末铺得太厚太薄、有条纹、有缺失、有颗粒团聚……这些问题如果不及时发现,后面再怎么精准扫描都白搭。
▎机器视觉检测:给粉床拍"证件照"
这是最直观也最成熟的一种方式。在铺粉完成、激光扫描之前,用工业相机给粉床拍一张"证件照",然后通过算法分析图像中的异常。
粉床机器视觉缺陷检测示意图
能检测哪些缺陷?
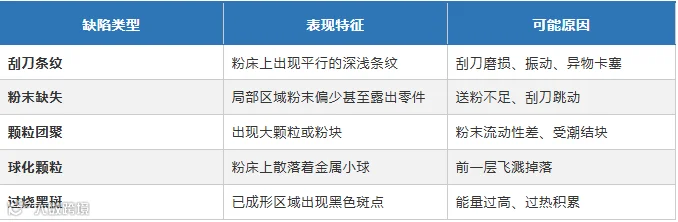
目前市面上的设备分辨率已经能做到100微米级别,缺陷识别准确率可达95%以上。更先进的系统还能实现闭环控制——发现铺粉不好?自动重铺一层,不用人工干预。
小贴士
铺粉检测看起来简单,但光照条件非常关键。粉床表面的反光、阴影都会影响识别准确率,所以专业设备通常会搭配定制的环形光源或同轴光源。
03
熔池形貌监测
熔池,就是激光照射下粉末熔化形成的那一小滩金属液。它的大小、形状、稳定性,直接关系到最终成形质量。熔池监测可以说是在线监测的"核心战场"。
▎高速摄像:用万帧相机"盯住"熔池
用高速相机直接拍摄熔池的形态变化,是最直观的方法。拍摄帧率可以达到每秒数千甚至上万帧,捕捉熔池的动态变化。

熔池红外热成像与温度场分布示意
◆ 从熔池图像里能提取什么信息?
几何参数:面积、周长、长宽比、圆度、倾斜角
动力学特征:熔池波动幅度、振荡频率
飞溅数量:单位时间内飞出的颗粒数和大小
这些特征和缺陷密切相关。比如:
熔池面积突然变小 → 可能出现未熔合缺陷
熔池长宽比失调 → 可能出现球化现象
飞溅突然增多 → 工艺可能不稳定
◆ 两种安装方式
同轴监测:相机和激光共用光路,"跟着激光走",始终对准熔池中心,跟踪精准。
离轴监测:相机从侧面斜着拍,视场更大,能看到更多周边信息,但跟踪难度高。
行业现状
目前主流的商用设备(比如EOS的EOSTATE、SLM Solutions的QAS系统)大多采用同轴监测方案,这也是技术最成熟、应用最广泛的方案。
04
温度场监测
金属熔化、凝固的过程,本质上是一个热过程。温度决定一切。熔池的峰值温度有多高?冷却速度有多快?周围粉末床的温度分布是否均匀?这些都得靠温度监测来回答。
▎红外热成像:热力图里的秘密
用红外热像仪拍摄粉末床,可以得到整个区域的温度分布"热力图"。
◆ 红外热成像能告诉我们什么?
1. 熔池温度分布:中心温度多少、热影响区多大、温度梯度如何
2. 冷却速率:激光扫过之后,温度降得有多快——这直接影响晶粒组织
3. 层间温度:新一层开始之前,底层温度是否合适
4. 缺陷间接识别:内部有孔隙的地方,散热会变慢,温度场会出现异常
▎高温计:精准测温的"长焦镜头"
如果说红外热像是"广角镜头",那高温计就是"长焦特写"——它专门测量熔池中心那一点的温度。比色高温计(双波长高温计)是目前比较常用的方案:同时采集750nm和900nm两个波段的辐射强度,通过比值计算温度。它的好处是不受发射率影响,测量更准确。
冷知识
LPBF熔池的峰值温度通常在3000K以上(约2700℃),而普通红外相机的测温上限一般只有2000℃左右,所以专门的设备才扛得住。近年还出现了光场相机测温的新技术,误差可以控制在3%以内。
05
声学监测
你可能想不到,声音也能用来监测3D打印质量。激光和金属粉末相互作用的时候,会产生独特的声学信号。就像医生用听诊器听心跳一样,声学传感器可以"听"出打印过程是否正常。
▎原理是什么?
激光作用于金属时,会产生声波(声发射),它来源于: 金属蒸发产生的反冲压力波 熔池流动和凝固的振动 等离子体羽流的膨胀与收缩 缺陷形成时的应力释放不同的工艺状态,声音的频率、振幅、能量分布都不一样。通过分析这些声学特征,就能判断当前打印是否正常。
◆ 声学监测的优势
✅ 非接触、不挡光:贴在基板或腔体上就行,不影响光学系统
✅ 响应快:几乎是实时的
✅ 能"听到"表面以下:内部应力变化也能捕捉到
✅ 成本相对较低
目前的挑战
声学信号容易受到环境噪声干扰(比如铺粉电机、气体循环风扇的声音),如何从嘈杂的背景中"提纯"出有用信号,是研究的难点。瑞士洛桑联邦理工学院的研究团队已经用声学传感器成功监测了锁孔型缺陷的形成和愈合。
06
光谱与等离子体监测
激光打在金属上,除了产生热量和声音,还会激发金属蒸汽和等离子体。这些等离子体会发出特定波长的光,就像每个人都有独特的指纹一样。
▎光谱监测怎么工作?
用光谱仪采集等离子体的发射光谱,分析不同波长的光强分布,可以得到:
元素种类:不同金属元素有不同的特征谱线
电子温度和密度:反映等离子体的能量状态
熔池状态变化:当出现异常熔化时,光谱特征会发生明显偏移
这种方法特别适合多材料打印的监测——不同材料的光谱"指纹"不一样,可以实时判断材料是不是按预期在混合。
简化方案
还有一种等离子体光强监测,比光谱仪简单一些,只测总辐射强度。EOS的QMmeltpool模块,其实就是基于这个原理——通过光电二极管采集熔池的辐射光强,来判断熔池是否稳定。
07
成形层检测
除了监测"过程中"的状态,还有一种思路是:每打完一层,就对成形面做一次全面"体检"。这就像是建筑工程中的"隐蔽工程验收"——下一层铺上去之前,先确认这一层有没有问题。
◆ 结构光扫描
投射一组条纹光到成形面上,通过条纹变形计算表面高度分布,得到三维形貌。可以检测翘曲、塌陷、尺寸偏差等问题。
◆ 激光测距
用激光位移传感器逐行扫描,测量成形表面的高度轮廓。精度很高,但速度相对慢。
◆ 红外测温(层间测温)
在层间等待阶段测量粉末床和已成形区域的温度,判断热积累是否过度。对于防止翘曲和裂纹特别有用。
◆ 视觉检测(扫描后图像)
和铺粉检测类似,但检测的是激光扫描之后的成形面。可以识别球化、过烧、未熔合等表面缺陷。现在用深度学习做图像分类,准确率能到93%以上,单张图片推理只要0.01秒。
08
多传感融合+AI
说到这里你可能发现了——每一种监测方法都有它的长处和盲区。视觉看得清形貌,但测不了温度;红外测温准,但分辨率有限;声学响应快,但说不清缺陷长什么样。所以,多传感器融合正在成为行业共识。把高速相机、红外热像、声发射、高温计的数据整合到一起,让它们互相补充、交叉验证。

多传感器融合AI监测系统架构示意
▎AI/深度学习在其中扮演什么角色?
1. 缺陷智能识别:用大量数据训练模型,自动识别各种缺陷类型,比人工判读快得多、准得多
2. 多模态数据融合:把图像、温度、声音等不同类型的数据"喂"给神经网络,让模型自己学习它们之间的关联
3. 质量预测:根据当前层的监测数据,预测最终零件的力学性能
4. 闭环控制:发现异常后,自动调整激光功率、扫描速度等参数,实时"纠偏"
前沿研究
武汉科技大学与中科大的联合团队,用纹影成像+深度学习的方案,同时监测熔池、飞溅和蒸汽羽流三种现象,熔道缺陷分类准确率达到了97.33%。
09
商用监测系统一览
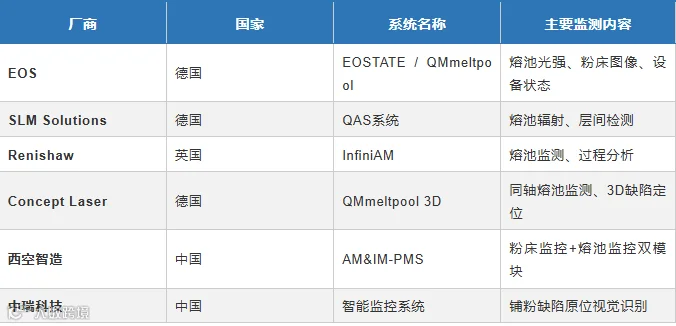
10
未来发展趋势
1. 从"监测"到"控制"
现在的系统大多还停留在"发现问题、记录问题"的阶段。未来的方向是实时闭环控制——发现不对,立刻调参数,把缺陷"扼杀在摇篮里"。
2. 从"单参数"到"数字孪生"
把监测数据和仿真模型打通,构建打印过程的数字孪生体。每一层的真实数据都用来修正仿真预测,让数字孪生越来越准。
3. 从"后处理"到"实时推理"
AI模型越来越轻量化,以前要离线分析的数据,现在可以在打印过程中实时计算、实时给出结果。边缘计算芯片的发展,让这一切成为可能。
4. 从"单设备"到"产线级"
未来的智能工厂,几十台上百台打印机同时工作,监测系统会是产线级的大脑,统一调度、统一分析、统一决策。
写在最后
LPBF在线监测,听起来是个很技术、很硬核的话题,但它的底层逻辑其实很朴素——你想控制质量,首先得看见质量。
从铺粉检测到熔池监测,从红外测温到声学感知,从单传感器到多模态融合,从人工判读到AI智能分析……在线监测技术的每一次进步,都在推动金属3D打印从"试试看"走向"靠得住"。
当有一天,每一台金属3D打印机都拥有一双敏锐的"眼睛"、一个聪明的"大脑",增材制造真正成为主流制造技术的那一天,也就不远了。
参考资料
[1] 赵德陈, 林峰. 金属粉末床熔融工艺在线监测技术综述
[2] 武汉科技大学、合肥物质科学研究院、中科大. 原位纹影监测和深度学习结合:揭示LPBF熔池、飞溅、蒸汽和熔道缺陷相互作用机制
[3] 华南理工大学杨永强教授团队. 激光粉末床熔融装备与工艺发展
[4] 基于光场相机的激光增材制造熔池温度场原位多眼监测
[5] 基于视觉的激光选区熔化在线监测技术研究
活动推荐
最新议程 | 院士领衔,60+场报告!(附部分参会名单)2026第三届激光极端制造国际会议暨首届多材料增材制造论坛,10月宁波见
会议时间:2026年10月16-18日
会议地点:浙江 · 宁波
指导单位:中国科学院大学宁波材料工程学院
主办单位:激光极端制造研究中心
协办单位:《International Journal of Extreme Manufacturing》期刊
《中国激光》期刊
《Advanced Photonics》期刊
大会主席:李琳,中国工程院外籍院士,英国皇家工程院院士,曼彻斯特大学
执行主席:韦超,中国科学院宁波材料技术与工程研究所
闫文韬,新加坡国立大学
主题1:激光极端制造
※ 高功率飞秒激光宏观高效精密冷加工
※ 多能场复合智能激光制造技术
※ 超精密激光微纳制造
※ 激光表面工程技术与应用
主题2:多材料增材制造
※ 金属粉末床多材料增材制造技术
※ 定向能量沉积多材料增材制造技术
※ 陶瓷多材料增材制造技术
※ 高分子多材料增材制造技术
※ 材料设计与开发策略
※ 工艺创新与装备发展
※ 前沿应用与验证探讨

扫码报名参会
为给大家提供精准的需求对接和服务,启明增材制造多材料增材制造交流群正式上线,欢迎大家扫码进群交流探讨↓↓↓。
内容信息