


切片纺熔体停留时间全流程解析:从计算到工艺控制
此前我们探讨过熔体直纺的停留时间计算及其影响,本文将聚焦于切片纺工艺。从切片投料到喷丝板挤出,整个流程的停留时间构成复杂且关键。以下将系统拆解这一核心工艺参数。
一、熔体管道内停留时间的计算与分布风险
在熔体输送管路中,平均停留时间的计算公式基于“容积除以体积流量”的逻辑:
τ = π × D² × L × ρ / (4 × 60 × G)
其中,D为管道内径(m),L为管道长度(m),ρ为熔体密度(kg/m³),G为熔体流量(kg/h)。熔体密度与温度相关,通常可估算为 ρ = 1760 - 2T。
该公式表明,管径越大、管道越长,滞留空间越大;流量越大,流速越快。然而,实际工程中需警惕流速分布不均的问题。熔体在圆管内呈抛物线分布,中心流速最快,近管壁处趋近于零。研究显示,若无静态混合器,约0.04%的熔体停留时间可达平均值的50倍。当平均停留时间为30分钟时,这部分熔体的粘度降可能高达0.48 dL/g,严重损害纺丝可纺性。因此,工艺控制不仅要看平均值,更要关注停留时间分布(RTD)的宽度。
二、切片纺全流程停留时间构成拆解
涤纶长丝切片纺的典型工艺流程为:切片干燥 → 螺杆挤压熔融 → 熔体过滤 → 熔体输送管道 → 纺丝箱体 → 计量泵 → 纺丝组件 → 喷丝板。总停留时间为各环节之和。
1. 干燥环节
此阶段切片未熔融,虽不计入熔体停留时间,但干燥质量直接影响后续熔融行为。通常预结晶温度控制在120~150℃,时间20~25分钟;干燥温度130~160℃,周期约4小时,需确保切片含水率降至工艺要求以下。
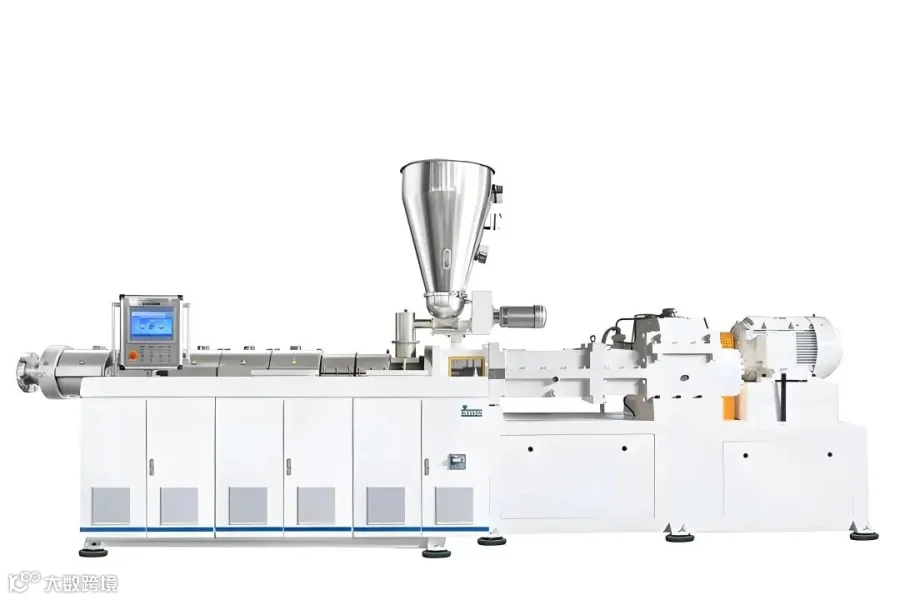
2. 螺杆挤压机
作为熔体停留时间的“主要贡献者”,切片在螺杆内经历进料、压缩、计量段的塑化过程,温度分区控制在200~270℃。熔体在螺杆内的停留时间一般控制在15分钟以内,优选10分钟以下。提高转速或喂料量可缩短停留时间,但需平衡剪切热过大的风险。
3. 熔体过滤器
用于去除杂质和凝胶粒子,卧式连续型过滤器精度通常为25μm。停留时间取决于滤室容积和通过量,一般在数分钟量级。双滤室设计支持不停车切换,需重点关注切换过程中的停留时间波动。
4. 熔体输送管道
这是大容量生产中停留时间分布最宽的环节。设计要求同一产品的各纺丝箱体管道压力降和停留时间相等,且粘度降在允许范围内。管径选择需平衡“停留时间”与“压力降”:管径大则流速慢、停留长;管径小则压降大、温升高。国标要求管道长度最短,并通过计算确定最佳管径。
5. 纺丝箱体与分配管路
箱体内分配管采用等径、等长及相同曲率设计,以确保各纺丝位熔体压力相等、停留时间一致。若各部位停留时间差异过大,将直接导致纤维均匀性下降。
6. 纺丝组件与喷丝板
熔体经过滤网、分配板后由喷丝板挤出,该段停留时间较短,通常在10秒至2分钟之间。需特别注意流道设计,避免流动死角导致局部熔体停留时间异常延长。
三、停留时间与熔体降解的控制策略
涤纶熔体在高温下易发生热降解,表现为特性粘度下降,且相对分子质量越大、温度越高,降解越快。通过数学模型拟合可知,不同产品规格对应不同的“允许停留时间”。实际生产中,熔体从熔融到喷出的总停留时间通常要求控制在30分钟以内,更优目标为20分钟以内。
案例显示,PET直纺FDY生产中,若控制熔体停留时间小于30分钟且特性粘数稳定在(0.645±0.014) dL/g,满卷率可达90%以上。
工程实践中,静态混合器是优化手段之一。研究表明,平均每2.8分钟增加一道静态混合器,可在停留时间和压力降之间取得最佳平衡。其核心作用并非缩短平均停留时间,而是压缩停留时间分布宽度,强制混合管壁附近滞留熔体,减少局部过度降解。
四、总结
熔体停留时间的控制绝非简单的“容积除以流量”计算。实现优质的切片纺工艺,必须从停留时间分布、温度场、流场特性等多维度进行综合考量与精细管控。
