



EVA发泡鞋材生产中,常出现同一批次原料与工艺下,中底泡孔大小不一、局部收缩差异大、良品率低的问题。虽然行业普遍通过添加SEBS来提升回弹并抑制冷却收缩,但若忽视SEBS牌号间的熔指差异及混料工艺,极易导致分散不均,进而引发尺寸不稳定。以下解析关键实操方案。
一、泡孔不均与尺寸不稳的核心成因
问题根源在于SEBS在EVA基体中分散不良。不同SEBS的分子结构与熔体流动性差异显著:抗收缩型SEBS粘度高、难熔透;高回弹型SEBS熔融快。若投料顺序不当,难熔SEBS无法充分剪切分散,形成微小胶团。这导致富集区泡壁强度高、收缩小,而贫乏区泡壁薄弱、收缩严重,最终造成板材泡孔杂乱及尺寸偏差。
二、优化投料顺序:预造粒与直接密炼通用方案
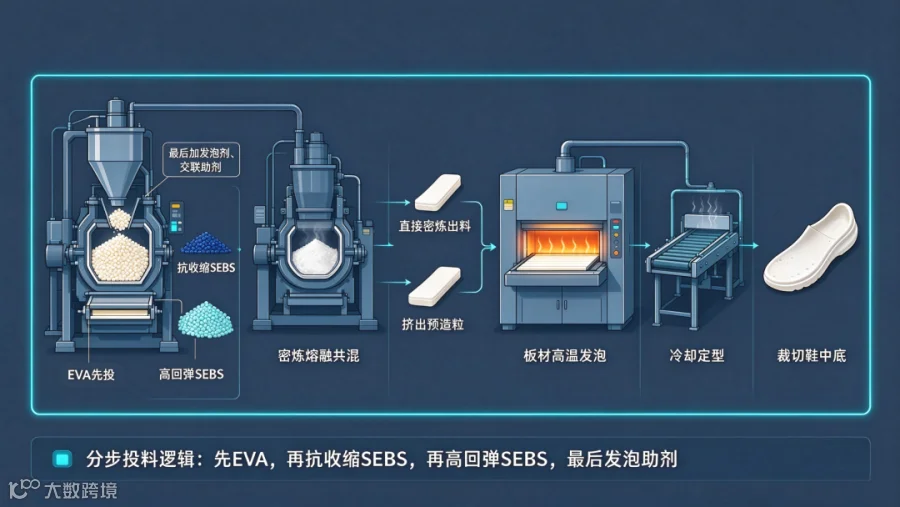
确保SEBS均匀分散的关键在于“分步投料”,该逻辑适用于预共混造粒及直接粒子投料密炼两种工艺。
-
第一步:投入EVA,构建熔体基体
优先加入EVA树脂升温至完全熔融,形成连续熔体载体,为后续SEBS的浸润与分散提供基础。 -
第二步:加入抗收缩SEBS,强剪切分散
此类SEBS流动性低、难熔透,需依托已熔融的EVA基体,在强剪切作用下充分分散。务必保证混炼时间,消除胶团,否则后续工序无法修复缺陷。 -
第三步:加入高流动SEBS,提升回弹
待高粘度SEBS分散均匀后,加入高流动SEBS。其熔融速度快,不仅能提升成品回弹性,还能降低整体熔体粘度,辅助体系进一步均化。 -
最后:投放助剂
确认所有SEBS分散均匀后,再加入交联剂、发泡剂等助剂,继续混炼后出料。
三、分散质量的简易自检方法
混炼出料后建议先进行自检,避免批量报废。观察混炼胶切片断面,若存在白色细小胶团,表明SEBS分散不佳,不可投产。此外,可在发泡板材多处取样测试收缩率,若数值接近且泡孔细密均匀,则判定分散合格;若各点收缩率差异较大,则需排查分散工艺。
四、总结
EVA发泡中底的泡孔与尺寸稳定性问题,往往源于投料工艺未匹配SEBS的流动性差异。核心策略为:以EVA熔体为载体,优先分散难熔的抗收缩SEBS,最后加入高流动的回弹SEBS。优化SEBS分散效果,可显著提升泡孔均匀度及产品尺寸稳定性,从而提高良品率。

免责声明:本公众号转载目的在于传递更多信息及分享,并不意味着赞同其观点或证实其真实性,也不构成其他建议。本公众号仅为分享交流平台,不为其版权负责,如有侵权请联系我们删除。本公众号拥有对此声明的最终解释权。图片来源于网络,如有侵权,请联系我们删除。