过去十多年,手机SoC、摄像头和显示技术不断升级,相比之下,电池性能的提升更多来自材料体系、能量密度和封装结构的持续改进,变化通常没有前几者那么直观。
本文参考Apple官方资料,以及ATL、LG Energy Solution、欣旺达、德赛、新普等Apple供应链企业,结合松下等锂电池厂商公开的工艺资料,对薄型锂离子电池,从极片到成品Pack的制造流程进行梳理。
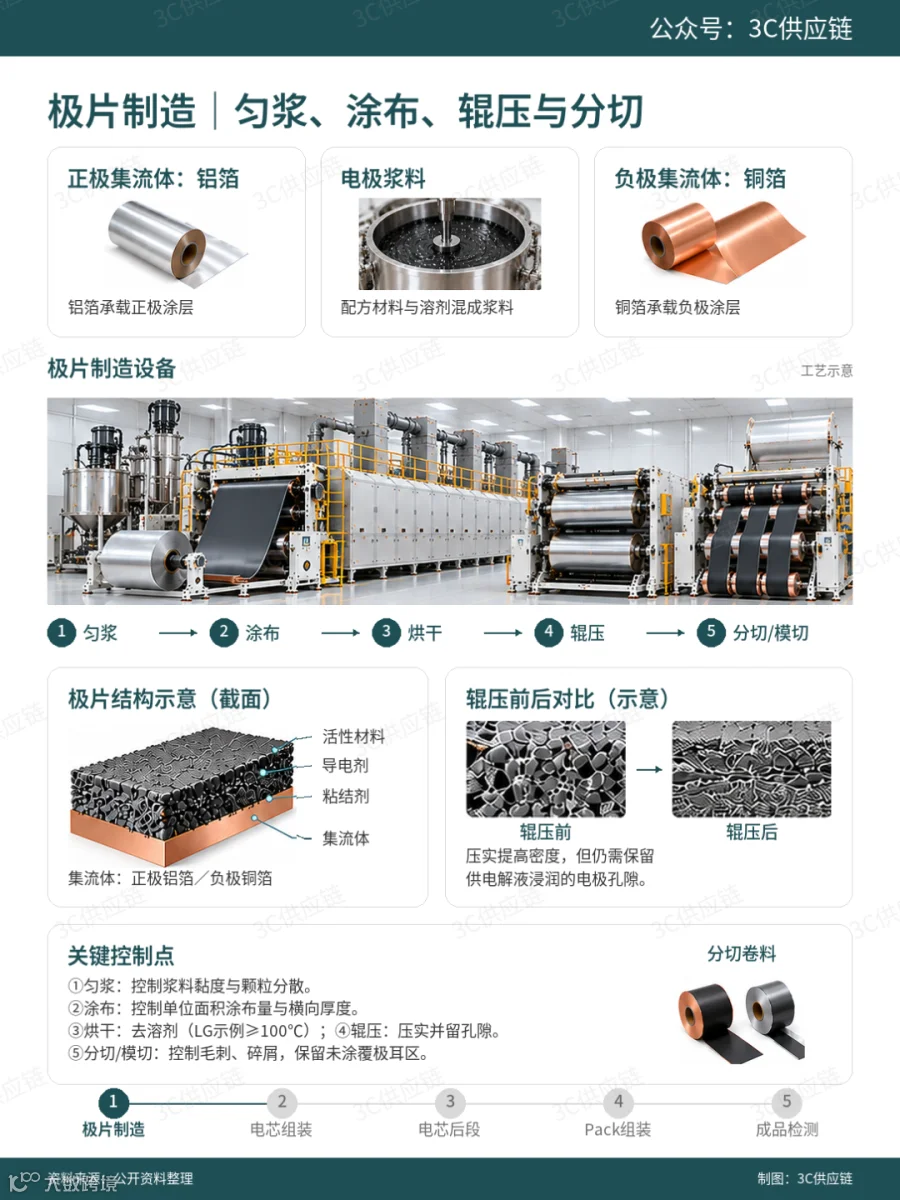
极片制造|匀浆、涂布、辊压与分切
锂离子电芯首先加工正负极片。正极通常以铝箔作为集流体,负极采用铜箔,活性材料、导电剂、粘结剂以及溶剂按照配方混合成浆料,再连续涂覆到对应金属箔材表面。
涂布不是简单把材料铺在铜箔和铝箔上。浆料的黏度、颗粒分散状态、单位面积涂布量和横向厚度都会影响电芯容量及一致性。涂覆后的极片随卷材进入烘箱去除溶剂,LG Energy Solution公开的量产工艺中,极片烘干温度达到100℃以上。
干燥后的极片通过轧辊压实。辊压提高电极的压实密度,使有限体积内能够装入更多活性材料,同时又要保留电解液进入电极内部所需要的孔隙。目前高能量密度电芯公开指标已经达到700Wh/L级别,ATL H700标称体积能量密度为700Wh/L,25℃循环800次后容量保持率仍超过80%。
宽幅极片完成辊压后进行分切和模切,并在没有涂覆活性材料的区域形成极耳连接位置。除了尺寸精度,还需要控制切边毛刺和金属碎屑,异物一旦进入电芯内部,可能破坏隔膜或形成短路风险。
电芯组装|极片、隔膜与软包封装
正极片、负极片与隔膜按照电芯设计组成内部电极组件。隔膜将正负极物理隔开,同时允许锂离子在两侧电极之间移动。
薄型软包电芯可以采用卷绕、叠片或不同形式的组合工艺。对于叠片路线,极片和隔膜的对齐精度尤其重要,正负极错位可能直接影响电芯安全。
电极组件完成后,需要将内部集流体与正负极引出端连接。软包膜经过冲压形成电芯外壳,其中通常包括容纳电极组件的电极袋,以及后续注液和收集气体使用的气袋。电极组件装入后,软包边缘通过热和压力进行封合。
气袋是软包电芯制造中很容易被忽略的结构。它在注液阶段提供操作空间,在首次充放电产生气体后又承担暂时容纳气体的作用,后续排气完成后才会被切除。

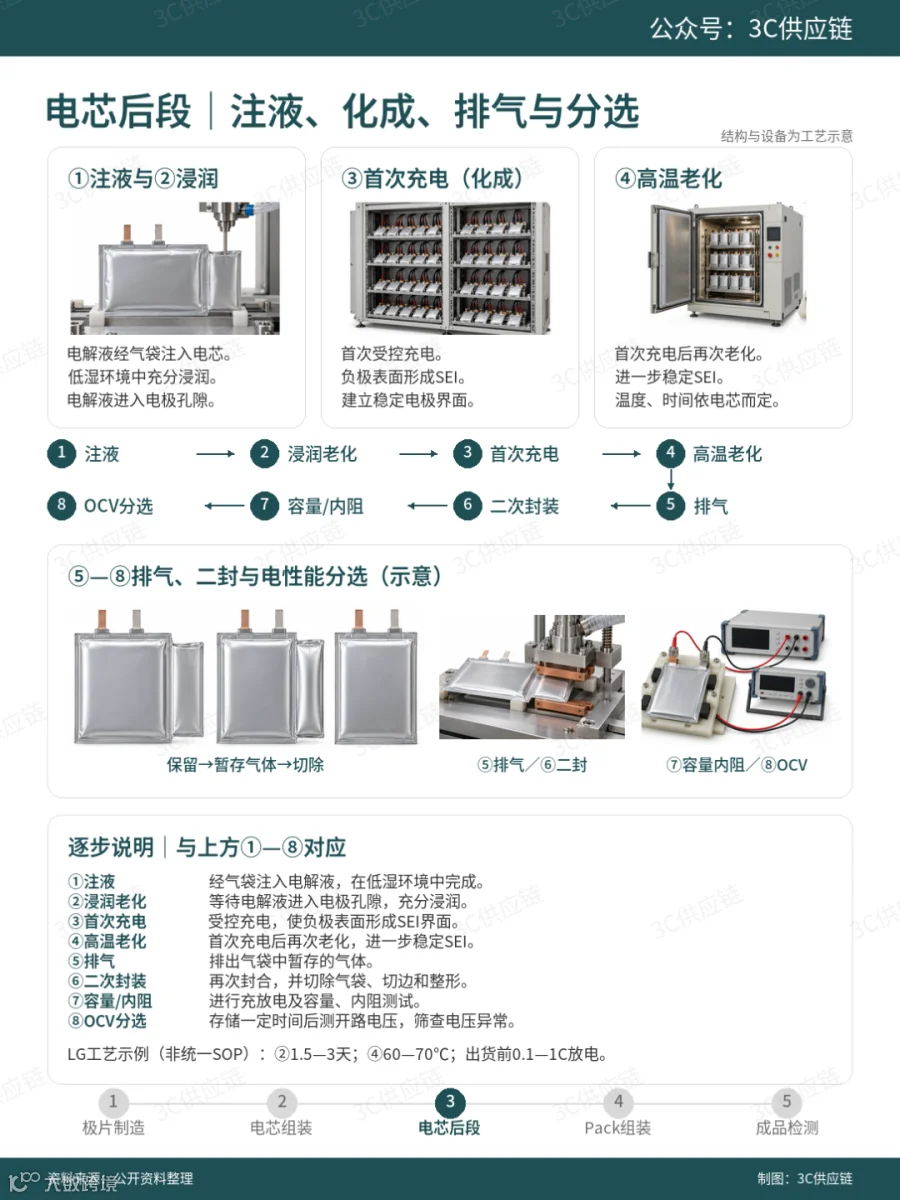
电芯后段|注液、化成、排气与分选
完成初步封装后,电解液经气袋区域注入电芯,使正负极和隔膜充分浸润。锂离子电池对水分十分敏感,因此这一段需要在低湿环境中完成。
注液后的电芯并不能马上充放电。电解液需要先进入电极孔隙,随后电芯进行首次受控充电,使负极表面形成稳定的SEI界面,这一阶段通常被称为化成。
这一段也是整个电芯制造中耗时较长的工序。LG Energy Solution公布的一套工艺中,注液后的首次Aging约需1.5—3天;完成初次充电后,还会进行60—70℃的二次Aging,以进一步稳定SEI。不同电芯厂的具体温度、时间和充电曲线并不相同。
首次充放电和老化过程中可能产生气体。软包电芯随后进行Degassing,把气袋中的气体排出,再完成二次封装、切边和整形。化成之后还会继续进行充放电、容量和内阻测试,并在经过一定存储时间后测量OCV,也就是开路电压,用于筛查电压异常的电芯。最后还会在出货前把电芯放电至设定状态,其公开范围为0.1—1C。
到这里,生产线上得到的才是一颗能够稳定充放电的裸电芯。
Pack组装|PCM、FPC与连接器
进入Pack生产线后,制造重点从电化学加工转向电子装配。
电芯先进行电压、尺寸和外观检查,并贴覆绝缘胶、保护膜和缓冲材料。与电芯连接的PCM或BMS本身也是一个电子组件,PCB需要经过SMT贴装和电气测试,把保护IC、MOSFET、电阻、电容等器件安装在很小的板面上。
保护板通过电芯极耳建立电气连接。手机数码电池的自动化Pack线已经可以使用CCD视觉确定极耳和焊接区域位置,再通过激光完成PCM焊接,同时连续完成贴胶、裹胶、检漏、通讯和外观检查。欣旺达公开的3C柔性Pack线就采用了这套工艺组合。
保护板还需要连接FPC和连接器。FPC承担电池与整机之间的电力和信号传输,连接器则形成最终与主板连接的接口。手机电池顶部有限的空间里,需要集中布置保护器件、焊接区域、FPC和连接器,这也是Pack设计区别于裸电芯制造的地方。
iPad和MacBook的电池面积更大,部分型号由多个薄型电芯组成,但制造逻辑相同:把电芯、保护管理电路、连接线路、绝缘材料和机械结构集成为能够直接装机的电池系统。

成品检测|EOL、可靠性与寿命验证
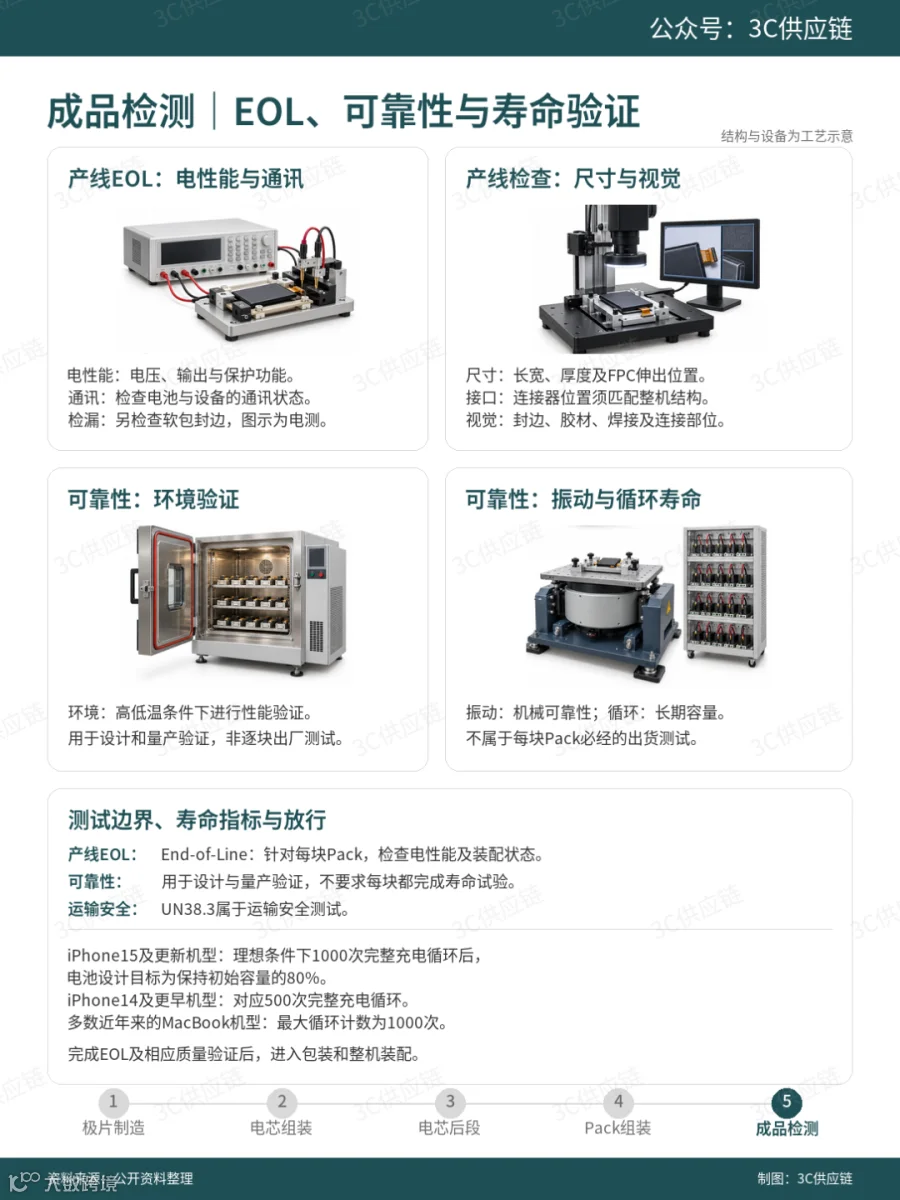
Pack完成组装后,生产线首先进行EOL检测,也就是End-of-Line检查,包括电压、输出、保护功能以及通讯状态等项目。检漏和机器视觉则用于检查软包封边、胶材、焊接区域、FPC和连接器是否存在装配异常。
尺寸也是消费电子Pack的重要检测项目。电池的长宽、厚度、FPC伸出位置和连接器位置都要与整机结构匹配;对于iPhone这类内部空间高度集成的产品,即使电性能正常,尺寸偏差也可能导致无法装机。
这里需要区分三类不同测试:产线EOL检测针对每块产品,可靠性试验用于设计和量产验证,UN38.3等则属于运输安全测试。不能简单放在同一个“出厂测试”概念中。
循环寿命则属于产品长期性能指标。Apple目前给出的标准是,iPhone 15及更新机型在理想条件下完成1000个完整充电循环后,电池设计目标仍为保持初始容量的80%;iPhone 14及更早机型对应500个循环。多数近年来的MacBook机型最大循环计数同样为1000次。
完成EOL检查和相应质量验证后,Pack才进入包装和整机装配环节。
-
iPhone金属外壳原材料:7000系铝合金与Grade 5钛合金 -
英伟达Vera Rubin NVL72液冷系统拆解 -
FPC制造全流程:从柔性覆铜板FCCL到成品(多图)