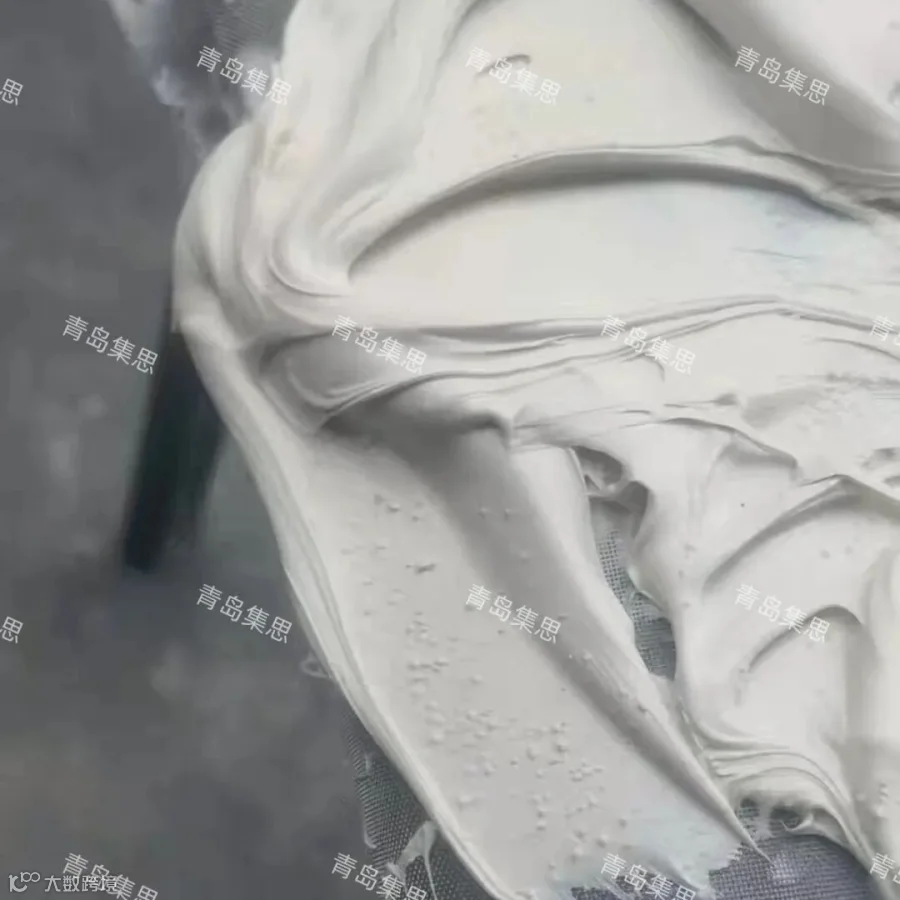
导语:做色母粒的朋友问:模头隔一段时间就冒出一大块料,之后又恢复正常,反复如此,什么原因?这其实是典型的熔体破裂。
一、原因:根本在熔体破裂
设备运行正常,模头却周期性挤出一大团、甚至一整块料,说明熔体在模头处被“憋”到一定程度后集中释放。这通常是三个因素叠加的结果:螺杆对物料的剪切压力过大,熔体在机筒里被压得太紧,离开模头后必然有一个释放压力的过程;配方中的过氧化问题使助剂体系失衡,削弱了熔体的强度与流动稳定性;内外压力不一致,母料熔体挤出后内外承受的压力不同、释放张力也不同,于是外层先破、内层随后挤出,最终以“一大块料”的形式吐出来。
二、怎么调:让内外润滑均衡
思路只有一个—“把内外润滑调均衡”配方上理顺内外润滑体系,内润滑降低分子链之间的摩擦,外润滑改善熔体与螺杆、机筒、模头金属壁面之间的滑移,并检查过氧化物等助剂用量是否需要下调;工艺上适当调整进料量与螺杆转速,降低剪切强度与剪切热;同时调整过滤网的目数与组合,用适当的背压稳定熔体压力。也可顺带排查原料受潮、模头积料碳化、口模温度偏低等诱因。
一句话总结:模头周期性吐大块料,先按熔体破裂去查,把内外润滑调均衡,问题通常就能解决。