01 引言
从航空航天轻量化构件到汽车防撞结构,连续纤维增强热塑性复合材料正在加速走向高效成形与规模化制造。然而,零件“压出来”并不意味着几何形状已经稳定。对于半结晶热塑性复合材料,冷却过程中还会持续发生结晶、热收缩、刚度增长和残余应力重分布,成形阶段留下的纱线旋转、厚度变化和应力历史也会继续影响尺寸偏差与成型质量。因此,如何把“热成形”和“冷却结晶”作为一个连续制造过程统一预测,是提升热塑性复合材料复杂构件成型质量与可靠性的关键。

02 研究内容概述
北航殷莎教授团队联合北京机科国创轻量化科学研究院有限公司及北京航空航天大学材料科学与工程学院,围绕编织CF/PA6热塑性复合材料汽车侧门防撞梁的制造变形预测开展研究, 建立了一个 覆盖热成形、冷却结晶、残余应力演化与回弹的顺序耦合有限元框架 。该方法在热成形阶段跟踪纱线重定向、面内剪切及基体热黏弹响应,并在冷却阶段进一步考虑非等温结晶、结晶收缩和结晶度相关的刚度演化,同时完整传递成形后的几何、应力、厚度、纱线方向和状态变量。研究结果表明, 完整保留成形历史可显著提高冷却后几何预测精度 。
相关成果以“Deformation analysis induced by the thermoforming–cooling process of thermoplastic woven composites”为题发表于 《Composites Part B》 。 本研究采用平纹CF/PA6预浸料制备汽车侧门防撞梁,而编织CF/PA6的热成形本质上是一个高温、大变形、多机制耦合过程。材料加热后PA6基体进入熔融状态,使织物能够在模具约束下发生纱线转动、面内剪切、厚度压实和层间相对滑移。冲压阶段温度约由240 ℃降至220 ℃;由于这一温度区间仍高于主要结晶区间,研究将成形阶段近似为220 ℃等温过程,并从模具闭合后进入冷却分析。DSC结果显示,PA6主要结晶区间约为188-168 ℃,说明后续冷却绝不是一个简单的“降温步骤”,而是决定收缩、残余应力与最终形状的重要阶段。
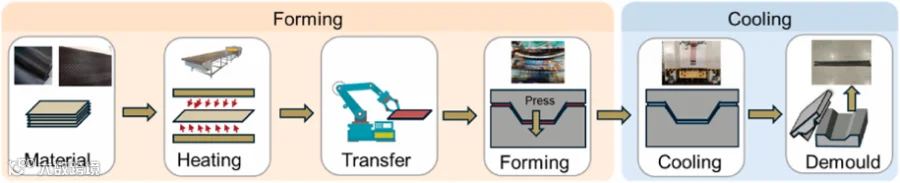
图1 编织CF/PA6热塑性复合材料热成形-冷却工艺流程
针对这一全过程,作者将两个阶段的本构描述进行了有针对性的分工。热成形阶段采用Abaqus/Explicit与VUMAT:利用变形梯度实时更新经、纬纱方向,并通过非正交纱线随动坐标系表征织物在大变形下的各向异性演化;同时采用有限变形Kelvin-Voigt形式描述高温下的热黏弹响应,并用Cross模型反映熔融聚合物的剪切变稀特征。这样,模型能够把纱线怎么转、剪切有多大、材料在当前速率下有多黏同步写进成形历史。 冷却阶段则切换至Abaqus/Standard与UMAT。作者采用Avrami-Nakamura模型描述非等温结晶动力学,将总应变增量分解为机械应变、热收缩应变和结晶收缩应变,并根据当前结晶度连续更新材料刚度。更关键的是,在成形结束后,模型并不是只把变形后的几何外形传给冷却模型,而是同步传递应力、壳厚、纱线方向及本构状态变量。也就是说,冷却分析继承的是一个带有完整制造记忆的零件,而不是一张只保留形状的“空壳”。

图2 实验模具、有限元模型及编织CF/PA6防撞梁铺层定义
为了验证这一策略,研究将数值预测结果与实际热成形样件的三维扫描轮廓进行对比。顺序热成形-冷却模型能够较好捕捉防撞梁的纵向轮廓、侧边收缩以及局部形状变化。以实验扫描表面为基准,完整耦合模型的平均绝对误差(MAE)为1.11 mm,均方根误差(RMSE)为1.66 mm,95%的评价点绝对偏差低于2.38 mm。较大的局部偏差主要集中在端部角区和截面过渡区,这些位置同时也是纱线旋转、厚度重分布和边界约束变化更显著的区域。 对比仅传递几何形状的冷却模型后,成形历史的重要性更加直接。几何单独传递时, MAE和RMSE分别为1.98 mm和2.91 mm ;完整传递应力、厚度、纱线方向和状态变量后,两项误差 分别降至1.11 mm和1.66 mm ,对应 降低44.0%和42.9% 。这意味着,若希望预测最终脱模后的尺寸精度,只模拟“最后长什么样”并不够,成形过程中材料经历了什么同样需要保留下来。

图 3 热成形-冷却顺序耦合模型的几何验证
进一步的全过程分析揭示了变形从热成形阶段向冷却阶段“传递并放大”的机制。冲压过程中,位移主要集中在构件中部过渡区域;成形后的壳厚约为1.745-1.812 mm,局部减薄与应力集中明显重合。与此同时,经纬纱夹角可由初始约90°局部降低至约82°,表明面内剪切是编织结构成形的重要变形机制。厚度减薄、纱线角度下降和应力集中在空间上的对应关系说明,局部几何偏差并不是单一因素造成,而是纱线旋转、材料重分布、压实与载荷传递共同作用的结果。 进入冷却阶段后,主要结晶过程在约188-168 ℃内发生。随着结晶度快速增加,基体产生额外结晶收缩,同时材料刚度逐步上升;在模具约束和既有成形应力的共同作用下,构件内部形成明显非均匀残余应力场。模型预测的S11在代表性状态下约分布于-36.49至26.66 MPa。热成形阶段形成的非均匀厚度、纱线方向和应力状态不会在冷却时“清零”,反而会继续参与结晶收缩和回弹,最终决定零件的尺寸稳定性。

图4 热成形与冷却过程中位移、厚度、纱线角度、结晶度和残余应力演化
在此基础上,研究进一步考察了铺层顺序对成形质量的影响。不同铺层在宏观上使用相同的编织材料,但层间取向在厚度方向上的排列方式不同,其变形协调能力也随之改变。结果显示,相同取向层局部聚集时,更容易出现应力集中和较大的纱线角度扰动,说明层间变形协调性下降;而交替式铺层能够更均匀地分配面内剪切和厚度变化,从而抑制局部减薄、纱线扰动及残余应力集中。 截面定量结果也给出了相同趋势:L2、L3和L4三种代表铺层的最小厚度约为1.75、1.76和1.77 mm,对应的最小纱线角度约为85.8°、86.5°和87.0°。其中L2局部减薄和剪切最明显,L3居中,L4截面响应更稳定。研究由此指出,热塑性编织复合材料的“可成形性”不仅取决于单层材料参数,厚度方向的铺层组织本身就是影响制造精度的重要设计变量。

图5 不同铺层顺序对编织CF/PA6防撞梁成形-冷却响应的影响
03 结语
该研究面向编织CF/PA6热塑性复合材料复杂构件,建立了从高温热成形到冷却结晶、残余应力形成和脱模回弹的全过程数值分析框架。其核心价值不在于单独增加某一个材料模型,而在于把 纱线随动运动学、热黏弹成形行为、非等温结晶收缩以及完整成形状态传递真正串联起来 ,使“制造历史”能够连续影响最终几何预测。扫描结构进一步证明,这种全状态传递相较仅传递几何形状能够明显提高预测精度。 从工程设计角度看,该框架提供了一条由“材料-工艺-铺层-最终尺寸”贯通的分析路径:既可以用于识别曲率过渡、截面变化和局部约束等几何敏感区域,也可以在制造前比较不同铺层对厚度均匀性、纱线剪切和残余应力的影响。对于追求短周期、高一致性和高尺寸精度的热塑性复合材料结构,这类面向全过程的仿真方法可为工艺优化与铺层设计提供更直接的预测工具。

END