


[启明增材制造]多材料激光粉末床熔融(LPBF)为在同一构件内协同布置材料组成、几何结构和局部功能提供了重要途径。研究多集中于异种材料能否实现成功结合,而该综述提出,多材料LPBF的研究重点应从界面可行性转向工艺感知的空间材料设计。其核心问题不仅在于两种材料如何连接,更在于材料空间位置、过渡路径、局部工艺窗口与构建后可靠性应如何协同规划。文章将多材料LPBF界定为涵盖材料布局定义、热兼容性、粉末输送、局部熔池控制、数据表示、仿真和面向服役鉴定的一体化设计—制造问题,并重点讨论梯度过渡、层内材料布置、金属/聚合物或金属/陶瓷混合布局、机器学习辅助参数选择、粉末交叉污染,以及生物医疗、能源、电子和航空航天等应用驱动设计。综述指出,未来研究应由孤立的界面演示转向经过验证的设计规则,以建立材料分布、局部微观组织、缺陷与服役性能之间的系统关联。
01
为什么多材料LPBF需要新视角?
LPBF用小光斑、薄粉层,成型分辨率高于DED,适合精细、紧凑的多材料零件。已有金属/金属、金属/陶瓷、金属/玻璃、金属/聚合物等体系,但“能结合”不等于“能服役”:连续冶金界面也可能因刚度、热膨胀、腐蚀或疲劳不匹配而失效;离散界面若载荷低、远离循环应力或设计机械互锁,也可接受。
因此,多材料LPBF不是简单连接问题,而是设计与工艺耦合问题,必须同时考虑材料布局、熔池行为、扫描策略、粉末处理、数据格式、缺陷容忍和鉴定认证。
三个新兴方向:成分复杂异质结构、原位合金化、数据驱动工艺优化。比如包括高熵合金异质结构解决强度—塑性权衡;TiZrNbTa、Fe-Ni-Nb等表明成分、热历史和局部混合需协同;构建方向与深度学习也被用于预测界面性能。
02
多材料打印设计“六位一体”框架
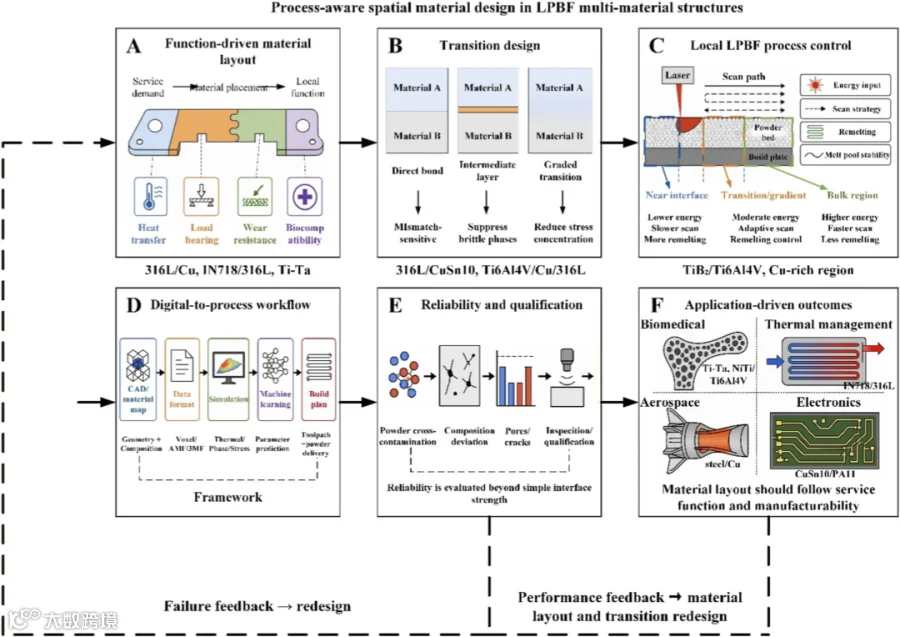
图1 实线箭头表示从材料布局到服役结果的正向设计—制造路线;虚线箭头表示从鉴定和服役性能反馈到材料布局重设计、过渡优化和局部工艺窗口调整。
1. 功能驱动材料布局
根据局部服役需求分配材料:热传递、承载、耐磨、生物相容性。代表体系包括316L/Cu、IN718/316L、Ti6Al4V/Cu/316L、TiB2/Ti6Al4V、富Cu区等。
2. 过渡设计
包括直接结合、中间层结合、梯度过渡。目标是减少材料性能失配和界面失效风险。直接结合要面对失配;中间层要抑制脆性相;梯度过渡要降低应力集中。
3. 局部LPBF过程控制
界面附近、过渡区、体材料区可能需要不同工艺窗口。涉及能量输入、扫描策略、重熔、熔池稳定性。低能量慢扫描可能更多重熔,高能量快扫描可能更少重熔,富Cu区、过渡区、体区要求不同。
4. 数字到工艺工作流
从CAD、材料图、数据格式、仿真、机器学习到构建规划。AMF、3MF、FAV、体素模型等格式对多材料LPBF尤其重要,因为传统STL只描述表面,不能存储空间变化的材料信息。
5. 可靠性与鉴定
包括粉末交叉污染、成分偏差、气孔/裂纹、检测、服役测试。可靠性不能只看简单界面强度。
6. 应用驱动设计
生物医疗、热管理、航空航天、电子器件。代表性体系包括Ti-Ta、NiTi、IN718/316L、CuSn10/PA11等。
03
材料结构设计与需求匹配
建立“设计—材料—缺陷/可靠性—工艺—鉴定—应用”的框架。要点如下:
功能驱动放置:如IN718/316L、钢/Cu,核心是热机械失配和局部性能不均;需让材料位置匹配热流与承载路径;鉴定热循环、局部强度、界面完整性;用于热管理/航空航天。
层内布局:如CuSn10/316L,关注成分偏差、边界不精确、粉末交叉污染;需精确送粉、去粉和层内路径规划;鉴定材料图精度、成分映射和局部界面。
直接金属/金属结合:如316L/CuSn10、马氏体钢/Cu,易裂纹、脆性相、稀释、残余应力;需控制熔池重叠、元素扩散和热积累;鉴定界面强度、硬度梯度、裂纹和残余应力。
中间层结合:如Ti6Al4V/Cu/316L,风险是新脆性相或断裂路径;需选兼容中间层并控制两个界面;鉴定拉伸、相分析和断裂路径。
金属/陶瓷或玻璃:如工具钢/ZrO2-Al2O3、金属/玻璃FGM,易润湿弱、未熔颗粒、开裂、分层;需平衡陶瓷掺入、局部能量和热膨胀失配;鉴定缺陷、分层和局部成分。
金属/聚合物:如CuSn10/PA11,易聚合物降解、粉末残留、弱扩散结合;需控制热暴露、设计机械互锁;鉴定互锁强度、降解、残留和老化。
局部工艺窗口:如316L/Cu梯度,防未熔合、开裂、稀释和梯度不稳;需按材料分数和界面类型分配参数;鉴定密度、裂纹倾向、界面强度和工艺重复性。
粉末管理与应用鉴定:防交叉污染和混合粉不可回收,需清洁、分离、追溯和污染监测;应用件如推力室、植入物等,界面强度不等于服役可靠,需疲劳、腐蚀、热循环、磨损和无损检测。
04
过渡设计:直接结合、中间层、梯度过渡
多材料LPBF的核心难点是:材料边界同时是热、化学和机械不连续。熔点、吸收率、热导率、热膨胀系数突变,易导致裂纹、气孔、分层或脆性相,已在钢/铜、铝/铜、钢/玻璃、钢/陶瓷等体系中出现。三种路线:
直接结合
适合冶金兼容体系,如316L/CuSn10、马氏体钢/铜,可保留尖锐功能边界,并利用扩散或凝固路径强化界面。但铝/铜、钢/玻璃、钢/陶瓷等突变界面易产生脆性相、未熔颗粒、开裂或分层。仅当兼容性、热膨胀失配和稀释可接受时适用。
中间层结合
用于避免直接生成脆性金属间化合物,如Ti6Al4V/钢用铜合金中间层。但中间层自身也需匹配工艺窗口、残余应力、裂纹敏感性和服役性能,且会引入两个新界面,最弱区可能转移到中间层侧。
成分梯度过渡
通过粉末混合或逐层成分变化分散热应力,如Fe/Al12Si、CoCrMo/IN718、IN718/316L、316L/CuSn10。但不同粉末的吸收和熔化行为差异可能导致未熔颗粒或局部偏析;梯度并非自动更安全,仍需工艺参数和材料流控制。
简言之:直接结合最简单但限制大,中间层可改善相容性但转移弱区,梯度可缓解失配但增加工艺复杂性。
论文链接:
https://www.frontiersin.org/journals/mechanical-engineering/articles/10.3389/fmech.2026.1874195/full
为给大家提供精准的需求对接和服务,启明增材制造多材料增材制造交流群正式上线,欢迎大家扫码进群交流探讨↓↓↓。
活动推荐
最新议程 | 院士领衔,60+场报告!(附部分参会名单)2026第三届激光极端制造国际会议暨首届多材料增材制造论坛,10月宁波见
会议时间:2026年10月16-18日
会议地点:浙江 · 宁波
指导单位:中国科学院大学宁波材料工程学院
主办单位:激光极端制造研究中心
协办单位:《International Journal of Extreme Manufacturing》期刊
《中国激光》期刊
《Advanced Photonics》期刊
大会主席:李琳,中国工程院外籍院士,英国皇家工程院院士,曼彻斯特大学
执行主席:韦超,中国科学院宁波材料技术与工程研究所
闫文韬,新加坡国立大学
主题1:激光极端制造
※ 高功率飞秒激光宏观高效精密冷加工
※ 多能场复合智能激光制造技术
※ 超精密激光微纳制造
※ 激光表面工程技术与应用
主题2:多材料增材制造
※ 金属粉末床多材料增材制造技术
※ 定向能量沉积多材料增材制造技术
※ 陶瓷多材料增材制造技术
※ 高分子多材料增材制造技术
※ 材料设计与开发策略
※ 工艺创新与装备发展
※ 前沿应用与验证探讨

扫码报名参会
多材料增材制造设计指南——激光粉末床熔融成形
告别支撑依赖:金属3D打印少/无支撑技术路线解读
内容信息