


可动率的定义:可动率是指在工作时间内,设备开动时间和应该开动时间的比值。
可动率目标:100% 。100%的可动率意味着:一条能力具备的生产线想停就停,想动就动。成品在库可以减到最少,达到资金占用的最小化。
制造企业经营的目的是创造价值的最大化。
按节点制造出低成本、高品质的产品是我们基层管理者的职责。
使生产线达到较高的可动率水平是实现Q、C、D目标的重要手段。
事实上,具有较高可动率水平的生产线对管理者来说不必为完不成生产任务愁眉苦脸,而操作人员也可以尽情享受自己的休息时间。可谓是两全其美。
公式表达
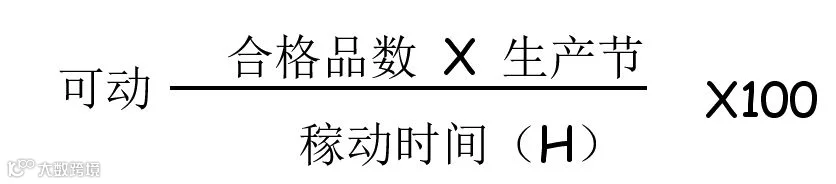
1. 稼动时间:是指出勤时间扣除正常停止时间。正常停止时间是指工间休息、4S、早会等占用的时间。不包括换型、欠品、设备异常停止及修复等时间。
2. 生产节拍:是指生产一个产品所需的必要时间。通常包括自动时间、手动时间、测量时间和步行时间等。
影响可动率的因素:
对于已经定型量产的生产线来说,如果没有进行大的改善,生产节拍是固定不变的。
需要出勤的时间固定,休息、4S、早会等时间固定,则稼动时间固定。
因此影响可动率结果的因素只有一个:合格品数
改善可动率的着眼点
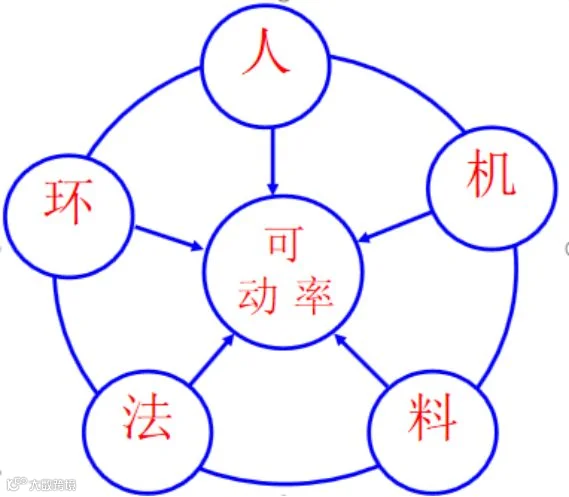
要想增加单位稼动时间内的合格品数无非是从我们通常所说的“人、机(设备)、料、法、环”五个方面入手:
人、机、料、法、环与可动率的关系
1. 可动率的改善着眼点——人
作业者的身体状况:
--是否满足岗位要求;
--操作是否达到必要的熟练程度;
--工作热情是否饱满;
--能否遵守标准作业。
2. 可动率的改善着眼点——设备
--建立以预防为主的自主保全体系;
--展全面的自主保全活动;
--明确良品加工条件;
--建立设备维修履历、故障档案;
--对故障率高、稳定性差的设备进行彻底的维修、改造甚至更换;
--设置自动防错功能来避免不良品的产生和流出。
3. 可动率的改善着眼点——材料
--外购件要选择有能力的供应商;
--内制生产要编制科学的加工工艺,生产线的建设要选购有充分保障能力的设备。
4. 可动率的改善着眼点——方法
--标准作业方法的制定,《要素作业票》的编制,目的之一就是减少操作动作上的浪费,提高工作效率;
--换型、换刀方法改善的目的是为了减少不必要的停工时间;
--工装的设计,部品、工具的摆放以操作、使用方便为宜;
--查找问题发生的真正原因,彻底对策,防止再发;
--防微杜渐、防患未然。
5. 可动率的改善着眼点——环境
舒适的工作环境可以使劳动者精力集中,心情舒畅的工作。并减缓疲劳的产生,始终使身体处于兴奋状态,保持充沛的劳动力。
~END~
长按识别二维码关注我们
