线平衡的改善手法
1、线平衡概念
线平衡是对生产线的全部工序进行负荷分析,通过调整工序间的负荷分配使之达到能力平衡,最终提高生产线的整体效率。这种改善工序间能力平衡的方法又称为瓶颈改善。
2、线平衡分析的主要目的
提高人员及设备的生产效率
减少产品生产的工时损失,降低成本
减少在制品,减少场地的使用
消除员工等待现象,提升员工士气
实现单元化生产,提高生产系统的弹性
3、 线平衡改善工具介绍
线平衡改善的工具很多,在此重点介绍二种常用的工具方法。

人员(Man):瓶颈站应由效率较佳或训练较久之人员担任;第一站工作及新手避免工作负荷过重;劳动强度高、易疲劳的工站建立人员轮替制度;鼓励有经验者的老手从事瓶颈站的作业;建立候补人员制度;多能工训练。
机器设备方面(Machine):提高自动化/半自动化水平;采用高效专用的工艺装备,减少辅助操作时间;改变切削用量以减少机器作业时间(别把铁杆磨成针);尽量以足踏、夹具替代手的工作;人机同步作业;人机比合理配置。
材料方面(Material):确保物料供应的及时性、准确性;物料摆放位置、摆放方式合理化;避免搬运距离过长、或需要弯腰、转身拿取物料;同一工站不可使用易混淆的物料;物料包装合理化,减少拆卸的时间。
作业方法(Method):作业内容相似者可合并;作业邻近者可合并;避免在同一工作站使用太多工具;动作合理化(动作的三不政策:不摇头、不转身、不插秧);减少辅助动作:寻找、发现、选择 、思考、预定位;尽力取消无效动作:保持、延迟、放置、休息等。
环境(MotherNature):要有适当的照明、空调与通风设备;桌椅等要有适当的规格;要有清洁、整洁的工作环境;要有适当的休息;要有适当的劳保措施。
评量工具、仪器(Measurement):以警铃、提示语等代替眼睛的判断;以GO-NOGO治具作为量测手段。

线平衡改善步骤简介
1、节拍T/T确定
依据客户需求、设备能力、嫁动损失、上班时数、产品良率等来确定
2、时间观测、制作山积图
观测的次数(一般观测时间不低于10次);
被观测者的素质(操作者必须为熟练工);
观测时间的异常值剔除。剔除超过正常范围的数值;
宽放时间的确定。结合生产的宽放种类给出正确的宽放率;
制作山积图时,需要对各工序的动作进行详细的拆分,直到动作不能再拆分为止。只有拆分的够详细,这样才为下面的改善做好准备和铺垫。
3、改善策略选择(TAV为各工站平均时间,T/T为节拍时间)
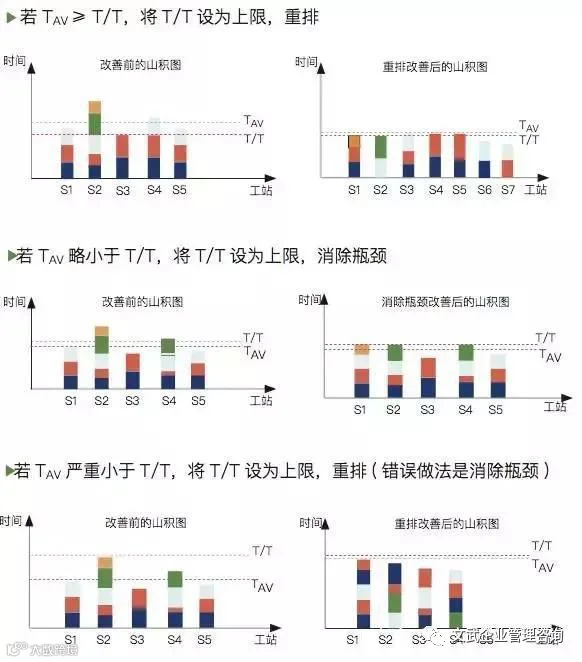
4、实施改善
根据上面选择的改善策略,运用ECRS、6M原则、IE七大手法、八大浪费、动作经济原则等改善工具和手法,对各工序进行改善。
注意事项:改善完成后,需对改善后的效果进行确认,再次执行改善第二步,依次进行下去,形成一个改善循环。

线平衡改善案例分享
某产品的生产工艺和标准时间如下,客户需求为1天17000Pcs

T/T=1*20*3600/17000=4.36S Tav=4.19S
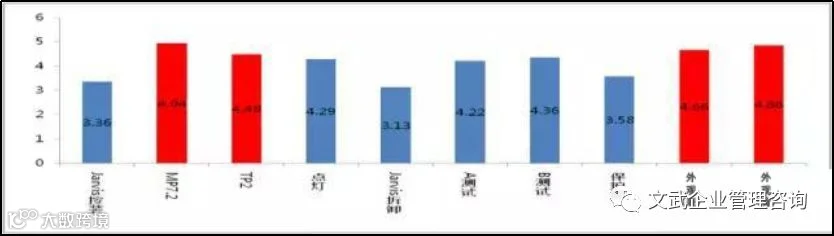
Tav略小于T/T,所以将T/T设为上限,消除瓶颈。
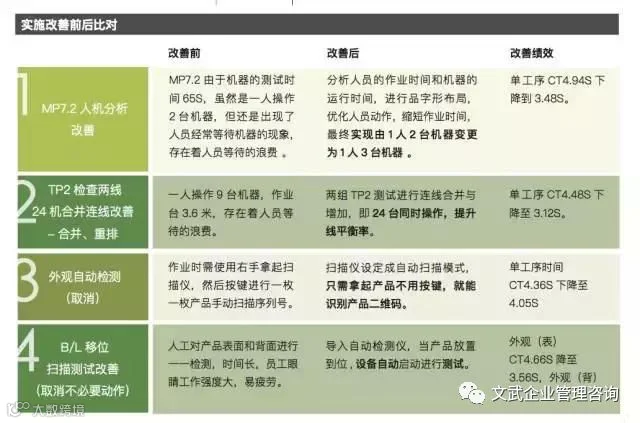
改善前后各工序CT时间对比:

人均UPPH提高34.2%,平衡率从84.7%提高至88.9%,每小时产出由728PCS提升到880PCS,大大提升了员工的工作士气,小组获得优秀TCC活动小组。
整个车间有38条检测工程线,横向展开后将预计可节省100万经济价值

节拍(T/T)
工站、瓶颈时间
线平衡率
相关概念
生产线上连续生产两件相同制品的时间间隔,它是由需求决定的。
工站:一个或多个员工在一个工作地共同完成产品加工工艺中某一特定作业的操作组合。
瓶颈时间:产线作业工时最长的工站的标准工时称之为瓶颈时间。(产出的速度取决于时间最长的工站)
生产线平衡是对生产的全部工序进行平均化、均衡化,调整各工序或工位的作业负荷或工作量,使各工序的作业时间尽可能相近或相等,最终消除各种等待浪费现象,达到生产效率最大化的技术手段和方法。
· end ·