一、APQP简介
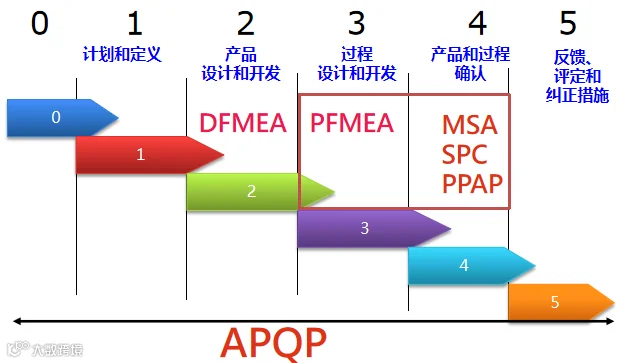
产品质量先期策划和控制计划 Advanced Product Quality Planning and Control Plan
阶段1 计划和确定项目
阶段2 产品设计和开发验证
阶段3 过程设计和开发验证
阶段4 产品和过程确认
阶段5 反馈、评定和纠正措施
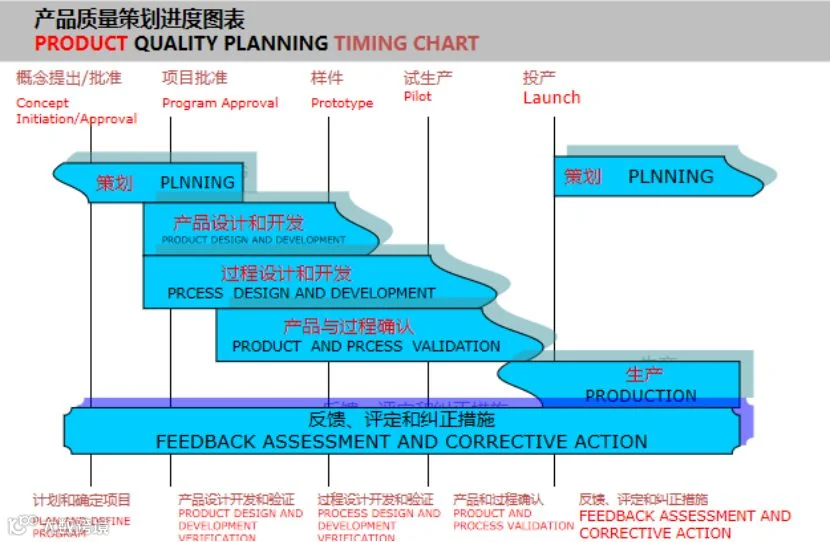
五大工具的联系及使用阶段

二、FMEA简介
FMEA:失效模式与影响分析Failure Mode and Effect Analysis
FMEA是在产品设计阶段和过程设计阶段,对构成产品的子系统、零件,对构成过程的各个工序逐一进行分析,找出所有潜在的失效模式,并分析其可能的后果,从而预先采用必要的措施,以提高产品的质量和可靠性的一种系统化的活动。
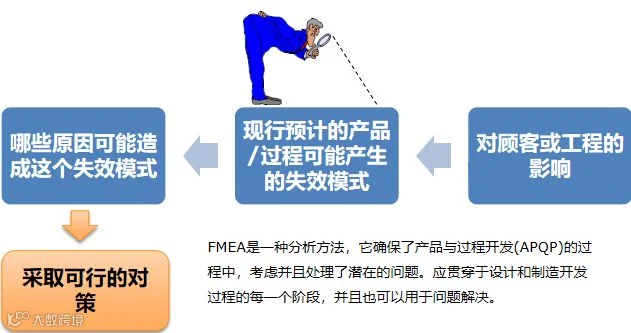
FMEA 类型
SFMEA——系统FMEA
DFMEA——产品FMEA(设计FMEA)
PFMEA——过程FMEA(制造/装配FMEA)
DFMEA 开始早于过程,完成时间在早期的图样完成和任何工具的制造开始之前
PFMEA 开始于基本的操作方法讨论完成时,完成时间早于生产计划制定和生产批准之前

三、MSA简介
MSA:测量系统分析Measurement System Analysis
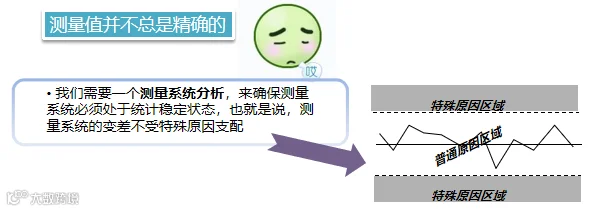
MSA测量系统分析
—用于分析测量系统对测量值的影响
—强调仪器和人的影响
—我们对测量系统作分析,以确定测量系统的统计特性的量化值,并与认可的标准相比较
测量系统分析:是用统计学的方法来了解测量系统中的各个波动源,以及它们对测量结果的影响,最后给出本测量系统是否合乎使用要求的明确判断。
测量系统变差的类型
偏倚:测量结果的观测平均值与基准值的差值。
重复性:由一个评价人,采用一种测量仪器,多次测量同一零件的同一特性时获得的测量值变差。
再现性:由不同的评价人,采用相同的测量仪器,测量同一零件的同一特性时测量平均值的变差。
稳定性:是测量系统在某持续时间内测量同一基准或零件的单一特性时获得的测量值总变差。
线性:在量具预期的工作范围内,偏倚值的差值。

四、SPC简介
Statistical:统计数据和分析技术
Process:对生产过程能力的分析
Control:通过PDCA循环的可持续管理
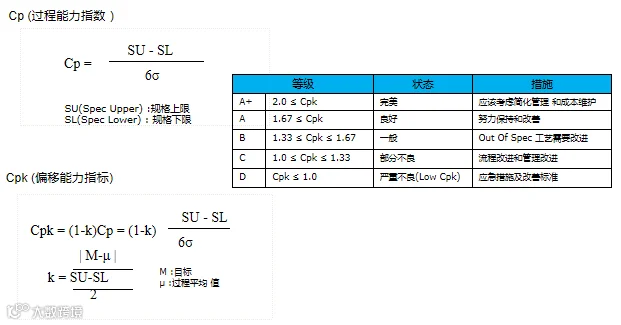
SPC主要是指应用统计分析技术对生产过程进行实时监控,科学的区分出生产过程中产品质量的随机波动与异常波动,从而对生产过程的异常趋势提出预警,以便生产管理。
检测:
检查并剔除不符合规范的产品。
预防:
在第一步就可以避免生产无用的输出,从而避免浪费。


五、PPAP简介
PPAP:生产件批准程序 Production Part Approval Process
PPAP-顾客对供应商的产品、生产条件、生产过程等方面的书面约定与认可
确定供方是否已经正确理解了顾客工程设计记录和规范的所有要求,并且在执行所要求的生产节拍下的实际生产过程中,具有持续满足这些要求的潜在能力。
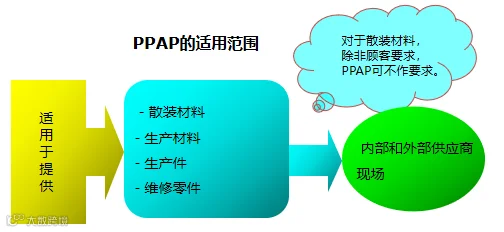
PPAP提交时机和要求
凡出现下列情况,必须在首批产品发运前向顾客提交PPAP(除非顾客免除该要求):
1、一个新产品或新零件
2、对以前不合格品的纠正
3、产品ECN变更时(包括设计记录/规范/材料)
供方经计划的设计、过程或现场变更必须得到顾客批准。
提交文件包括
1.设计记录
2.工程更改文件(如果有)
3.顾客工程批准(如果要求)
4.设计FMEA
5.过程流程图
6.过程FMEA
7.尺寸结果
8.材料、性能试验结果
9.初始过程研究
10.测量系统分析
11.具有资格的实验室文件
12.控制计划
13.零件提交保证书(PSW)
14.外观批准报告(AAR),如果适用
15.生产件样品
16.标准样品
17.检查辅具
18.符合顾客特殊要求的记录