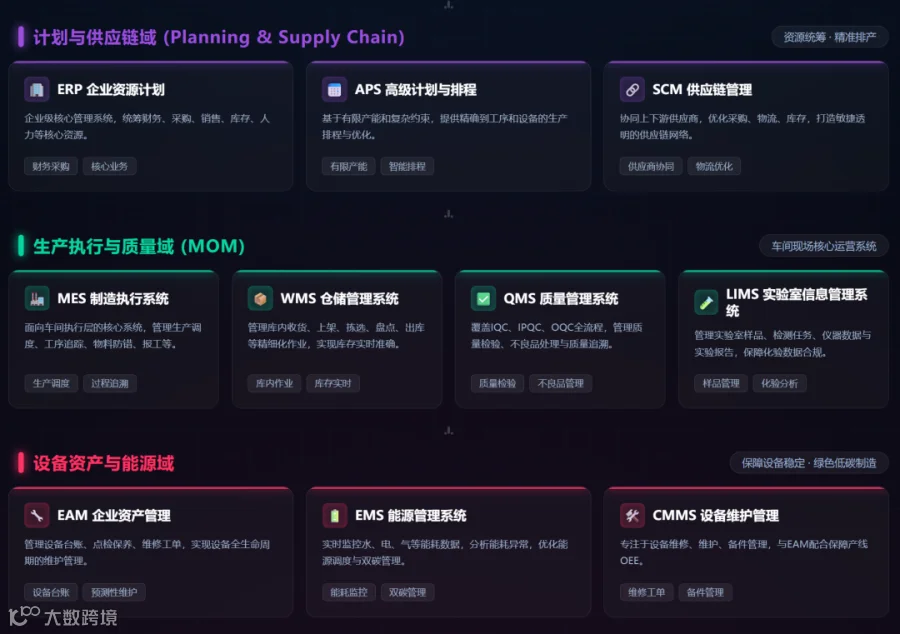
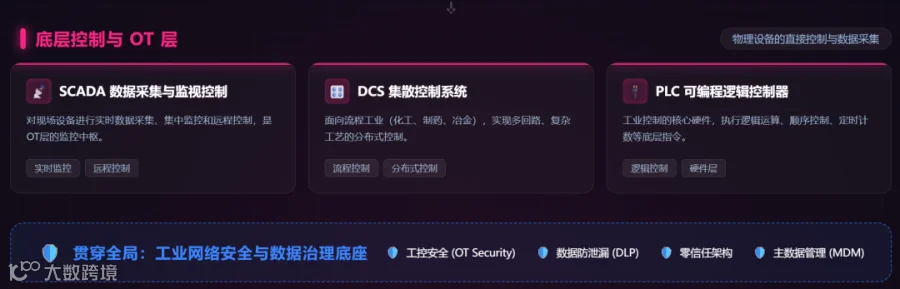
制造业信息系统繁多,缩写密集:MES、ERP、SCADA、DCS、WMS、APS、PLM 等,常令初学者与管理者感到困惑。
理清这些系统的关键在于掌握一张地图——ISA-95 / 普渡模型(Purdue Model)。
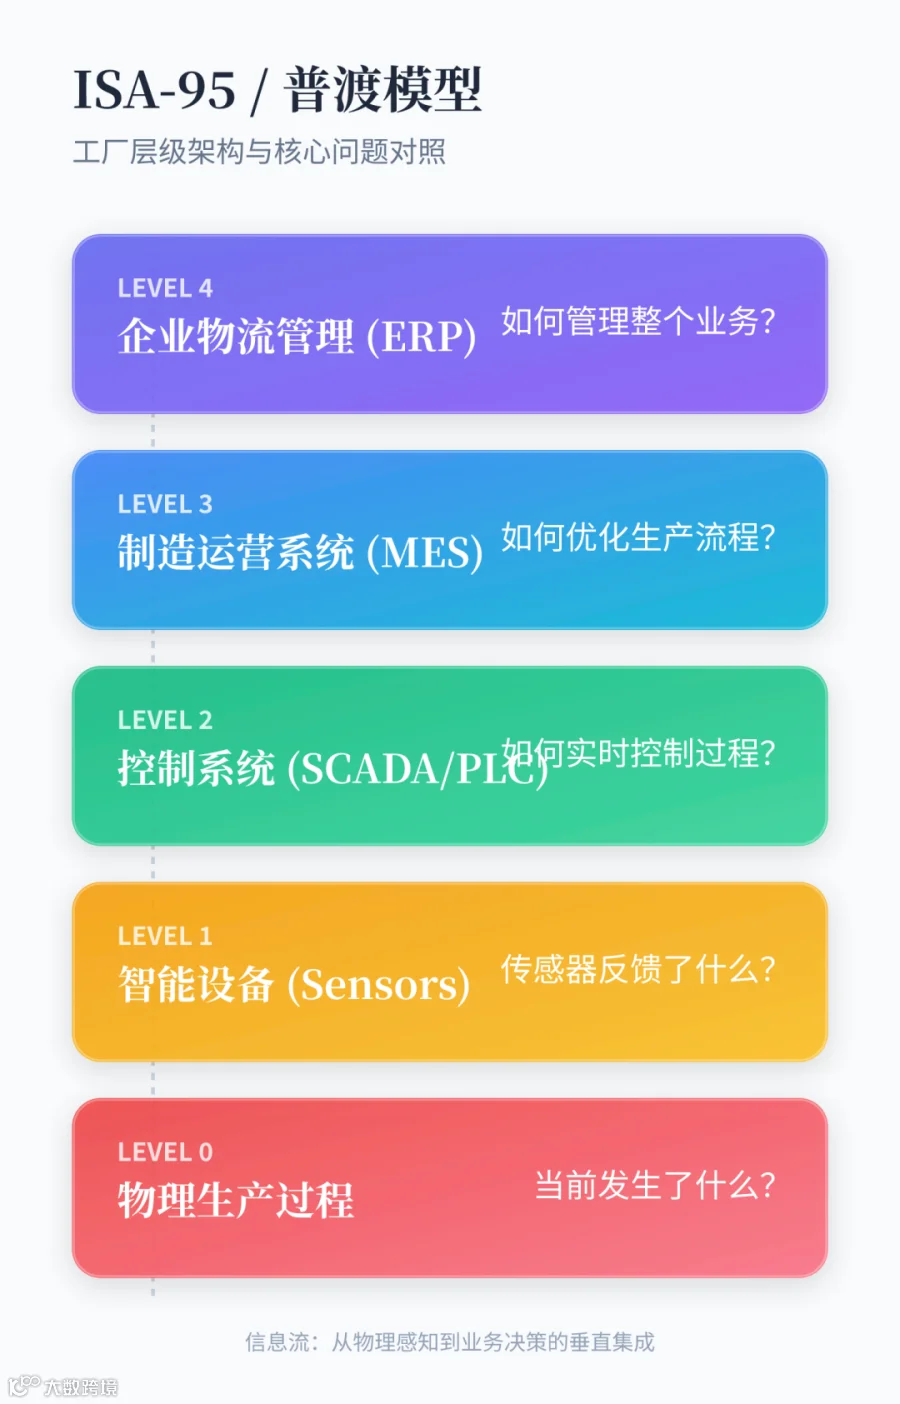
该模型将工厂架构自下而上划分为六层,每一层的系统解决不同维度的问题。
0、总纲:ISA-95 五层模型——先建地图,再看城市
层级 |
名称 |
时间尺度 |
回答的问题 |
典型系统 |
|---|---|---|---|---|
L5 |
企业协同层 |
月/年 |
与供应商、客户、云端如何协同 |
SCM、云平台、产业互联网 |
L4 |
企业经营层 |
天/周/月 |
做什么、买多少、卖多少、赚多少 |
ERP、CRM、SRM、APS、PLM |
L3 |
制造运营层 |
小时/班/天 |
今天哪条线、哪张工单、质量如何 |
MES、WMS、QMS、EAM、LIMS、EMS |
L2 |
监控层 |
秒/分钟 |
设备现在跑得怎么样 |
SCADA、DCS、HMI |
L1 |
控制层 |
毫秒/秒 |
让设备按指令动作 |
PLC、CNC、机器人控制器、DCS控制器 |
L0 |
现场层 |
实时 |
物理世界本身 |
传感器、仪表、执行器、RFID、机器视觉 |

一句话总结各层分工:L0-L2 管"设备和产线"(OT,运营技术),L3 管"车间和工厂"(OT 与 IT 的交界处),L4-L5 管"企业和生意"(IT,信息技术)。
以下自下而上,逐层解析。
一、L0 现场层:工厂的"五官和手脚"
这一层主要由物理硬件构成,是所有数据的源头。没有它,上层系统便是无米之炊。
1. 传感器与仪表
涵盖温度、压力、流量、液位、振动、位移变送器;称重模块、扭矩传感器等。离散制造侧重位置、计数与视觉;流程工业(如化工、冶金)侧重温度、压力与流量。
2. 执行器与驱动
包括调节阀、变频器(VFD)、伺服电机、气缸、电磁阀等。系统计算的决策在此转化为物理动作。
3. 自动识别
- 条码/二维码:成本低、可靠性高,仍是主流追溯载体;
- RFID:无需对准、可批量读取,适用于工装、料框、托盘级追踪,但成本较高。
4. 机器视觉
作为"质检之眼",通过 2D/3D 相机结合算法进行缺陷检测、定位引导及读码。代表厂商包括基恩士、康耐视、海康机器人、凌云光等。这是 AI 在制造领域落地最成熟的场景之一。
5. 物流装备
包括 AGV/AMR(移动机器人)、堆垛机、输送线、立体仓库等,通常与 WMS/MES 联动运行。
二、L1 控制层:设备的大脑
1. PLC(可编程逻辑控制器)
离散制造的主力控制器,以毫秒级扫描周期执行逻辑控制(如电机启停、气缸动作)。编程语言遵循 IEC 61131-3 标准(梯形图/结构化文本)。
- 外资主流:西门子 S7-1200/1500、罗克韦尔 ControlLogix、三菱、欧姆龙;
- 国产主力:汇川、信捷、台达、中控。
2. DCS 控制器
过程工业(化工、石化、电力、冶金)的核心。与 PLC 的区别在于:DCS 面向"连续流程 + 回路控制"(维持温度、压力、流量稳定),而 PLC 面向"离散顺序逻辑"。现代 DCS 与高端 PLC 的界限正逐渐模糊。
3. CNC / 运动控制器
机床的大脑,负责多轴插补加工。代表厂商:发那科、西门子、海德汉、新代。
4. 机器人控制器
负责六轴机器人、SCARA 的运动与轨迹控制,通常与示教器一体化。"四大家族"为发那科、ABB、库卡、安川;国产代表包括埃斯顿、汇川、新时达。
三、L2 监控层:班长的"千里眼"
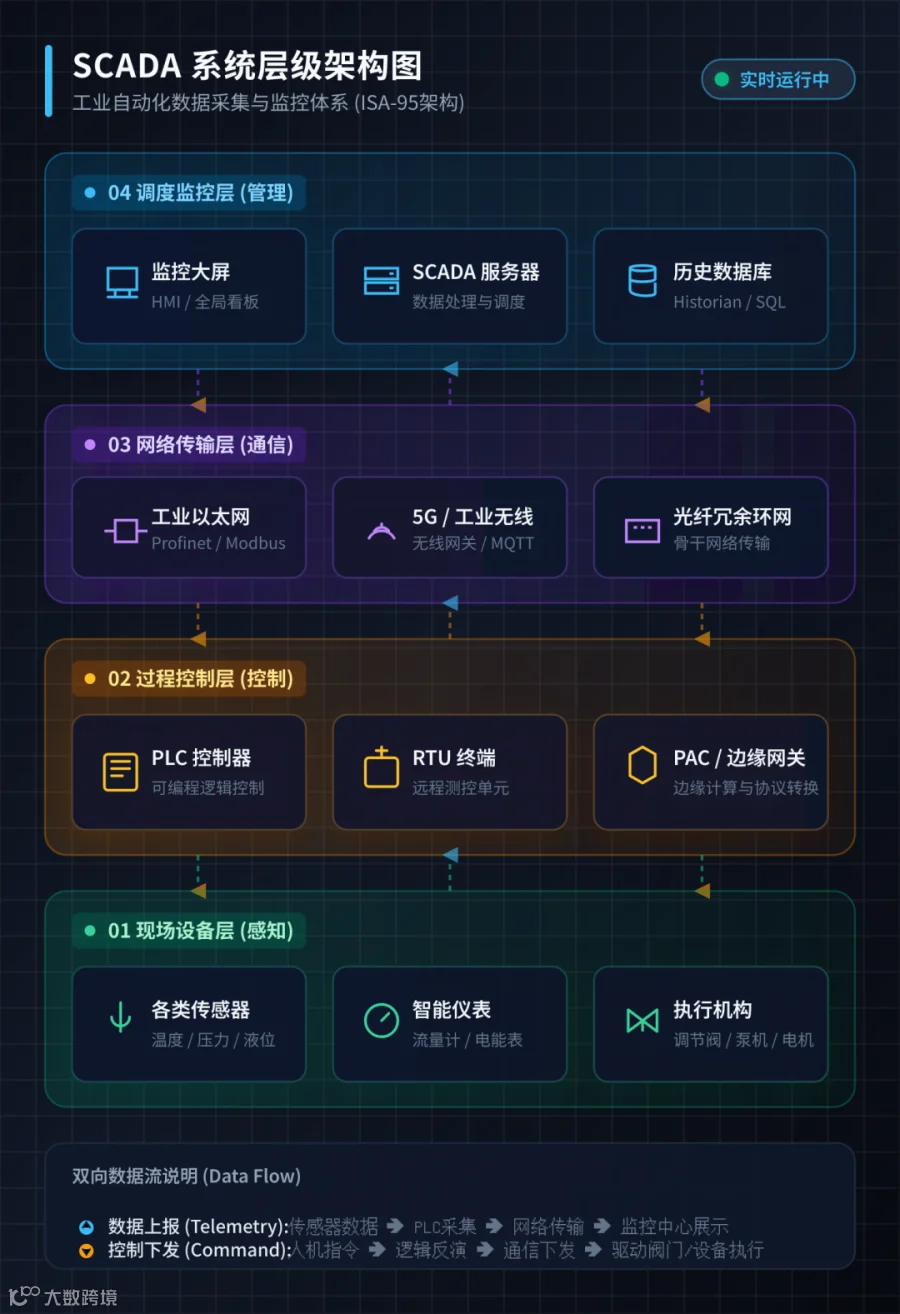
1. SCADA(数据采集与监视控制系统)
- 功能:从 PLC/仪表采集数据,生成工艺流程图,供操作员监视、下发指令、处理报警、查看历史曲线及报表;
- 场景:水务、电力、油气、楼宇等地理分散、点位海量的行业;
- 核心产品:西门子 WinCC、AVEVA InTouch、GE iFIX、罗克韦尔 FactoryTalk View、Ignition;国产包括组态王、MCGS、力控;
- 与 MES 关系:SCADA 负责"看和控",是 MES 重要的数据来源;MES 负责"生产组织和追溯"。
2. DCS(分散控制系统)
上接 L1 控制器,自带 L2 监控界面,是流程工业"控制+监控"的一体化解决方案。四大品牌:霍尼韦尔 Experion、横河 CENTUM、艾默生 DeltaV、ABB Ability;国产代表:中控 SUPCON、和利时。
3. HMI(人机界面)
即设备旁的触摸屏,供操作工查看产量、修改参数、确认报警。小型系统使用独立 HMI,大型系统则由 SCADA/DCS 统一提供。
四、L3 制造运营层:数字化车间的主战场
这是制造业数字化投入最大、难度最高、也最容易失败的环节。MOM(制造运营管理)是该层的总称,MES 是其核心系统。
1. MES(制造执行系统)——本层主角
定位:上接 ERP 生产计划,下接车间设备,将"计划"转化为"工单"并监督执行。业内共识:ERP 告诉工厂"要做什么",MES 告诉工厂"怎么做、做得怎样"。
核心功能(基于 MESA 国际联盟定义的 11 大模块):
- 资源分配与状态:管理人、机、料、模具的位置及状态;
- 工序详细排产:将工单下达至具体产线、工位及时间段;
- 生产单元派工:明确每个工位的当日任务;
- 文档控制:分发受控版本的电子工单、图纸、SOP 至工位屏;
- 数据采集:通过人工、扫码或设备自动采集报工、产量、工时及参数;
- 在制品跟踪(WIP):追踪产品在各工序的流转路径;
- 质量管理:涵盖首检、巡检、不良记录、返工返修及 SPC 统计过程控制;
- 设备管理:分析 OEE(综合设备效率)、停机原因及报警;
- 工艺管理:管理工艺路线及参数版本;
- 绩效管理:统计班组/产线效率、良品率及交付达成率;
- 人员管理:管理技能矩阵及资质(如焊工证、操作授权)。
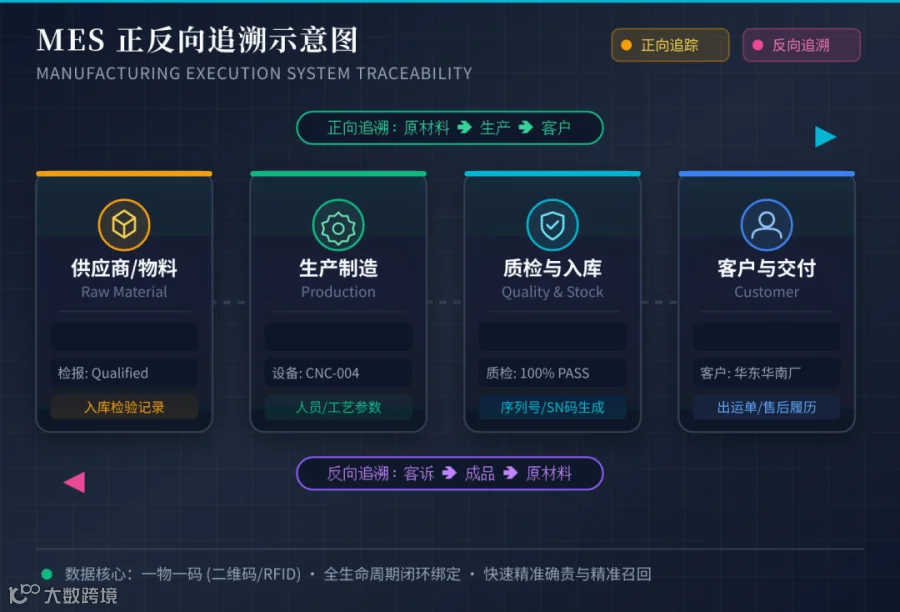
关键能力:正反向追溯。这是 MES 的灵魂。在汽车、医疗、食品等行业,必须能快速回答:"这批料的供应商是谁?用在哪些产品?"(正向)以及"这台车的零件由谁安装?设备参数是多少?"(反向)。缺乏 MES,追溯将极其困难。
主流厂商:
- 国际:西门子 Opcenter、达索 DELMIA Apriso、罗克韦尔 FactoryTalk、SAP Digital Manufacturing、GE Proficy、ABB Ability MES;
- 国产:鼎捷、用友精智、金蝶、赛意、黑湖智造、新核云、盘古信息、摩尔元数。
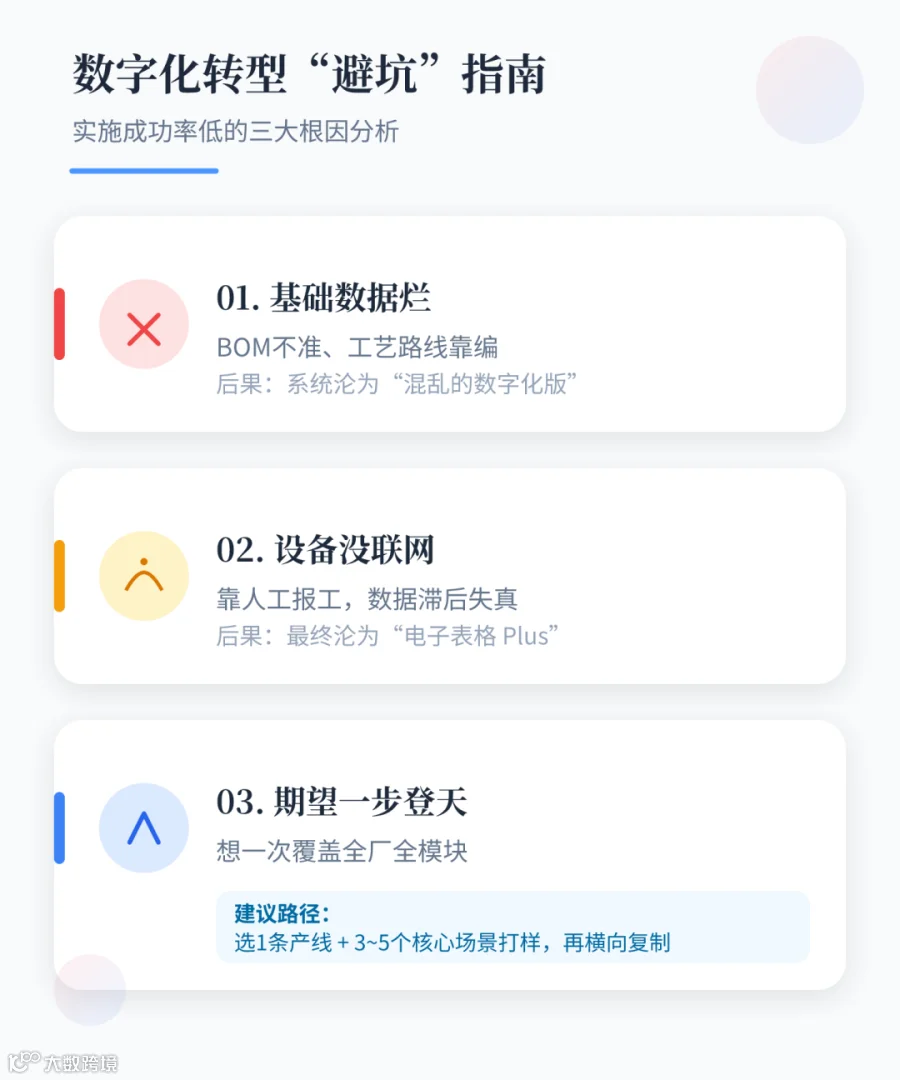
实施常见失败原因:
- 基础数据混乱:BOM 不准、工艺路线虚构,导致系统仅将混乱数字化;
- 设备未联网:依赖人工报工,数据滞后失真,沦为"电子表格 Plus";
- 期望一步登天:建议先选取一条产线、几个核心场景(如报工、追溯、质量)打样,再横向复制。
2. MOM:MES 的"全家桶"升级版
MES 仅是 MOM 的子集。完整的制造运营包括生产执行(MES)、仓储物流(WMS)、质量(QMS)、设备维护(EAM)及实验室(LIMS)。Gartner 和 ARC 推行 MOM 概念,旨在纠正"只重生产执行,忽视仓储质量设备"的偏差。西门子 Opcenter、达索 DELMIA 均提供 MOM 套件。
3. WMS(仓储管理系统)
定位:管理"库",包括库位、批次、先进先出及库存准确率。
核心功能:入库上架策略、波次拣选、盘点、批次/序列号管理,并与 AGV/立库/电子标签联动,实时同步 ERP/MES 库存。
与 ERP 区别:ERP 知道"有多少",WMS 知道"在哪、先出哪批"。简言之,ERP 管账,WMS 管物。
厂商:国际 Manhattan、Blue Yonder、SAP EWM;国产富勒、唯智、科箭、巨沃。
4. QMS(质量管理系统)
定位:管理全链路质量体系,覆盖 IQC(来料)—IPQC(过程)—OQC(出货)—客诉。
核心功能:检验计划、不合格品处理(NCR)、8D 报告、CAPA、SPC、质量追溯及审核管理(IATF 16949、ISO 9001 合规)。
与 MES 关系:MES 质检偏"现场快判",QMS 偏"体系闭环"。大企业通常两者并用,中小企业可用 MES 质量模块替代。
5. EAM / CMMS(设备资产管理系统)
定位:设备全生命周期的"健康档案"。
核心功能:点检保养计划、维修工单、备件库存、故障树分析、MTBF/MTTR 统计。高级应用包括基于振动/温度数据的预测性维护(PdM)。
厂商:IBM Maximo、SAP EAM、Infor;国产领值、易点易动。
6. LIMS(实验室信息管理系统)
定位:管理质检实验室内部流程,包括样品流转、任务分配、原始记录、报告生成及仪器数据自动采集。
场景:医药、化工、食品、第三方检测机构必备;离散制造通常较少使用。
7. EMS(能源管理系统)
定位:水、电、气、汽的分级计量与能耗分析。
趋势:在"双碳"政策及欧盟 CBAM 碳关税背景下,EMS 已从"省钱工具"转变为"合规刚需",直接关联订单与出口。
8. Andon(安灯系统)
定位:现场异常呼叫系统。工位触发后,ANDON 板显示异常类型,联动班长、维修、质量、物料四方响应。
形态:可独立存在,但成熟做法是集成进 MES,沉淀异常数据以分析根本原因(如缺料或多发设备故障)。
五、L4 企业经营层:管"生意"的系统
1. ERP(企业资源计划)——本层主角
定位:企业中枢神经,围绕"订单到交付(OTD)"和"业财一体"运转。
核心模块:
- 财务:总账、应收应付、成本核算、固定资产;
- 供应链:采购、销售、库存;
- 生产制造:MRP(物料需求计划)根据订单和 BOM 计算采购及生产建议;主生产计划(MPS);
- 其他:人力、项目、设备等扩展模块。
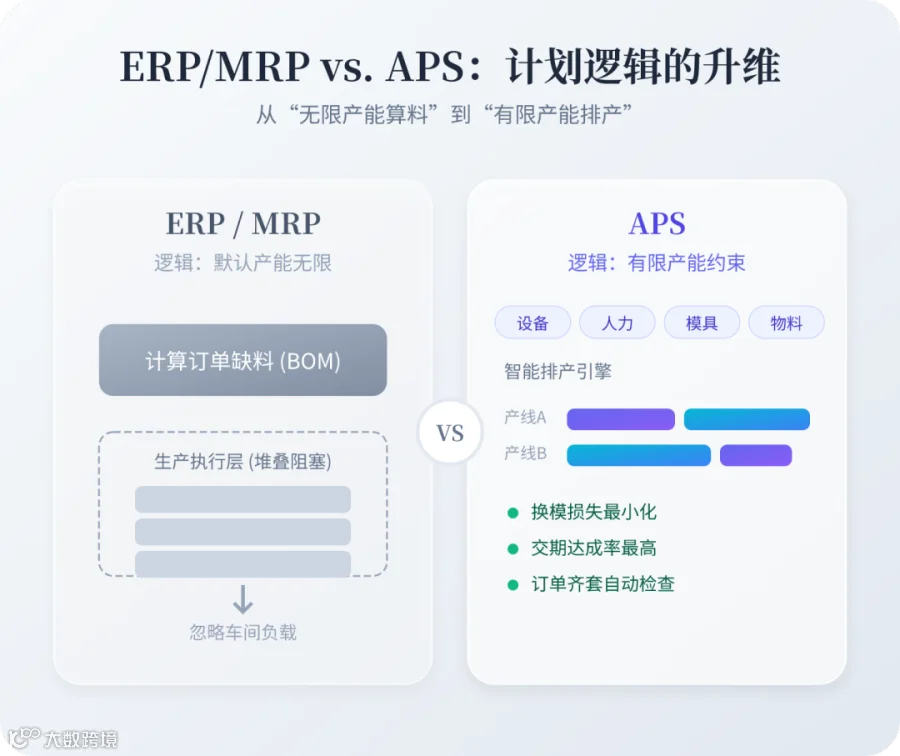
理解 ERP 的关键是 MRP:输入销售订单 → 展开 BOM → 净算库存缺口 → 生成采购申请和生产建议。它解决"要不要做、做多少、缺什么料",但不解决"具体哪台设备何时做"(这是 APS 和 MES 的职责)。

厂商:SAP S/4HANA、Oracle、Infor;国产用友、金蝶、鼎捷、浪潮。选型建议:优先选择拥有行业模板和实施生态的厂商,而非单纯比较功能列表。
2. PLM(产品生命周期管理)——制造业第二大脑
定位:研发数据的唯一真相源,管理产品从概念、设计、工艺到退市的全生命周期数据。
核心功能:
- 图文档管理:CAD 图纸受控;
- BOM 管理:实现 EBOM(设计)→ PBOM(工艺)→ MBOM(制造)的演化与一致性;
- 变更管理(ECR/ECN/ECO):确保设计变更后,生产端能及时切换版本,避免新旧料混用;
- 其他:项目管理、需求管理、合规管理。
与 ERP 分工:PLM 管"产品是什么"(设计态),ERP 管"生意怎么做"(交易态)。两者需打通:PLM 发布 EBOM → ERP 转 MBOM → MRP 算料。
厂商:达索 3DEXPERIENCE/ENOVIA、西门子 Teamcenter、PTC Windchill、SAP PLM;国产用友、鼎捷、华天、天喻。
PDM 是 PLM 的前身和子集,仅管理图文档和 BOM。小企业可从 PDM 起步,大企业需完整 PLM。
3. APS(高级计划排程)
定位:ERP 和 MES 之间的"最强大脑"。
区别:ERP 的 MRP 假设产能无限,仅算物料缺口;APS 考虑有限产能约束(设备、人力、模具、物料齐套),进行优化排产,以最小化换模损失和交期违约。
算法:约束规划、遗传算法、混合整数规划。
厂商:Asprova、达索 DELMIA Ortems、PlanetTogether;国产永凯、易普优、悠桦林。AI 时代,APS 是机器学习优化的高价值落点。
4. 周边经营系统
- CRM:管理客户关系,包括线索、商机、报价及售后服务。主机厂与 Tier1 常通过客户门户协同预测和订单;
- SRM:管理供应商关系,包括寻源、招标、绩效评价及来料协同;
- SCM:供应链计划与协同,管理需求计划、库存网络优化及物流可视化;
- BI / 数据中台:跨系统取数进行经营分析,核心看板包括 OEE、交付达成率、库存周转、质量成本(COPQ)。
六、L5 协同层与横向大平台
1. SCM 协同 / 产业互联网
主机厂通过 EDI 或供应商门户,将订单和预测下发给 Tier1,Tier1 再传递给 Tier2,串联整条供应链。
2. IIoT 工业互联网平台
解决多品牌设备数据统一采集问题:边缘网关接入 PLC/机床/仪表 → 协议解析(OPC UA、Modbus 等)→ 数据清洗 → 上云。
平台:西门子 Insights Hub、PTC ThingWorx;国产树根互联根云、海尔卡奥斯、用友精智、阿里 supET、腾讯 WeMake。
与 MES 关系:数据量小可直接由 MES 采集;设备杂、点位多、跨工厂时,IIoT 平台作为统一接入层更具优势。
3. 数字孪生(Digital Twin)
三层用法:
- 产品孪生:虚拟样机仿真测试;
- 产线孪生:建厂前仿真验证产能和物流;
- 设备孪生:实时映射运行状态,用于监控和预测性维护。
注意:没有实时数据回流的 3D 大屏仅为"PPT 孪生",缺乏实际价值。
七、产品研发线:另一条平行脉络
与设计制造相关的辅助"X系统":
系统 |
干什么 |
代表产品 |
|---|---|---|
CAD |
画图/三维建模 |
CATIA、NX、SOLIDWORKS、中望 ZWSoft、浩辰 |
CAE |
仿真分析(结构/流体/电磁) |
ANSYS、达索 SIMULIA、Altair、国产安世亚太 |
CAM |
数控加工编程 |
Mastercam、PowerMill、NX CAM |
CAPP |
计算机辅助工艺规划(编工艺卡) |
开目、大天、CAXA;很多已并入 PLM/MES |
PDM/PLM |
已详述 |
— |
这条线的数据终点是 PLM 的 BOM,并喂给 ERP 和 MES。设计源头错误,将导致全链皆错。
八、串起来:一张订单的旅程
以"客户下达 1000 台产品订单"为例,系统协作流程如下:
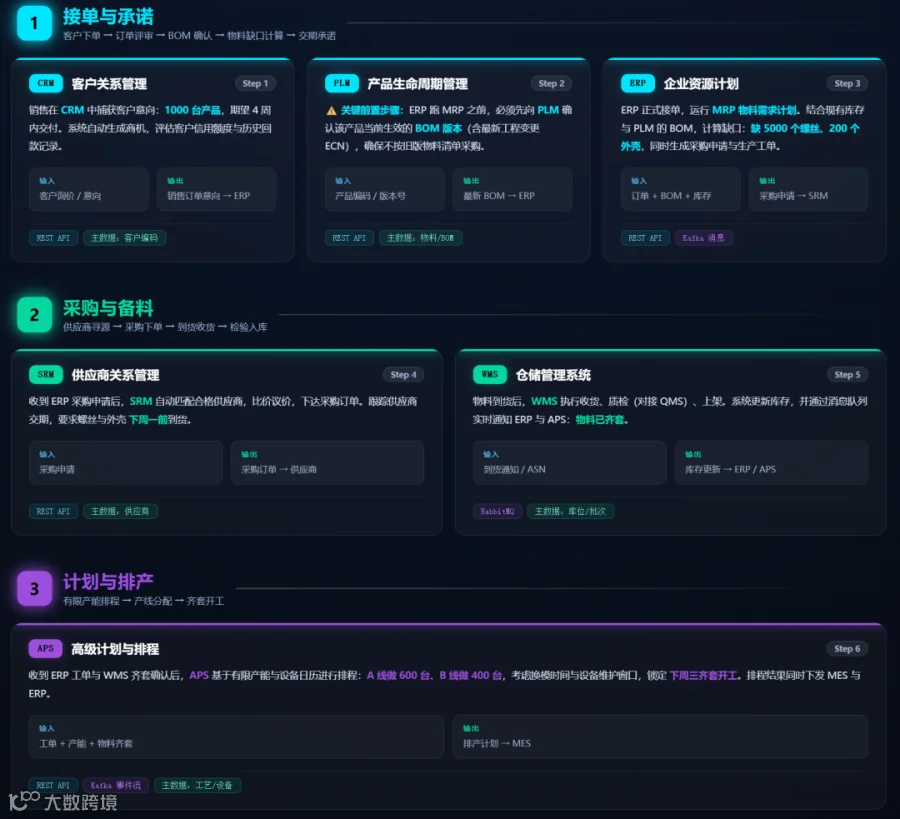
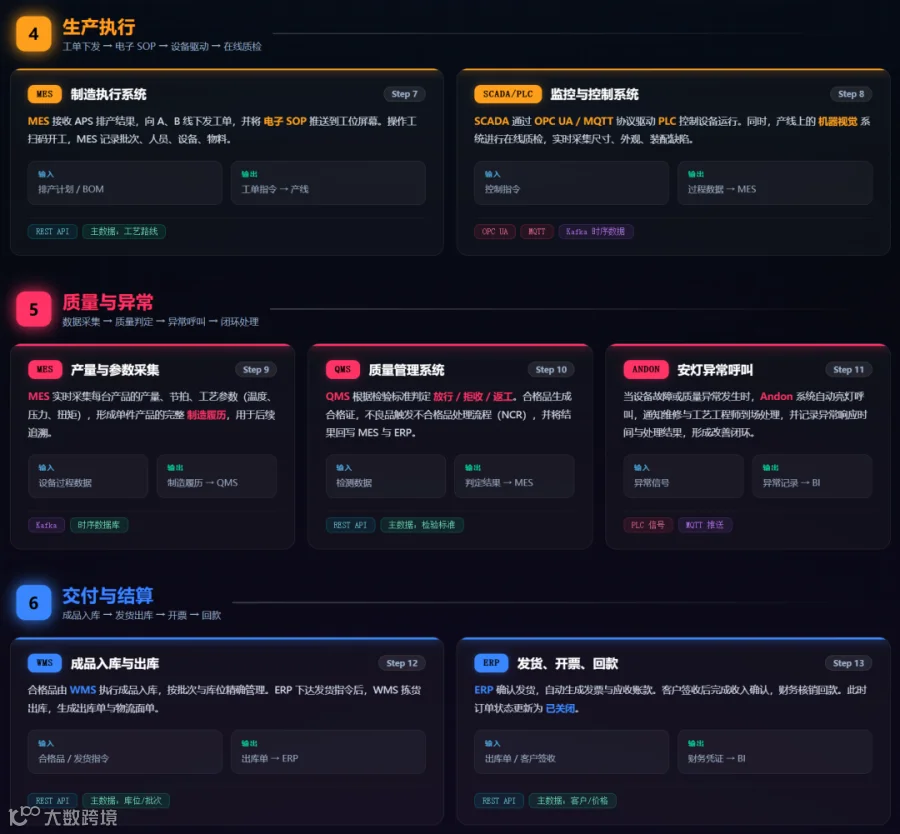
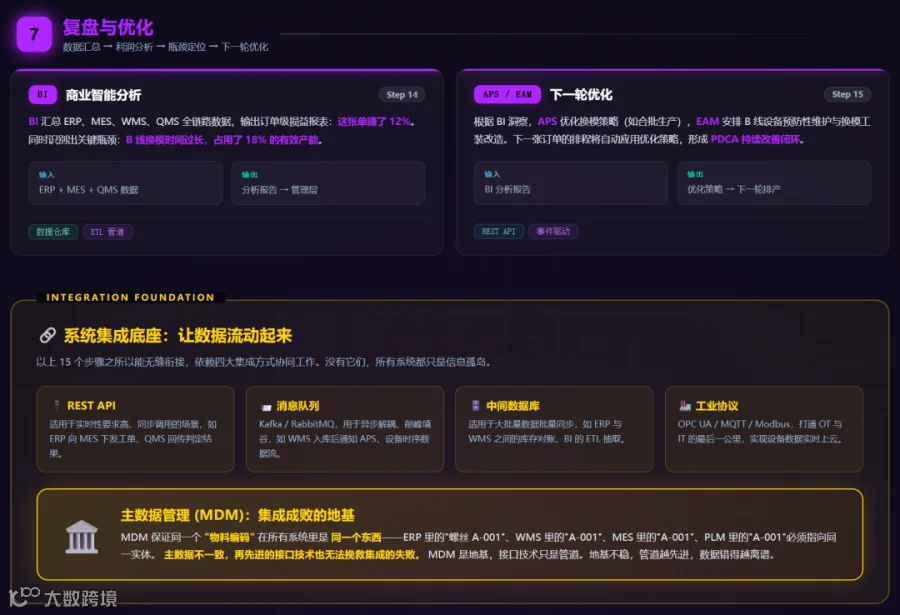
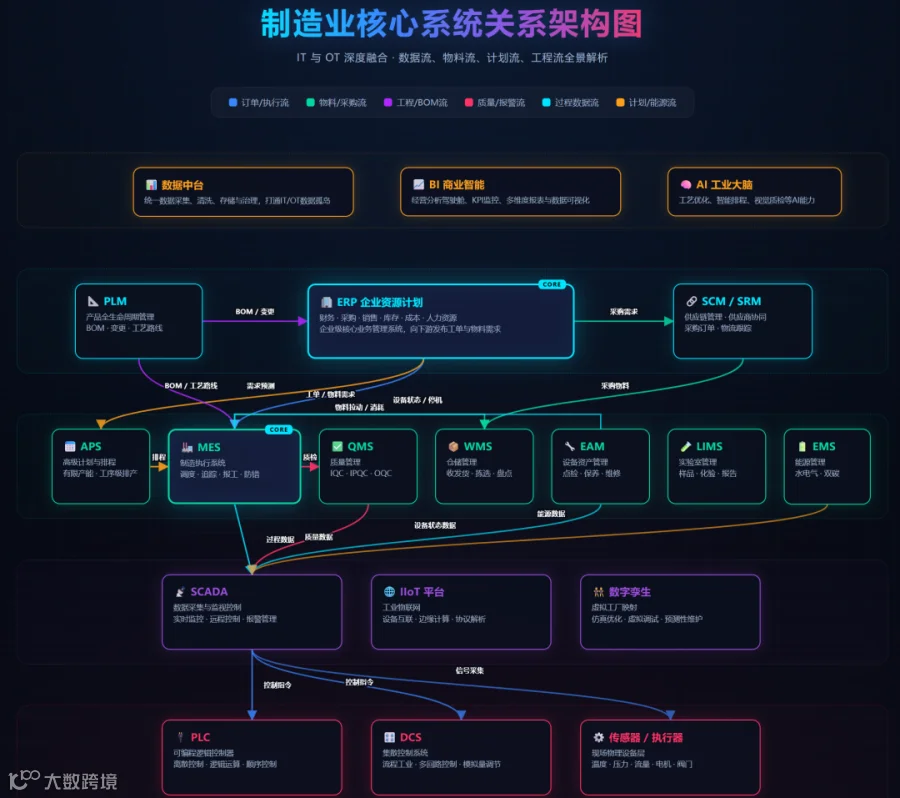
集成方式:系统间通过 API、中间库、消息队列(Kafka/RabbitMQ)、工业协议(OPC UA、MQTT)打通。主数据管理(MDM)确保"物料编码"在所有系统中一致,这是集成成败的地基。
九、选型与避坑:六条实战建议
- 先治数据,再上系统:在 BOM 准确率、工艺路线、库存账实差异达标前,上 MES 等于将混乱高清化;
- 按层补缺,不按名词采购:先盘点短板——交付差补 APS/MES,追溯差补 MES/WMS,变更乱补 PLM;
- 先打样,再推广:选取一条产线、两三个核心场景(报工+追溯+质量)跑通三个月,再谈全厂推广;
- 设备联网是硬前提:关键设备若无通讯接口或协议封闭,实时数据采集无从谈起;老设备可加装外置传感器或边缘网关;
- 警惕"3D 大屏式数字化":若数据更新延迟高、无法反控,多为面子工程;
- 组织先行:系统改变的是工作习惯和权力结构。没有车间主任的深度参与,MES 上线即僵尸。
十、AI 时代的落点:这些系统正被如何改写
老系统不会消失,但角色正在演变:
- 机器视觉 + 深度学习:质检从"抽样人眼检"走向"全检",利用异常检测解决缺陷样本少的问题;
- 预测性维护:EAM 从"按时保养"进化为"按健康度保养",利用振动、温度、电流数据训练模型;
- AI 排产:APS 引入强化学习或运筹优化混合算法,应对插单和设备故障的动态重排;
- 大模型 + MES/ERP 对话式交互:班组长可通过自然语言提问(如"昨天 3 号线 OEE 下降原因?"),系统自动生成答案,告别繁琐报表;
- Agent 接管流程:异常发生 → Agent 自动定位原因 → 生成处置建议 → 低风险事项自动闭环,人工仅做审批;
- AI 工艺寻优:利用机器学习在约束条件下寻找注塑温度压力、机加工切削参数的最优组合,显性化老师傅经验。
规律不变:L0-L2 负责物理世界数字化,L3 负责组织生产,L4 负责组织生意;AI 则在每一层放大"感知—决策—执行"的速度和半径。
结语
制造业信息系统的本质,是将工厂从"黑箱"变为"玻璃房":
- 传感器和 PLC 让机器开口说话;
- SCADA/MES 让车间过程可见、可控、可追溯;
- WMS/QMS/EAM 让物流、质量、设备各有其账;
- ERP/PLM/APS 让生意与设计在同一套数字事实中运转;
- IIoT 与 AI 则把这一切接上时代的电流。
名词每年翻新,地图百年不变:先看清你的工厂卡在哪一层,再决定买什么系统。上系统的顺序错了,钱花得越多,混乱越清晰。