



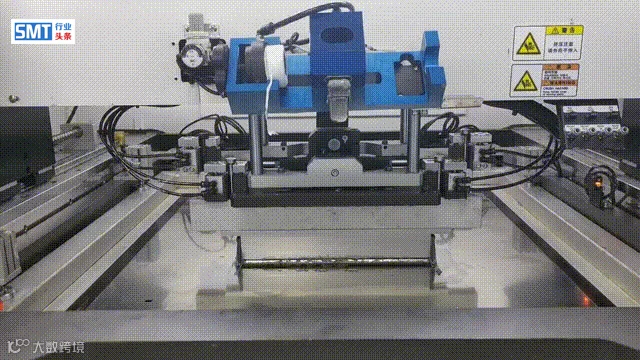
SMT焊锡膏作为表面贴装技术的核心材料,其性能优劣直接决定焊接可靠性。从微观上看,焊锡膏是由多种功能组分精确配比而成的精密混合物,各组分协同作用实现其电气互联功能。

在现代电子制造领域,表面贴装技术(SMT)是实现高密度、高性能电子产品生产的核心环节。而作为SMT制程的起点,锡膏印刷质量直接决定了后续焊接的可靠性与最终产品的良率水平。行业数据显示,超过70%的SMT返修问题可追溯至前端锡膏印刷环节。面对日益微型化、复杂化的元器件布局,传统的“经验主义”调试方式已难以满足高质量生产需求。
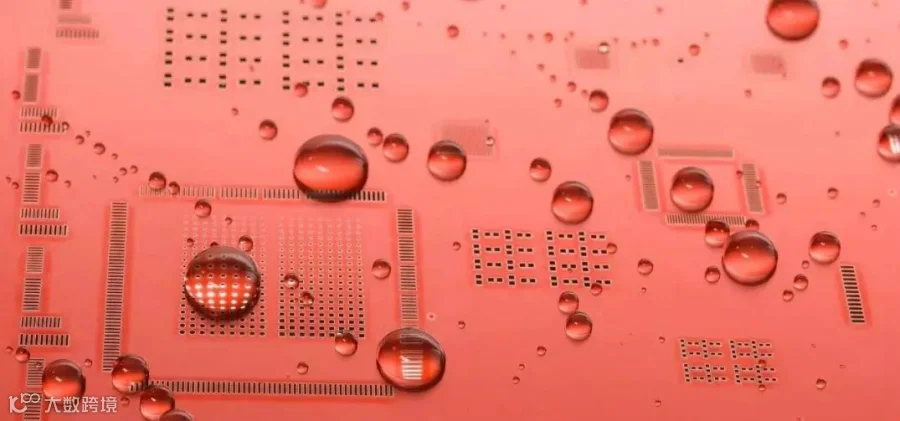
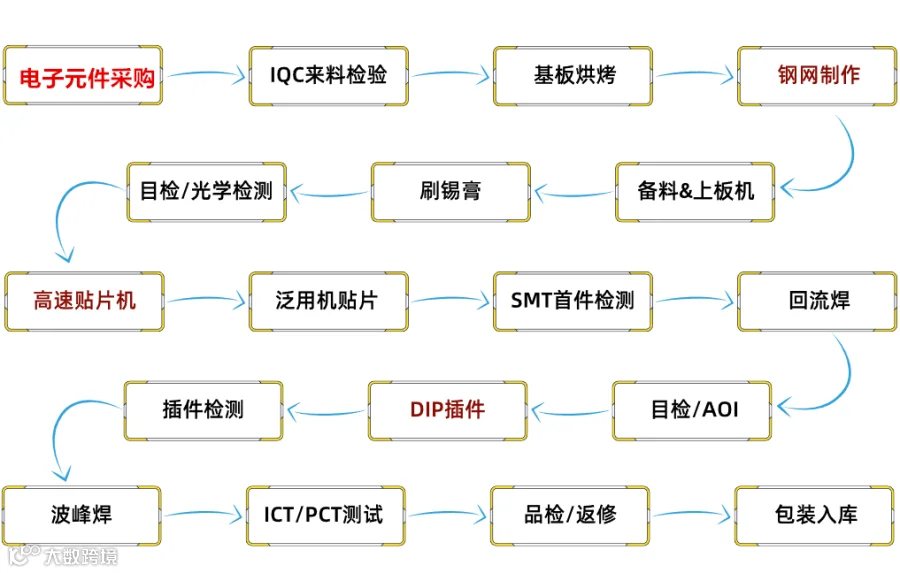
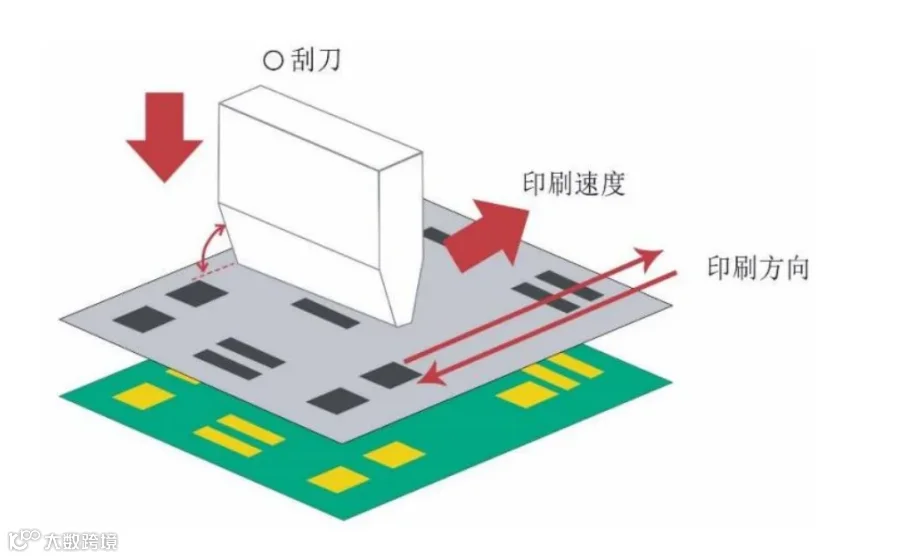
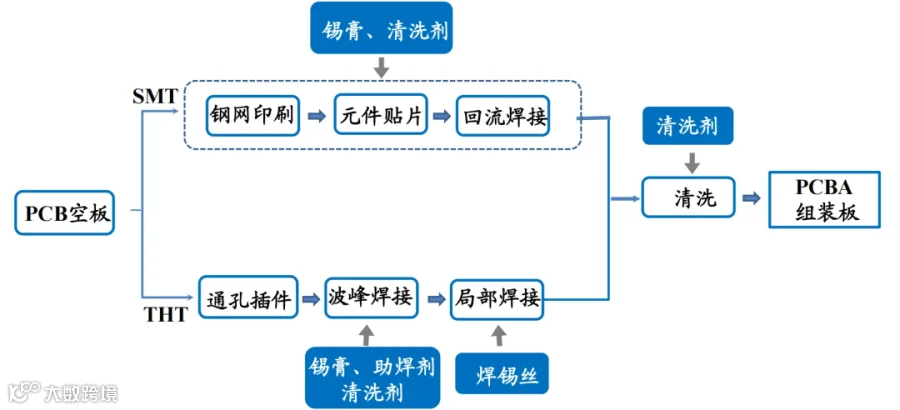
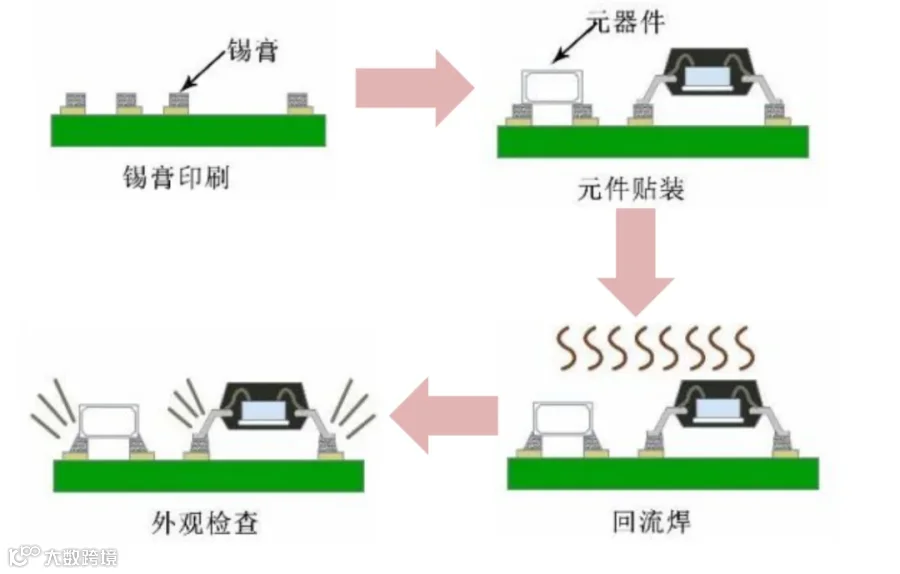
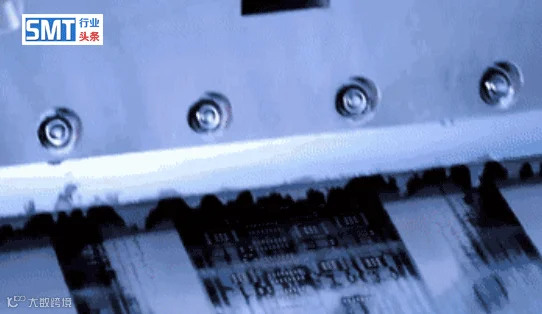
焊膏印刷是SMT工艺流程的第一道工序,也是SMT质量的基础。随着电子产业精密化、小型化的发展趋势,SMT技术也在不停地发展完善。
作为SMT工艺流程关键环节的焊膏印刷,在工作时受到各种各样因素的影响,常因难以检查的缺陷(如虚焊、锡珠等) 使印刷成为SMT不良原因产生的重灾区。
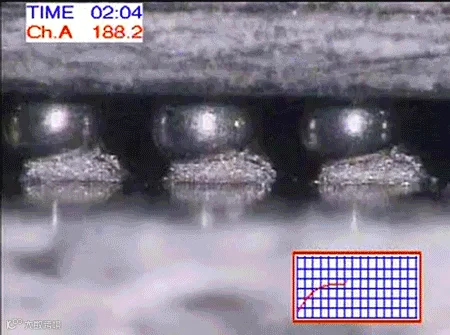
在缩小元件尺寸、降低引线间距和BGA(Ball Grid Array,球栅阵列封装)密度、缩短粘附时间以及前所未有的板子复杂性等因素的推动下,对焊锡膏更高品质的需求也随之提升。
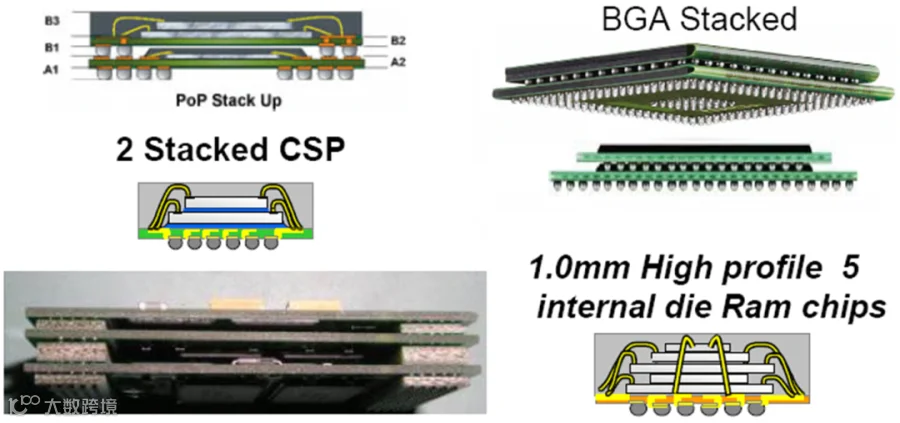
高品质锡膏具有良好的稳定性,连续印刷时粘度也不会产生经时变化,在微小零件上显示了良好的焊接性能,具有较高的可靠性。


六、多场景落地,全品类 SMT 产线通用 STANNOL锡膏
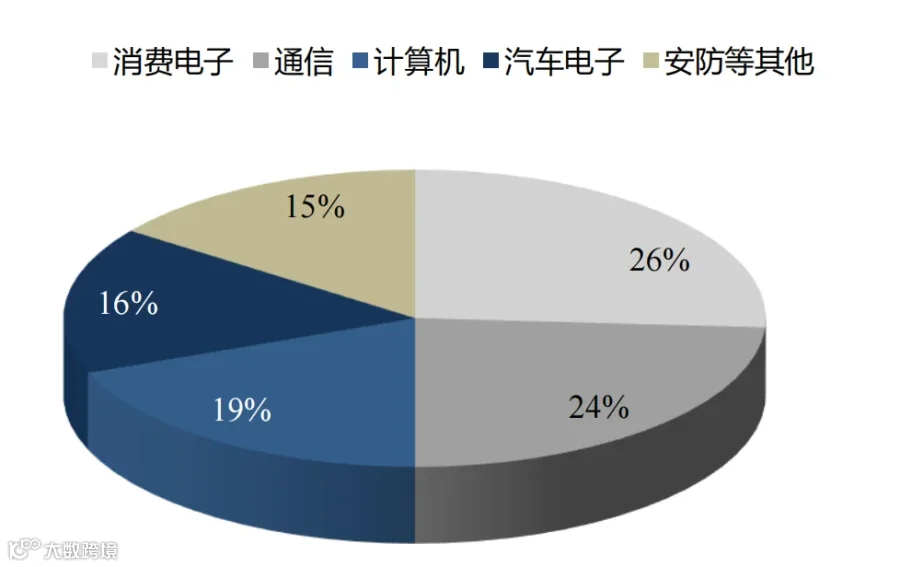
1、消费电子精密贴片(手机、智能穿戴、平板)
适配 01005、0201 微小元件,4#/5# 超细低氧焊粉,印刷清晰度高,无少锡、桥连,长时间印刷不结皮,产线良率稳定 99.7% 以上。
2、 汽车电子高可靠模组(BMS、雷达、车载传感器)
低氧化焊粉焊接空洞率<3%,焊点抗冷热循环、抗振动,锡膏长期存放性能无衰减,满足车载严苛来料管控标准。
3、AI数据中心/ 光模块/ 通信 / 工业控制(5G 射频板、电源模块)
低金属损耗配方,回流后焊点致密导电佳,高稳定性锡膏减少批量返工,适配大批量连续化生产。
4、 LED 显示、Mini 背光模组
大版面长时间印刷不易发干,减少人工补锡、清洗钢网工时,综合耗材成本下降 15%-25%。


很多 SMT 工厂在更换锡膏时,仅凭供应商口头介绍、简单上机试几板就直接批量导入,上线后才出现桥连、少锡、空洞、锡膏提前沙化等各类不良。行业研究表明:50%‑70% 的焊接缺陷,根源都和锡膏印刷性能息息相关。
无铅锡膏品类繁多,合金配方、焊粉粒度、粘度、助焊剂体系千差万别,市面上合金配方超 50 种,综合助焊剂变体总品类可达上万种,盲选很容易踩坑。今天结合行业标准评估体系,聊聊如何科学评估锡膏,同时看懂 德国斯达诺尔锡膏如何匹配复杂产线的真实生产需求。
行业成熟评估方法,快速验证锡膏真实产线表现
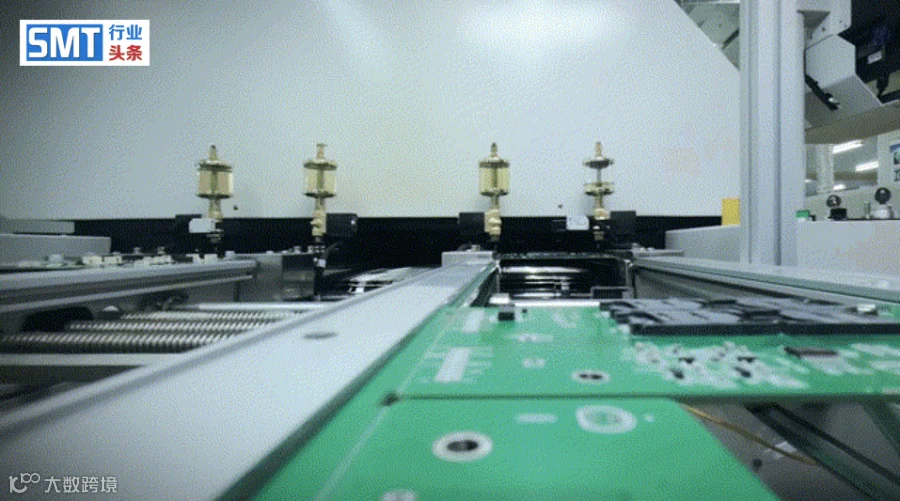
很多企业只看厂商提供的检测报告,但实验室数据≠产线实际表现。行业内4 步评估法,兼顾效率与真实性,是很多大厂导入新锡膏的标准流程:
- 统一印刷参数做基准测试
全部候选锡膏使用同一套印刷参数,排除工艺干扰,统计锡膏印刷体积、成型效果,筛除先天适配性差的产品。
- 12 板评估法,模拟真实生产的停机等待场景
模拟产线真实工况:印刷后板子分别停留 1h、2h、3h、6h,模拟换料、停机待料,评估锡膏粘性寿命、停工之后的回流焊接表现。
很多锡膏新开封状态很好,一旦产线中途停机 2‑6 小时,就出现粘力不足、坍塌、回流后大量锡珠。
- 多次空印擦网测试,检验钢网耐久性能
连续空印 30/50/100 次后擦网印刷样板,模拟长时间大批量生产,观察是否发生堵孔、成型恶化,评估锡膏长时间上机的稳定性。
- 回流后综合判定
定性:焊点光泽、铺展、锡珠; 定量:统计桥连、墓碑、空洞率、BGA 焊点质量。
最终确认候选锡膏后,还要开展 50‑500 片小批量实产验证,优先选用密间距、高难度机种,完整记录环境温度湿度、各类缺陷数据,形成完整评估报告。
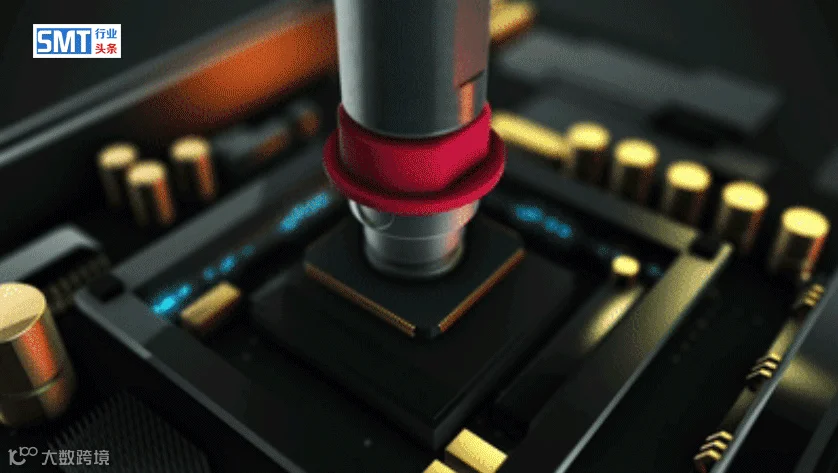
——从“机械挤压”到“脉冲式气囊微动”的工艺革命
在先进封装、晶圆级凸点制作以及Mini/Micro LED巨量转移等高端微电子制造领域,如何实现微米级、高一致性的锡膏点涂,一直是行业的核心痛点。传统的点锡膏方案——无论是依赖气压补偿+活塞针头、压电阀喷印,还是螺杆阀——在面临4号至7号微米级锡膏时,往往在精度、堵嘴、拉尖、散点以及体积独立控制上陷入死胡同。
盛杰智能推出的微米级微量点锡膏机,搭载独创的脉冲式气囊微动阀,为行业提供了一种全新的技术范式。本文将从技术原理出发,深度剖析其与传统方案的本质区别。
文末SMT焊接锡膏工艺小贴士(工艺干货)
-
-
锡膏储存:0-5℃冷藏密封存放,避免频繁冷热交替,减少焊粉氧化; -
上机规范:回温充分再搅拌,单次少量取用,减少锡膏长时间暴露空气; -
选型逻辑:精密细间距选低氧均一细粉锡膏,大批量周转优先选择低氧稳定型 SMT锡膏。 -
标签:#SMT 锡膏 #无铅锡膏 #锡膏沙化解决方案 #PCB 贴片工艺 #汽车电子焊接 #德国品牌锡膏# 精密贴片材料 #SMT 工厂降本增效



点分享

点收藏

点点赞

点在看
点击原文了解更多
点击原文了解更多