摘要
本研究提出了一种可持续的三维叠层打印(3D overprinting)方法,用于回收热固性与热塑性复合材料中的短切碳纤维,并引入了基于聚多巴胺/二氧化硅纳米颗粒(PDA/NPs)的稳定化纤维表面处理。首先,评估了该表面处理在回收过程中对丝材的热稳定性。分别以源自热固性复合材料的回收碳纤维和源自热塑性复合材料的重塑碳纤维制备了两类代表性的聚苯硫醚(PPS)复合材料,经 3D 打印后其力学强度分别提高了 26% 与 22%。结果表明,重塑得到的 rCF/PPS 丝材具有最高的弯曲强度(253 MPa),随后被选用并借助原位键合技术叠层打印到连续碳纤维增强聚酰胺 6(CF/PA6)基体之上。采用定制梯度 rCF/PPS 网格增强的层合板承载能力提高了 37%,优于均匀 rCF/PPS 网格甚至连续碳纤维/PPS(CF/PPS)网格增强的结构。研究进一步采用自制五轴打印机,在曲面上沿复杂位移路径沉积纤维,凸显了该方法对非平面、复杂几何形状的适应性。
关键词
三维叠层打印;五轴打印;梯度增强;原位键合;回收碳纤维

研究亮点
PDA/NPs 改性改善了回收复合材料中的界面粘附。
回收料叠层打印达到了连续纤维性能的 92%。
梯度网格设计改善了载荷传递并延缓了失效。
叠层打印可实现多轴热塑性零件再制造。

1 引言
碳纤维增强热塑性(CFRTP)复合材料因具有优异的抗冲击性、韧性、可回收性、快速加工能力以及可重塑与可修复性,在汽车与航空航天工业中的应用日益广泛[1–3]。这些特性使 CFRTP 复合材料成为传统热固性复合材料的可持续替代方案。然而,工业应用往往需要额外的加强筋、嵌件或特征结构来提升结构刚度或保持完整性[4]。传统制造方法通常需要单独的装配步骤来集成这些特征,且往往依赖传统的连接方式[5]。即便如此,CFRTP 基体本身的高刚度与有限的形状适应性仍为集成复杂特征(尤其是嵌入复合材料结构内部的嵌件)带来了显著挑战[6]。
广泛应用于大批量生产的包覆成型(overmoulding)工艺,通过将特征直接集成到复合材料中,可用于满足复杂设计要求[7,8];但这类工艺成本高、生产周期长,且在小批量或定制化应用中可扩展性有限。为克服这些难题,三维叠层打印近来作为一种创新的混合制造方法而兴起,可将附加特征直接沉积到热塑性层合板上[9–11]。该技术具有设计自由度高、可实现多功能化以及成本效益好等优势。近年来基于材料的叠层打印研究进展已证明其在工程应用中的可行性,包括采用 PLA[12]、PA6[13,14]、航空级 PEEK[15–18] 或 PAEK[19] 等热塑性材料制造混合结构。这些研究表明,将高性能热塑性复合材料构件叠层打印到基体上以原位增强结构具有巨大潜力。
此外,随着全球对 CFRP 的需求预计在 2021 年达到 181 千吨(kt)[20],复合材料废弃物体量预计到 2030 年将超过 500 kt[21],碳纤维复合材料的回收与再利用已成为亟待解决的关键问题。尽管各方持续努力,2015 年复合材料废弃物的回收率仍不足 20%,主要原因是技术与经济方面的障碍[22]。当前的回收方法(包括化学热解与物理粉碎)往往导致力学性能显著退化,削弱了回收纤维的再利用价值[23]。若不加以解决,这些废弃物最终将被填埋或焚烧,因此迫切需要通过技术手段减轻复合材料废弃物对环境的影响。
碳纤维的回收与再利用面临若干技术挑战。首先,由于热解过程使纤维表面失去官能团,回收碳纤维与聚合物基体之间的粘附性往往较差;其次,再利用的碳纤维力学强度通常低于原生纤维,限制了其在高性能场合的应用。因此,提升回收碳纤维在结构应用中的可用性至关重要。
为改善回收碳纤维的界面粘附,作者此前报道了一种基于仿生聚多巴胺/二氧化硅纳米颗粒(PDA/NPs)结构的一步法新工艺。该方法利用多巴胺的原位聚合,在纤维表面沉积二氧化硅纳米颗粒,从而显著增强纤维–基体粘附[24]。碳纤维表面的聚多巴胺涂层通过官能团(如胺基与儿茶酚基)提供活性结合位点,促进二氧化硅纳米颗粒的沉积;PDA/NPs 网络在室温下通过化学键合附着于活化的碳纤维表面。在此前工作基础上,本研究考察了经 PDA/NPs 处理的回收纤维在整个回收过程中的热稳定性,并评价了两类不同来源的回收复合材料(商用热固性复合材料,以及由前期开发的连续碳纤维增强聚苯硫醚(CCF/PPS)丝材重塑得到的复合材料)的力学性能,以评估其结构适用性。
为解决回收碳纤维力学强度下降的问题,本研究将源自热塑性复合材料的短切碳纤维重塑工艺与三维叠层打印技术相结合,提出了一种原位增强的新思路。借助三维叠层打印技术,该方案将回收复合材料作为增强特征叠层打印到既有结构上,从而实现更高的力学性能、更大的形状适应性、更低的模具成本与更短的交货周期。这种多材料设计特别适合中小批量制造,因为此类应用对定制化设计与优异结构性能有较高要求。设计用于加筋、吸能或实现特定功能的叠层打印子结构可按需定制以承受显著载荷。该混合方法不仅促进了回收碳纤维的再利用并提升既有热塑性层合板的力学性能,也为热塑性复合材料的可持续原位回收与再制造体系奠定了基础。
本研究的目标是:首先评价 PDA/NPs 界面结构在回收碳纤维再利用过程中的工艺稳定性;随后研究这些回收碳纤维复合材料在三维叠层打印技术中的增强效果。具体而言,先评估源自热固性与热塑性复合材料的回收碳纤维经表面处理前后 rCF/PPS 复合材料的弯曲性能;随后在弯曲载荷下考察这些原位增强特征对既有热塑性层合板力学性能的影响;最后展示借助自制五轴打印机实现曲面增强或连接的先进打印轨迹设计。该方法凸显了三维叠层打印技术在复杂几何体上构建可靠连接并集成附加构件的潜力,为创新且可持续的复合材料制造开辟了道路。
2 材料与方法
图 1 给出了本研究的总体框架。在前期工作开发的仿生 PDA/NPs 表面改性基础上,分别对源自热固性与热塑性复合材料的回收碳纤维进行处理,随后通过三维叠层打印实现原位增强,并采用五轴打印机在曲面上进行高性能应用演示。
表面处理过程中所用四乙氧基硅烷(TEOS)、盐酸多巴胺(DP)与三羟甲基氨基甲烷(Tris)由英国 Merck Life Sciences Ltd. 提供;用于退浆的丙酮购自英国 Fisher Scientific Ltd.(Leicestershire)。用于回收与再利用的原料,为制造热塑性及热固性复合材料所用同批次原生碳纤维(T300,3K,由英国 Stoke on Trent 的厂家提供)。聚苯硫醚(PPS,Torelina A900)由日本东丽工业公司生产,聚酰胺 6(PA6)粉末由法国阿科玛(Arkema)公司制造。除特别说明外,所有材料均按收到状态直接使用。
2.1 以热固性复合材料回收碳纤维制备 rCF/PPS 的 3D 打印
图 2 展示了从热固性复合材料中回收磨碎碳纤维的工艺过程。在回收过程中,热固性树脂基体通过热解被热降解,回收得到的碳纤维毡再经研磨机粉碎。随后在暴露的纤维表面施加 PDA/NPs 涂层,以增强其与 PPS 基体的界面粘附。表面处理时,先以四乙氧基硅烷(TEOS)合成胶体二氧化硅纳米颗粒(NPs),再将其分散于缓冲溶液(0.1% Tris 溶液,pH = 8.5)中[24];在室温下将碳纤维与盐酸多巴胺同时引入缓冲溶液,从而对热固性复合材料回收碳纤维进行再处理。随后,用混合机将 PPS 粉末与磨碎碳纤维进行共混,分别制得短切回收碳纤维增强 PPS 复合材料(s-rCF/PPS)与改性碳纤维增强 PPS 复合材料(m-rCF/PPS)。混合料随后送入实验室规模单螺杆挤出机(Noztek Pro HT,红色机型)制备 CF/PPS 丝材(直径 1.6 ± 0.1 mm),如图 2 所示。该丝材随后用于基于材料挤出的 Creatbot F430 打印机(420 °C 版本,中国河南)。rCF/PPS 材料的打印参数已在前人研究中优化[25],列于表 1。所有弯曲试样均以 100% 填充率打印,随后使用 Pinette PEI Lab 450 压力机进行热压,以确保各试样在力学测试前具有一致的孔隙含量;热压温度与压力分别为 250 °C 与 1 MPa,保温保压时间 30 min。

图 1 本研究总体框架示意图。 FIGURE 1 | Schematic representation of the research framework.
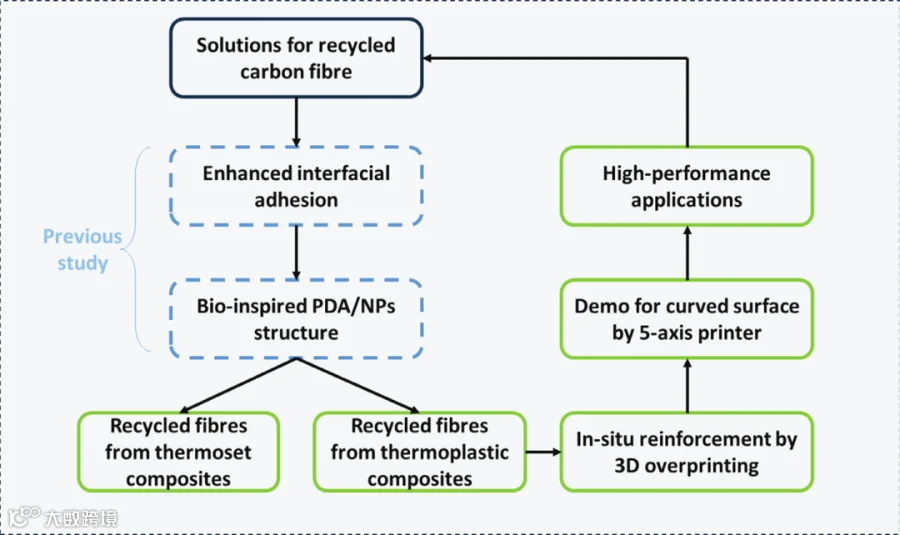
图 2 商用热固性复合材料中碳纤维的回收工艺。 FIGURE 2 | Reclaiming process of carbon fibers from commercial thermoset composites.
2.2 以热塑性复合材料重塑碳纤维制备 rCF/PPS 的 3D 打印
图 3 给出了从打印热塑性复合材料中重塑碳纤维的工艺。与热固性复合材料的回收过程不同,该研磨并不以分离纤维与基体为目的,而是将整块复合材料重新加工为粒料,依靠 PPS 基体的热塑性实现重塑。采用本课题组前期研究开发的粉料带条设备(powder-based tapeline)[26]制备用于 3D 打印的 3K 连续碳纤维丝材:连续碳纤维束由收卷装置施加张力,将 PPS 粉末施加到碳纤维表面,并在喷嘴中于高温(320 °C)熔融形成树脂浴;连续碳纤维在穿过该树脂浴的过程中被 PPS 树脂浸渍,制得原始连续碳纤维增强 PPS 复合材料(p-CCF/PPS)。在改性过程中,先将 3K 干态连续碳纤维用含聚多巴胺与二氧化硅纳米颗粒的改性溶液处理,经浸渍、漂洗与干燥后,使用与 p-CCF/PPS 相同的带条设备将碳纤维与 PPS 粉末复合,制得改性连续碳纤维增强 PPS 复合材料(t-CCF/PPS)。自制丝材的平均碳纤维体积分数约为 40%,孔隙率约为 1.5%。前期结果还显示,碳纤维束与树脂之间浸渍良好(见横截面图像),这得益于 PPS 树脂浸渍浴与专门设计的成型喷嘴[27]。
上述两类连续纤维丝材随后使用高温打印机打印,以制备单向层合板。打印机(Creatbot F430,420 °C 版本)上安装了 Markforged Ltd. 的纤维铺放喷嘴(直径 1.3 mm)用于打印连续丝材。所打印的连续纤维层合板已在前期研究中完成压制与测试[27]。在本研究的回收过程中,将代表废弃物或报废热塑性复合材料的测试后试样破碎、研磨成小块,分别得到原始复合材料碎片(p-rCF/PPS)与改性复合材料碎片(t-rCF/PPS)。这些回收粒料与 PPS 粉末混合后再次挤出,制得 CF/PPS 丝材,随后送入打印机以制备下一代复合材料(参见图 3)。打印试样在力学测试前同样进行热压处理。

图 3 热塑性复合材料中碳纤维的重塑工艺。 FIGURE 3 | Reshaping process of carbon fibers from thermoplastic composites.
表 1 rCF/PPS 丝材、CCF/PPS 丝材与 CF/PA6 丝材的打印参数
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2.3 三点弯曲试验
依据 ASTM D7264 标准,采用配备 10 kN 载荷传感器的 Instron 3369 试验机对打印件进行三点弯曲试验。试样为矩形,尺寸为长 80 mm、宽 13 mm、厚 4 mm,试验过程中横梁速度为 1 mm/min。为考虑离散性,每组测试包含 3 个试样。
2.4 微观结构表征与形貌分析
采用扫描电子显微镜(SEM,HITACHI TM4000Plus)观察挤出丝材与打印复合材料的微观结构,并使用 ImageJ 软件分析 SEM 图像,以比较复合材料中的体积分数与孔隙含量;通过计算碳纤维与气孔所占面积并取平均值,对微观结构进行详细表征。此外,还采用光学显微镜(Zeiss AxioCam MRc 5)观察复合材料在高温(600 °C)下树脂降解后短切碳纤维的长度分布。
2.5 丝材制备与三维叠层打印
该丝材生产线同样用于制备连续碳纤维增强聚酰胺 6(CF/PA6)丝材。这些丝材随后通过 FDM 打印工艺在成型平台上制备基体(底板)试样。对于以 PA6 为基体的碳纤维增强层合板与 PPS 复合材料之间的原位键合,本研究采用改造后的商用三轴打印机与本课题组前期报道的自制五轴打印机[28,29]进行三维叠层打印。不同丝材(包括 rCF/PPS、CCF/PPS 与 CF/PA6)的打印参数详见表 1,关于叠层打印工艺的更详细讨论见 3.2 节。

3 结果与讨论
3.1 碳纤维的表征
采用 SEM 对源自热塑性复合材料(p-rCF 与 t-rCF)和热固性复合材料(s-rCF 与 m-rCF)的回收碳纤维在表面处理前后的表面形貌进行了表征(图 4)。其中,p-rCF 指从热塑性复合材料中回收、仅经过机械再加工而保持接近原生状态的纤维;相对地,s-rCF 指通过热解从热固性复合材料中回收的纤维。
未处理与已处理纤维的表面形貌存在明显差异。两类回收碳纤维的直径均约为 7 μm。如图 S1 所示,热解后纤维的拉伸强度与机械再加工后纤维相当,保留了约 96% 的原始强度;此外,表面处理使两类纤维的拉伸强度均提高约 15%。尽管热解过程会给回收纤维引入表面损伤,但在处理后的纤维表面可清晰观察到明显的 PDA/NPs 层。该界面层构建于纤维与基体之间,有效补偿了表面损伤。因此,来自热塑性与热固性复合材料的回收碳纤维均保持了相当的拉伸强度。

图 4 热塑性复合材料(p-rCF)与热固性复合材料(s-rCF)回收碳纤维在表面处理前、后(分别为 t-rCF 与 m-rCF)的 SEM 图像。 FIGURE 4 | SEM images of recycled carbon fibers from thermoplastic composites (p-rCF) and thermoset composites (s-rCF), both before and after surface treatment (t-rCF and m-rCF, respectively).
3.2 rCF/PPS 复合材料的弯曲性能
图 5(a)、(b) 给出了 PDA/NPs 结构的表面处理过程以及处理碳纤维的 TEM 图像。在室温下多巴胺自聚合过程的辅助下,厚度约 50 nm 的 NPs 层沉积在回收碳纤维表面(参见图 5(b))。挤出丝材的直径约为 1.70 ± 0.02 mm(参见图 5(c)),横截面图像中还可观察到孔隙,含量为 1.8% ± 0.2%;采用 ImageJ 软件测得纤维体积分数约为 13% ± 1%。图 5(d)、(e) 给出了按 2.1 节与 2.2 节所述方法制备的 s-rCF/PPS(热固性复合材料回收碳纤维)、m-rCF/PPS(热固性复合材料改性回收碳纤维)、p-rCF/PPS(热塑性复合材料重塑碳纤维)与 t-rCF/PPS(热塑性复合材料改性重塑碳纤维)的弯曲性能。接枝 PDA/NPs 网络后,m-rCF/PPS 与 t-rCF/PPS 的弯曲强度相较 s-rCF/PPS 与 p-rCF/PPS 平均分别提高 26% 与 22%。此外,从热固性复合材料(图 5(f))与热塑性复合材料(图 5(g))中回收得到的纤维长度范围分别为 50–250 μm 与 400–1200 μm。源自热塑性复合材料的改性重塑碳纤维获得了最高的弯曲强度(253 MPa),这归因于其更长的碳纤维长度;该纤维随后被用于将加强特征原位键合到既有层合板上。
上述两种回收工艺代表了从碳纤维增强复合材料中回收价值的两种根本不同的路径。热固性复合材料的回收过程本质上是热与机械过程:剧烈的研磨作用本身会缩短纤维并可能引入表面缺陷。相比之下,热塑性复合材料的回收基于热机械再加工方法:复合材料在未分离各相的情况下被粉碎,基体在第二次挤出步骤中被重塑。该方法在很大程度上保留了原有的连续纤维结构,因而可获得远大于研磨热固性复合材料所得纤维长度的纤维。此外,回收纤维经历了多次热循环(320 °C 挤出与 420 °C 打印),可能引起热降解或表面氧化,随后的 PDA/NPs 改性通过促进与 PPS 基体的粘附来补偿受损的界面。尽管两种原料均来自同类型、同牌号的原生碳纤维,但不同的回收路径导致了最终性能的差异。
此外,弯曲测试结果表明,PDA/NPs 网络可持续增强热固性与热塑性复合材料回收碳纤维的界面粘附,从而提升处理后复合材料的弯曲强度。弯曲性能的改善归因于 PDA/NPs 涂层提供的界面结合增强。在前期工作中,层间剪切强度(ILSS)测试已证实表面改性相较未改性试样显著改善了界面粘附,这支持了本研究中改性试样弯曲强度提高、失效行为更可控的观察结果[24]。通过改善复合材料的层内性能,新一代复合材料抵抗机械载荷的能力得以提升。研究结果表明,PDA/NPs 网络在复合材料的机械回收过程以及挤出、3D 打印等多种热循环中具有良好的热稳定性,凸显了该表面处理方法在改性热塑性复合材料方面的可持续性。
虽然热降解与表面损伤也可能导致力学性能下降,但在本研究中纤维长度被认为是主导因素。单纤维拉伸试验(图 S1)证实纤维本征强度并未严重受损,SEM 分析(图 4)表明,尽管较短的、源自热固性复合材料的纤维表面缺陷更明显,但经 PDA/NPs 改性后其改善幅度相当。因此,鉴于两类体系纤维本征性能相近,最终力学性能的差异很可能源于纤维长度。
为将回收碳纤维叠层打印结构的增强效果置于参照系中,与文献报道的原生碳纤维基准进行对比具有启发意义。多项研究表明,含 rCF 的复合丝材与原生碳纤维(vCF)丝材具有相同的可加工性,并认为 rCF 可有效替代原生碳纤维用于可持续 FDM 应用[30,31]。尽管部分研究报道回收复合材料的弯曲强度较低,但这一性能差距在很大程度上归因于所采用的回收方法[32]。本研究采用的 PDA/NPs 表面改性正是为补偿纤维损伤、恢复界面粘附而设计,从而使性能接近原生纤维体系。对回收纤维体系的表征(参见图 S1)也表明,所提出的回收碳纤维叠层打印策略可在实现与原生碳纤维相当的增强性能的同时,带来材料回收的环境与经济效益。
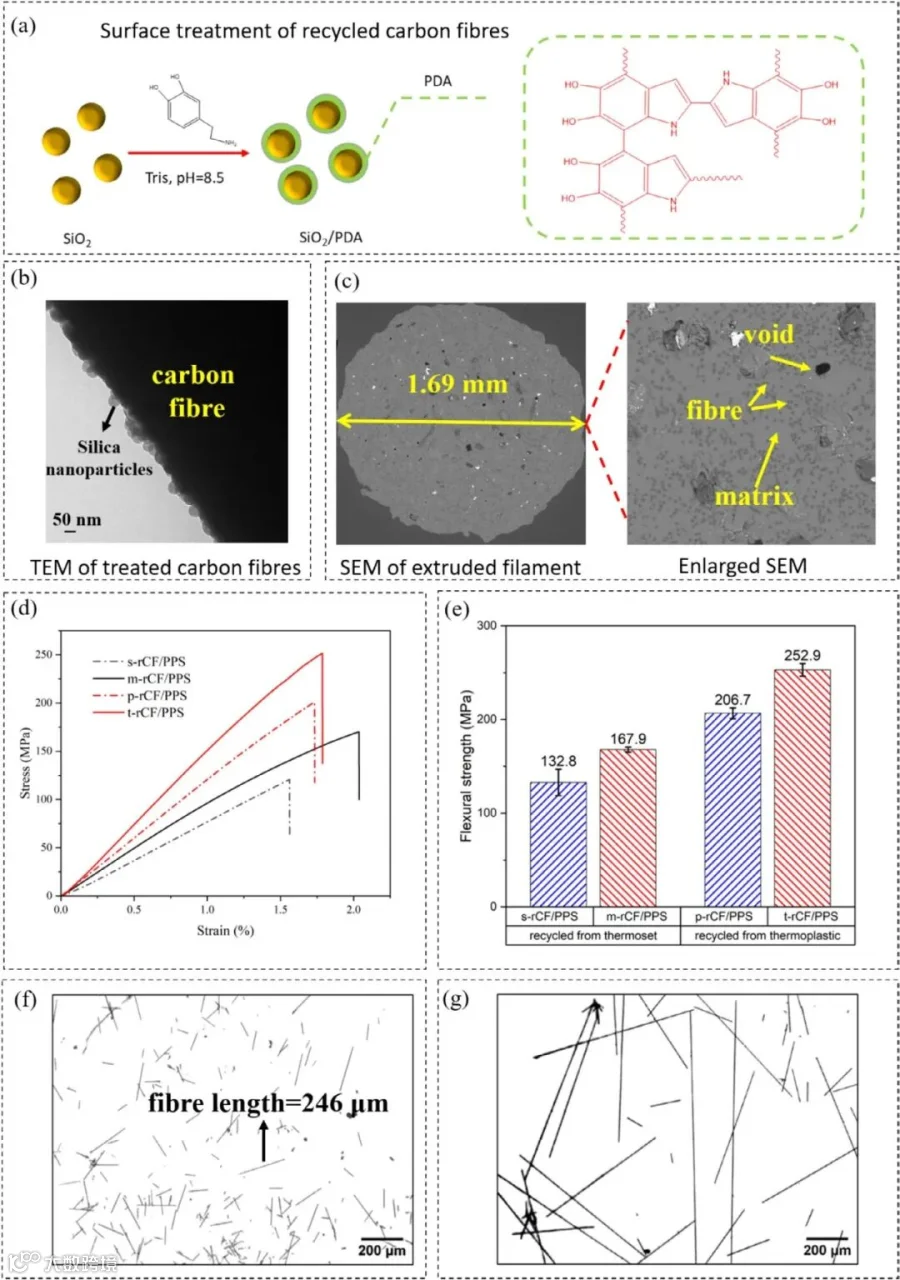
图 5 (a) 回收碳纤维的表面处理;(b) 处理碳纤维的 TEM;(c) 挤出丝材横截面的 SEM 图像(直径 1.69 mm)及其放大图;(d) 应力–应变曲线与 (e) s-rCF/PPS、m-rCF/PPS、p-rCF/PPS 与 t-rCF/PPS 的弯曲强度;(f) 热固性复合材料与 (g) 热塑性复合材料中回收碳纤维经热解试验后的光学显微图像。 FIGURE 5 | (a) Surface treatment of recycled carbon fibers; (b) TEM of treated carbon fibers; (c) SEM image of cross-section of extruded filament (diameter is 1.69 mm) and its enlarged image; (d) stress–strain curves and (e) flexural strengths of s-rCF/PPS, m-rCF/PPS, p-rCF/PPS and t-rCF/PPS; optical microscopy of recycled carbon fiber from (f) thermoset composites and (g) thermoplastic composites after pyrolysis experiment.
3.3 在既有层合板上叠层打印回收复合材料
3.3.1 回收复合材料三维叠层打印工艺的设计
本节设计了一种叠层打印工艺,利用回收丝材作为原位加强筋来增强既有热塑性层合板。由于经表面处理的、源自热塑性复合材料的碳纤维具有更优异的力学性能,含此类碳纤维的回收复合材料被选作叠层打印丝材。图 6(a) 展示了在 CF/PA6 结构上构建 CF/PPS 网格结构的过程。
研究设计了两种网格结构:均匀网格与梯度网格(图 6(b))。两者的总长度均为 60 mm、高度 13 mm、筋宽 1.6 mm。均匀网格沿其长度方向具有等间距的矩形切口,而梯度网格呈变化规律——两端切口较宽、靠近中心处较窄。加强网格的设计源于实际工程考虑,即弯曲载荷下应力通常集中在结构构件中心、并向边缘递减这一成熟原理[33]。梯度网格的设计旨在优化材料利用率,通过在中心布置更密的加强、并向边缘逐渐降低网格密度来实现。填充率设为 100%,以确保打印过程形成完全致密的结构。两种网格设计的体积相同,均为 915 mm³。
如图 6(c) 所示,首先制备尺寸为 80 mm × 13 mm × 2 mm 的 CF/PA6 基板并置于打印平台上;随后使用装配黄铜喷嘴(直径 1.3 mm)的 3D 打印机喷嘴打印连续碳纤维丝材。加强网格尺寸为长 60 mm、宽 13 mm、厚 2 mm,被精确叠层打印到 CF/PA6 基板之上。叠层打印在最优工艺窗口内进行(见图 S2):温度高于基体 PA6 的熔点(217 °C)、但低于打印丝材 PPS 的结晶温度(228 °C),该窗口由前期研究确定[34]。本研究将打印床表层温度与喷嘴温度分别设为 120 °C 与 320 °C,因此按文献[13,35]所述方法计算得到的名义界面温度为床温(120 °C)与喷嘴温度(320 °C)的平均值,即 220 °C。最终得到的增强结构(见底图)兼具三维打印单向 CF/PA6 复合材料的性能以及网格所提供的附加刚度与更优载荷分布。该方法展示了将回收材料与先进增材制造技术相结合以实现可持续结构增强的潜力。

图 6 (a) 采用回收 rCF/PPS 复合材料(增强材料)通过三维叠层打印对 CF/PA6(基体)进行原位增强的设计过程;(b) 两种加强网格设计:均匀网格(通用设计)与梯度网格(面向弯曲载荷定制);(c) 原位键合打印过程的实物照片。 FIGURE 6 | (a) Design process of in situ reinforcing a CF/PA6 (substrate) using recycled rCF/PPS composites (reinforcing material) via 3D overprinting; (b) two different designs of reinforced grid designs: Uniform grid (universal design) and gradient grid (tailored for flexural loading); (c) visual images of the printing procedures for the in situ bonding.
3.3.2 增强结构的弯曲性能
为评价所制备回收丝材的回收效果,按照表 2 制备了四类试样并在弯曲载荷下进行测试。其中,CF/PA6 试样用于建立未增强结构的基准;原始 CCF/PPS 丝材及其回收 rCF/PPS 复合材料也被用于增强既有 CF/PA6 基板,以便对比和说明回收效果。得益于 3D 打印的制造灵活性,本研究设计了两种由 rCF/PPS 复合材料打印的网格,即均匀网格与梯度网格;对于 CCF/PPS 轨迹,仅设计并制备了均匀网格。
表 2 CF/PA6 表面采用不同增强材料的试样设计
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
图 7 展示了增强 CF/PA6 复合材料的结构设计、制备试样与力学性能。图 7(a) 给出了三种增强策略:连续碳纤维丝材配均匀网格、回收丝材配均匀网格,以及回收丝材配梯度网格,并给出了网格单元尺寸。图 7(b) 为相应制备试样,突显了增强材料与基体材料的原位一体化。图 7(c) 的应力–应变曲线比较了这些构型的力学性能。如图 7(d) 所示,原始 CF/PA6 层合板强度最低,为 263 MPa,且峰后下降较为平缓,表明其以渐进损伤累积为主的韧性失效模式。采用 CCF/PPS 增强后,复合材料强度提高至 327 MPa,但在峰值载荷后出现应力骤降,提示由界面脱粘引起的脆性失效。此外,rCF/PPS 均匀网格层使强度达到 300 MPa,恢复了连续碳纤维复合材料性能的 92%。进一步地,采用梯度网格增强的 CF/PA6 + rCF/PPS 复合材料力学性能进一步提高,梯度网格获得最高强度(361 MPa),相较未增强层合板提升 37%。
CF/PA6 + CCF/PPS 复合材料虽然强度高于采用均匀网格增强的 CF/PA6 + rCF/PPS,却未能获得最高性能,其原因在于连续碳纤维打印存在困难:复杂的打印路径与难以保证的均匀沉积导致界面结合较弱,提高了脆性失效的可能性。值得注意的是,如图 7(b) 所示,叠层打印的 CCF/PPS 网格结构出现了明显的几何畸变,尤其是在筋条交叉处。这些缺陷很可能源于连续碳纤维束的高刚度——它限制了打印过程中跟随急剧方向变化的能力,以及张力引起的回弹效应。此外,由于 CCF/PPS 丝材在打印过程中未完全熔融,其与 CF/PA6 基板的粘附仍相对较弱。相比之下,rCF/PPS 丝材具有更好的熔融与挤出性能,改善了纤维–基体结合与载荷传递;这种粘附增强很可能促成了 CF/PA6 + rCF/PPS 复合材料(尤其是梯度网格增强时)更高的弯曲强度与更可控的失效行为。这些发现表明,尽管连续纤维具有固有的结构优势,回收短切碳纤维在加工上的优势仍可使原位增强复合材料获得相当的力学性能。
此外,如图 7(e) 所示,SEM 观察到的断口形貌呈现裂纹台阶式失效特征:裂纹起初萌生于叠层打印 rCF/PPS 层与 CF/PA6 基板之间的异质材料界面。尽管界面区仍是结构中最薄弱的区域,但断口图像中未观察到两种材料之间存在明显缝隙,说明底层与顶层之间粘附相对牢固。裂纹萌生后向顶部 sCF/PPS 层扩展:在弯曲载荷下,顶层表现为基体脆性开裂与少量纤维拔出,表明经表面改性后短碳纤维与 PPS 基体之间具有优异的界面粘附。随后,底部 PA6 层在最终失效前出现部分连续纤维拔出与裂纹桥接,说明其载荷传递具有优异的韧性。
在弯曲载荷下,梯度网格通过重新分配应力并优化刚度变化而优于均匀网格。其渐进的刚度过渡降低了局部变形、延缓了失效,从而提升了能量吸收、抗疲劳能力以及循环弯曲下的结构韧性。在优化的强度–重量比下,梯度网格可在不过量用料的前提下提供更高的机械效率。此外,梯度结构表明其形状与打印路径均可按需定制以满足特定要求,从而带来更优性能;相比之下,在打印过程中使用连续丝材实现复杂路径则更具挑战。
该混合制造系统无需昂贵模具即可制造带附加筋条或嵌件的复合材料零件,便于定制化热塑性零件的快速原型制造,并可按具体应用定制性能。与连续碳纤维丝材相比,回收复合材料具有相当的力学性能与更高的形状柔性,因而特别适用于曲面几何体内表面上的嵌件。本研究中回收碳纤维的性能与已报道数值相比具有竞争力:Ateeq 等人报道 rCF/PA12 复合材料为 56.25 MPa,且 rCF 相较 vCF 高出 12.73%[31];Stoeffler 等人报道热解所得 rCF/PPS 复合材料的性能与原生短纤维复合材料相当,这与本研究发现回收纤维保留 96% 拉伸强度相一致[36]。在表面处理方面,PDA/NPs 改性后 26% 的性能提升与聚多巴胺改性的文献结果吻合,后者报道的 ILSS 提升幅度为 21%–76%[37–40]。对于叠层打印界面,Ghita 等人证明喷嘴偏移与基板温度会显著影响叠层打印 PA6 与 CF/PA6 基板之间的结合强度,经等离子处理的表面可获得 8.91 MPa 的界面强度[41]。

图 7 (a) 网格设计;(b) 打印试样;(c) 代表性应力–应变曲线;(d) 各试样强度与模量:CF/PA6(原始基板)、CF/PA6 + CCF/PPS(连续碳纤维网格增强)、CF/PA6 + rCF/PPS_uniform(回收碳纤维均匀网格增强)与 CF/PA6 + rCF/PPS gradient(回收碳纤维梯度网格增强);(e) 弯曲测试后试样的断口形貌。 FIGURE 7 | (a) Grid design, (b) printed specimen, (c) representative stress–strain curves, and (d) strength and modulus of specimens: CF/PA6 (original substrate), CF/PA6 + CCF/PPS, CF/PA6 + rCF/PPS_uniform, and CF/PA6 + rCF/PPS gradient; (e) Fracture surface morphology of specimen after flexural testing.
3.3.3 多轴打印在三维非平面曲面上叠层打印的演示
图 8 展示了采用本课题组自制五轴打印机[42]在曲面热塑性层合板上进行三维叠层打印的实验装置与过程。图 8(a) 为定制五轴打印机,其通过打印过程中动态调整喷嘴方向,可在非平面表面上实现材料的精确沉积。在曲面叠层打印过程中,先制备 CF/PA6 层合板,再将回收 rCF/PPS 丝材沉积到已制备的层合板上(参见图 8(b))。打印轨迹依据带附加均匀网格结构的曲面数字设计模型进行规划(见图 8(c))。如图 8(d) 所示,多轴打印系统成功在非平面基板上制备了叠层打印试样,验证了该方法的几何可行性。试样的宏观完整性表明界面接触充分,凸显了多轴打印在非平面表面上集成增强特征的潜力。该方法在将复杂附加特征键合到具有复杂形状的曲面层合板表面方面具有独特优势,尤其适用于热塑性层合板内嵌结构上的嵌件。
该演示显示了三维叠层打印技术在挤出回收复合材料方面的前景,为未来的原位再制造系统创造了可能。在未来的工业应用中,系统可将单螺杆挤出系统与原位叠层打印系统集成,构成原位再制造系统。该系统兼具叠层打印的设计自由度与热塑性复合材料的高承载能力,为回收热塑性废弃物并在层合板上键合附加特征提供了一种高效便捷的方法。
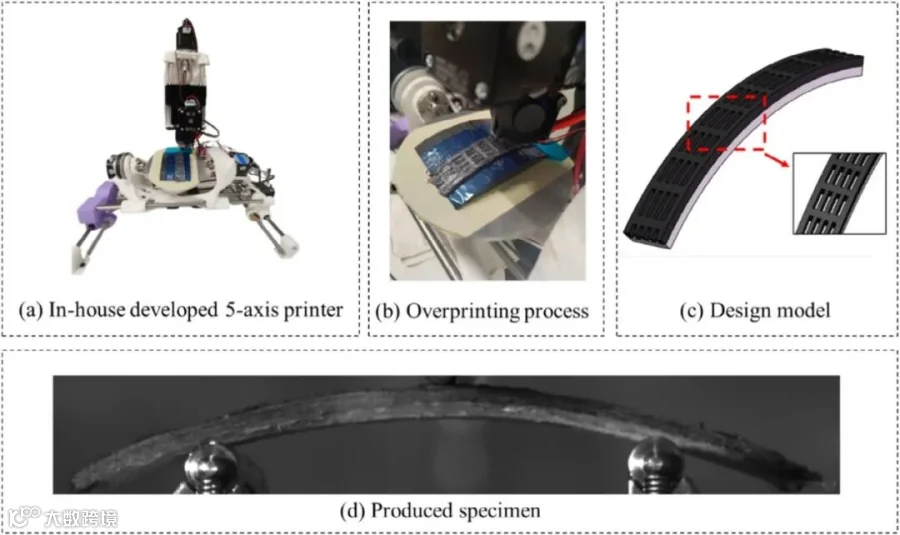
图 8 回收 CF/PPS 复合材料在曲面上的叠层打印过程:(a) 五轴打印机;(b) 叠层打印过程;(c) 设计模型;(d) 制备的试样。 FIGURE 8 | Overprinting process of recycled CF/PPS composites onto a curved surface: (a) five-axis printer; (b) overprinting process; (c) design model; (d) produced specimen.

4 结论
本研究提出了一种利用三维叠层打印技术在热塑性层合板上实现回收复合材料可持续原位键合的方法。研究评价了包括热固性复合材料回收纤维与热塑性复合材料重塑纤维在内的回收碳纤维,经表面处理后其力学性能分别提升 26% 与 22%。弯曲测试表明,采用回收丝材增强的复合材料与连续丝材增强者具有相当的增强效果,且定制化增强结构实现了 37% 的性能提升。此外,采用自制五轴打印机成功在三维曲面上完成叠层打印,凸显了基体的形状柔性与该制造工艺的适应性。本研究证实了将回收复合材料与先进三维叠层打印技术相结合用于可持续再制造的有效性,为未来的原位再制造系统奠定了基础。本研究聚焦于弯曲性能,因为这是肋式增强应用中最相关的加载条件;但未来工作应纳入更广泛的力学测试,以更全面地评估所提出叠层打印策略的结构性能与工程适用性。

END