摘要
在纤维增强热塑性复合材料(FRTP)的电阻焊接过程中,垂直于电流方向的焊接区域边缘(纵向边缘,L-edge)会出现温度偏低的现象。本文提出一种在L-edge处减小网格尺寸的穿孔加热元件(HE),以提高L-edge区域的温度,从而缓解FRTP电阻焊接中的边缘效应。通过减小焊接区域L-edge处的网格尺寸,可在加热过程中形成温度梯度,从而增加HE在L-edge处的产热。通过实验与数值研究,考察了该HE对FRTP电阻焊接中温度演化与接头性能的影响。提出了一个电阻模型,用以分析不同网格尺寸区域的电阻与产热。结果表明,经定制的HE提高了L-edge区域的温度。此外,减小网格尺寸降低了HE在焊接区域的电阻,从而缓解了焊接区域横向边缘(T-edge,平行于电流方向)温度过高的问题。使用定制HE焊接的接头搭接剪切强度(LSS)达到26.6 ± 0.8 MPa,比使用未改性HE焊接接头的LSS高31%。所提出的电阻模型可在定性层面预测不同网格尺寸区域电阻与产热的变化趋势。其定量预测能力仍需进一步工作加以提高。
1. 引言
纤维增强热塑性复合材料(FRTPs)具有重量轻、强度高、可焊接和可回收等特点[1–4]。近年来,它们已广泛应用于航空航天、轨道交通和汽车工业[5]。由于工业生产不可避免地涉及大型结构件或复杂零件的制造,FRTPs的连接已成为一个关键问题。
FRTPs的电阻焊接因其设备设计简单、成本低、可控性高以及相对较好的稳定性而受到研究者的广泛关注[6–9]。
其原理是在焊接界面处的加热元件(HE)上施加电流。电阻产生焦耳热使接头材料熔化,并施加外部压力以实现可靠的界面结合[10–12]。FRTPs电阻焊接面临的一个挑战是由边缘效应引起的焊接界面温度场不均匀[13]。这种边缘效应表现为两种形式:第一,在平行于焊接电流的方向上(焊接界面的纵向),横向边缘的温度高于焊接区域中心的温度。这是因为暴露在空气中的HE散热较慢[14]。第二,在垂直于焊接电流的方向上(焊接界面的横向),纵向边缘的温度低于焊接区域中心的温度。这是因为纵向边缘被靠近焊接界面的较冷层压板冷却,而接头中心区域由HE加热,温度升高[15]。上述温度场不均匀的问题会随焊接面积的增大而加剧[16]。
目前主要有两种策略来缓解电阻焊接界面温度场不均匀的问题。第一种策略是调整夹具结构,具体而言是适当减小夹持距离(电极到焊接区域边缘的距离)[17]。缩短夹持距离可以减少暴露在空气中的HE部分,改善铜电极对暴露于空气中的HE的冷却效果,从而避免暴露于空气中的HE温升过高对焊接界面产生不利影响[18]。然而,Talbot等[19]指出,焊接界面温度场对夹持距离的变化高度敏感。他们发现,当夹持距离为0.65 mm时,焊接区域横向边缘的温度与焊接区域中心的温度较为接近。当夹持距离仅变化0.2 mm时,横向边缘的温度便高于(增加0.2 mm)或低于(减少0.2 mm)中心温度。在极窄范围内精确控制夹持距离降低了FRTP电阻焊接的工艺适用性。第二种策略是优化HE的结构。Stavrov等[20]比较了碳纤维HE与不锈钢网(SSM)HE,指出SSM HE对工艺参数变化不那么敏感,并提供了更宽的工艺窗口。Dubé等[21]在SSM HE表面喷涂TiO2涂层,以避免不锈钢与碳纤维接触引起的分流效应,从而改善焊接温度场的均匀性和焊接过程的稳定性。Brassard等[22]提出了一种聚醚酰亚胺(PEI)/多壁碳纳米管(MWCNT)纳米复合HE以提高温度均匀性。然而,仍观察到焊接区域横向边缘区域的温度高于中心区域。
尽管上述两种策略在一定程度上改善了焊接界面温度场的均匀性,但它们并未触及造成温度场不均匀的本质。根据文献[14,15],FRTPs电阻焊接中温度场不均匀是由整个焊接结构散热不均匀引起的,而现有策略并未对散热过程产生显著影响。为解决这一问题,我们此前提出了一种提高温度场均匀性的方法,即使用穿孔SSM HE[23]。该穿孔HE在焊接区域内具有较大的网格尺寸,而在焊接区域外具有较小的网格尺寸。通过这样的设置,HE的不同区域具有不同的产热,从而抵消由散热差异引起的温度场不均匀。然而,我们之前的设计仅解决了焊接区域横向边缘温度过高的问题。在本研究中,提出了一种新型穿孔HE。新设计同时调整了HE横向和纵向边缘的网格尺寸。这不仅缓解了焊接区域横向边缘温度过高的问题,还提高了焊接区域纵向边缘的温度,从而减小了焊接区域边缘与中心之间的温差。

2. 材料与方法
2.1. 材料
实验材料采用碳纤维增强聚酰胺6(CF/PA6),由正交编织的T300-3K碳纤维和Jin Young B18L注塑级PA6树脂组成(由Jinyoung (Xiamen) Advanced Materials Technology Co., Ltd.提供,中国厦门)。碳纤维质量分数为60 wt%。CF/PA6层压板的尺寸为100 mm。采用纯PA6树脂薄膜作为绝缘层。每层薄膜的尺寸为25 mm。实验前,CF/PA6层压板和PA6薄膜分别在90 °C下干燥4 h和2 h,以去除残留水分。采用差示扫描量热法(DSC;DSC 214,NETZSCH,Selb,德国)测得PA6树脂的熔点为219 °C(图1)。

图1. 本研究中所用PA6树脂的DSC测试曲线。
2.2. 焊接示意图与实验方法
图2a示出了焊接装置。将SSM HE置于两层层压板之间。在HE与CF/PA6层压板之间放置两层PA6薄膜作为绝缘层。HE的两端由铜块(铜电极)夹持,铜电极与电源(Aikedes IT-9000,ITECH Electronic Co., Ltd.,中国南京)的正负极相连。夹持距离定义为铜电极到焊接区域边缘的距离,为3.5 mm。使用扭矩扳手控制铜块施加在HE上的夹持压力,以确保铜块与HE紧密接触。夹持压力为0.5 MPa。在CF/PA6层压板的上方和下方放置隔热陶瓷,以实现隔热并减少焊接过程中的热损失。焊接压力由气动加压装置提供,并施加在上部隔热陶瓷上。
本研究使用了两种HE,如图2(b1,b2)所示。它们均采用蚀刻工艺制造,由Dongguan Gongxiang Hardware Electronic Co., Ltd.提供(中国东莞)。图2(b1)所示的HE命名为Type A,其特征是在整个焊接区域使用大网格,在焊接区域外使用小网格。图2(b2)所示的HE命名为Type B,其

特征是在纵向和横向两侧的焊接区域边缘使用小网格,小网格区域占焊接面积的33.8%。大网格和小网格的尺寸如图2(b3)所示。大网格为2 mm × 3 mm,小网格为0.88 mm × 1.32 mm。HE的整体尺寸为100 mm。红色轮廓所围区域表示焊接区域(20 mm × 25 mm)。焊接区域的纵向边缘(L-edge)和横向边缘(T-edge)在图2c中标出。

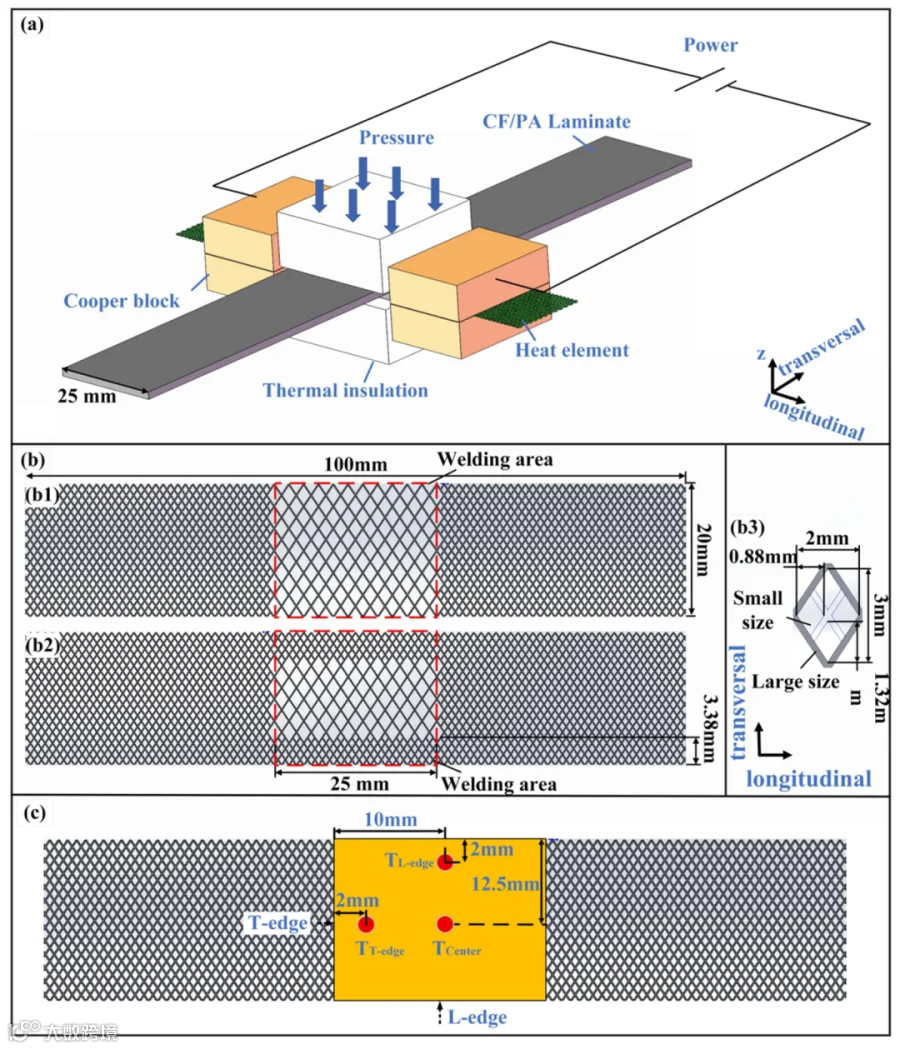
图2. (a) 焊接装置示意图;(b) (b1) Type A HE、(b2) Type B HE和(b3) 大网格与小网格的尺寸;(c) 热电偶测温位置示意图。
本研究采用恒流模式进行焊接。Type A HE的最佳焊接参数通过前期实验确定。焊接电流为35 A,焊接时间为55 s,保压时间为55 s,焊接压力为0.4 MPa。对Type B HE施加相同的焊接参数以进行对比。每组参数焊接六个试件;其中五个用于测量搭接剪切强度(LSS),一个用于宏观结构和微观结构观察。对LSS最高的试件进行断裂失效分析。LSS由最大搭接剪切力除以焊接面积(20 mm × 25 mm)得到。
2.3. 形貌表征与力学测试
本研究使用万能拉伸试验机(ETM105D)进行搭接剪切试验,以获得焊接接头的LSS。使用超景深显微镜(Zeiss Smart zoom 5)和光学显微镜(Zeiss Axio Vert. A1,Zeiss,Oberkochen,德国)观察焊接接头横截面的宏观形貌和微观结构特征。使用由Changzhou HELPASS Electronics Technology Co., Ltd.提供的HPS2511直流电阻测试仪(中国常州)测量Type A和Type B HE的实际电阻,如图3a所示(仅绘出Type B HE;Type A HE的测量位置与之相同)。测试夹具与焊接区域边缘之间的距离为3.5 mm,与夹持距离一致。Type A和Type B HE均可划分为五个区域,如图3a所示。还测量了每种HE各区域的电阻,如图3b–d所示。
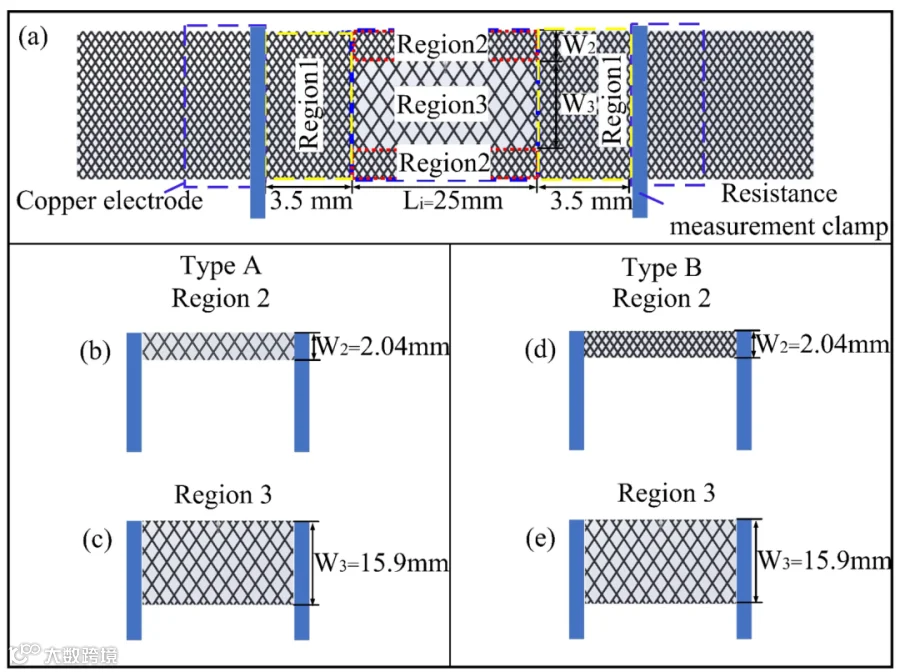
图3. 电阻测量示意图:(a) 总电阻测量;(b) Type A HE的区域2;(c) Type A HE的区域3;(d) Type B HE的区域2;(e) Type B HE的区域3。
由于焊接界面是封闭的,焊接界面温度采用热电偶测量,这是FRTP电阻焊接研究中测量界面温度的主流方法[24–26]。采用直径为0.125 mm的K型热电偶(OMEGA CHAL-005,Omega,Norwalk,CT,美国)测量焊接区域中心(TCenter)、纵向边缘(TL-edge)和横向边缘(TT-edge)的温度。在z方向上,热电偶位于上层CF/PA6层压板与PA6薄膜之间;在x-y方向上,测温位置如图2c所示。采样频率为10 Hz,响应时间为10 ms,远小于焊接时间,因而热滞后效应可忽略不计。对于0 °C以上的温度,该K型热电偶的测量误差为±2.2 °C或测量温度的±0.75%(由OMEGA官方网站提供)。采用扫描电子显微镜(Thermo Fisher Scientific Quattro S,Thermo Fisher,Waltham,MA,美国)观察和分析搭接剪切试验后的断口表面。

3. 结果与讨论
3.1. 接头力学性能
图4a比较了采用Type A和Type B HE所制接头的LSS。采用Type A HE所制接头的平均LSS为20.3 ± 1.3 MPa,采用Type B HE所制接头的平均LSS为26.6 ± 0.8 MPa。使用Type B HE的焊接接头LSS比使用Type A HE的焊接接头高31%。需要指出的是,这一改善反映的是相同焊接参数下的接头性能,而非针对每种HE设计各自专门优化条件下的性能。
从Type A和Type B HE焊接而成的接头中各选取一个接头进行断口形貌分析。所选的Type A HE接头LSS为19.2 MPa(图4b,d),所选的Type B HE接头LSS为26.4 Ma(图4c,e),两者均接近各自的平均值。图4b,c表明两种HE均发生了撕裂,说明焊接接头实现了充分结合。图4d揭示出Type A焊接接头焊接区域横向边缘存在明显的过热现象。
在相同焊接参数下对两种HE所制接头的断口表面进行微观分析发现,Type A和Type B HE的焊接区域中心及焊接区域边缘处的网格开孔均被树脂完全填充,如图4(b1–c3)所示。树脂表面存在剥离纤维,表明形成了有效结合且无明显缺陷(图4(b1,b2,c1,c2))。Type A和Type B HE焊接区域中心及横向边缘的失效模式为层间失效[14]。然而,在Type A HE接头的横向边缘区域,网格内观察到大量孔洞和未填充区域(图4(b3)),部分树脂填充表面存在纤维压痕,表明该区域结合不充分。相比之下,Type B HE接头的横向边缘区域网格内树脂填充程度较高,树脂和金属网表面均存在剥离纤维,表明该区域结合良好(图4(c3))。
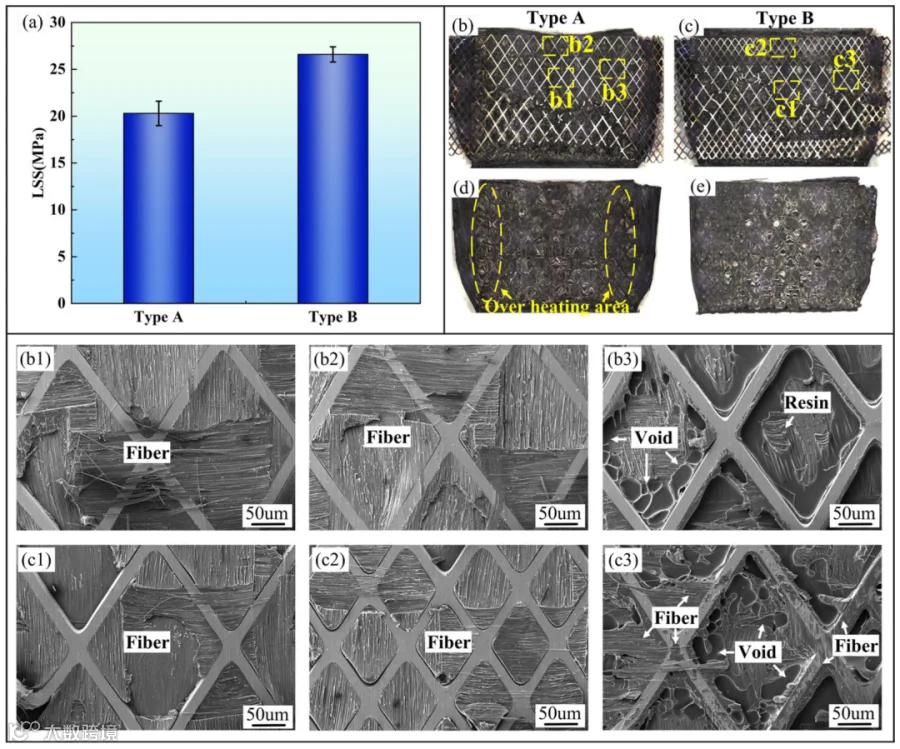
图4. 焊接接头的力学性能:(a) LSS对比;(b,d) Type A HE焊接接头断口的宏观形貌;(c,e) Type B HE焊接接头断口的宏观形貌;(b1–b3) (b)中标出的放大断口形貌;(c1–c3) (c)中标出的放大断口形貌。
3.2. 接头横截面形貌
图5示出了采用Type A和Type B HE所制接头的宏观与微观横截面形貌。图5a示出了切割方向。从图5b,c可以看出,两种HE的焊接界面T-edge处均存在明显的焊接缺陷。从图5d,e可以看出,在纵向方向上,两种HE的焊接区域边缘和中心均未观察到明显缺陷。
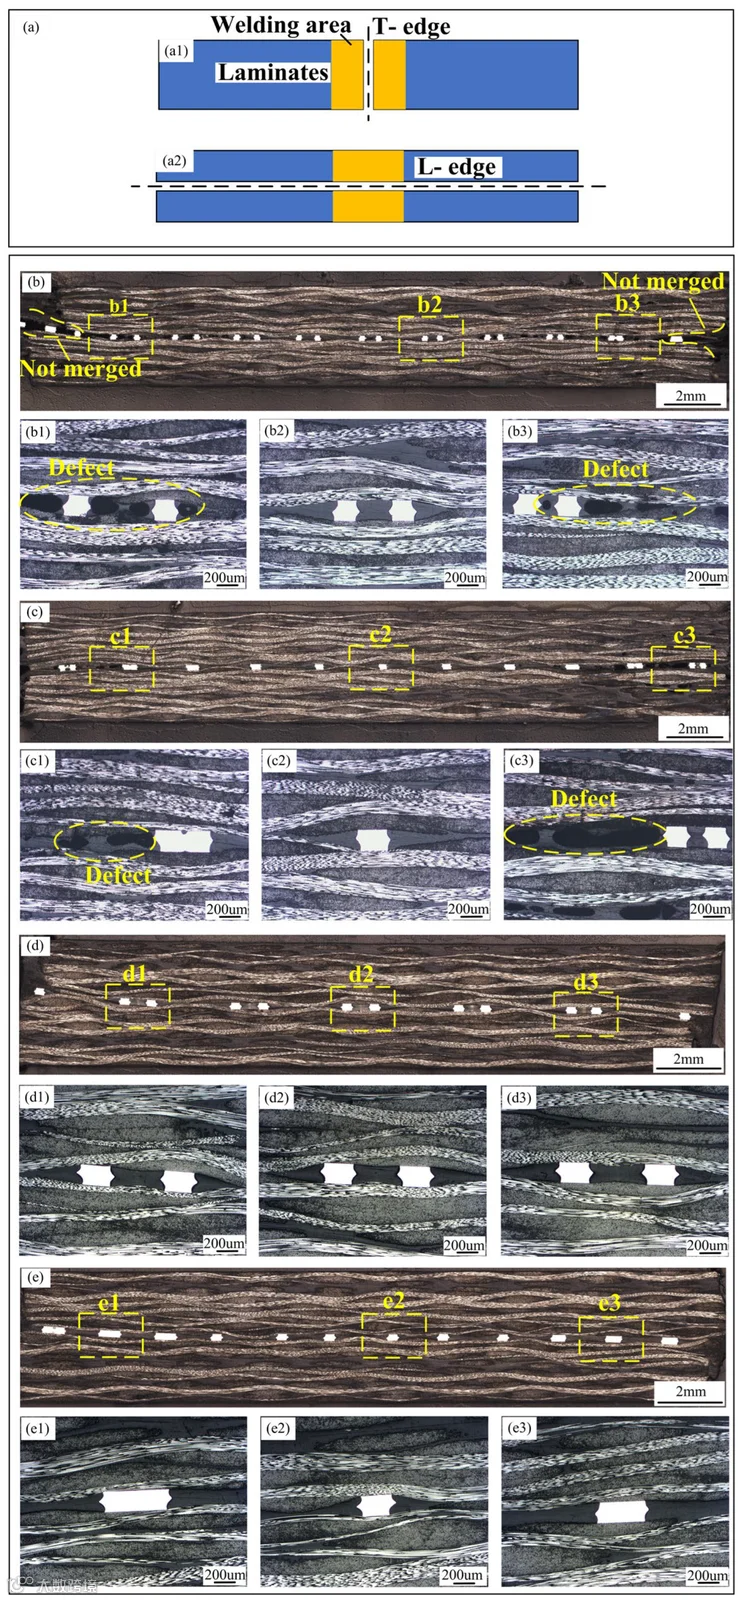
图5. 采用Type A和Type B HE所制接头的纵向与横向横截面形貌:(a) 沿(a1)纵向和(a2)横向切割;(b) Type A HE所制接头的纵向横截面;(c) Type B HE所制接头的纵向横截面;(d) Type A HE所制接头的横向横截面;(e) Type B HE所制接头的横向横截面。(b1–b3)、(c1–c3)、(d1–d3)和(e1–e3)分别示出(b)、(c)、(d)和(e)中标出的放大图像。
利用温度测量结果分析横截面形貌。图6a示出了焊接区域中心、纵向边缘和横向边缘处测得的温度曲线。对于Type A接头,T-edge处的最高温度达到571 °C,超过PA6的热分解温度(450 °C [26,27])。T-edge处的孔洞缺陷可能是由高温导致树脂热分解引起的[6],如图5b所示。Type A接头焊接区域中心的最高温度为262 °C,高于其L-edge处的最高温度(238 °C)。这一现象与现有文献报道一致,其原因已在引言部分说明。对于Type B接头,T-edge处的最高温度为420 °C,未超过热分解温度。然而,接头横截面中仍观察到孔洞(图5c),这可能是由于树脂流动不充分,或实际树脂体系在低于热分解温度时仍可能发生热分解[6]。Type B接头焊接区域中心的温度为231 °C,低于其L-edge处的最高温度(265 °C)。这表明传统电阻焊接中L-edge温度不足的问题可通过减小靠近L-edge的网格尺寸来解决。
为更好地理解两种HE对焊接过程的影响,我们分析了焊接过程中的信号曲线,包括电压、电流、电阻、功率和能量,如图6b–d所示。电压、电流和功率曲线由焊接电源提供;电阻曲线由电压除以电流得到;能量曲线由功率对时间积分得到。
如图6b所示,Type A HE的电压曲线先上升后下降,而Type B HE的电压曲线先上升后趋于平稳。由于本研究采用恒流模式,电阻(U/I)曲线和功率(U × I)曲线的形状与电压曲线基本一致,分别如图6c和6d所示。从图6d可以看出,Type A HE的能量输入高于Type B HE,且能量曲线在焊接结束前一直呈上升趋势。
对于Type A HE,电阻曲线呈逐渐下降趋势,而Type B HE的电阻几乎保持恒定。通常,不锈钢的电阻率随温度升高而增大。然而在本研究中,电阻曲线并未随时间升高。这表明在焊接过程中,随着绝缘薄膜熔化,HE与碳纤维基体接触,引起电流分流[17]。这一现象导致电阻下降。已有研究表明,焊接过程中的电流分流可使电阻趋于平稳甚至下降,电阻曲线的变化受温度和电流分流的共同影响[17]。在相同焊接参数下,Type B HE的电阻曲线波动较小,表明与Type A HE相比,其电流泄漏程度较轻。此外,Type A HE的电阻始终高于Type B HE。这一现象与本研究的假设一致:Type B HE比Type A HE包含更多金属丝(更细的网格),因此理论上其电阻应低于Type A HE(这也与本文后文给出的理论计算相一致)。
从能量曲线来看,Type A HE由于电阻较高而产生更多热量,这与其在焊接过程中温度较高相一致(图6a)。虽然Type B HE产生的热量较少,但其接头强度高于Type A HE。这表明尽管Type A产生了更多热量,但其界面温度分布不均匀实际上导致了焊接质量下降。对于Type B HE,尽管本研究使用的焊接参数未必是最优的,但它减小了焊接区域边缘与中心之间的温差,从而能够在较低能量水平下获得更高强度的接头——这对工程应用具有重要意义。这些发现证实了本研究提出的HE优化策略的有效性;未来我们将对网格结构优化和工艺优化开展更系统、更深入的研究。

图6. Type A和Type B HE的焊接温度与参数曲线:(a) 焊接界面温度曲线;(b) 电压与电流曲线;(c) 电阻曲线;(d) 功率曲线;(e) 能量曲线。
3.3. 定制网格HE产热仿真
本研究通过瞬态传热仿真研究了改变HE网格尺寸对产热的影响。采用COMSOL软件(COMSOL Multiphysics® 6.2)进行仿真,模型包括铜块电极和304穿孔SSM HE,如图7a所示。304不锈钢的材料属性见表1。铜电极与HE之间的接触面为加热元件宽度与铜块宽度构成的矩形。向其中一个铜电极块的底面施加35 A的恒定电流,另一个铜电极块的底面接地。铜块与HE之间的电接触采用“Electrical Contact”设置进行建模;仅允许输入压力和材料属性,接触电阻由COMSOL内置算法计算。

表1. 304不锈钢的物理参数。
25 7858.69 15.23 1.38 × 10⁶ 474.03 0.10 100 7830.17 16.75 1.28 × 10⁶ 490.89 0.12 300 7745.87 19.44 1.09 × 10⁶ 506.58 0.15 500 7654.06 22.10 9.59 × 10⁵ 529.96 0.19 700 7558.72 24.34 8.66 × 10⁵ 576.06 0.23 900 7461.88 - 7.98 × 10⁵ 619.84 0.27 1100 7363.60 - 7.48 × 10⁵ 627.54 0.31
为简化仿真过程,作出了若干假设。(1) 瞬态传热仿真仅用于分析加热元件的产热和电流密度分布,而非模拟实际焊接过程。CF/PA6层压板和PA6薄膜未包含在有限元模型中,因此该仿真不用于预测或验证实际焊接过程中焊接界面的温度。
(2) 为减少耦合物理场数量并提高计算效率,加热元件两侧铜电极之间的压力通过模型中的电接触模块定义。
(3) 两侧的铜电极几乎不产热且导热很快。因此,铜电极的材料属性被视为与温度无关。铜电极的电导率设定为5.8 × 10⁷ S/m。
图7b,c表明,Type A HE焊接区域的电流密度分布均匀,而在Type B HE中,大网格区域的电流密度低于小网格区域。
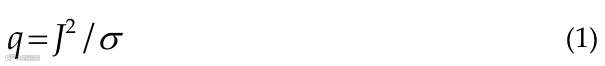
为从电流密度分布的角度分析HE的热分布,HE单位体积单位时间产生的热量遵循焦耳定律(式(1)):
其中 q 为单位体积产热功率,σ 为导体的电导率,J 为导体某点处的电流密度。
图7d,e表明,Type A HE的峰值温度为1012 °C,而Type B HE为808 °C。Type A HE焊接区域内的温度分布
是均匀的,而在Type B HE中,大网格区域的温度低于小网格区域,峰值温度差为37 °C。这表明细化焊接区域纵向边缘的网格尺寸有助于提高该区域的产热,并降低焊接区域内的电阻,从而减少焊接区域内的产热。
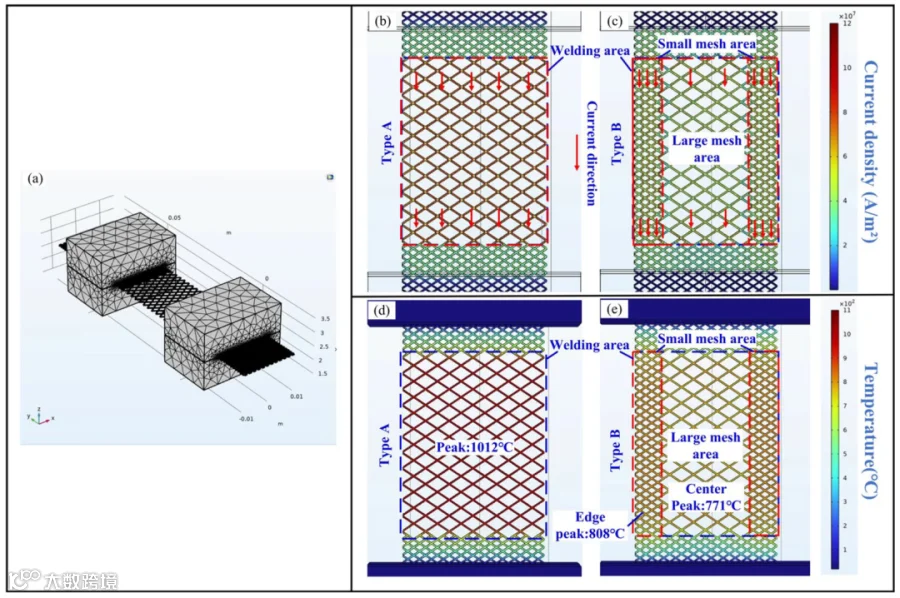
图7. Type A和Type B HE的温度仿真结果:(a) 有限元模型与网格划分;(b) Type A HE的电流密度分布;(c) Type B HE的电流密度分布;(d) Type A HE的温度分布;(e) Type B HE的温度分布。
3.4. 基于等效电阻率的穿孔网格HE设计方法
本文基于等效电阻率建立了用于设计穿孔网格HE的电阻模型。Type A和Type B HE均划分为五个区域,如图3a所示。由于HE的对称性,五个区域的电阻可分别表示为R1、R2和R3。当向HE施加焊接电流时,整个系统可建模为等效电路,如图8a所示。通过改变网格尺寸,可以调整R1、R2和R3的阻值,从而改变不同区域的产热,进而缓解由边缘效应引起的温度不均匀。
假设总焊接电流为I1,通过区域2和区域3的焊接电流分别为I2和I3。则区域2(Q2)和区域3(Q3)的产热可通过求解以下方程组计算:
2,3) 其中 t 为焊接时间;Q 为产生的总热量。通过求解式(1),可得
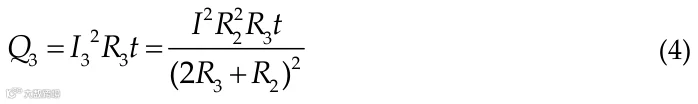
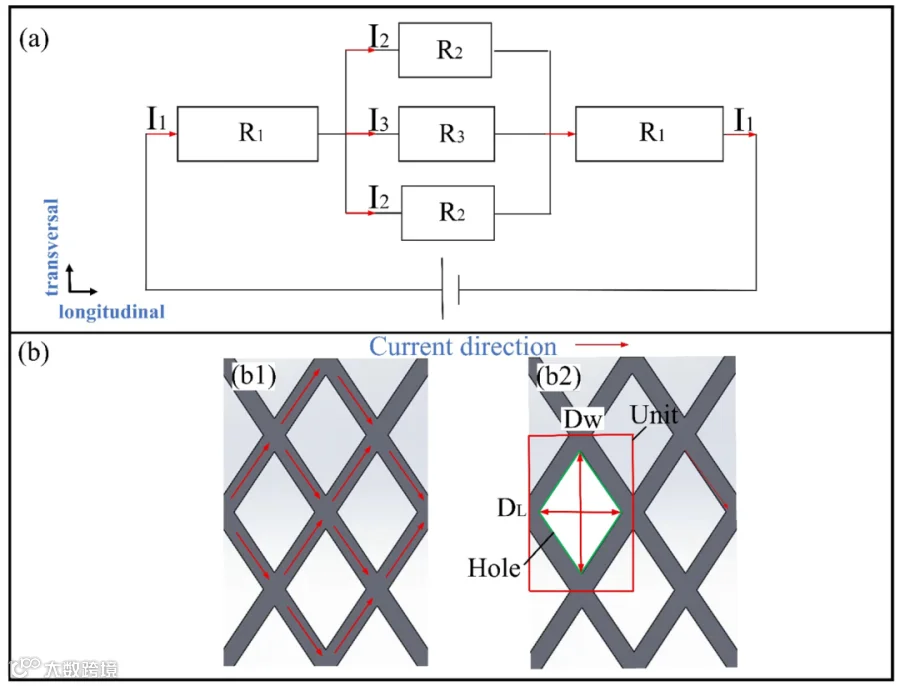
图8. 区域等效电阻示意图:(a) 等效电路图;(b) 网格电阻分析;(b1) 电流路径;(b2) 一个重复单元的尺寸。
各区域的电阻基于等效电阻率法计算。对于设计为菱形孔结构的HE,当纵向电流遇到孔洞时,会沿着孔洞周围的金属丝流动,造成电流分流并形成并联电路,如图8(b1)所示。对于由菱形孔组成的SSM,由相邻两个菱形孔长轴和短轴的中心线所构成的矩形即为SSM的一个重复单元,如图8(b2)所示。通过计算该重复单元的等效电阻率,即可得到整个SSM的等效电阻率。定义长轴方向上相邻两个菱形孔的中心距为DL,短轴方向上相邻两个菱形孔的中心距为DW,金属丝宽度为DS,SSM厚度为th。则单条电流传导路径的长度(Lp)可由下式计算:
单条电流传导路径的横截面积可由下式计算:

因此,重复单元沿长度方向的电阻可由下式计算:

其中 ρ0 为HE所用304不锈钢的电阻率。引入等效电阻率 ρe 将网格区域等效为宏观均质材料;因此,重复单元的电阻也可写作 由此可求得等效电阻率。
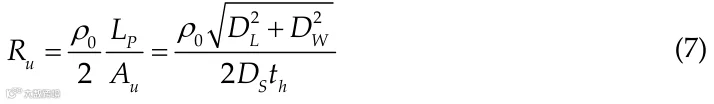

由于每个区域由若干重复单元组成,重复单元的等效电阻率即等于整个区域的等效电阻率。各区域的电阻由式(10)给出:
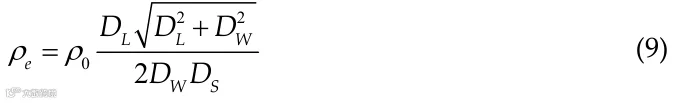
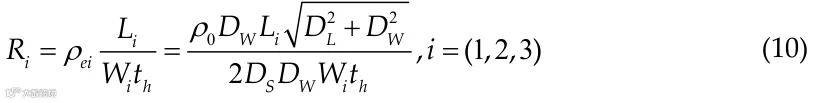
(10) 式(10)表明,区域电阻与网格孔洞的短对角线及区域长度正相关,与网格孔洞的长对角线、等效区域宽度、HE厚度及金属丝宽度负相关。这些关系为穿孔HE的结构设计提供了指导。
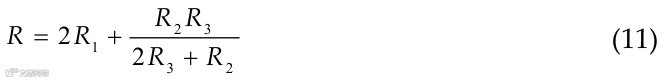
在获得各区域电阻后,即可计算HE的总电阻R。
(11) 将式(10)代入式(3)和式(4),可得到各区域的产热。由于区域2与区域3尺寸不同,为说明网格尺寸变化对焊接区域内温度分布的影响,需按式(12)比较R2和R3的体积产热率(qVi):
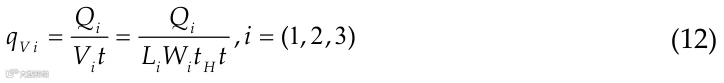
(12) 其中 Li 和 Wi 分别为各区域的长度和宽度。
在本研究中,对于区域1,DL为2.04 mm,DW为1.36 mm,L1为3.5 mm,W1为20 mm;对于区域2,DL为2.04 mm,DW为1.36 mm,L2为25 mm,W2为2.04 mm;对于区域3,DL为3.72 mm,DW为2.48 mm,L3为25 mm,W3为15.92 mm。在室温下,ρ0为0.72 × 10⁻³ Ω·mm。将这些数值代入式(3)、(4)和(9)–(12),可计算得到Type A和Type B HE区域2和区域3的等效电阻率、电阻、产热和体积产热率,结果列于表2。
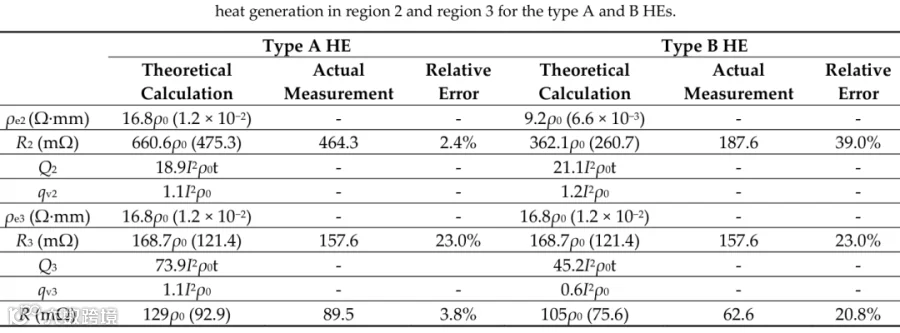
表2. Type A和Type B HE区域2和区域3的等效电阻率计算值、电阻计算值与实测值以及产热计算值。
Type A HE Type B HE 理论计算 实测 相对 理论计算 实测 相对
如表2所示,Type A HE中区域2和区域3的等效电阻率相同,因为Type A HE区域2和区域3的网格尺寸相同。区域2的电阻(660.6ρ0)高于区域3(168.7ρ0),因为区域2更窄。由于区域2的电阻较大,更多焊接电流将通过区域3,使区域3的产热(73.9I2ρ0t)高于区域2(18.9I2ρ0t)。
对于Type B HE,区域2的等效电阻率为9.2ρ0,而区域3为16.8ρ0。区域2的等效电阻率较低,是因为区域2的网格更细,金属丝占比更高、电流路径数量更多。由于区域2宽度较窄,其电阻(362.1ρ0)仍高于区域3(168.7ρ0)。区域2的产热为21.1I2ρ0t,低于区域3(45.2I2ρ0t),但区域2的单位体积产热qv2高于qv3。
对Type A和Type B HE计算结果的比较表明,Type B HE显著减小了区域2与区域3之间的产热差异。在Type B HE中,区域3的产热(45.2I2ρ0t)是区域2(21.1I2ρ0t)的两倍,而在Type A HE中,这一差异约为四倍(73.9I2ρ0t与18.9I2ρ0t)。这表明Type B具备改善温度场均匀性的能力,与温度测量结果一致。其次,Type B区域2的产热(21.1I2ρ0t)高于Type A区域2(18.9I2ρ0t),这与实验测温结果一致,即Type B中L-edge处的温度高于Type A HE。第三,如图6c所示,Type A HE的电阻约为100–130 mΩ,而Type B HE约为100 mΩ。实际测量表明,Type A HE的总电阻为89.5 mΩ,其中R2为464.3 mΩ,R3为157.6 mΩ。对于Type B HE,总电阻为62.6 mΩ,其中R2为187.6 mΩ,R3为157.6 mΩ。由电压和焊接电流计算得到的总电阻略高于实测值,因为其中还包含HE与铜电极之间的接触电阻。电阻模型计算结果表明,Type A HE的总电阻为92.9 mΩ,其中R2为475.3 mΩ,R3为121.4 mΩ。对于Type B HE,计算得到的总电阻为75.6 mΩ,其中R2为260.7 mΩ,R3为121.4 mΩ。Type A HE的总电阻高于Type B HE,这与实测结果的趋势一致。然而,Type B HE的计算电阻与实测电阻之间存在显著偏差(相对误差较大),尤其是区域2(相对误差39.0%)。我们认为这一偏差主要归因于本文中电阻模型的简化。
本文中,我们仅选取图8(b2)中的红色区域作为重复单元。这样可以简化模型的推导,但也忽略了其他许多电流分支,尤其是对于网格尺寸较小的区域。网格尺寸较小的区域将具有更多电流分支,应选取更为精细的重复单元。例如,若选取图8(b1)作为重复单元,其包含更多电流分支,会使模型推导更为复杂,但结果应更接近实验。尽管存在偏差,该电阻模型预测的总体规律在定性层面上仍与实验结果一致,表明建模概念/思路是正确的。在未来的研究中,我们将进一步改进电阻模型以提高其预测精度。最后需要指出的是,该电阻模型无法完全反映实际温度,因为它忽略了树脂流动和工件热沉引起的散热过程。

4. 结论
本研究提出了一种新型的、网格尺寸经定制的穿孔SSM HE,以缓解FRTP电阻焊接中焊接界面焊接区域L-edge处的边缘效应。研究了接头的力学性能和横截面形貌。通过实验测量和数值计算研究了焊接界面的温度演化。建立了基于物理的模型以分析这种定制HE的产热。主要结论如下。
(1) 通过将焊接区域外设置为小尺寸网格、焊接区域内设置为大尺寸网格,在T-edge附近观察到过高的温度(571 °C),而在L-edge附近观察到相对较低的温度(238 °C)。在T-edge附近可观察到明显的焊接缺陷。接头的平均LSS为20.3 ± 1.3 MPa。
(2) 通过细化焊接区域L-edge附近的网格尺寸,T-edge附近过高的温度得到有效降低(从571 °C降至420 °C),L-edge附近的温度升高(265 °C)。接头的平均LSS达到26.6 ± 0.8 MPa。(3) 有限元仿真结果表明,通过减小T-edge区域的网格尺寸,可以增加通过该区域的电流密度,从而增强该区域的产热。
(4) 所提出的电阻模型表明,可通过调整网格孔径尺寸、金属丝宽度、HE厚度、开孔率、区域面积乃至焊接电流方向(影响焊接电流路径)来定制区域电阻。然而,由于模型的简化,所提出的模型只能在定性层面预测不同区域电阻和产热的变化趋势,在定量层面与实际状况仍存在相对较大的偏差,尤其是对Type B HE。
本文对一种新型的、网格尺寸经定制的穿孔HE进行了初步研究,以缓解FRTP电阻焊接中的边缘效应。尽管研究结果显示了所提出新型HE的潜在优势,但本工作仍存在一定局限。所展示的几何–性能关系仅基于两种HE建立,且限于所研究的CF/PA6焊接构型。网格结构和焊接工艺需要更系统、更全面的优化。本研究给出的几何–性能关系还需在更多HE结构和焊接材料上进一步验证。有限元模型仅用于HE的电热仿真分析,旨在说明调整HE网格尺寸如何改变HE的热分布。它不用于预测或验证实际
焊接过程中焊接界面的温度。所展示的几何–性能关系仅基于两种HE建立,且限于所研究的CF/PA6焊接构型。下一步工作是建立一个更完整、更全面的有限元模型,考虑熔融树脂的流动以及聚合物薄膜和工件的散热。尽管所建立的电阻模型在定性层面与实验结果一致,但由于所选重复单元过于简单,其在定量计算中仍存在一定误差。下一步将选取更为精细的重复单元以建立更完善的电阻模型,从而实现穿孔HE电阻的准确计算和有效设计。

END