摘要
本研究提出了一种用于纤维增强聚合物(fibre-reinforced polymer,FRP)复合材料(包括真空灌注夹层结构)的预浸功能粉涂层(pre-impregnated functional powder coatings,PCs)的制造路线。PC 由粉末、热塑性非织造布和斜纹玻璃织物通过两阶段热压工艺制备。研究考察了陶瓷、矿物和金属粉末。带数字图像相关(digital image correlation,DIC)的单轴拉伸试验以及 PC 集成夹层复合材料的三点弯曲试验,由代表性体积单元(representative volume element,RVE)的有限元分析予以支撑。粉末层在 CadQuery 中按参数化方式生成,涵盖具有椭球形或尖锐棱角几何形状的 F24、F30 和 F36 粒度。粉末层和热塑性层显著影响拉伸刚度与变形。表观杨氏模量范围为 3.8 至 8.1 GPa,而参考试样的表观杨氏模量为 11.7–14.3 GPa。制造引起的曲率以及一种非典型的横向响应被归因于非对称的层状构造。所有夹层变体都达到了相近的最大弯曲载荷 0.93–0.96 kN,而吸收能量范围为 7.2 至 9.1 J。RVE 仿真表明,颗粒尺寸会影响局部应力、应变和位移场。该方法能够可重复地制造薄型、模块化的功能层,并在成型过程中无需铺撒松散粉末即可将其与复合材料集成。
1. 引言
纤维增强聚合物复合材料目前被广泛应用于那些重视低重量、高比强度与比刚度、耐腐蚀性,以及能够通过合理选择基体、纤维和铺层顺序来定制材料性能的结构中。这些材料用于航空航天、汽车、能源和海洋领域。其在土木工程中的应用也在不断增加[1],包括用于混凝土增强的玻璃纤维增强聚合物(glass fibre-reinforced polymer,GFRP)筋[2]、用于既有结构加固的碳纤维增强聚合物(carbon fibre-reinforced polymer,CFRP)条带与板材[3]、拉挤承重型材[4],以及通过真空灌注制造的梁[5]。在这些应用中,构件的耐久性往往不仅取决于力学性能,还取决于表面的耐环境性能。
尽管 FRP 复合材料具有良好的使用性能,但其表面仍然易受紫外线辐射、潮湿、化学品、高温、火焰、雨水、颗粒冲蚀、结冰、冲击和刮擦的影响。聚合物基体尤其脆弱;其降解可能导致微裂纹、纤维裸露、纤维–基体界面弱化以及分层的萌生。对于 GFRP 夹层结构而言,火灾暴露是一个尤为重要的限制因素。近期对真空灌注 GFRP 夹层板进行的耐火试验表明,芯层材料和板件构造都会影响其热力学响应,而且被动防火系统能够显著提高耐火极限[6]。因此,人们正在开发各种表面改性[7]和涂层沉积[8,9]方法。
有机涂层(包括聚氨酯、聚脲、环氧和有机硅体系)是其中最大的一类。Zhang 等[10]在 GFRP 上制备了飞秒激光织构化的聚氨酯涂层,获得了具有防冰和自清洁性能的超疏水表面。在风力发电机叶片上,聚氨酯涂层主要用于缓解前缘冲蚀。Pathak 等[11]证明,使用纤维素微粒和微纤维可以改善此类涂层的性能。与此同时,对施加于层压板表面的多层体系疲劳损伤建模表明,反复的雨滴冲击可能导致保护层与中间层脱粘[12]。通过物理气相沉积(physical vapour deposition,PVD)沉积的薄多层 Ti/TiN 涂层也被考虑用于冲蚀防护,其最佳涂层厚度取决于颗粒冲蚀还是雨水冲蚀是主导载荷[13]。聚脲涂层则可以减少超高分子量聚乙烯(ultra-high-molecular-weight polyethylene,UHMWPE)层压板在弹道载荷下的背面变形,其有效性取决于(除其他因素外)涂层相对于冲击方向的位置[14]。
复合材料上的涂层还可以提供导电和防火功能。Das 等[15]使用基于导电聚苯胺的涂层来保护 CFRP 和 GFRP 复合材料免受雷击损伤,证明其有效性取决于涂层厚度和基材类型。膨胀型涂层以及含无机阻燃添加剂的功能层正在针对建筑和海洋应用进行开发。Floch 等[16]开发了一种基于聚乙烯醇、聚磷酸铵和海泡石纳米填料的涂层,沉积在玻璃织物上,用于保护 GFRP 层压板。另一种方法涉及含石墨烯纳米片的薄膜,它们通过促进热传导与散热,降低了 CFRP 在强热辐射下的温度和受损面积[17]。
一类独特的防护体系是陶瓷热障涂层(thermal barrier coating,TBC)。这些涂层主要用于飞机发动机和燃气轮机的热端部件[18–21]。TBC 的概念也可以移植到纤维增强聚合物基材上,但这需要解决由基体耐热性低、热膨胀系数不匹配以及难以获得持久陶瓷–聚合物结合等问题所带来的困难。此前的研究(除其他方法外)已证明,可以利用在固化过程中与复合材料集成的 Al2O3 纤维毡来保护 CFRP 层压板[22],以及可在高温和高应变率下工作的 PMC/TBC 体系[21]。
近年来,在 CFRP 复合材料上直接沉积陶瓷和金属涂层方面取得了显著进展[23,24]。Kim 等[25]开发了一种 Al2O3 涂层,可限制复合材料基材在暴露于 500–700 °C 火焰时的升温。随后的一项研究报道了一种孔隙率可控的双层 7% 氧化钇稳定氧化锆(7YSZ)涂层,采用火焰喷涂并以聚醚醚酮(polyether ether ketone,PEEK)颗粒作为成孔剂制备[26]。Semmler 等[27]比较了
在氰酸酯基体 CFRP 上等离子喷涂的 7YSZ、钛酸铝、堇青石和莫来石涂层的性能,而更新的工作则在真空辅助树脂传递模塑(vacuum-assisted resin transfer moulding,VARTM)工艺之前将多孔钇铝石榴石(yttrium aluminium garnet,YAG)涂层直接沉积到碳纤维织物上[28]。这种方法限制了喷涂对已固化基体的直接影响,并有利于陶瓷层与层压板的集成。目前还在开发用于对无人机所用 CFRP 部件进行热防护的涂层,包括金属–TBC–CFRP 混合体系和 TiO2/石墨烯双层涂层[25,29,30]。
另一类解决方案由包含结合在聚合物基体中的陶瓷、金属或矿物粉末颗粒或粒子的功能层组成[31,32]。可以根据所需功能(如抗冲蚀、局部冲击、耐高温或导电性)来选择粉末类型。这种方法的一个缺点是粉末直接铺撒在模具表面上。为克服这一局限,人们提出了预浸涂层(pre-impregnated coating,PC)的概念——一种可在制造复合材料构件之前制备的自支撑半成品[33]。所得的片材可以裁剪成所需形状、铺放在平缓曲面上,并在真空灌注过程中与夹层复合材料集成。试验证实,在显著弯曲变形下既能保持涂层完整性,又能获得持久的涂层–层压板结合。
本工作通过大幅修改的 PC 构造和新的数值建模框架,扩展了文献[33]提出的概念。在原先的设计中,功能层和背衬层都是粉末基的,并与热塑性非织造布结合。在当前的构造中,粉末层与玻璃织物背衬层集成,同时在粉末层的另一侧引入一层可选的热塑性非织造布,以包覆颗粒并限制真空灌注过程中的树脂浸渗。还引入了玻璃织物和热塑性非织造布排布方式不同的专用参考试样,以考察基体分布和织物浸渍对力学响应的影响。使用 DIC 在单轴拉伸试验中对涂层行为进行评价,据此确定应变分布、破坏力、吸收能量、表观杨氏模量和表观泊松比。随后对集成 PC 的夹层复合材料进行三点弯曲试验。本研究还介绍了在 CadQuery 中开发参数化算法,用于生成具有指定粒度、形状、取向和随机空间排布的三维颗粒层。在此基础上,为不同 FEPA 粒度和两种特征颗粒形状创建了粉末层的几何模型。建立了两个层次的代表性模型:包含织物、热塑性层和单个颗粒的 PC 模型;以及额外包含 GFRP 层压板、芯层和聚合物基体的夹层复合材料模型。数值建模在分析层压和夹层复合材料的力学响应中起着重要作用,特别是由于面板与芯层性能之间的强烈反差。近期的分层(layerwise)方法已证明,在此类结构的弯曲分析中准确表征厚度方向的位移场和应力场十分重要[34]。数值分析旨在确定颗粒尺寸和几何形状对局部应力、应变和位移分布的影响,并为后续纳入材料非线性、颗粒断裂、基体损伤和分层的扩展研究提供基础。
2. 材料与方法
用于制造 PC 的主要材料是不同粒度的粉末、热塑性非织造布和玻璃织物。共使用五种粉末;下列顺序与实验室试样批次编号相对应:
1. 绿色碳化硅(F220);2. 海绿石(F60);3. 不锈钢丸(DELTA 050);4. 石英砂(F80);5. 铬刚玉(F36)。
五种粉末材料的代表性显微图像见图1。可以观察到颗粒形貌存在明显差异,从以圆形和亚圆形为主的石英砂颗粒,到强棱角状、尖锐边棱的不锈钢和铬刚玉颗粒。关于这些粉末来源和基本性能的更多信息已在文献[33]中报道。
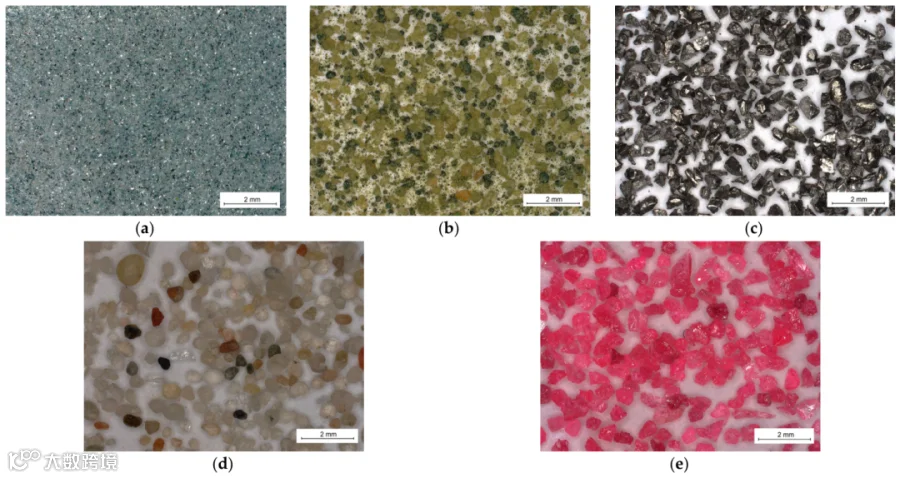
图1. 预浸涂层中所用粉末材料的代表性数字显微镜图像:(a) 绿色碳化硅 F220,(b) 海绿石 F60,(c) 不锈钢丸 DELTA 050,(d) 石英砂 F80,(e) 铬刚玉 F36。放大倍数:×30。
此外,还根据经过标定的数字显微镜图像对颗粒尺寸进行了定量表征(表1)。每种粉末采集了四个放大倍数下的图像;但由于这些图像是同一材料在不同放大倍数下的图像,而非相互独立的颗粒总体,因此选择一个在颗粒计数与空间分辨率之间具有适当平衡的放大倍数进行定量分析。确定每个分割出的颗粒的投影面积 A,并换算为等效圆直径(式(1)):
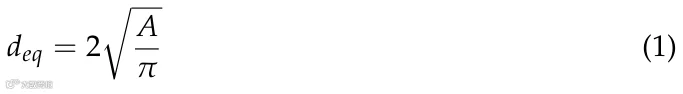
对与图像边界相交的颗粒以及无法可靠分离出单个颗粒的区域予以排除。每种粉末至少保留 98 个颗粒。由此得到的数量基颗粒尺寸分布以第 10、50 和 90 百分位数(分别为 D10、D50 和 D90)报告。因此,所报告的值代表基于图像的二维颗粒尺寸分布,不应被解释为等同于基于质量的筛分或激光衍射分布。

表1. 预浸涂层中所用粉末的基于图像的颗粒尺寸特征、密度和形貌。
批次 粉末 粒度标识 D10 [µm] D10 [µm] D10 [µm] 密度 [g/cm3] 观察到的形貌 A_1 绿色碳化硅 F220 3.21 棱角状至极棱角状;尖锐边棱,不规则/多面体 A_2 海绿石 F60 143 232 411 2.50 非均质;主要为亚棱角状至亚圆形,含不规则碎块和细颗粒 A_3 不锈钢丸 DELTA 050 192 354 584 7.80 棱角状至极棱角状;尖锐边棱,不规则,常呈长条形 A_4 石英砂 F80 94 181 419 2.65 主要为亚圆形至圆形;局部为亚棱角状 A_5 铬刚玉 F36 375 540 711 3.95 棱角状至极棱角状;强多面体/块状,尖锐边棱 用于将粉末粘接到玻璃织物背衬层(backing layer,BL)上的共聚酯热塑性非织造布的熔融范围为 193–200 °C,面密度为 79 g/m2。它是 TMBK Partners Sp. z o.o.(波兰华沙)提供的创新产品。最后一种组分为 280 g/m2 的斜纹玻璃织物,由 SP-TEX Sp. z o.o.(波兰 Czechowice-Dziedzice)提供。
采用 Lantor(荷兰 Veenendaal)提供的柔性 3 mm 厚 Soric SF 芯材来制造夹层复合材料。它被置于每侧三层 280 g/m2 斜纹玻璃织物增强材料之间。所得的铺层为 3 × 0°/Soric 芯层/3 × 0°。复合材料采用 IP2 聚酯树脂配 MEKP 引发剂(Easy Composites,英国 Stoke-on-Trent)通过真空灌注制造。
PC 使用与文献[33]相同的设备制造:一台用于铺撒粉末层的专用装置和一台 REV 3S Transmatic 热转印压机(意大利 Lazzate)。尽管设备未变,但 PC 的制造工艺有所不同,其示意如图2所示。
第一阶段首先在热转印压机的台面上铺撒一层厚度均匀的粉末层。对铺粉辊转速和进料器运动进行数值控制,可实现颗粒的精确计量。然后将热塑性非织造布裁剪成所需的试样形状。在本研究中,粘接试验的尺寸为 50 mm × 50 mm,图3a所示试样的尺寸为 30 mm × 250 mm,通过真空灌注制备的 PC 集成夹层复合材料板的尺寸为 200 mm × 300 mm。不过,形状可以根据待涂覆产品自由选择。
随后用玻璃织物背衬层覆盖热塑性非织造布(图3b)。该叠层在压机中热压粘合 5 min,在此期间非织造布熔化并部分流动到织物纤维之间、部分流动到粉末颗粒之间。因此需要进行初步工艺试验,以确保非织造布的面密度既不过高也不过低。在前一种情况下,玻璃织物可能被完全浸渍;在后一种情况下,粉末颗粒可能无法固结成致密的一层。片材从压机取出后,回收多余的粉末用于下一循环。

图2. 预浸涂层的制造工艺。
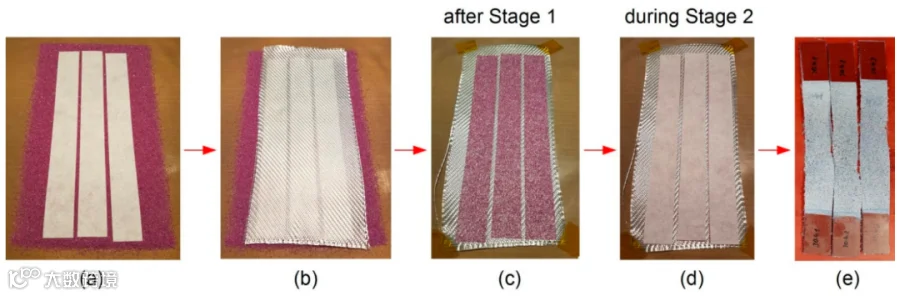
图3. 单轴拉伸试验试样的制备过程:(a) 将热塑性非织造布条带铺放在粉末层上;(b) 铺放玻璃织物背衬层;(c) 第一阶段热压粘合后的预浸涂层;(d) 在第二阶段热压粘合之前铺放第二层热塑性非织造布;(e) 粘接端片的成品拉伸试样。
第二阶段是包覆 PC。将第一阶段得到的产品(图3c)以其背衬层与压机下表面接触的方式放置。然后在颗粒上方铺放第二层热塑性非织造布和一层脱模膜(图3d)。该叠层再次热压粘合 5 min。因此,最终的 PC 由两个主要部分构成:背衬层(BL)和功能层(functional layer,FL)。
将粉末层包覆起来可将其永久地夹在热塑性层之间,防止真空灌注过程中液态树脂浸入。然而,经过包覆阶段的 PC 刚度更大,且制造后呈现出更大的初始翘曲,如图4所示(针对所有被分析的材料)。未包覆的 PC 刚度较小,因此更容易贴合曲面。但仍应认识到,在真空灌注过程中,其粉末层将被液态树脂完全饱和。
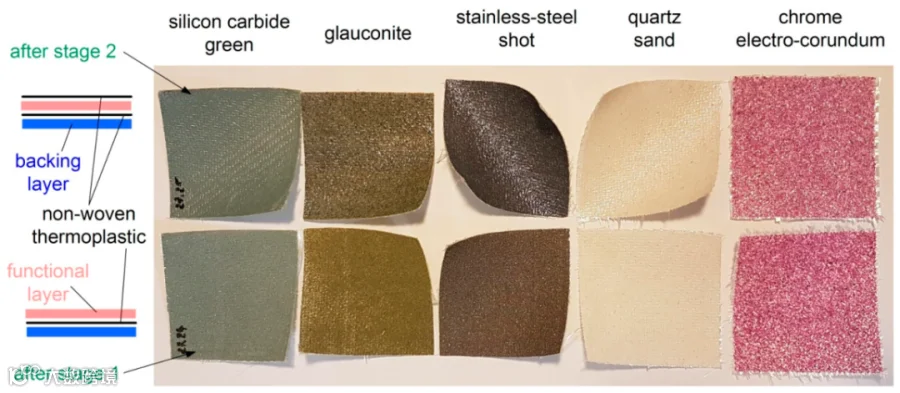
图4. 不同制造阶段的 PC 示例。
尺寸为 的参考试样以类似方式制备,其中热塑性非织造布层的排布和数量被视为关键变量(图5)。R_1 试样仅由上述玻璃织物构成。R_2 试样含有两层热塑性非织造布,二者叠放在压机加热压板一侧。R_3 试样也使用了两层热塑性非织造布,但采用对称布置:一层在压机台面上,另一层在加热压板一侧。R_4 试样仅含一层热塑性非织造布。引入这一构造是为了作为一种简化参考情形,代表可用于玻璃织物浸渍的热塑性基体量减少的情况。它并非意在再现实际 PC 中出现的详细贫基体状态——在实际 PC 中,粉末颗粒还会干扰热塑性树脂的流动并产生空间上非均质的浸渍形貌。图5给出了参考试样系列的显微图像,以及热压粘合前各层排布的示意。

图5. 参考试样表面的显微图像。
批次 R_2 与 R_3 之间的差异十分明显:在 R_2 试样中可以观察到未被基体浸渍的裸露纤维。当较薄的粉末层限制基体流动时,也可能出现类似现象。批次 R_3 代表了理想情况,即整个纤维体积都被浸渍,表面看不到裸露的丝束。在 R_4 试样中,基体体积减半,导致出现大面积的裸露织物丝束。然而应当强调,PC 中玻璃织物背衬层的未完全浸渍是有意为之的。在真空灌注等工艺中,未浸渍区域通过与液态树脂结合而发挥重要作用。对图5中表面显微图像进行的图像分析表明,裸露纤维表面占比在 R_3 中最低(约1.5%),R_2 居中(约5.4%),R_4 最高(约11.2%)。
因此,R 系列试样应被视为用于分离热塑性材料用量与分布影响的参考构造,而不是 PC 背衬层的精确物理复现。特别是,R_3 代表织物几乎完全浸渍的极限情形,而 R_4 提供了一种简化的低基体参考情形。实际 PC 的结构更加非均质,因为粉末层会在局部限制热塑性材料的流动并改变织物内部的基体分布。
表2汇总了参考试样(R 系列)和预浸涂层(A 系列)实测的厚度与面密度,以及计算得到的各组分含量分数。玻璃织物背衬层的面密度为 280 g/m2,而每层热塑性非织造布的面密度为 79 g/m2。因此,热塑性的面质量 mTP 按式(2)计算:

其中 nTP 是热塑性非织造布层数,mNW = 79 g/m2 是单层非织造布的面密度。
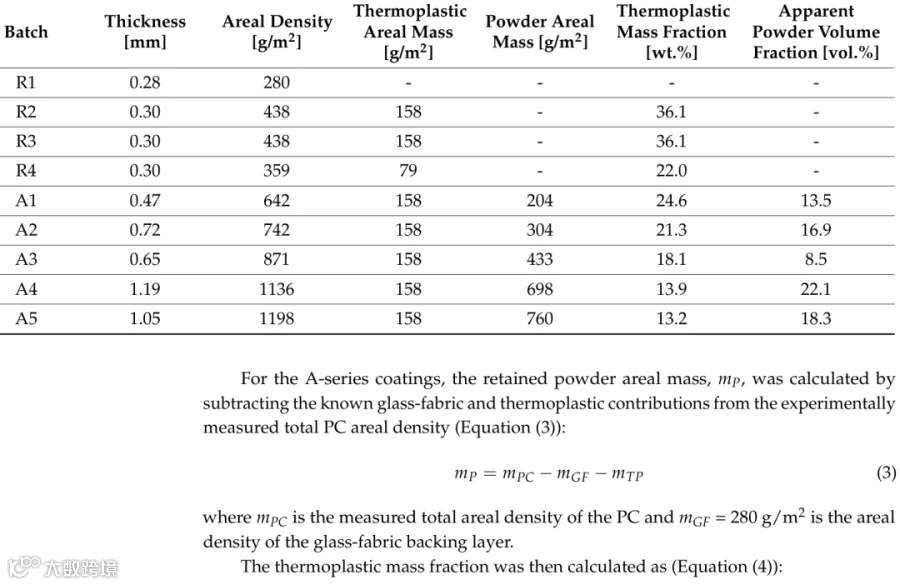
表2. 参考试样和预浸涂层的几何与组分特征。
其中 mPC 是实测的 PC 总面密度,mGF = 280 g/m2 是玻璃织物背衬层的面密度。

热塑性质量分数随后按式(4)计算:

为对粉末装载量提供额外的定量描述,根据残留粉末质量、粉末材料密度和实测的 PC 总厚度估算了表观粉末体积分数。其定义为(式(5)):
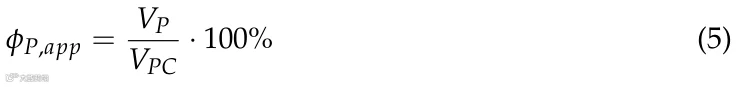
其中粉末体积为(式(6)):

而 ρP 是相应粉末材料的密度。对于 1 m2 的参考面积和以毫米表示的 PC 厚度 t,PC 的总几何体积为(式(7)):

由此得到以下便于使用的形式(式(8)):

计算得到的值应被解释为完整 PC 的整体几何体积内的表观粉末体积分数。它并不代表功能层内部的局部堆积分数,因为 PC 的总体积还包括玻璃织物背衬层、热塑性基体和颗粒间的空隙。
粉末面质量通过从实测总面密度中减去玻璃织物和热塑性材料的已知贡献来计算。表观粉末体积分数使用文献[33]报道的粉末与材料密度以及实测的 PC 总厚度计算。因此它代表 PC 整体几何体积内的粉末分数,而不是功能层内部的局部堆积分数。
尽管所有 A 系列涂层都含有相同的 158 g/m2 热塑性面质量,但由于残留粉末质量增加,其热塑性质量分数从 A_1 的 24.6 wt.% 降至 A_5 的 13.2 wt.%。计算得到的粉末面质量范围为 A_1 的 204 g/m2 至 A_5 的 760 g/m2。表观粉末体积分数范围为 8.5 至 22.1 vol.%。不锈钢丸涂层 A_3 尽管粉末面质量相对较高,却表现出最低的表观粉末体积分数,这是由于钢颗粒的密度显著更高。这些结果表明,在所研究的 A 系列涂层之间,粉末质量、粉末体积分数、涂层厚度和热塑性分数是同时变化的。因此,单个批次的力学响应应被解释为整个 PC 体系的响应,而不是某一单个粉末参数单独作用的结果。
本研究未对独立 PC 内部的孔隙率进行定量。应当指出,制造态 PC 中粉末颗粒之间的空隙不一定代表常规的制造缺陷,因为颗粒层内部的局部开放空间是所提出构造的固有特征,并可能在复合材料制造过程中被液态树脂浸渗。此外,对于独立 PC 而言,从常规制备的横截面上进行可靠的二维定量是困难的,因为相对柔顺的热塑性基体在切割和抛光过程中无法牢固地固定硬质粉末颗粒。因此,颗粒的拔出可能产生虚假的空腔,导致对实际孔隙率的过高估计。诸如 X 射线微计算机断层扫描之类的无损三维技术,将更适合定量评估内部孔隙结构,并将在未来的工作中予以考虑。
PC 概念的实际应用还通过按照文献[33]中详述的真空灌注工艺制造夹层复合材料得到了验证。制备了五块 的板件,并从中切取 的 B 批次试样用于三点弯曲试验。试样使用直径为 3 mm 的刀具在 ATM Solutions(波兰 Łomianki)提供的 CNC 雕刻机上加工。制备好的试验试样见图6。图7给出了所研究 PC 集成夹层复合材料的横截面,其中可以区分出 Soric SF 芯层、层压板面板和 PC 层;各批次之间 PC 厚度不同。未观察到 PC 分层。背衬层与层压板平滑地融合在一起,界面无法清晰辨别,表明该涂层体系实现了有效集成。在所检查的横截面中未观察到宏观浸渍缺陷或界面不连续。然而,通过图像分割并未对灌注树脂浸入 PC 背衬层的程度进行定量。此类分析需要从每种 PC 变体中获取多个具有代表性的抛光横截面,并需要一种能够区分热塑性基体与固化的灌注树脂的专用分割方法。本研究中所进行的显微观察主要用于验证 PC 与夹层层压板的结构集成,而不是确定局部树脂体积分数。观察使用 Keyence VHX-970F 数字显微镜(日本大阪)进行。图7f所示的 Soric SF 芯层几何形状测量对于数值建模十分重要。
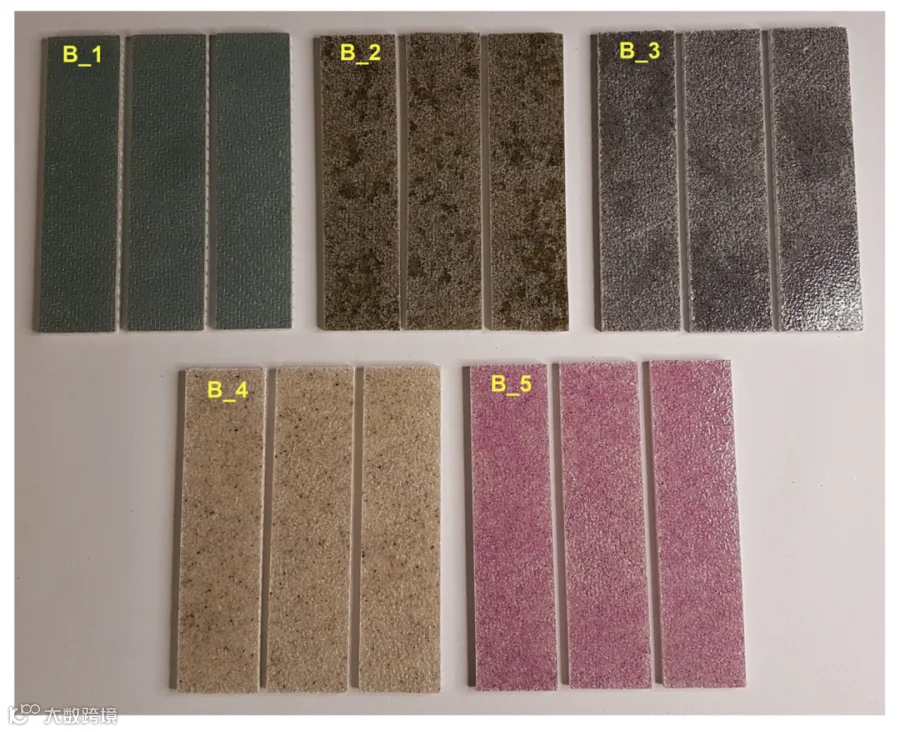
图6. 三点弯曲试验用试样。
由于所有夹层板都采用相同的层压铺层制造,即 Soric SF 芯层两侧各三层玻璃织物,因此所有 B 系列试样的名义 GFRP 面板构造都是相同的。然而,集成 PC 的厚度在各批次之间不同,从而影响夹层的总厚度。为将这种几何效应与 PC 材料体系相关的差异区分开来,从图7所示的横截面上测量了灌注后的实际厚度,并汇总于表3。
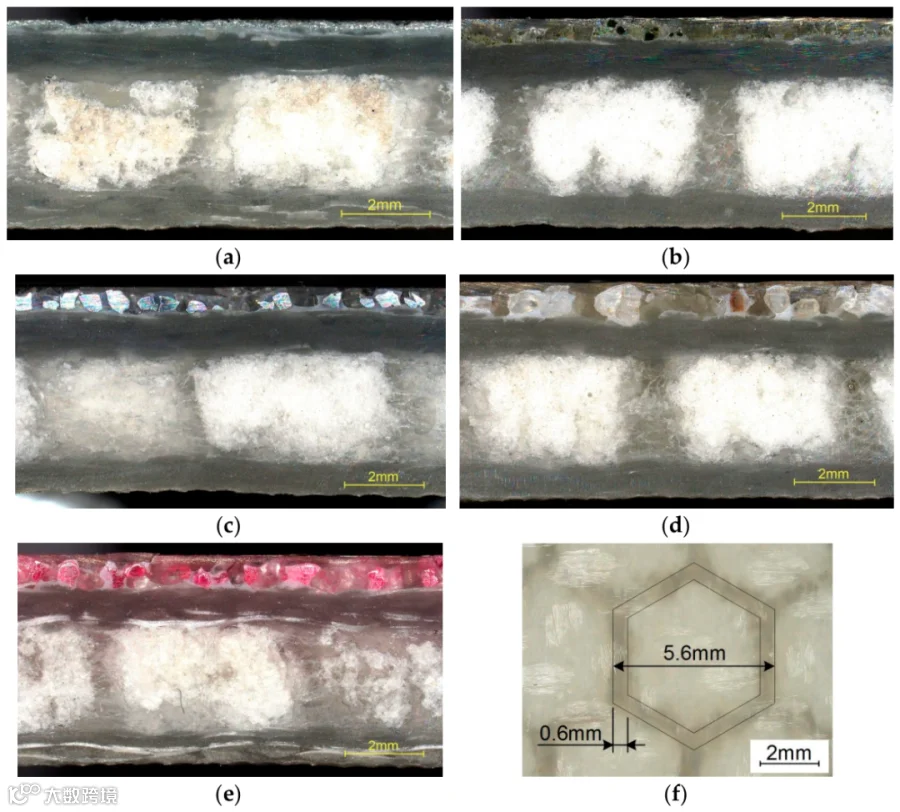
图7. 带预浸涂层的夹层复合材料横截面:(a) B1——绿色碳化硅 F220;(b) B2——海绿石 F60;(c) B3——不锈钢丸 DELTA 050;(d) B4——石英砂 F80;(e) B5——铬刚玉 F36;(f) Soric SF 芯层几何形状的细部视图。
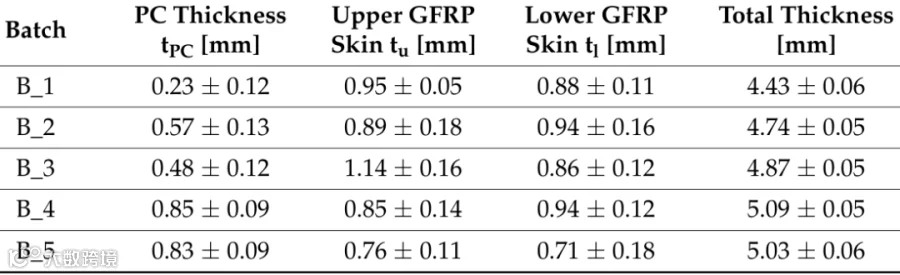
表3. 根据横截面显微图像测得的 B 系列夹层试样灌注后厚度(平均值 ± 标准差,n = 10 个测量位置)。
各层厚度在每个显微镜横截面上均匀分布的十个位置处确定,并以平均值 ± 标准差报告。因此标准偏差代表所检查横截面内的局部厚度变化。主要的几何差异与 PC 层有关,其厚度在各批次之间变化。因此,在弯曲响应中观察到的差异可能既反映了各个 PC 体系的性能,也反映了由此产生的横截面几何变化。
制备完成后,对参考试样和 PC 试样使用 MTS 100 kN 万能试验机(MTS Systems Corporation,美国明尼苏达州 Eden Prairie)进行单轴拉伸试验(图8a)。为改善载荷传递并防止夹持区域发生局部损伤,在每个试样的两端粘贴了从 1 mm 厚 PF CC 201 层压板(Izo-Erg,波兰 Gliwice)裁切的 端片。端片之间的标距长度为 150 mm。试验以 1 mm/min 的横梁位移速率进行,每个批次测试三个试样。使用 ARAMIS DIC 系统(Carl Zeiss,德国 Oberkochen)监测试验区域 范围内的应变场。

图8. 实验室试验:(a) 预浸涂层的单轴拉伸试验;(b) 夹层试样的弯曲试验。
由于试样呈现出不同程度的初始曲率并逐渐被拉直,因此未施加单一固定的应变区间。对每个试样,表观杨氏模量和表观泊松比均由 DIC 响应中同一近似线性段确定,该线段在初始非线性阶段之后选取。所选纵向应变区间的下限约为 0.57% 至 1.19%,上限约为 1.20% 至 1.85%。三点弯曲试验使用配备 2.5 kN 力传感器的 Zwick/Roell 试验机(ZwickRoell GmbH & Co. KG,德国 Ulm)进行(图8b)。支座跨距为 100 mm,试验以 5 mm/min 的横梁位移速率进行。每个 B 系列批次测试三个试样。
3. PC 与 PC 集成复合材料的代表性模型
建立 PC 和 PC 集成夹层复合材料的代表性模型,目的是:
• 展示原创颗粒层生成算法的能力;• 评估将含有接触对的较大装配体集成到有限元(finite element,FE)环境中的可行性;• 确定粉末层粒度对组成材料力学响应的影响。
在此阶段,数值框架被有意限制在损伤前的力学响应范围内。主要目标是确立一个几何上精细的模型的计算可行性,该模型明确表征织物、热塑性基体和各个粉末颗粒,随后在相同载荷条件下比较不同粒度模型的相对响应。因此,材料损伤演化、刚度退化、界面脱粘和渐进失效均未纳入。这种做法与微观力学有限元研究一致,后者在引入更复杂的失效机制之前,使用线弹性代表性模型来研究有效行为以及局部应力和应变分布[35,36]。
两类 RVE 的共同特征是嵌入热塑性基体中的粉末层,以及整体面内尺寸 10 mm × 20 mm;选择该尺寸是为了在保持 CAD 和 FE 模型计算量可控的同时,提供足够多的随机分布颗粒。椭球形 F24、F30 和 F36 模型分别包含 205、283 和 394 个颗粒。这些颗粒数量与颗粒基代表性体积模型中常用数量相当或更大。Cugnoni 和 Galli[37]指出,在增强体积分数为 5–10% 时,随机颗粒增强复合材料的特征 RVE 尺寸约为颗粒尺寸的 5–6 倍,而在 15–25% 时增大到约为颗粒尺寸的 10–20 倍。其他数值研究在颗粒增强聚合物复合材料中使用了包含 32–147 个随机分布颗粒的 RVE[38],在压实粉末的数值模型中使用了 50 个颗粒[39]。使用 FEPA 特征颗粒尺寸计算,本模型较短的 10 mm 边对于 F24–F36 约相当于 13–19 个特征颗粒尺寸,而 20 mm 的边约相当于 27–38 个颗粒尺寸。因此,所选区域被认为足够大,可用于本研究所开展的局部应力、应变和位移场的对比分析。开发了一套专用的 Python 3.12 算法;其流程图见附录 A(图A1)。该算法使用的主要工具是 CadQuery 2.8.0,这是一个用于以脚本方式进行三维 CAD(computer-aided design,计算机辅助设计)模型参数化创建的库。其功能包括曲面与实体建模、CAD 数据交换,以及对 STEP(Standard for the Exchange of Product Model Data,产品模型数据交换标准)和 IGES(Initial Graphics Exchange Specification,初始图形交换规范)等中性格式的支持。从工程角度看,CadQuery 不仅仅是 STEP 转换器,而是一个几何创建环境。它支持使用简洁脚本构建模型,将尺寸定义为参数,并执行标准 CAD 操作,包括拉伸、旋转、倒圆、倒角、布尔运算、实体分割和空间变换。至关重要的是,它还支持创建装配体。
在文献中,CadQuery 主要被介绍为用于脚本化、参数化 CAD 建模的工具,而不仅仅是一个将几何导出为 STEP 的库。Machado 等[40]分析了用于设计科学设备的开源工具,并指出 CadQuery 是一个 Python 库,能够以相对简洁的代码创建参数化模型。他们还强调了其以标准参数化格式导出模型的能力,这对后续在 CAD/CAE 系统中处理十分重要。更新的研究已将 CadQuery 用作设计自动化工作流的一部分。Schöfer 和 Seibel[41]使用它来支持利用大语言模型的参数化设计过程,将 CadQuery 代码视为几何的可编辑中间表示。在从文本描述生成 CAD 模型的研究中也可见类似方向。Xie 和 Ju[42]提出了一种 Text-to-CadQuery 方法,其中语言模型直接生成 CadQuery 代码,避免了透明度较低的任务专用 CAD 表示。Guan 等[43]则提出了 CAD-Coder,其中 CadQuery 作为一种参数化 CAD 语言,同时支持模型生成和几何验证。总体而言,这些研究表明 CadQuery 可以用作兼具实用和科学目的的参量工具,实现 FE 仿真模型准备的自动化与加速。
图A1所示的算法首先定义主要输入参数:FEPA 粒度标识、颗粒尺寸范围、铺放区域尺寸、目标颗粒数量和相邻颗粒之间的最小距离。
在第一阶段,对输入数据进行校验,并初始化随机数生成器,从而在给定种子值的情况下可以复现相同的颗粒排布。然后在 XY 平面内创建一个密集的点阵。这些点在第一铺放阶段作为潜在的颗粒位置。对于每个点阵点,程序生成一组随机颗粒候选体,并赋予随机的三维取向。使用包围盒进行碰撞检测,以防止颗粒相互穿透。然而,这种方法会在颗粒之间留下相对较多的未利用空间,因此该算法被分为两个阶段。
在基于点阵的铺放之后,第二阶段对剩余空隙进行随机致密化。程序生成更多随机颗粒,并尝试将它们放置在可用空间中,直到达到目标颗粒数量或进一步的致密化不再有效。随后创建实际的 CAD 几何。对于“光滑”颗粒,生成与先前采样的 dx、dy 和 dz 值对应的完整三轴椭球体。对于“尖锐”颗粒,生成多面体实体,以更真实地表示刚玉及其他具有棱角边缘的材料。
最后,将几何与生成的颗粒数量一起导出为 STEP 文件。图9给出了为 F24、F30 和 F36 粒度生成的椭球形和尖锐边棱颗粒。在给定粒度和表面积的情况下,可放置的尖锐边棱颗粒数量明显多于光滑颗粒。这是因为椭球形颗粒细长;然而,细长并不影响筛分分级,筛分分级由较短的轴决定。后续模型准备中仅使用了椭球形颗粒,其形状与砂粒相似。STEP 文件的大小也影响了这一选择,如图9中针对每种粒度所标示。含光滑颗粒的文件小好几倍。由于该建模方法是首次进行测试,因此选择了更稳健的方案。

图9. 由算法生成的粉末层。
此外,使用每种粒度情况(F24、F30 和 F36)下以不同随机种子生成的三个独立几何实现,对随机 CadQuery 颗粒生成程序的可重复性进行了评价。在此验证中,为降低计算成本而禁用了自适应填充阶段,而所有其他生成参数保持不变。所得的颗粒数量、颗粒总体积和颗粒表面积汇总于表4。
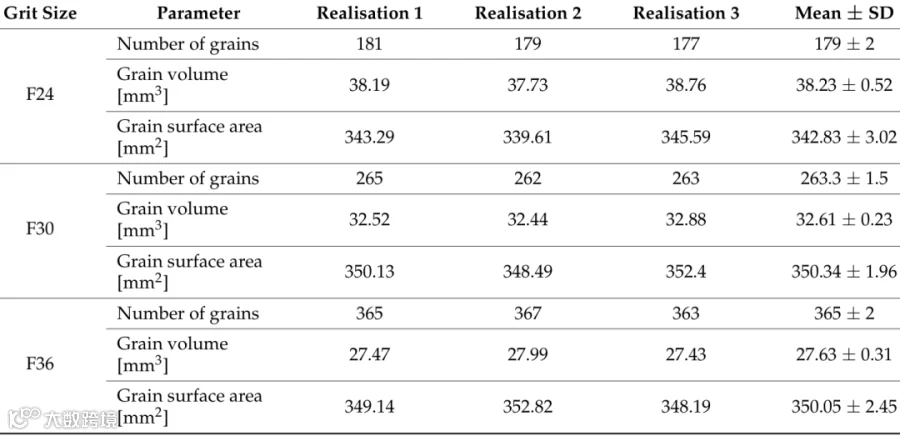
表4. 随机 CadQuery 颗粒生成程序在三个独立几何实现下的可重复性。
粒度 参数 实现 1 实现 2 实现 3 平均值 ± 标准差 F24 颗粒数量 181 179 177 179 ± 2 颗粒体积 [mm3] 38.19 37.73 38.76 38.23 ± 0.52 颗粒表面积 [mm2] 343.29 339.61 345.59 342.83 ± 3.02 F30 颗粒数量 265 262 263 263.3 ± 1.5 颗粒体积 [mm3] 32.52 32.44 32.88 32.61 ± 0.23 颗粒表面积 [mm2] 350.13 348.49 352.4 350.34 ± 1.96 F36 颗粒数量 365 367 363 365 ± 2 颗粒体积 [mm3] 27.47 27.99 27.43 27.63 ± 0.31 颗粒表面积 [mm2] 349.14 352.82 348.19 350.05 ± 2.45 各独立实现之间的差异很小。颗粒数量的相对标准差不超过约 1.2%,颗粒总体积不超过 1.4%,颗粒总表面积不超过 0.9%。这些结果表明,该算法生成的全局几何特征仅微弱依赖于特定的随机实现。
图10给出了两种 RVE:图10a为 PC 模型,图10b为 PC 集成夹层复合材料模型。对于每种类型,考虑了颗粒尺寸分别为 F24、F30 和 F36 的三种情况。数值模型并非意在再现实验方案中所使用的具体粉末材料。相反,它们被设定为对颗粒尺寸的受控参数化研究。因此,所有数值变体中对颗粒赋予相同的弹性性能,而变化的是颗粒尺寸及由此得到的颗粒数量。这种做法消除了材料刚度对比较的影响,使得能够独立评估颗粒尺寸对载荷传递以及局部应力、应变和位移场的影响。据此,F24、F30 和 F36 数值变体应被解释为通用的几何粒度模型,而不是对实验中所研究的特定碳化硅、海绿石、不锈钢、石英或铬刚玉涂层的数值再现。
在涂层中使用相同热塑性基体量而颗粒尺寸不同,会导致背衬织物中纤维浸渍程度不同。填充较粗颗粒之间的空隙比填充较细颗粒之间的空隙需要多得多的基体。因此,对于较细的粒度标识,可被浸渍的玻璃织物纤维比例高于较粗的等级。图5中试样 R_3 与 R_4 之间的差异清楚地说明了这一效应,其中 R_4 的基体含量减半。在 PC 中,部分未被热塑性基体浸渍的纤维是有利的,因为它们可以在真空灌注等过程中与液态树脂结合。然而可能出现两种极限情况:
• 热塑性基体可能与背衬层仅有极少的接触;• 热塑性基体可能完全浸渍背衬层的纤维。

图10. 代表性 FE 模型的准备:(a) 预浸涂层模型;(b) PC 集成夹层复合材料模型。
在第一种情况下,PC 集成复合材料制造完成后,涂层可能容易与背衬层分层。在第二种情况下,由于不再有未浸渍的纤维与液态树脂结合,PC 与复合材料之间可能无法形成持久的结合。因此,横截面显微观察和微观尺度数值建模至关重要。图10a所示的模型使用了相同体积的热塑性基体;基体实体是通过扣除颗粒模型以及部分织物丝束体积而获得的。所有粒度模型中有意使用了相同的热塑性基体体积。这一假设与实验室制造工艺一致,其中热塑性含量通过具有固定面密度(79 g/m2)的非织造布层数来控制,而不是连续调节。因此,基体用量只能通过增减整层非织造布以离散增量方式变化。参考试样表明,即使是这样一层的改变也会强烈影响织物浸渍。进一步增加热塑性含量还会逐渐填充颗粒之间的空隙并包覆更大比例的颗粒表面,从而削弱功能层明显的颗粒特征。从数值角度看,保持基体体积恒定对于分离粒度的影响也是必要的:同时改变颗粒尺寸和基体含量将使得所观察到的应力、应变和位移场差异无法归因于粒度。因此,所采用的模型应被视为一项受控参数化研究,而不是为每种粒度等级再现独立优化基体体积的尝试。
CAD 模型在 SolidWorks 2014(Dassault Systèmes,美国马萨诸塞州 Waltham)中准备。织物模型再现了实验室的几何形状,使用 280 g/m2
斜纹组织。使用了扫掠操作,并且 CAD 模型中每个丝束的表面被分成两半,以避免后续 Abaqus 网格划分问题,并便于使用更规则的 C3D8R 单元。C3D4 单元主要用于颗粒和基体,因为它们更容易贴合不规则表面。分析在 Abaqus/Standard(Dassault Systèmes,法国 Vélizy-Villacoublay)中进行。在接触对之间施加绑定(tie)约束。随后对 PC 模型沿较长边施加 0.15 mm 的规定位移进行单轴拉伸。假定与实际试样相符的标距段为 30 mm × 150 mm(在排除夹持区域之后),这对应于整体模型中 3.38 mm 的位移。根据图12中的曲线,该位移对应于最大力所在的区域。
图10b所示的 RVE 承受 6.67 Nm 的弯矩,相当于 800 N 的弯曲力,假定该片段取自实际试样的中央区域。该载荷低于约 930–960 N 的试验最大力,选择它是为了在峰值前状态下比较各数值变体。未对任何材料定义损伤演化,因为该模型的目的是比较整体失效之前的应力、应变和位移场,而不是再现完整的试验失效过程。
与 PC 仿真一样,在所有接触对之间施加绑定约束。这一假设意在表征各组分在制造后完全粘接的状态。在 PC 集成夹层试样中,玻璃织物背衬层在热压过程中未被热塑性基体浸渍的区域,随后在真空灌注过程中被聚酯树脂浸渗。固化后,这些区域因此与周围层压板形成连续的粘接连接。横截面显微观察支持这一假设,因为未观察到宏观的 PC 分层,且背衬层与层压板平滑融合。然而,绑定形式代表的是理想化的完全粘接界面,无法再现局部界面柔度、滑移、脱粘或渐进分离。因此,它可能影响预测的局部应力传递,特别是在材料界面附近。出于这一原因,本文的数值结果主要从损伤前的对比性应力、应变和位移场角度进行解读。
两类仿真所用的材料数据汇总于表5,其依据是文献数据及作者自身的试验结果。

表5. 材料的力学性能[44–47]。

4. 结果与讨论
本节介绍并讨论参考试样和 PC 试样的单轴拉伸试验结果,以及 PC 集成夹层复合材料的三点弯曲试验结果。实验分析辅以 DIC 结果和代表性结构模型的 FE 仿真。特别关注了完整 PC 体系之间的差异、层状构造以及织物浸渍程度。
4.1. 单轴拉伸试验
参考试样构成了一个重要的材料组,因为其结果在后续讨论中为与 PC 试样比较提供了基础。图11所示的参考试样力–位移曲线也表明,力学响应如何随热塑性非织造布层的排布和数量而变化。

图11. 参考试样的力–位移曲线。
仅由玻璃织物制成的 R_1 试样表现出最低的破坏力。然而,对所有曲线的考察表明,不仅最大值重要,曲线形状和可重复性也很重要。批次 R_1 在曲线形状和最大力两方面都表现出较差的可重复性。这是由于这些试样更难制备,特别是在保持相同的纬向丝束数量(从而保持一致的宽度)方面。另一个难点是端片的粘接,端片必须将载荷从夹具均匀传递到各纤维丝束。树脂浸渍不均匀或粘接层不连续会导致试样受载不均。如图11所示,参考试样沿垂直于拉伸轴的截面破坏。
批次 R_2 与 R_3 的对比尤其具有启发性。它们的最大力分别比批次 R_1 高 176% 和 182%。原则上,R_2 和 R_3 应表现出相同的性能,因为它们的基体含量相同。但在本例中,图5所示热塑性非织造布层的排布起了决定性作用。显微观察发现 R_2 试样中存在裸露纤维区域。这反映在图11中,R_2 的破坏力比 R_3 低约 3.7%。R_2 和 R_3 均沿与拉伸轴约成 45° 的平面破坏,对应于最大剪应力平面。
最后一个参考组 R_4 所含热塑性基体量是前两个批次的一半。这使最大力相对于 R_3 降低约 20.4%,但该值仍比 R_1 高 45.5%。破坏模式也发生了变化,断裂不再垂直于拉伸轴发生。
图12给出了 PC 试样的力–位移曲线,除玻璃织物和粉末层之外,这些试样还含有按 R_2 试样方式排布的两层热塑性非织造布。在所有情况下,引入粉末层使最大力降低了 16.1%(批次 A_1)至 46.6%(批次 A_3)之间。这种降低与背衬层中存在的基体量减少有关。A 系列试样表现出不同的力–位移曲线形状;然而这些差异不能仅归因于粉末材料,因为各批次的粉末类型、粒度和其它涂层特性同时变化。可以区分出两组响应:批次 A_2–A_5 和 A_1。第一组在位移达到约 1.5–2 mm 之前表现出明显的初始曲率,之后开始出现线性段。只有 A_1 的响应在整个试验过程中近似保持线性。对这一现象的完整解释将需要对同一材料的不同粒度进行进一步试验
并结合横截面显微观察。失效演化或是突然的(力降至零,如试样 A_1_3),或是渐进的(在最大值和初次下降之后力再次略微上升,如试样 A_3_2)。因此,实验结果无法将粉末材料和粒度的独立影响分离开来。进行此类评估需要采用同一粉末材料在若干粒度等级下的受控试验。因此,数值研究应单独视为对颗粒尺寸的受控参数化研究,其中颗粒材料和热塑性基体体积保持恒定。

图12. 预浸涂层的力–位移曲线和应变云图:(a) 批次 A1——绿色碳化硅;(b) 批次 A2——海绿石;(c) 批次 A3——不锈钢丸;(d) 批次 A4——石英砂;(e) 批次 A5——铬刚玉。
图12中的 DIC 云图显示在最大力时刻、即载荷突然下降之前的状态。它们揭示了非均质应变场,其条带与斜纹织物的丝束方向一致。在试样边缘附近以及粉末层或热塑性层连续性被破坏的区域,局部出现较高的应变。这表明 PC 的失效不仅仅源于某一组成材料超过其强度,而是源于织物变形、热塑性基体和不连续粉末层之间的相互作用。
图13对最大力和吸收能量进行了详细比较。对所有试样,吸收能量均采用相同的积分准则,将力–位移曲线从加载开始到试验结束进行数值积分计算得到。与最大力一样,最高的吸收能量出现在批次 R_2 和 R_3。对于 PC 试样,其吸收能量低于批次 A_1,相差倍数从 2.76(批次 A_4)到 4.88(批次 A_3)。以百分比相对标准差(%RSD)衡量,批次 A_2 在 PC 中给出了最佳结果:最大力为 4.02%,吸收能量为 13.86%。

图13. 参考试样和预浸涂层的拉伸试验结果。
对图12和图13的分析并未揭示 PC 的面密度或厚度与其最大力之间的简单关系。多个参数同时发生了变化:粉末材料、密度和颗粒排布、功能层厚度以及玻璃织物浸渍程度。例如,批次 A_1 和 A_4 尽管在厚度和面密度上有明显差异,却达到了相近的最大力。因此,每个批次的结果应被视为完整材料体系的特征,而不是任何单一粉末性能影响的直接度量。
图14比较了表观杨氏模量和表观泊松比。这些值应被解释为整个层状结构的有效性能,而不是常规的固有材料常数。应力使用包括颗粒和颗粒间空隙在内的试样总厚度计算。因此,增加粉末层厚度会增大假定的横截面积,但由于玻璃织物浸渍程度较低,并不必然导致力的成比例增加。参考试样的表观杨氏模量范围为 11.74 至 14.32 GPa。对于 PC,其范围为 A_5 系列的 3.74 GPa 至 A_1 系列的 8.08 GPa。因此,所有 A 系列变体都表现出低于参考试样的表观模量。
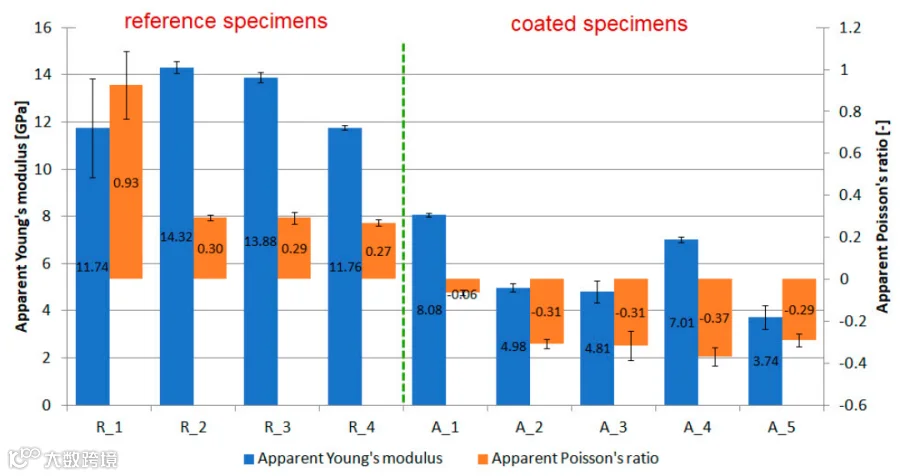
图14. 表观杨氏模量和表观泊松比。
由于玻璃织物测得的泊松比很高,且 PC 试样得到的是负值,图14所示结果需要特别注意。
对于试样 R_1,大于 0.5 的值不应被解释为违反经典弹性理论的约束。0.5 的上限适用于均质、各向同性的线弹性连续体。而自由织物是一种开放的几何结构,其变形主要通过丝束屈曲、位置以及经纬纱之间相互接触的变化来实现。在拉伸过程中,与加载方向一致的丝束被拉直,其弯曲度减小。同时,横向丝束变得更加屈曲、彼此相对移动,并可能被拉向试样轴线。这一机制可以产生与纵向应变相当甚至更大的横向应变。Sun、Pan 和 Postle 表明,织物中的泊松效应源于经纬纱之间的力学与几何相互作用,其大小取决于纱线刚度、屈曲度和组织结构参数[48]。Penava 等通过试验得到棉织物在沿两个主方向加载时的最大值分别为 1.39 和 1.18,毛织物为 0.88 和 0.68[49]。因此,本研究得到的 0.93 虽偏高,但仍处于未浸渍机织物结构所报道的范围内。
加入热塑性非织造布后,批次 R_2–R_4 的表观泊松比范围为 0.27 至 0.30。连续基体使交织区域变硬,限制了丝束屈曲的变化并减少了横向丝束移动。因此,这些试样的响应更接近于薄层压复合材料,而不是自由织物。
所有 A 系列试样都表现出负的表观泊松比,范围约为 −0.06 至 −0.37。这并不意味着涂层组成材料是负泊松比(auxetic)材料,也不意味着负泊松比是固有材料常数。该效应源于热压粘合过程中产生的试样曲率,例如在图4中可见。这种曲率既来自 PC 铺层的非对称性,也来自各组成材料热膨胀的差异。在拉伸过程中,弯曲的试样被逐渐拉直,如图15中的实际 DIC 图像所示。
为量化拉伸试样的初始面外变形,将光学系统记录的立体表面导出为 STL 文件,并使用横向 Y-Z 截面进行分析。沿试样长度方向每隔 20 mm 提取一个截面,排除端部区域。对每个截面,根据横向轮廓确定等效圆半径。由于半径沿试样长度变化,因此对每个试样将所有有效截面得到的值取平均。每个系列三个试样的平均值报告于表6。
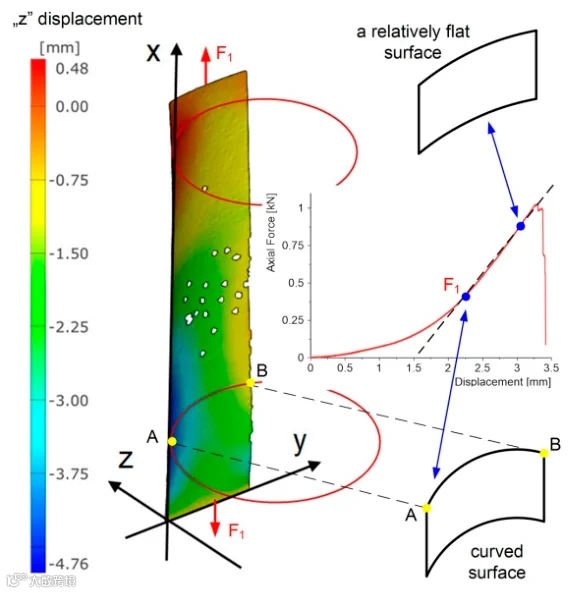
图15. 预浸涂层在拉伸加载过程中的响应示意。
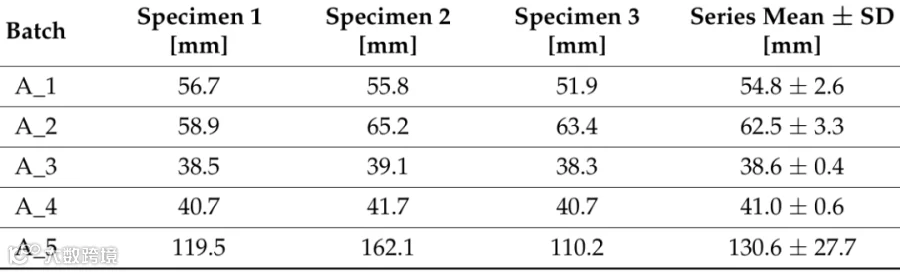
表6. 由 STL 表面模型确定的 A 系列拉伸试样初始面外变形的平均等效半径。
对初始三维几何的分析证实,所有拉伸试样都表现出可测量的面外变形。最小的平均等效半径出现在不锈钢丸 A_3 和石英砂 A_4 试样上,分别为 38.6 ± 0.4 mm 和 41.0 ± 0.6 mm,表明其初始曲率最明显。中间值出现在绿色碳化硅 A_1 试样(54.8 ± 2.6 mm)和海绿石 A_2 试样(62.5 ± 3.3 mm),而铬刚玉 A_5 试样表现出最大的平均等效半径(130.6 ± 27.7 mm)。因此,试样的初始几何并非完全平整,且不同系列之间面外变形的量值不同。这些结果支持如下解读:拉伸加载过程中观察到的表观横向膨胀受到初始弯曲试样逐渐被拉直的影响,而不是表示材料固有的负泊松比,其定义见式(9)。

文献表明,机织物结构中的负泊松比可能源于刻意设计的组织结构几何、结构单元的旋转或各区域的差异收缩[50]。本文所分析的试样未使用任何有意的负泊松比几何。因此,将测得的响应归因于非对称涂层的拉直比将所开发材料归类为负泊松比材料更为恰当。
4.2. 三点弯曲试验
三点弯曲结果见图16,同时给出了所有试样的照片,这些试样由于内部结构损伤而发生了永久变形。与文献[33]一样,未观察到 PC 层的分层,这是该材料的一大优势。
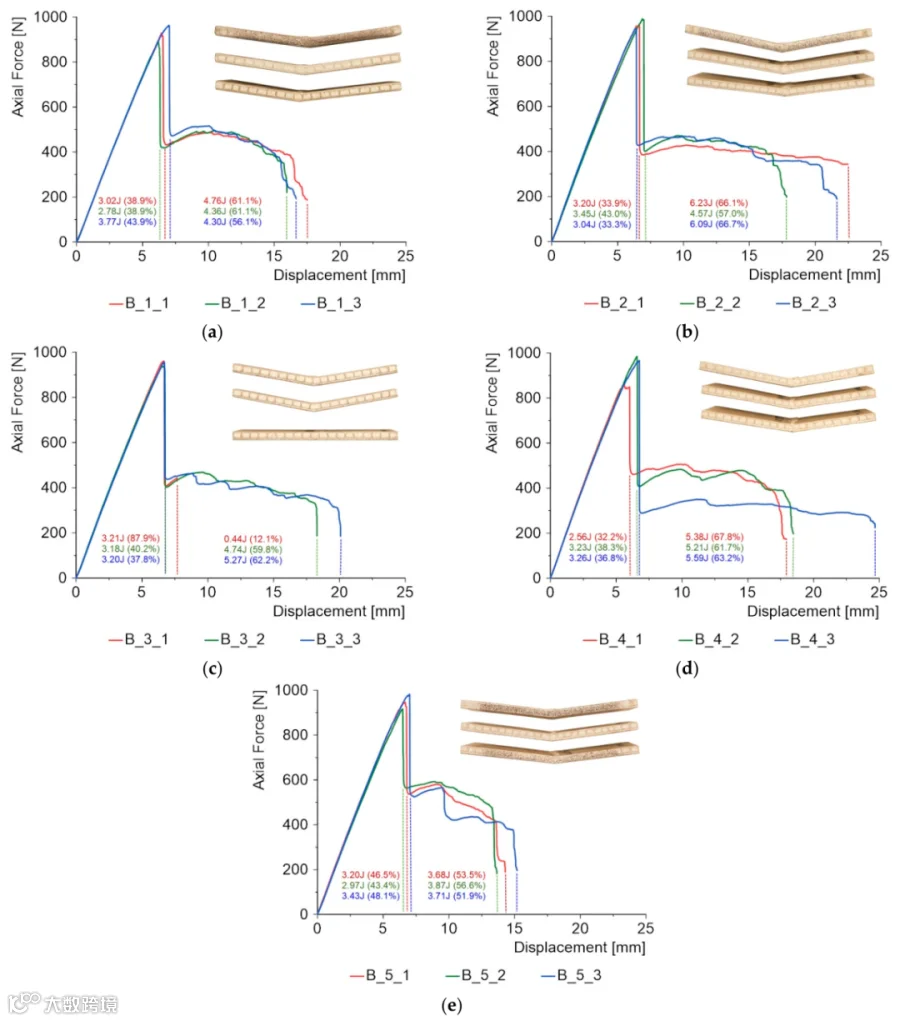
图16. 承受弯曲的 PC 集成夹层试样的力–位移曲线:(a) 批次 B1;(b) 批次 B2;(c) 批次 B3;(d) 批次 B4;(e) 批次 B5。
所有被研究变体的力–位移曲线走向相似,并呈现出两阶段响应。
在第一阶段,力几乎线性增长至约 0.93–0.96 kN。随后载荷突然下降至约 0.4–0.6 kN,之后试样仍保留相当大的残余承载能力。这种行为源于夹层构造,其中两层层压板面板受载并不相等,如图19中的数值仿真结果所示。两面板之间利用率差异接近 50%。因此,最初只有一个面板失效,并保留了较高的残余承载力。在第二阶段(对应于损伤演化),力随位移增加而逐渐下降。这一过程的持续时间在不同试样系列之间有所不同,通常在大约 15–20 mm 的中央位移处结束。如此大的位移与显著的能量吸收相关;因此图17给出了每个试样在第一阶段和第二阶段各自的能量值。在几乎所有情况下,大部分吸收能量都与损伤演化的第二阶段相关,在此期间基体和增强材料都因纤维断裂和拔出而受损。
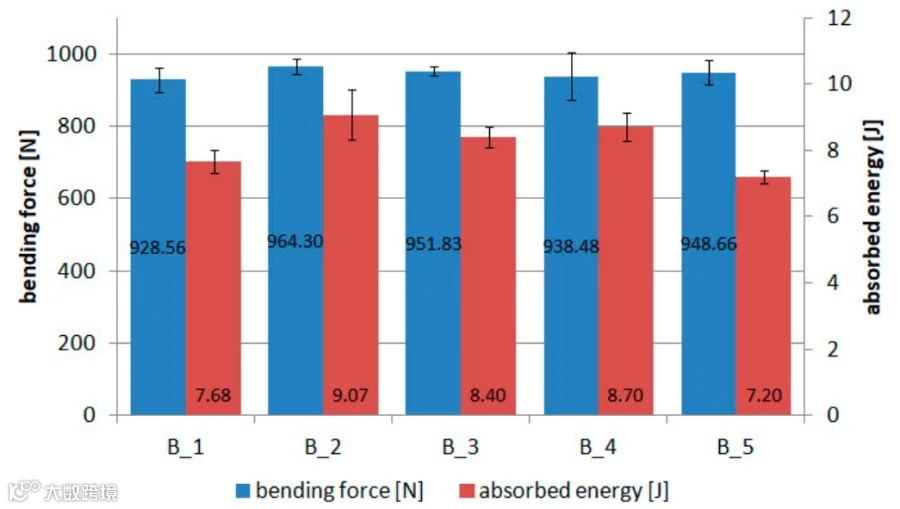
图17. 带预浸涂层的夹层复合材料试样的弯曲试验结果。
最大力仅有轻微变化,从 B_1 系列的 928.56 N 到 B_2 系列的 964.30 N;因此极值之间的差异小于 4%。这表明不同的 PC 变体并未显著改变整个夹层结构的初始刚度或最大承载能力。
最大力和总吸收能量的结果(含误差棒)见图17。平均吸收能量的差异大于最大力的差异,其值范围为 7.20 至 9.07 J。最高值出现在批次 B_2,最低值出现在批次 B_5。所研究批次之间平均吸收能量的最大差异约为 26%,而最大力差异保持在 4% 以下。这表明完整 PC 体系之间的主要差异出现在弯曲响应的起始后阶段,而不是最大承载能力。然而,本研究未对裂纹长度、裂纹路径演化和局部分层进行定量。此外,各批次之间粉末材料、粒度、颗粒形貌和涂层几何同时变化。因此,本文结果无法得出吸收能量、裂纹扩展行为与粉末颗粒形貌之间的统计相关性。这种关系需要在颗粒形貌独立变化的受控试样基础上,结合定量裂纹扩展测量来建立。
平均最大力的百分比相对标准差从批次 B_3 的 1.25% 到批次 B_4 的 7.00% 不等。平均吸收能量从批次 B_5 的 2.85% 到批次 B_2 的 8.20% 不等。因此,无法确定哪一个批次在结果可重复性方面最为有利。尽管如此,没有批次超过 10%,这表明尽管粉末层构造非均质、颗粒分布和树脂浸渗可能存在局部差异,力学响应仍具有良好的可重复性。观察到的离散性也证实了 PC 制造工艺及其与夹层复合材料集成的稳定性。
4.3. RVE 模型的数值仿真
图18所示拉伸 PC 的 RVE 结果表明,减小颗粒尺寸(从而增加分析区域内的颗粒数量)影响了织物、颗粒和热塑性基体之间的载荷分配。织物丝束中的平均 von Mises 应力从 F24 的 145 MPa 增至 F30 的 240 MPa 和 F36 的 250 MPa。颗粒中的增加较小,约为从 110 增至 120 MPa。同时,热塑性基体中的平均横向应变几乎保持不变。
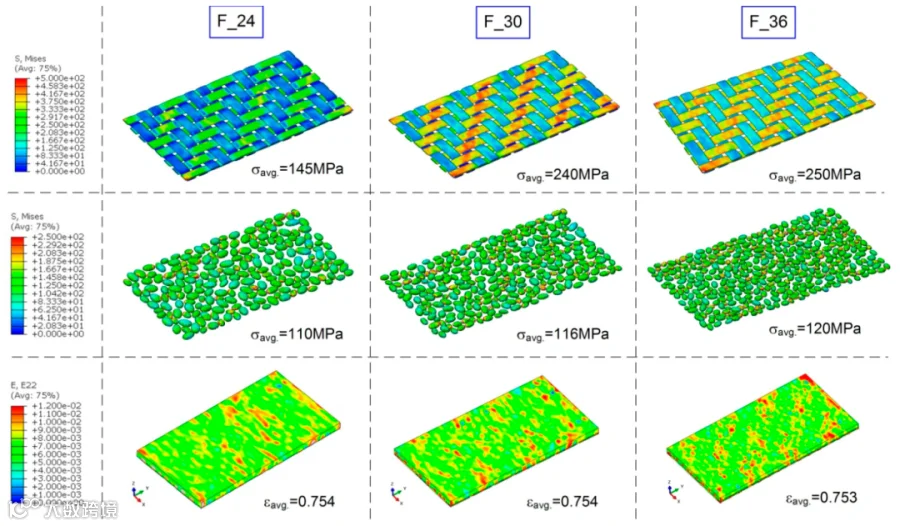
图18. 预浸涂层的拉伸仿真结果。
因此,这些模型证实,即使热塑性材料用量保持不变,改变粒度也能显著改变局部应力场。模型与实验 DIC 云图之间的主要定性一致性在于应变场的非均质特征。在试验和仿真中,局部的高值条带都与织物路径和颗粒附近区域相关。数值仿真的主要目标是评估构建较大 CAD 和 FE 模型的可行性。然而,这些模型并未再现试样的初始曲率、实际孔隙、织物浸渍的变化或材料之间的局部分层。这些效应将在未来的工作中研究。
在弯曲模型中,最大位移从 F24 的 0.260 mm 逐步增至 F30 的 0.277 mm 和 F36 的 0.291 mm(图19)。极端情况之间的差异约为 12%。同时,颗粒中的平均应力从 188 增至 212 MPa。结果表明,粒度对所分析片段的整体变形影响中等,但对功能层中的局部应力影响更为显著。这些趋势特指颗粒材料性能相同的受控数值体系,不应直接归因于各个实验粉末批次。

图19. 带预浸涂层的夹层复合材料的弯曲仿真结果。
数值比较仅限于峰值前响应。这些模型表明所研究的粒度变体之间在整体变形和局部应力传递方面存在差异,但它们无法再现刚度退化、裂纹扩展、分层或实验观察到的峰值后响应。Tsai–Hill 准则在某些层压板铺层中接近于 1,并在局部略微超过。因此,对应于 800 N 力的弯矩接近受载最高区域的损伤萌生水平。由于模型中既未包含刚度退化也未包含损伤扩展,超过 1 的值应仅被解释为潜在萌生的指标,而不是对实际断裂的仿真。这一解读与试验一致,因为 800 N 已经相对接近约 930–960 N 的最大力。
由于 Soric SF 是多孔芯层材料,因此未使用 von Mises 应力与制造商报告的强度值进行直接比较。取而代之的是对各个法向和剪应力分量进行了评价。计算得到的芯层法向应力范围为
对于 S11 为 −9.39 至 7.72 MPa,对于 S22 为 −39.07 至 31.01 MPa,对于 S33 为 −27.67 至 22.97 MPa。将 3 方向视为夹层芯层的厚度方向,最大横向拉应力约为 22.97 MPa,最大横向压应力约为 27.67 MPa。这些值分别超过制造商报告的约 6 MPa 的横向拉伸强度和约 4 MPa 的抗压强度。
相应的剪应力范围为:S12 为 −6.01 至 5.84 MPa,S13 为 −5.02 至 5.04 MPa,S23 为 −27.80 至 26.78 MPa。因此,最大绝对横向剪应力约为 S13 的 5.04 MPa 和 S23 的 27.80 MPa,而制造商报告的剪切强度约为 6 MPa。这些结果表明,在 800 N 的施加载荷下,Soric 芯层的局部区域可能达到或超过拉伸、压缩或剪切损伤的起始点。然而,由于 FE 模型中未包含材料损伤和刚度退化,这些局部应力超限应仅被解释为潜在损伤萌生的指标,而不是芯层渐进失效的预测。
因此,与实验结果的比较被有意限制在峰值前响应。本文模型可用于比较局部应力、应变和位移场,并识别接近损伤萌生的区域,但无法再现刚度退化、裂纹扩展、界面分层或峰值后的力–位移响应。据此,实验测得的吸收能量不应与数值结果进行定量比较。

5. 结论
本文提出了一种制造预浸涂层的新方法。该涂层可用于各种复合材料制造工艺,包括真空灌注、常规固化和热压罐工艺。PC 可以使用多种粉末和粒度进行生产。其主要优点是柔韧性(使其能够应用于曲面)、可将材料裁剪成所需形状、由于采用热塑性基体而具有实际不受限制的储存时间,以及相对较低的成本。开展了详细的 DIC 辅助试验以确定 PC 的弹性和强度特性,并将该新材料成功集成到夹层复合材料表面。可以得出以下结论:
• 所研究的 PC 体系在拉伸承载能力上表现出显著差异,最大力范围为 1.26 至 1.98 kN。由于各批次的粉末材料、粒度和其他涂层特性同时变化,这些差异不能单独归因于粉末类型或粒度。• 对于参考试样,将热塑性材料从两层非织造布减少到一层,使最大拉伸力从 2.36 kN 降至 1.95 kN,证实了基体用量对织物支撑响应的强烈影响。• PC 类型对夹层复合材料的最大弯曲力影响很小,其范围从批次 B_1 的 928.56 N 到批次 B_2 的 964.30 N。吸收能量的差异更大,范围为批次 B_5 的 7.20 J 至批次 B_2 的 9.07 J。• 使用 CadQuery 库的原创 Python 算法成功生成了不同粒度和颗粒形状的粉末层,这些粉末层与实际粉末中观察到的形貌相似。• FE 模型表明,减小颗粒尺寸并增加颗粒数量会提高织物和颗粒中的平均应力,并适度增加夹层模型的柔度。与实验的一致性为定性层面
因为模型未包含初始曲率、实际缺陷、材料非线性或损伤扩展。• 未来的工作将研究在粉末材料不变的情况下粒度的影响,更详细地考察各 PC 层被热塑性基体填充的程度,并开发一个在 PC 和夹层复合材料中均包含刚度退化的数值模型以分析损伤演化。

END