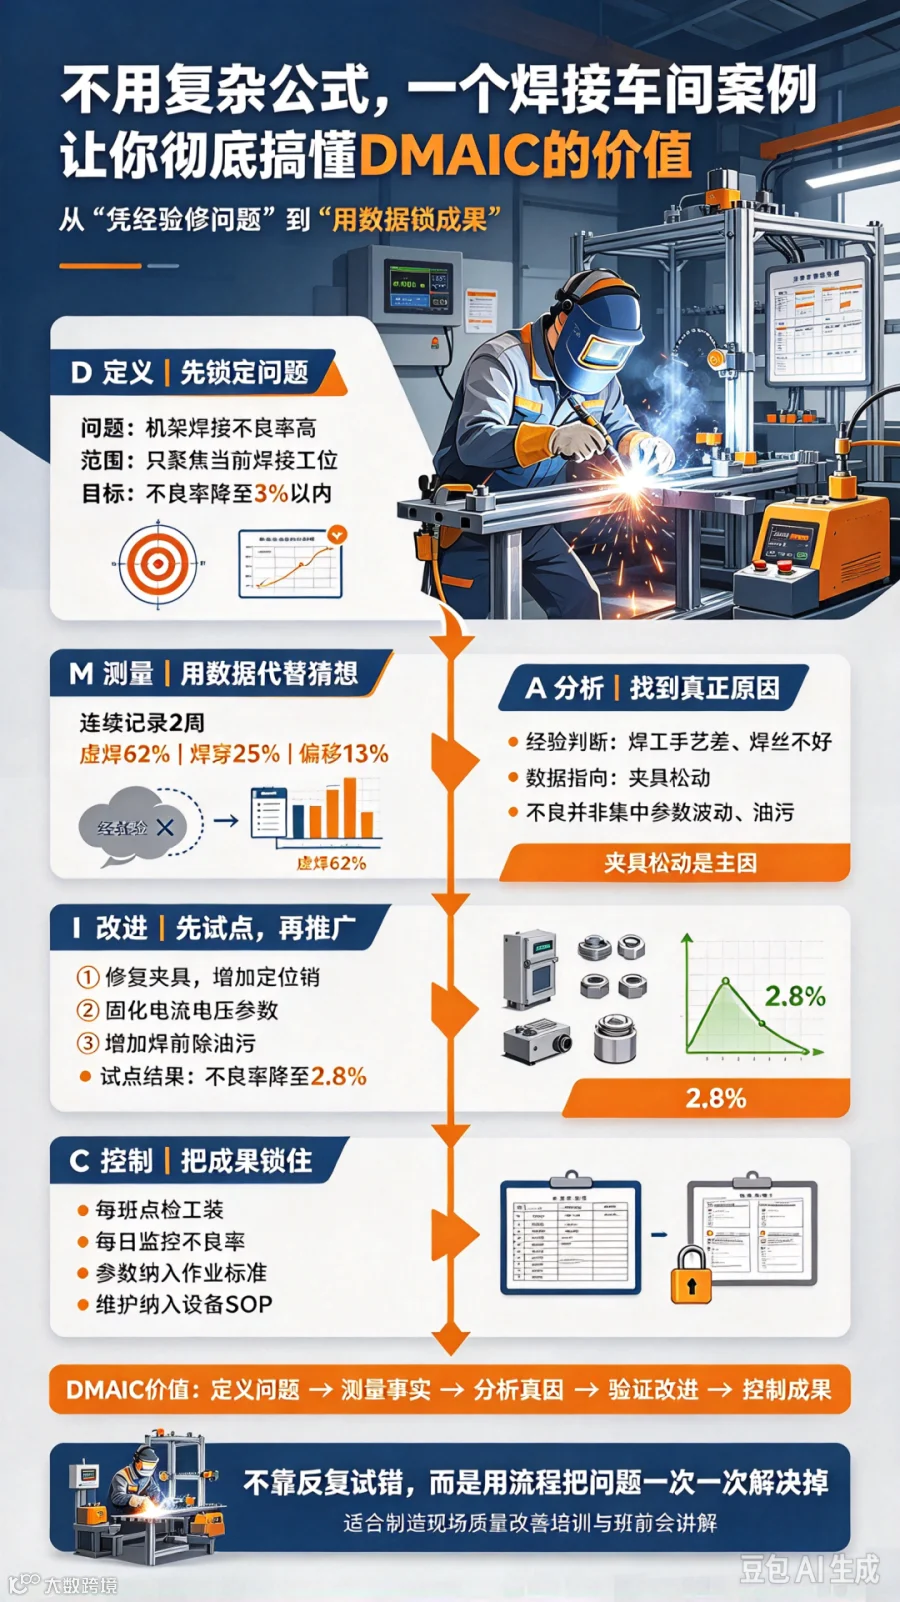
DMAIC 是六西格玛改进的经典 5 步:D 定义→M 测量→A 分析→I 改进→C 控制。核心不是算统计公式,是用数据找真因,而不是靠经验拍脑袋解决问题。
背景(焊接车间)
车间生产金属机架,焊接工位经常出现虚焊、焊穿、焊缝偏移,不良品多、返工量大,产能被拖慢,客户投诉。一线经验判断:焊工手艺不行、焊丝质量差。准备直接换新焊丝 + 培训焊工。
这就是典型凭经验解决,很可能治标不治本。我们用 DMAIC 走一遍。
D 定义(Define):先锁定目标,不盲目动手
核心:搞清楚要解决什么问题、边界、目标,不要扩大范围。问题:机架焊接不良率高,每月返工约 120 件。范围:只针对这个机架焊接工位,不牵扯前面冲压、后面喷涂。目标:3 个月内焊接不良率从当前 8% 降到 3% 以内,减少返工工时。客户:下道装配工序 + 外部客户。
✅ D 阶段价值:统一所有人目标,避免有人想换设备、有人想换材料,大家聚焦同一个问题。
M 测量(Measure):收集真实数据,区分 “猜想” 和 “事实”
核心:先确认数据准不准,统计不良类型分布,不直接找原因安排连续 2 周现场记录,统计每一件不良:
同时记录:焊工、电流电压、焊丝批次、板材厚度、工装定位情况。数据出来发现:不良不是集中在新手焊工,老焊工也大量虚焊;不同焊丝批次不良差异很小。直接推翻一开始 “焊工手艺差、焊丝不行” 的经验假设。
✅ M 阶段价值:用数据代替主观猜测,把注意力锁定在占比最高的虚焊问题上,减少无用投入。
A 分析(Analyze):挖掘根本原因,不是表面原因
核心:从数据里找因果,区分偶然因素和根本因素对虚焊案例逐条排查:观察发现虚焊大多发生在:工装定位松动,工件夹持间隙忽大忽小;焊接电流参数随电网电压波动;工件表面有油污。用简单分类对比:
👉根本原因:工装夹具磨损,定位不稳;没有标准化电流参数,焊工凭手感调机。焊工技能、焊丝只是次要因素,不是主因。
✅ A 阶段价值:挖到真因。如果直接去培训焊工、换焊丝,花钱花时间,不良率基本不会下降。
I 改进(Improve):设计方案,小批量试跑验证
核心:针对真因做改善,先小试验证效果,再全面推广改善措施:
小批量试生产 1 周:虚焊大幅下降,整体不良率降到 2.8%,达标。再对比成本:工装改造费用远低于持续返工成本、换新焊丝成本。
✅ I 阶段价值:低成本方案精准解决问题,小试避免一次性大规模改造踩坑。
C 控制(Control):固化成果,防止问题反弹
核心:把改善成果变成制度,持续监控,避免回到老样子
持续跟踪 2 个月,不良率稳定维持在 3% 左右,没有反弹。如果没有 C 阶段,过几个月夹具慢慢磨损,老操作习惯回来,不良又会回升。
✅ C 阶段价值:把一次性改善,变成长期稳定的生产能力。
一句话总结 DMAIC 在这个焊接车间的价值
不用复杂统计公式,DMAIC 本质就是一套严谨的解决问题流程:先定义问题 → 实测数据破除经验误区 → 找到真正根源 → 试点验证方案 → 标准化锁住成果,避免车间常见的 “头痛医头,改善反复反弹”。
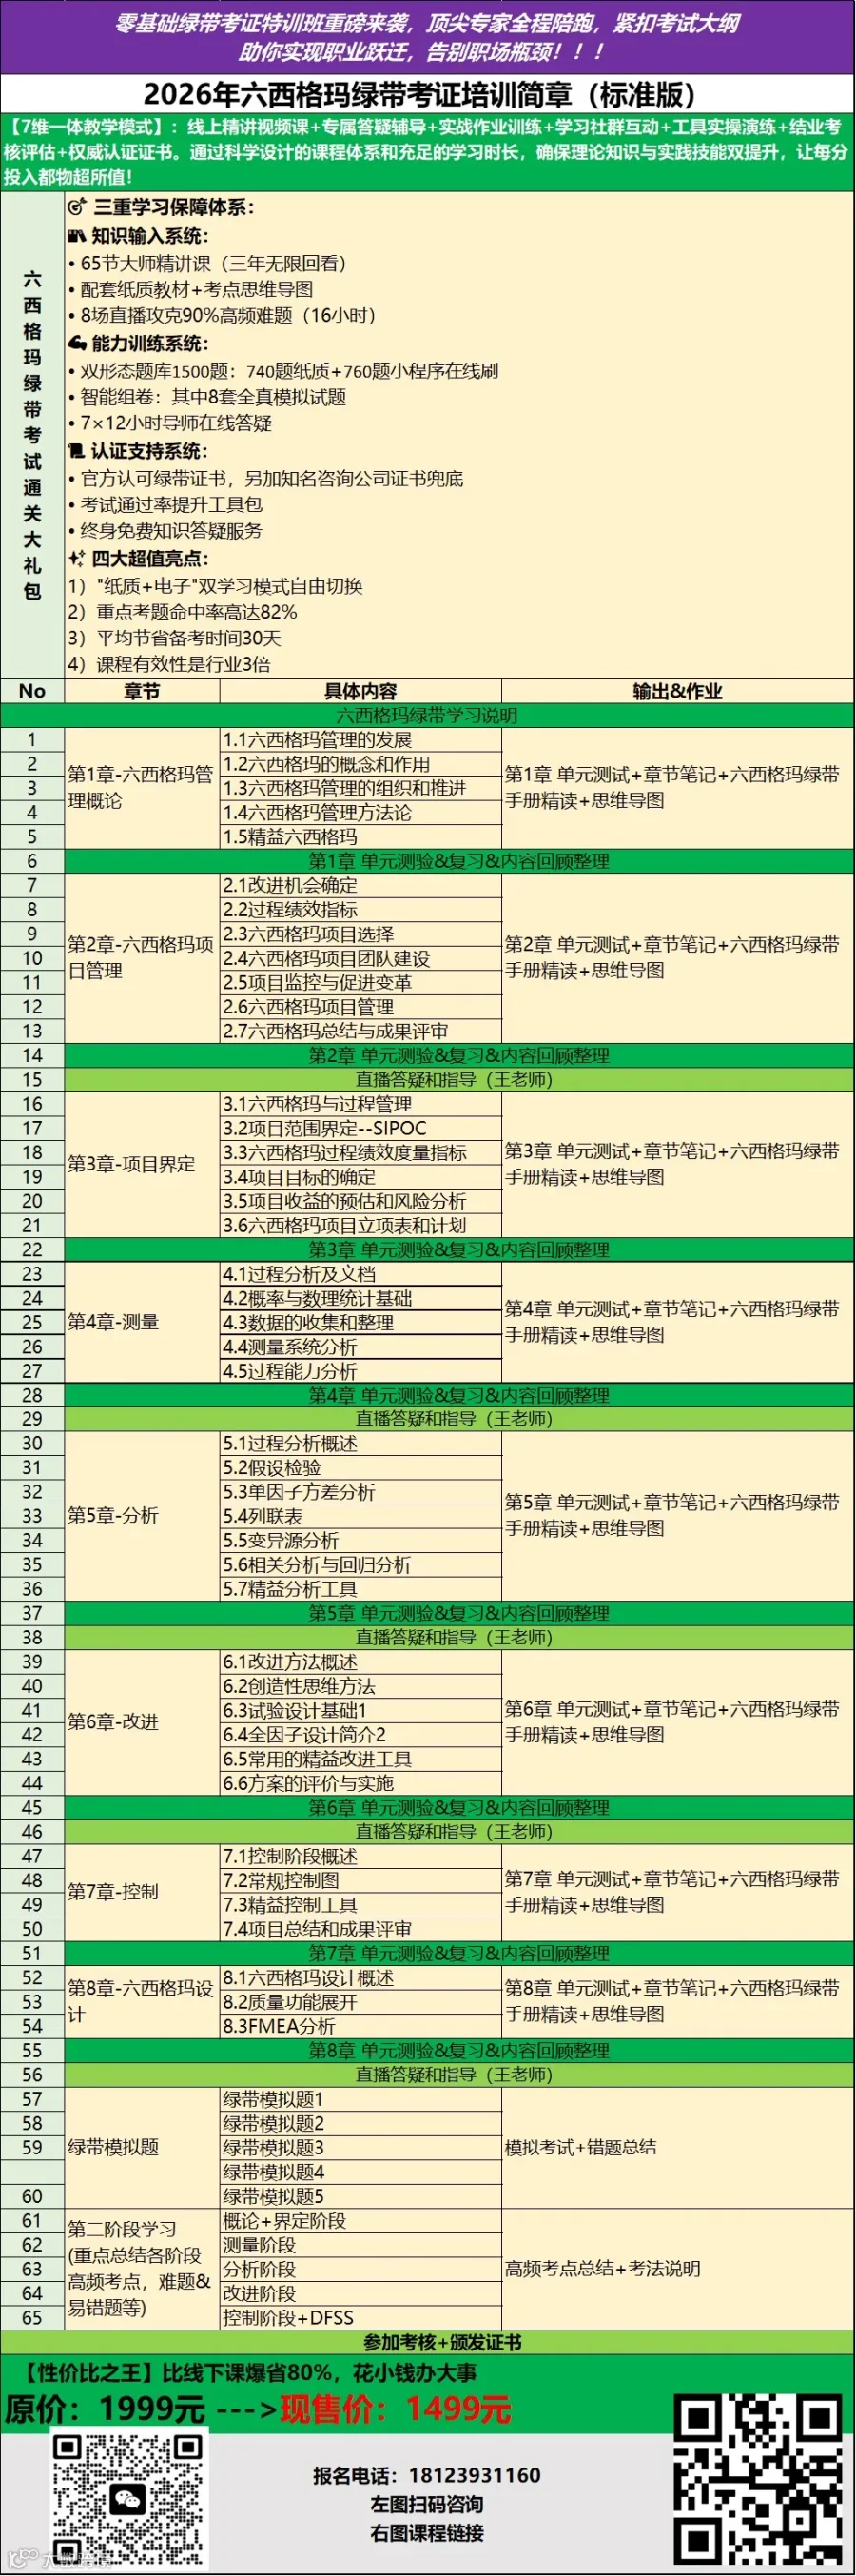
推荐课程


天行健咨询:
天行健咨询18年来专注提供精益生产管理、精益设计、六西格玛、精益六西格玛、六西格玛设计(DFSS)、TRIZ研发管理等公开课培训、企业内训、项目辅导咨询服务!
天行健咨询部分客户:中国航天、台达电子、富士康集团、仁宝集团、格力电器、美的集团、海尔集团、中国银行、伊利集团、红牛集团、生命人寿保险、中兴通讯、中国电信、徐工集团、长城科技、中国烟草、中国平安、科沃斯机器人、百威英博、陕汽集团等。
企业内训:人数控制在30人以内,讲授、问答、案例研讨、讨论、游戏结合项目运作,财务收益承诺;
企业咨询:项目辅导+理论培训;具体详情可致电咨询!