


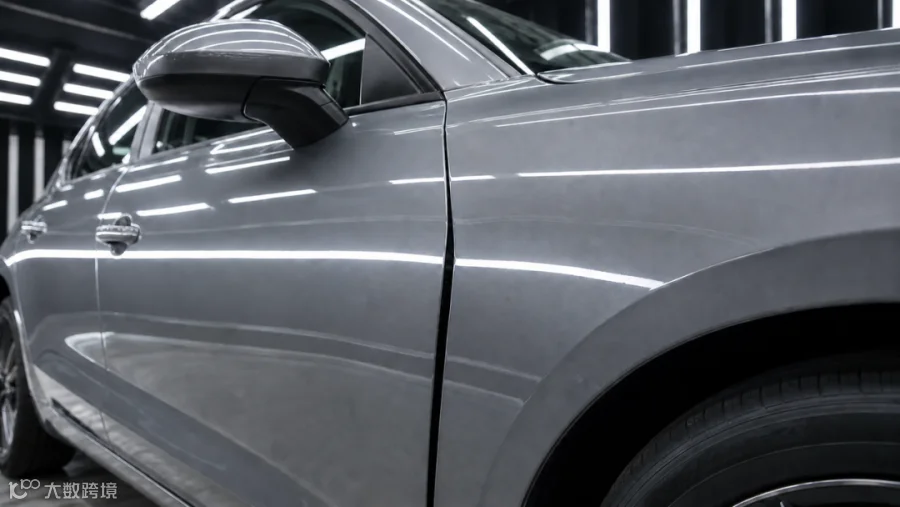
一辆试制车停在评审灯光房里。
车漆没问题,造型也和数模一致。
可只要沿着车身侧面走过去,
就会觉得前门像“挂歪了”:
前门与翼子板之间的门缝上窄下宽,
上端几乎挤在一起,下端却明显张开;
门板还比翼子板微微凸出,
车身高光到了接缝处,
突然断了一下。
真正让人头疼的,
不是找到了一个坏零件。
而是现场根本找不到坏零件。
造型工程师说:
A级曲面已经冻结,数字样车很顺。
产品工程师打开图纸:
门铰链孔、翼子板安装孔、
外板轮廓度都有明确公差。
供应商拿出三坐标测量报告:
门内板合格,翼子板也合格。
焊装工程师调出夹具验收记录:
定位销和支承块刚校准过。
质量工程师又测了一遍整车:
门缝上窄下宽不是错觉,
数据确实超出目标。
每个人都拿着一份“局部合格”的证据,
整车却仍然不合格。
更可怕的是,
他们可能都没有撒谎。
01
合格零件,也能拼出不合格的车
汽车车门不是一块刚硬的金属。它是薄壁总成,通过铰链挂在白车身上,还受到自重、锁扣、密封条和装配力影响;翼子板则走另一条支架和安装链。它们看起来紧挨在一起,实际上来自两条不同的装配路径:
白车身 → 铰链安装区域 → 门铰链 → 车门;
白车身 → 翼子板支架 → 安装孔与支承 → 翼子板;
两条链各自累积误差,最后才在几毫米宽的门缝处相遇。车门向前偏一点,翼子板向后偏一点,两个零件都可能合格,门缝却已经被“吃掉”。如果上下铰链的偏差方向不同,车门就会产生一个微小转角。这个转角传到几百毫米外的门边缘,会被长力臂放大成“上窄下宽”。这就是汽车尺寸工程最反直觉的地方:几个合格零件,完全可能拼出一辆尺寸不合格的车。
02
顾客说“不齐”,工程师到底要改什么?
顾客不会说:“前门外板第三测点法向偏差超限”。他只会说:“这辆车看起来不齐”。这种主观感受翻译成可以设计、测量和验收的目标,尺寸工程里叫 DTS。门缝最常见的两个指标是Gap间隙和Flush面差。Gap回答“缝有多宽”,Flush回答“相邻两个面谁凸、谁凹”。但人眼比单点报告更挑剔:平均门缝一样,一条从头到尾均匀,另一条逐渐张开,后者依然会显得廉价;跨过接缝的腰线只要错开一点,光影就会立刻暴露问题。
所以,DTS不仅要写目标值,还要定义测量位置、方向、沿线一致性、转角连续性以及接口双方。它是后续定位、公差、测点和验收共同追逐的上游目标。这里还有一个原则:门缝不是越小越好,公差也不是越紧越专业。缝越小,留给冲压回弹、铰链偏差、涂层厚度和装配调整吸收变异的空间越少,模具、夹具、供应商和返修成本都会上升。真正好的目标,是顾客感知、功能风险和量产成本之间可以兑现的平衡。
03
是不是定位方式从一开始就错了?
既然问题出现在两条装配链的末端,团队开始往上游追:门和翼子板究竟分别被谁“放”在现在这个位置?零件在空间里有六个自由度。工程上常用“3-2-1”方式把它稳定下来:三个点托住主平面,一个圆孔管住两个方向,一个长圆槽限制剩余方向并释放孔距误差。两个孔都用完整圆销,看似更稳,反而可能过约束;三个支承点挤得太近,则像用短水平尺测量长桌——近处没问题,远端姿态已经放大。这种“3-2-1”定位方式,在汽车行业通常称为 RPS 基准,用来管理从零件到整车继承的定位基准。没有共同基准,各方可能按不同姿态评价同一个零件:报告都很精确,讨论的却不是同一种状态。
04
让所有供应商“再做准一点”行不行?
这是最直接,也最昂贵、最容易掩盖问题的办法。零件不可能没有误差,资源应该投向真正影响装配、功能和顾客感知的位置。GD&T 描述孔和曲面相对基准可以怎样变化,帮助团队把资源投入真正影响装配、功能和外观的关键位置。3DCS尺寸链和三维虚拟装配可以预测门缝波动,并给出“嫌疑特征”的排序。如果主要影响来自铰链支架,就没必要把翼子板所有曲面一起收紧。但仿真不是判决,它只能说“当前数字条件下,哪个公差输入最敏感”,现场还可能有夹具松动或测量错误。仿真负责缩小嫌疑范围,物理实验才负责定罪。报告全绿,为什么现场还是会出错?因为数模里的面不会回弹,定位销不会磨损,夹紧力也不会把薄板压弯。定位方案落到车间,会变成支承块、定位销和夹具。如果夹爪压在悬空薄板上,零件会被压成“理论形状”,一松夹又弹回去。报告全绿,零件却没变好。同一块薄板有自由、约束和装车三种状态。不说明状态,只说“偏了 1 毫米”,就像谈弹簧长度却不说它是否受力。高精度三坐标测量机(CMM)也不等于可信答案。装夹、基准或程序版本不同,同一台设备也可能给出相反报告。团队决定做一次受控替换:问题门装到标准车身,标准门装到问题车身,看楔形门缝究竟跟着谁走。结果非常明确:问题始终跟着特定车身走。
真凶出现:一次受力后才发生的微小偏移

团队继续沿铰链安装链往上追,终于发现:夹具静态校准虽然合格,但某个定位单元在带件受力时会发生微小偏移。这点偏移没有让任何零件立刻“红灯报警”,却让上下铰链区域形成角度偏差,再被车门长力臂放大成顾客看到的楔形门缝。真相串起了全部矛盾:零件和静态夹具为什么都合格,问题为什么只出现在特定线体,换一扇合格门为什么仍然会歪。真正的根因,不是“看起来最像坏件的那个零件”,而是一个改变之后,现象会按预测消失的物理机制。进入量产后,产品规格回答“这一辆车能不能接受”,连续趋势SPC则回答“制造过程是不是正在变化”。门缝还没超差,平均值却持续漂移,背后也许是一根定位销正在磨损。
案子破了,为什么企业下次还会从头再查?

尺寸工程真正难的,不只是拿到数据,而是判断数据能不能信、变化从哪条链传来,以及改哪里才不会影响其他接口。但在现实中,这条链最容易断的地方,往往不是原理,而是执行:
断面、基准点和标注要逐个创建;
测点及其方向、公差、版本要逐项核对;
上游改了目标,下游还靠人记住哪些报告要重做。
一位经验丰富的工程师可以靠判断破一次案,但一家主机厂不能让每个项目都依赖少数专家来救火。这正是 CATIA 尺寸工程解决方案应该出现的地方。
CATIA工具解决的,是执行问题

CATIA 是主机厂常用的三维设计平台。钛闻定制开发的尺寸工程工具不能替工程师决定门缝目标或定位基准,它们负责把确定的策略落实到模型、标注、测点和报告中,让上下游说同一种语言。沿着刚才的破案过程,它们要守住四个环节。
1. DTS:让“看起来要齐”变成统一目标
DTS 程序可以自动创建断面、统一模型结构、检查遗漏并生成标准报告,让目标被完整表达和持续复用。至于门缝究竟定多大,仍要由工程师权衡顾客感知、功能风险和量产成本。
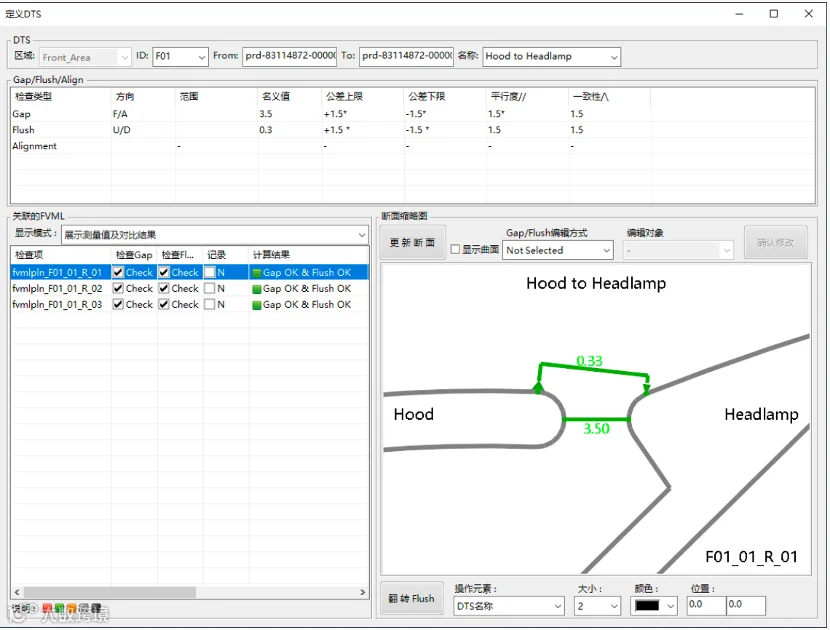
图1. 定义DTS

图2. 生成DTS标准报告
2. RPS:让所有人从同一个基准出发
RPS 程序可以批量创建定位点、支承面、方向、属性、视图和报告,减少编号、左右件镜像和约束方向错误,让零件、总成和整车沿用同一套定位基准,避免供应商、主机厂和测量环“各量各的”。

图3. 定义RPS标注
3. GD&T:让几何要求不再与模型脱节
GD&T 程序辅助提取特征、建立基准体系和完成模版化的模型标注,让几何要求、公差与关键特性保持关联。
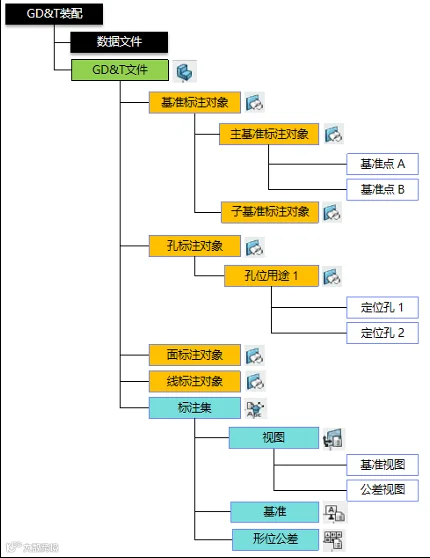
图4. 定义GD&T结构树模版
4. MP(测点):让测量真正验证同一个问题
一个MP测点不只有 XYZ 坐标,还包含方向、基准、公差和版本。MP 程序可以批量创建、检查并导出这些信息,避免设计、测量和报告各用一套数据;但测点是否覆盖了门缝、回弹和功能风险,仍需工程师判断。
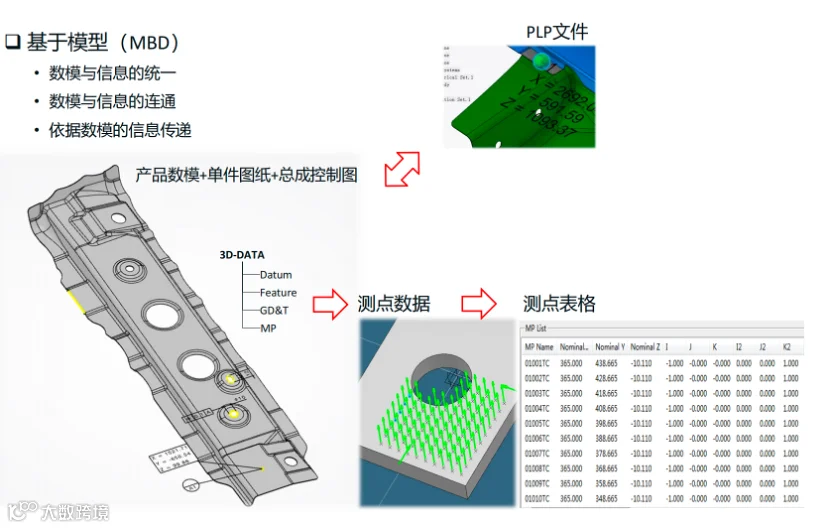
图5. 定义测点

图6. 测点自动化
四类工具连起来,价值就不只是“少点几次鼠标”,它们减少重复劳动、人工错误、规范漂移和数据断链,更是守住目标、基准、公差和测点之间的关联。
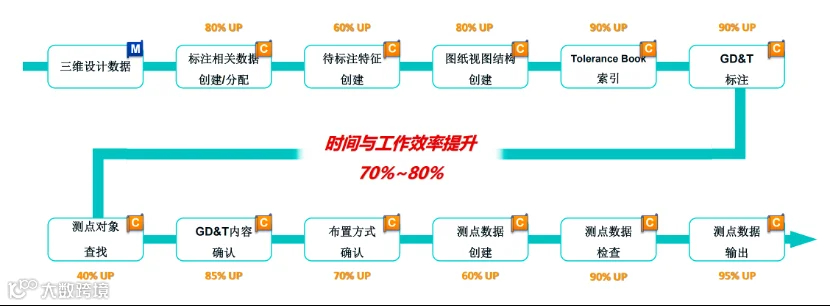
工具负责效率、一致性和可追溯;工程师负责目标、基准、公差、测点充分性和根因判断。
05
最后,回到那条几毫米宽的门缝
顾客看到的,只是一条门缝。工程师必须看到的,却是它背后的质量感知目标、装配链、定位基准、薄板回弹、测量状态和统计趋势。这就是为什么一条门缝,能调动半个汽车公司。这起案件也给制造业留下了三个值得记住的结论:
局部合格,不等于系统结果正确;
设备更精密、公差更严格,不等于问题就更容易解决;
自动化不能替代工程判断,但能阻止正确判断在执行中走样。
尺寸工程交付的,不是一张公差表或一份测量报告,而是让目标、设计、制造和测量始终指向同一个产品结果:让所有零件在现实变异中,仍然能够正确相遇。钛闻软件是达索系统生态合作伙伴,围绕 3DEXPERIENCE 与 CATIA,为制造企业提供研发数字化咨询、3DE平台实施及CATIA开发服务。
如果你也遇到过“每份报告都正确,最终产品却不对”的问题,不妨先别急着收紧所有公差。从一条真实的产品分缝开始,把目标、基准、公差和测点重新放回同一条证据链上。再有问题,欢迎找钛闻聊聊。

关于钛闻软件
上海钛闻软件技术有限公司源自于上海江达科技发展有限公司,自2024年1月1日起,钛闻软件全面承接上海江达的人员、业务和相关资质。
钛闻软件在全国设有7个办事处,拥有超过200余人的专家顾问团队和近30年的行业经验,公司致力于向交通运输、工业装备、基础设施、航空航天、高科技电子及生命科学等行业客户提供先进的数字化解决方案及企业级应用系统。
作为达索系统重要的合作伙伴,钛闻软件在中国拥有1700多家客户。这些客户长期使用达索系统从需求、设计、工艺、仿真到制造的全生命周期解决方案,总装机量超过30000多套。钛闻软件非常注重客户的实施服务和应用支持,紧扣客户需求,引入最佳实践,让先进软件发挥卓越价值。
