


3D打印质量直接决定成品成败,粗糙表面、层间粘合不良及翘曲等问题虽常见但可避免。本指南涵盖FDM与树脂打印的关键优化步骤,从切片设置、材料选择到设备维护,助您获得稳定、高质量的打印效果。
高质量3D打印的定义与识别
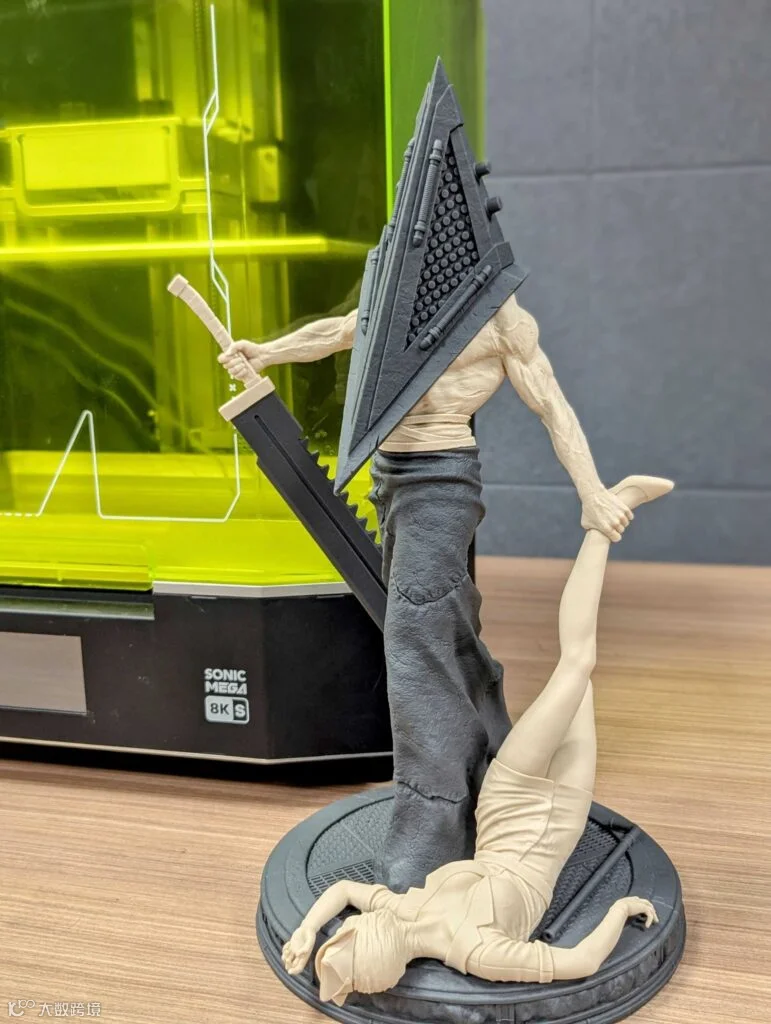
3D打印质量取决于最终成品与数字模型在精确度、细节还原度和表面光滑度上的吻合程度。无论是FDM还是光固化技术,核心均在于每层的粘附性、对齐精度和固化程度。
FDM打印常见问题包括拉丝、壁面缝隙及层纹不均,多由调平不当、喷嘴堵塞或温控失误引起;树脂打印则易出现支撑失效、过度固化或平台脱落。优质打印件应具备平滑过渡、锐利细节、一致壁厚及良好的平台附着力。
选择高精度3D打印机
硬件基础决定质量上限。FDM打印机需具备坚固框架以减少振动,双Z轴支撑对高件至关重要,同时应关注挤出稳定性与热床均匀性。树脂打印机则依赖LCD屏幕分辨率(如8K单色屏)及Z轴电机精度,稳固机身能有效防止层移。
选购时不必盲目追求高价,机械一致性、可靠固件及参数调节能力才是关键。
调整层高平衡细节与效率
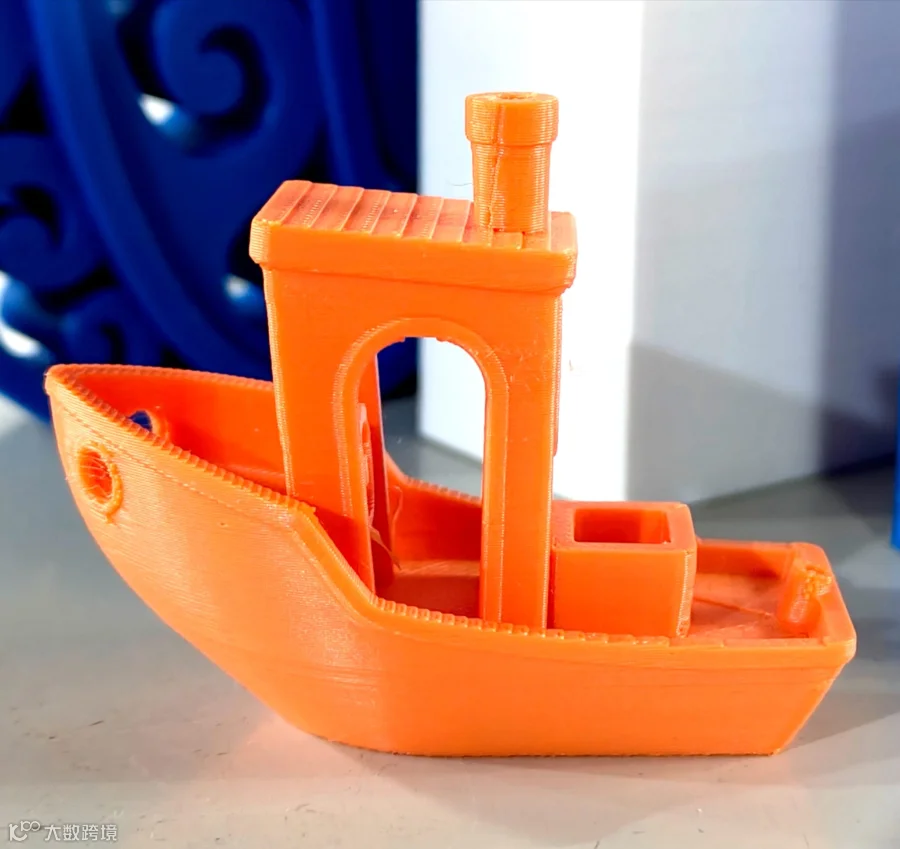
层高直接影响视觉效果与精度。FDM默认层高通常为0.2mm,精细模型可降至0.1mm,原型制作可用0.3mm以上。树脂打印标准层高为50微米,极致细节可设为25微米,但需相应调整曝光参数并增加耗时。
注意:FDM层高建议不超过喷嘴直径的75%;树脂层高需匹配最小Z轴步距。
优化曝光设置增强附着力
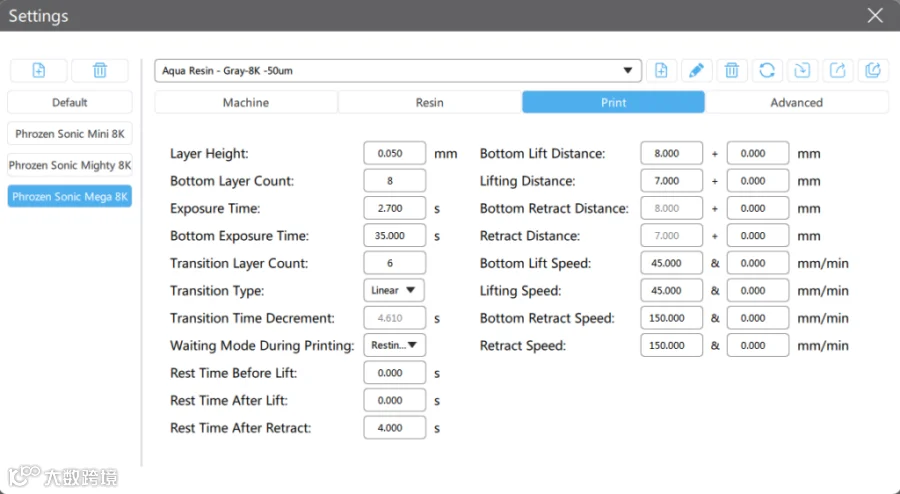
树脂打印中,底层曝光时间决定平台附着力,常规曝光影响整体固化。切勿通过增加常规曝光来提升附着力,这会导致细节丢失。应根据树脂类型、颜色及层高分别设定底层与常规曝光参数,并参考厂商官方配置文件。
确保存储环境干燥稳定
材料受潮是质量差的隐形杀手。FDM线材吸湿会导致拉丝、爆裂及层间结合力下降;树脂暴露空气会降解吸湿,引发雾化或未固化。务必将线材密封存放或使用烘干箱,树脂瓶应避光密封保存,未用完树脂建议过滤后回瓶。
精细化微调切片器设置
切片软件是将模型转化为实体的关键。需根据材质调整速度、壁厚、填充及回抽设置。FDM合理回抽可减少拉丝;树脂打印可通过抗锯齿等功能提升质量。若出现振铃现象,应降低加速度与加加速度值。排查问题时遵循“单次变量”原则,每次仅调整一两个参数。
精准调平打印床与校准Z轴
FDM打印需确保喷嘴与平台距离适中,过远导致附着差,过近引起堵头。树脂打印“调平”指平台与料槽平行,轻微倾斜即可能导致失败。此外,Z轴偏移不准会引起底层变形或“象脚效应”,定期校准是规避早期故障的必要手段。
选用流形模型与正确摆放方向
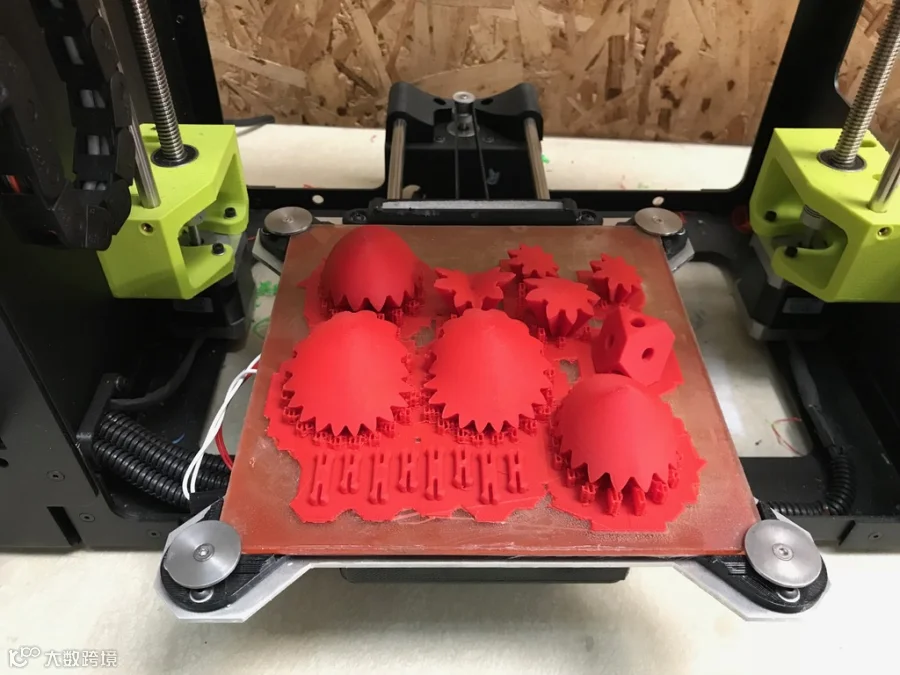
模型文件必须是封闭网格(Manifold),无孔洞或交叉面。摆放方向影响强度与支撑需求:FDM建议平面平行于平台以获得清晰线条;树脂建议倾斜放置以减小剥离力。相比自动支撑,使用经过验证的预支撑模型能显著降低失败率并减少后处理痕迹。
升级优质材料提升表现
优质耗材公差小、熔融特性稳定。FDM推荐使用成分均匀的PLA/PETG/ABS;树脂打印中,低粘度树脂适合精细细节,工程级树脂适用于功能部件。环境温度对树脂影响显著,建议在20–25°C恒温下操作。
建立早期检查机制
养成观察首几层的习惯。FDM重点看附着与挤出状态;树脂打印可通过暂停检查支撑连接情况。运行校准立方体或曝光塔等测试模型,能在正式打印前验证系统协调性,及时止损。
专业后期处理完善成品
FDM件可通过打磨(200目至1000目)、底漆喷漆或丙酮熏蒸改善外观。树脂件需用异丙醇清洗去除残液,并进行二次UV固化以确保完全硬化。使用清洗固化一体机可实现均匀处理,避免过度固化导致的变形。
科学管理支撑结构
FDM建议使用树状支撑或减少接触面以减轻痕迹;树脂打印容错率低,复杂结构需在自动生成基础上手动优化支撑密度与位置,防止漂浮或断裂。
定期维护保障长期稳定
FDM需检查皮带张力、清洁热端及导轨润滑;树脂机重点关注FEP膜状态、平台螺丝紧固度及Z轴丝杠保养。保持固件与切片软件更新,避免因版本滞后引发兼容性问题。
不同用例理想设置参考
| 用例 | 技术 | 层高 | 底层曝光时间 | 打印速度 | 支撑策略 |
|---|---|---|---|---|---|
| 细节精美的微缩模型 | 树脂 | 0.025–0.05 mm | 30–45 秒 | 中等 | 密集、倾斜 |
| 机械原型 | FDM | 0.2–0.3 mm | 不适用 | 高 | 极简、方块风格 |
| 功能部件 | FDM | 0.15–0.2 mm | 不适用 | 中等 | 中等,树状支撑 |
| 珠宝或牙科 | 树脂 | 0.025 mm | 8–12 秒(常规) | 慢 | 密集、细小接触点 |
| 展示模型 | 树脂 | 0.05 mm | 6–8 秒(常规) | 中等 | 平衡,减少疤痕 |
注:具体参数请以材料官方数据手册为准。
常见问题解答(FAQ)
Q:如何解决3D打印质量差的问题?
A:优先检查平台调平、层高、温度及切片配置,确认材料干燥。树脂打印需特别关注曝光时间与支撑布置。
Q:高细节打印的最佳层高是多少?
A:FDM建议0.1–0.15mm;树脂打印50微米兼顾效率与细节,极致需求可降至25微米。
Q:为提高附着力是否应提高常规曝光时间?
A:不需要。应单独优化底层曝光时间,常规曝光过长反而导致细节模糊或翘曲。
Q:如何改善树脂表面质量?
A:选用高分辨率树脂,精准控制曝光,保持FEP膜洁净,并进行规范的清洗与二次固化。
Q:使用经过验证的模型是否有效?
A:有效。预支撑模型已针对特定设备优化,能大幅降低试错成本,提升首次打印成功率。