




车主眼里的一张脚垫,采购眼里是三个问题:贴合度能不能保证?批次质量稳不稳?交期准不准?这三个问题的答案,全部藏在生产工序里。今天带你走完一张注塑 TPE 脚垫的完整旅程——10道工序,一步不多,一步也不能少。

第一阶段
数据
专车专用不是一句口号,是从毫米级数据开始的。
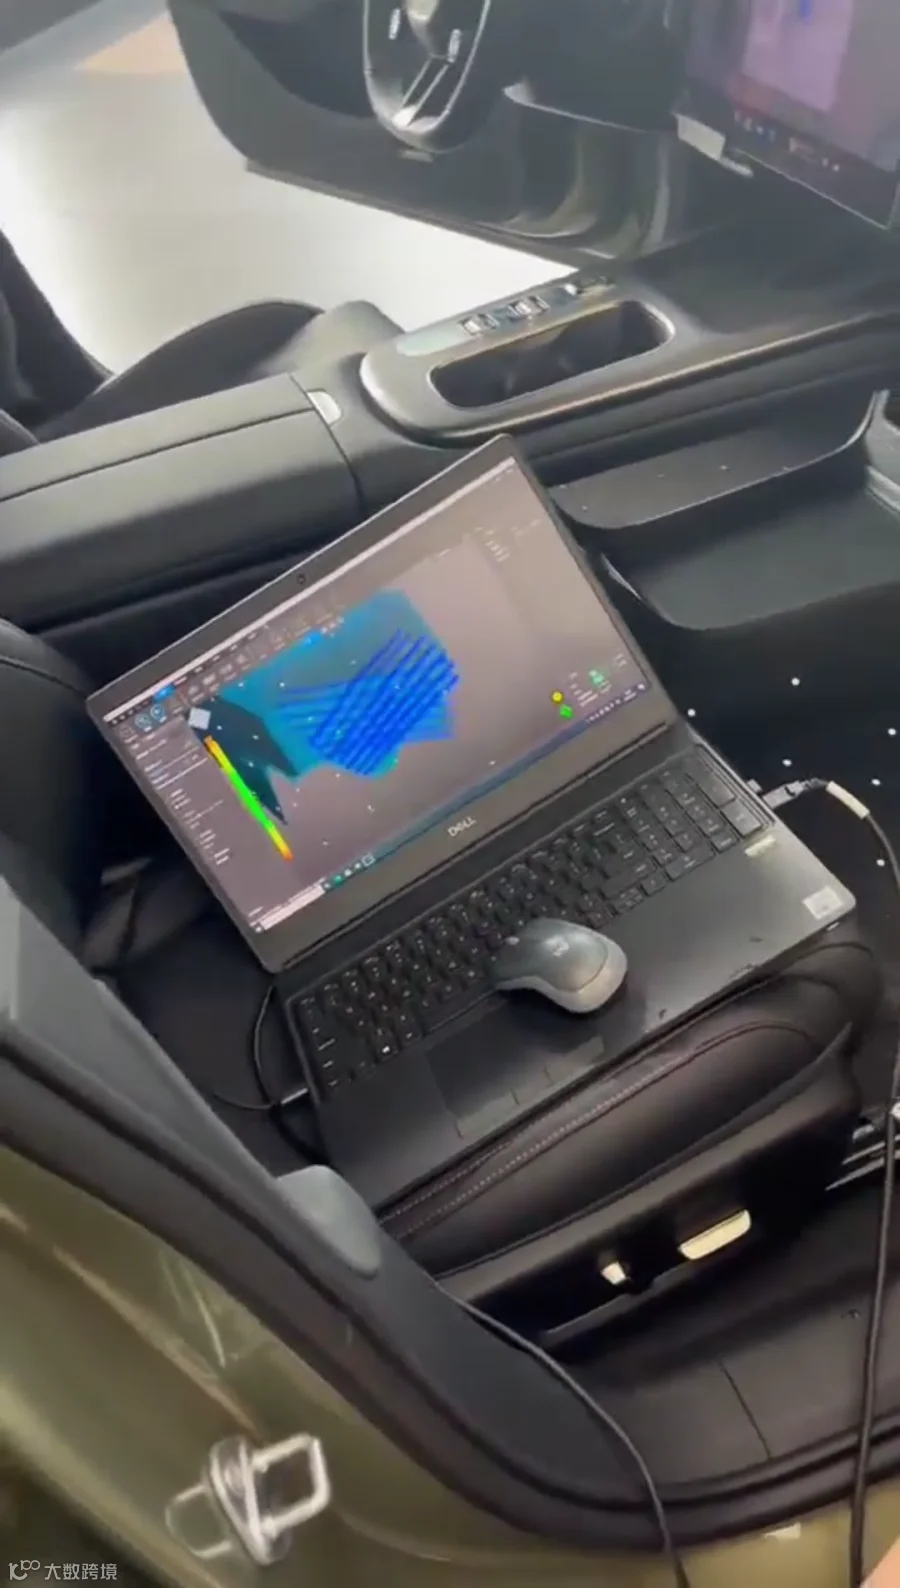
3D激光扫描
对实车地板进行 3D 激光扫描,采集油门踏板区、门槛、座椅导轨、原车卡扣位的完整点云数据。脚垫贴不贴合,80% 在这一步就决定了。

建模
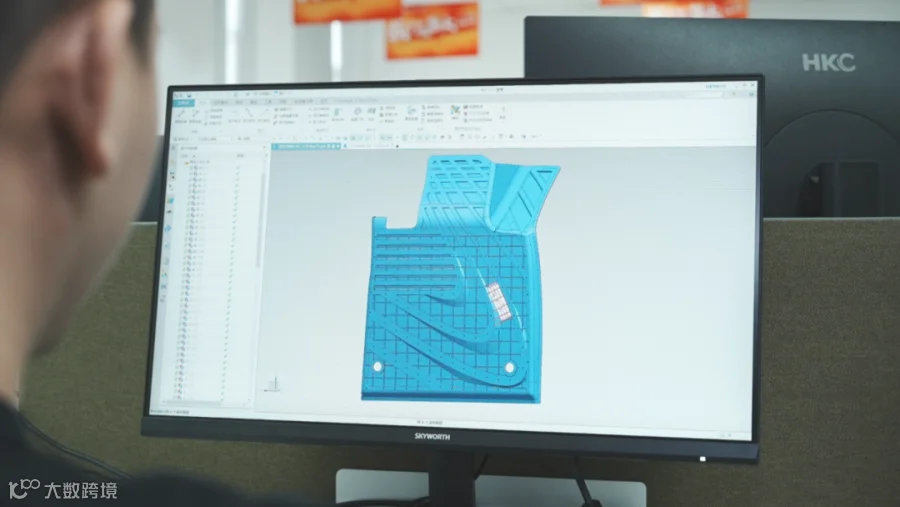
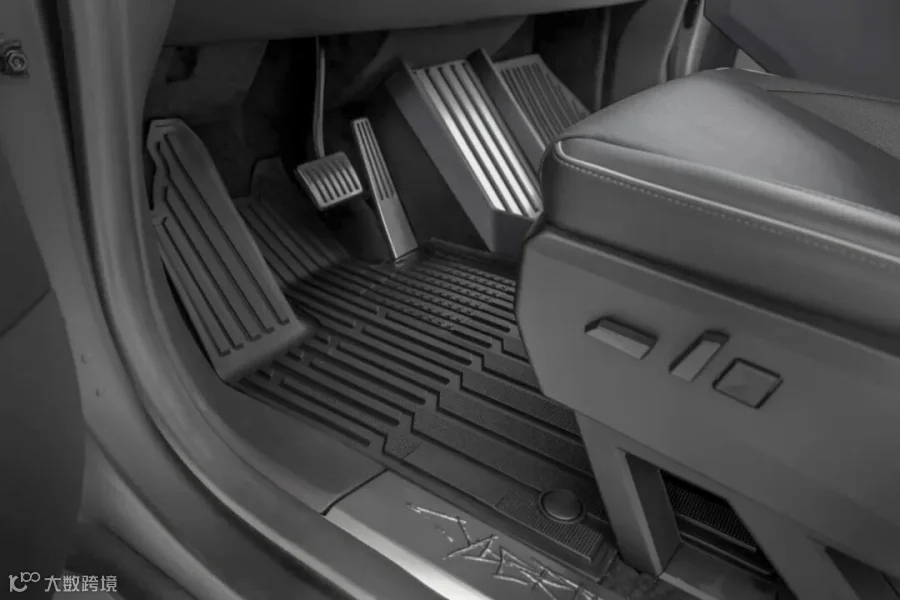
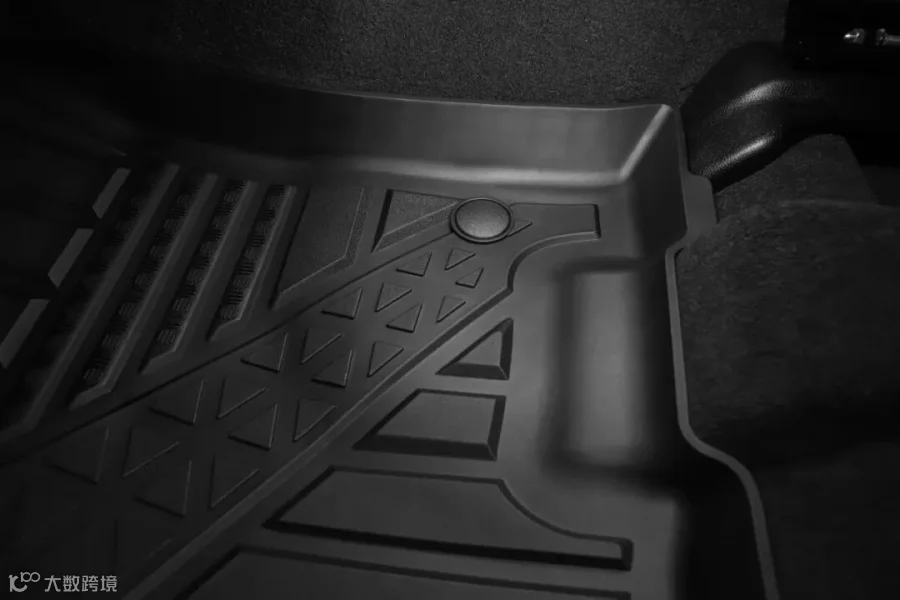
工程团队基于点云逆向构建地板曲面模型:立体小高边、导水槽、防滑钉位、卡扣开口逐项设计成型,并对油门刹车区域做悬空留白——这是杜绝卡踏板风险的关键设计。版型数据经多轮评审修正后锁定,进入模具设计;所有版型沉淀为车型数据库,新款车型上市后可快速匹配开发。
花纹设计
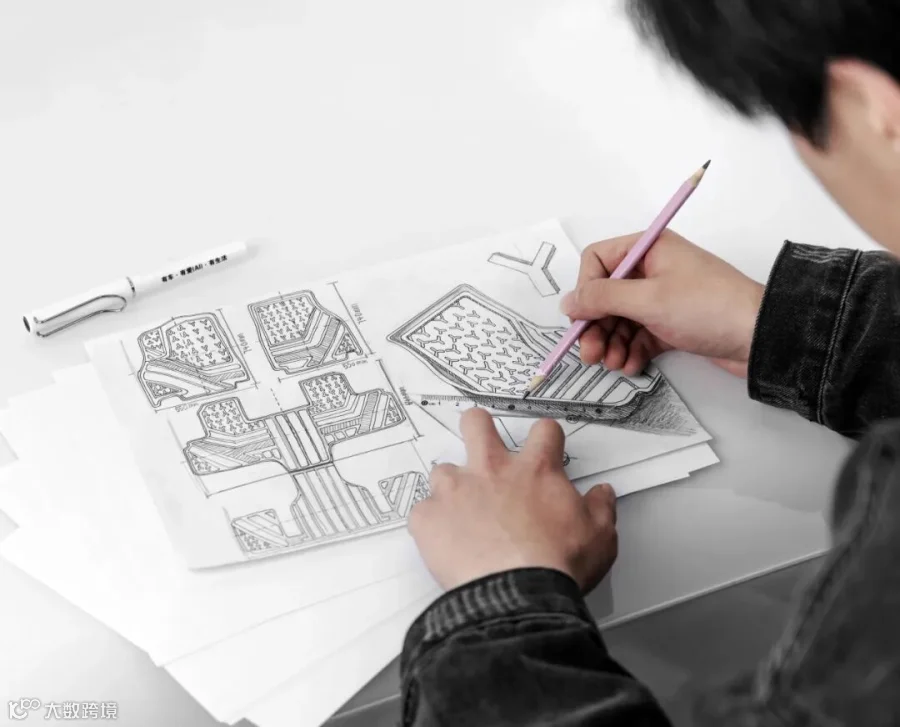
结合各品牌车型内饰风格与设计基因,差异化定制纹路、凹凸结构,使脚垫视觉质感与原车内饰调性匹配统一,兼顾实用性能。
第二阶段
模具
模具是脚垫的「基因」。很多工厂的模具都需要外采,而杭州金日自有模具厂,把主动权握在自己手里。
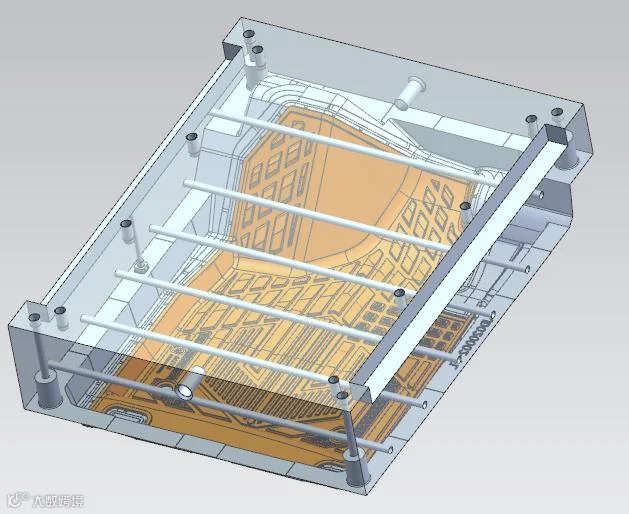
04-模具设计
自有模具厂根据版型数据设计钢模:流道、顶针、冷却水路全部按脚垫结构定制,设计寿命 20 万模次以上。

05-模具加工
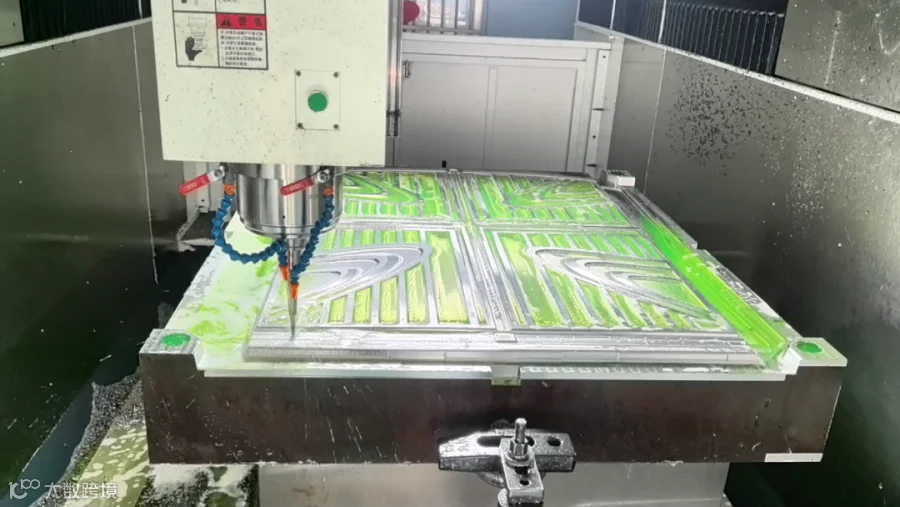
模芯在加工中心完成铣削与镜面抛光,精度做到 ±0.01mm;上机试模后逐点检测尺寸,修整飞边、缩水、熔接线位置,直到首件全尺寸合格,模具才允许进入量产序列。这个精度决定了脚垫边缘的锐利度、纹路的清晰度,以及和原车地板之间那条几乎看不见的缝隙。

第三阶段
成型
从粒料到一张脚垫,只在一台注塑机的一次合模里完成。
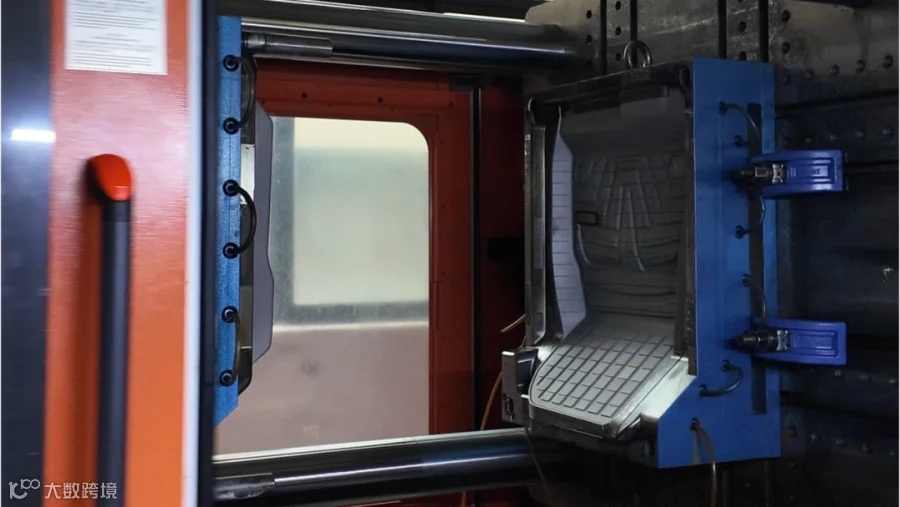
100% 原生 TPE 粒料,按配方比例干燥备料。整张脚垫是一体注塑成型的,不需要任何粘接工序,车内异味的主要来源从工艺上就被去掉了。

合模注塑:高压将熔融 TPE 注满模腔,一体成型出含立体高边、防滑纹理与卡扣位的完整脚垫,全程自动化、取件不落地。大吨位合模力保证大尺寸产品无飞边、无流纹、结构致密稳定。
第四阶段
品控与出货
从产线下来的每一张,都要过最后一关。
外观全检
逐张检查外观:纹路、色差、缩水、划痕,不合格直接隔离。整条产线的一次成品合格率做到 99.75%。

实验室检测
厂内实验室对每批次抽测:高低温交变、气味等级、VOC、阻燃等十余项测试,全部达标才放行。实验室多项测试能力是出厂前的最后一道闸门。

包装与发货
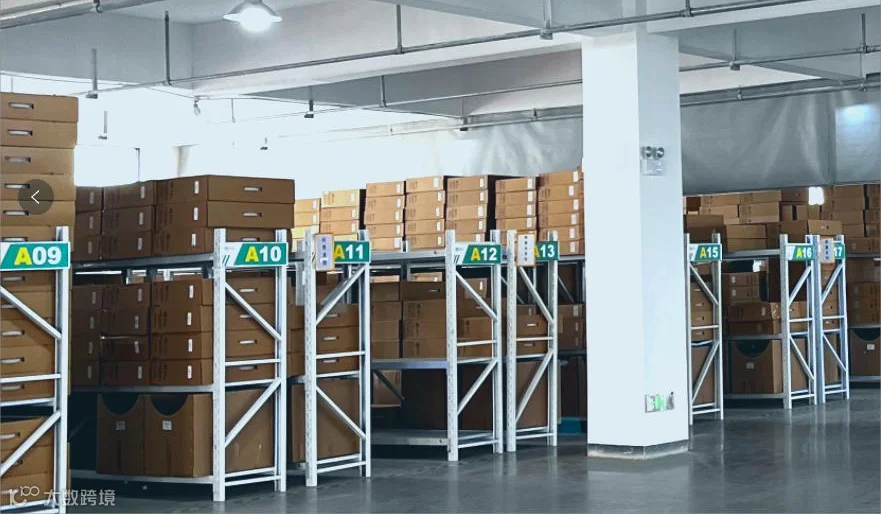
根据客户需求,杭州金日脚垫工厂可提供精包和工包两种出货包装标准,并且均支持包装的定制设计。针对一件代发合作客户,我们能做到48小时内发货;批量采购的客户,都能在约定时间内发货,不延误交期。

为什么值得了解这10道工序?
对采购来说,看懂工序就等于看懂报价:便宜的脚垫省掉的,往往是第 1–2 道的数据采集、第 5 道的模具精度、第 9 道的批次检测——短期内看不见,出问题时都在售后端加倍偿还。

写在最后
这套从 3D 扫描到成品下线的完整工序链,杭州金日做了 22 年:自有模具厂、自动化注塑产线、厂内实验室、100+项专利沉淀——每一个产品背后,都是这10道工序被反复打磨的证据。
一张好的脚垫,从来不是某个环节「做」出来的,是这一整条链「管」出来的。

微信号丨KINFOR-JD


