


01
南昌高新区C929复材机身段集成化生产项目新进展
近日,随着重达281吨的钢结构网架在智能系统操控下平稳提升、精准就位于17米高空,南昌高新区C929复材机身段集成化生产项目一期复材制造厂房首个区域钢结构网架整体提升顺利完成,大跨度主体空间结构雏形初现,服务国产大飞机的“南昌制造”版图再落关键一子。
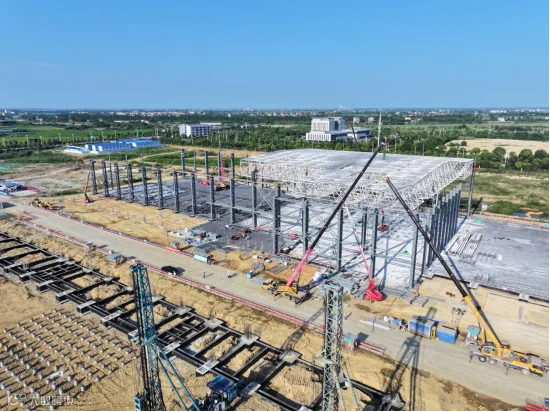
复材制造厂房建筑面积约2.2万平方米,主体采用钢格构柱及钢网架结构建造,横向最大跨度达72.8米,形成大面积无柱生产空间,为超大尺寸复合材料部件生产提供了理想场地。此次提升的热压罐区域屋面钢结构网架面积达5000平方米,在智能控制系统驱动下,多台液压提升器协同作业,重达281吨的“钢铁巨翼”整体平稳升空至17米高度,并精准就位。按计划,该厂房预计12月底完成主体结构施工。
作为江西省深度对接国产大飞机产业链的重大建设项目,南昌高新区C929复材机身段集成化生产项目一期总建筑面积约5.8万平方米,规划建设4栋厂房及动力站等配套设施,将构建全流程国际先进的航空复合材料研制生产线,为国产宽体客机关键部件研制生产提供坚实支撑,对保障我国大飞机产业链供应链安全、推动关键核心技术自主可控具有重要战略意义。
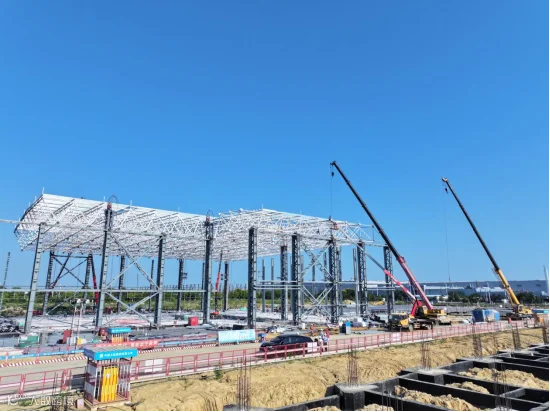
“项目通过前期与使用方充分开展需求对接,明确产线布局要求,进一步细化落实施工实施方案。目前装配厂房、喷漆厂房、飞机地板加工厂房正在进行基础施工,所有厂房及附属建筑预计2027年5月全面进入装修阶段。”南昌高新区相关负责人介绍。
与此同时,打通航空产业大件运输物流“最后一公里”的配套工程同样捷报频传。南昌高新区C929配套基础设施道路工程建设已近尾声,该道路连接天祥北大道与龙翔四路,为全长约1公里的城市次干道,目前桥梁主体已完成结构浇筑,路面水稳层摊铺正加紧推进,预计10月底实现主路通车。昌东港码头配套道路赣鄱八路北延道路工程已基本具备通车条件,正与港口路段同步收尾。
信息来源:南昌高新区
02
上海波音完成其首次印度航空787客舱升级改装
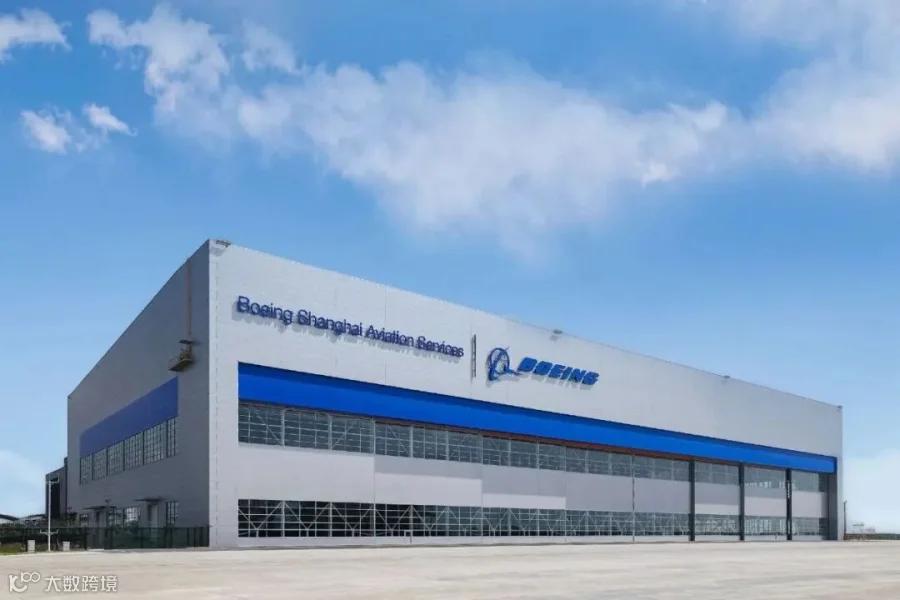
近日,上海波音航空改装维修工程有限公司(上海波音)完成了其首次为印度航空787梦想飞机进行的客舱升级改装。这一里程碑标志着上海波音进入印度市场,进一步拓展其全球业务领域。
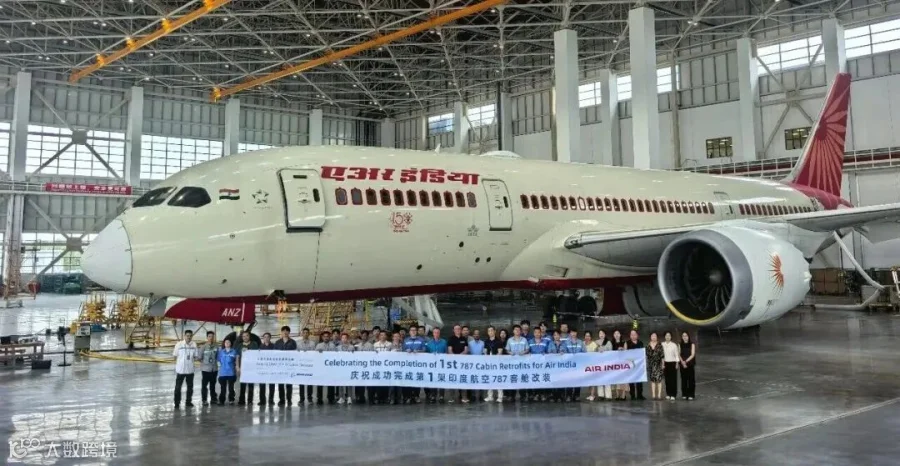
此次客舱改装以波音公司提供的全面设计包为基础,旨在确保最高标准的质量、安全和系统集成度。其中包括三级客舱布局的彻底重新构型,新客舱拥有升级的座椅、现代化机上娱乐系统和更新的客舱内饰。
上海波音成立于2006年6月,是波音公司、上海机场(集团)有限公司与中国东方航空股份有限公司共同出资组建的合资企业。上海波音持有维修与设计领域的多项国际认证,提供包括机队工程技术支持、飞机维修与改装、部件修理以及供应链管理在内的广泛服务。
上海波音战略性地坐落于上海浦东国际机场,为飞往亚洲、中国及周边地区的全球航线航空公司提供便捷的飞机维修及改装服务,其支持的机型包括787、777、767和737。
信息来源:波音中国
03
航空复合材料制件热处理技术:机理、工艺、挑战与未来(1)
以下文章来源于造飞机的那些事,作者王建华

在现代航空制造业中,先进碳纤维增强树脂基复合材料(CFRP)因其卓越的比强度、比刚度、优异的抗疲劳性能和可设计性,已经成为与铝合金、钛合金并驾齐驱的三大主力结构材料之一。从军机的机身、机翼到民机(如C919、波音787、空客A350)的大量主承力结构,复合材料的用量比例正不断攀升。然而,碳纤维丝束或预浸料本身只是“半成品”,它们必须通过特定的物理化学过程才能转化为具有工程设计强度的结构件。在这个转化过程中,热处理技术(ThermalProcessingTechnology,在复合材料领域通常被称为固化成型技术)是最核心、最关键、同时也是难度最大的环节之一。热处理决定了制件的最终形状、复合材料内部的微观界面结合、孔隙率、残余应力分布以及最终的力学性能。
一、热处理技术的核心机理:从线性高分子到三维交联网络
航空复合材料主要采用热固性树脂(如环氧树脂、双马来酰亚胺BMI、聚酰亚胺PI等)作为基体。热处理的核心目的,是通过控制温度和时间,促使树脂基体发生不可逆的交联固化反应,使其从黏流态转变为玻璃态。
这一过程不仅仅是简单的“加热烤干”,而是一个极其复杂的化学动力学过程。一个完整的热处理循环通常包括以下几个阶段:
升温阶段:随着温度升高,树脂黏度最初会下降,变得具有流动性,以便充分浸润碳纤维并在压力下排出层间空气。当温度达到树脂的反应活性点时,分子链开始交联,黏度急剧上升,发生凝胶化。
保温阶段:在特定的温度下保持一段时间,使交联反应充分进行。这个阶段决定了树脂的固化度。固化度不足会导致材料刚度低、耐热性差;过度固化则会使材料变脆,韧性下降。
降温阶段:在交联网络基本形成后,按特定速率降温至室温。降温速率对制件的残余应力影响巨大。
对于部分高性能热塑性复合材料(如PEEK、PEKK),热处理则是一个物理熔融-冷却结晶的过程,不涉及化学交联,但其对温度场和冷却速率的控制同样苛刻,直接影响基体的结晶度和抗断裂性能。
二、航空主流热处理工艺及其装备
航空复合材料制件体积大、结构复杂(如变厚度、加强筋、曲率变化),且对内部缺陷“零容忍”。因此,其热处理工艺和装备要求极高。
1.热压罐成型技术
这是目前航空复合材料主承力结构最成熟、应用最广泛的热处理工艺。
工艺原理:将铺贴好的预浸料毛坯放入真空袋中抽真空,然后置于热压罐内。热压罐通过加压气体(通常为氮气或空气,压力通常在0.3~0.7MPa)对制件施压,同时通过内部的风道和加热系统进行对流加热。
优势:加压均匀,能有效挤出树脂中的挥发物和层间空气,制件致密性好,孔隙率可控制在1%以下。温度场相对均匀,适合制造大尺寸、高复杂度的高质量结构件。
局限性:热压罐属于“庞然大物”,设备投资巨大,加热和加压过程依赖气体介质,传热效率低,导致固化周期长、能耗极高。在航空航天追求低成本、高产量的今天,热压罐的产能瓶颈日益凸显。
2.非热压罐成型技术
为了摆脱热压罐的束缚,OoA技术成为近年来热处理工艺的研发热点,特别适用于无人机或次承力结构。
工艺原理:采用特殊的低黏度预浸料,仅通过真空袋提供压力(小于1个大气压),在普通烘箱中进行热处理。
挑战与突破:在只有一个大气压的情况下,如何保证树脂充分流动并排出气泡?这要求树脂在热处理过程中的低黏度平台期必须足够长,且树脂本身需具备极低的挥发分。OoA的成功极大地降低了制造成本和能耗。
3.树脂传递模塑(RTM)的热处理
RTM是干纤维成型的主要工艺,特别适合制造复杂形状的零件(如C919的后承力框)。
工艺原理:将干纤维预制体放入闭合模具中,在真空和压力下注入液态树脂,随后在模具内加热使树脂固化。
热处理特点:这里的热处理完全依赖模具的控温。通常采用带有内置流道的金属模具(钢或殷钢),通过导热油或电加热元件对模具进行精确控温。由于是模具直接导热,传热效率远高于热压罐的气体对流。
4.自动化与原位热处理技术
随着自动铺丝(AFP)和自动铺带(ATL)技术的普及,原位热处理开始萌芽。
在铺丝过程中,铺丝头自带激光或热风加热器,瞬间加热预浸料使其局部软化并贴合模具。虽然目前主要作为辅助手段,但未来随着热塑性复合材料的应用,原位熔融固结有望成为缩短制造周期的颠覆性技术。
信息来源:造飞机的那些事


AEE 2027上海国际航空航天及低空飞行器技术与工程展览会,将于2027年6月16-18日在上海浦东·张江科学会堂举办,覆盖航空航天和低空飞行器核心技术产品,以及从材料、设计、装备、工艺,到质量控制、测试、装配、验证,再到工程与维护等全流程创新技术与解决方案。
同期举办:
1场全体大会:中国航空科学家论坛;
N场平行论坛:先进航空供应链制造技术及合作论坛、上海大飞机产业集群协同发展论坛、AEC2027飞机工程大会(3场主题专场)、2027低空飞行器工程会议(4场主题专场)、Workshop系列主题会议(9大主题,40+细分专场);
3场参观考察:中国商飞 | 临港新片区大飞机园 | 西门子参观交流;
配套活动:创新技术发布会 & 政府招商闭门会 & 商务对接会等。

