


通过前几期的光学系列科普,我们弄懂了镜头参数、材质、结构、各类镜头的选型逻辑。
很多人好奇:一枚光学镜头,究竟是怎么从一块普通光学玻璃,一步步加工成精密光学器件的?
光学镜头属于超高精密工业品,全程工序严苛、公差可控至微米甚至纳米级。
本期我们按照真实工业生产流程,从零拆解镜片成型、精加工、处理、检测到成品组装的全链路工艺,带你看懂一枚合格镜头的诞生。
生产初始原料为规整的光学玻璃毛坯料。铣磨也叫切削,是镜片第一道成型工序,核心作用是去除材料余量、打磨出基础曲面曲率。
设备通过金刚石砂轮高速磨削,将玻璃毛坯快速加工成预设凹凸曲面,初步匹配镜头设计的曲率参数。
这一步只追求整体轮廓成型,表面粗糙度较高,存在刀纹、砂痕,仅完成基础塑形,不具备成像条件。
精磨(行业俗称砂挂)是粗磨后的精细化工序,目的是修正铣磨残留误差、细化表面纹路、精准控制面型。
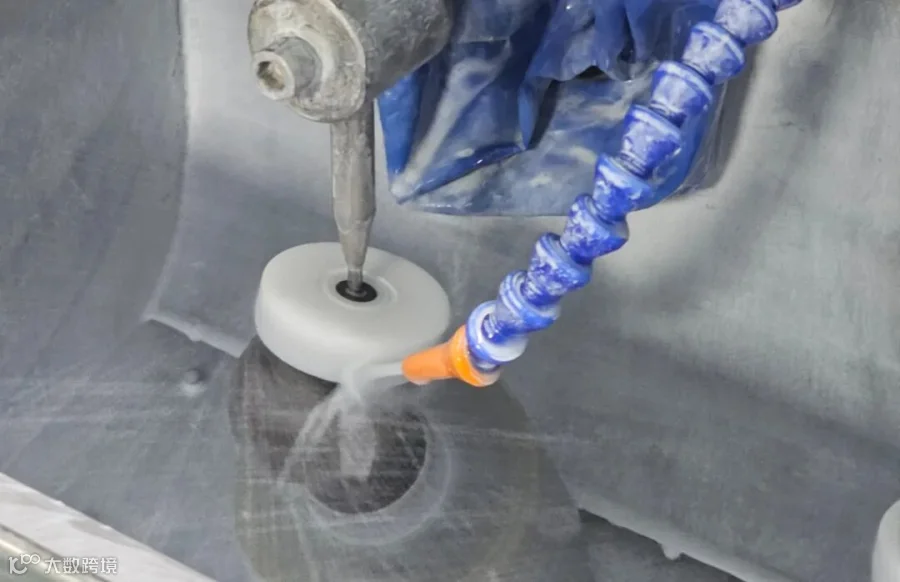
相较于铣磨,精磨使用更细的磨料,低速均匀打磨镜片曲面,消除刀路痕迹,大幅提升面型精度。
经过精磨后的镜片,轮廓参数基本达标,表面平整度大幅提升,为后续抛光工序打下基础。
研磨也就是我们常说的抛光,是决定镜片通透度、成像画质的核心关键工序,也是区分普通玻璃与光学镜片的核心步骤。
通过柔性抛光皮配合超细抛光液,对镜片曲面进行均匀研磨,彻底消除精磨残留的细微砂眼、纹路、凹凸缺陷。

抛光后镜片表面可达纳米级光洁度,透光率大幅提升,同时精准修正面型误差,有效抑制后续球差、色差等像差问题。
芯取:定中心、切外形
抛光完成后镜片曲面精度达标,但外形尺寸、同心度仍未统一,需要进行芯取加工。
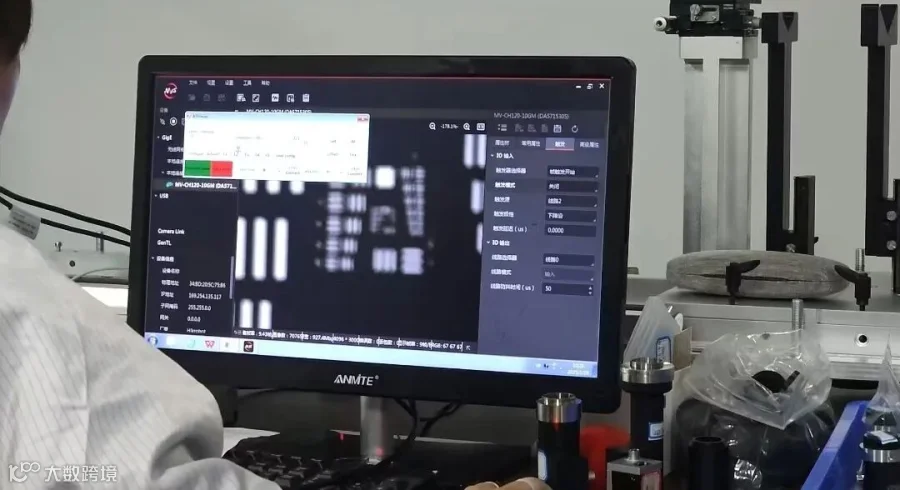
光学制造遵循“工序必检”原则,芯取完成后会进行全方位精密检测,淘汰瑕疵品,核心检测项目分为三类:
1. 亚斯检测(面型检测):利用干涉仪检测镜片曲面平整度、面型精度,排查局部凹凸、曲率偏差,严控面型像差;
2. 外观检测:显微镜下排查划痕、麻点、砂眼、崩边、污渍等肉眼不可见缺陷;
3. 厚度检测:精准测量镜片中心、边缘厚度,保证光路间距符合设计标准,避免焦距偏移。
镀膜:赋予镜片光学性能
检验合格的镜片,将进入真空镀膜工序,这是提升镜头画质、耐用性的关键工艺。根据功能需求镀不同膜层,常见的有增透膜、防眩光膜、硬膜、防水膜等。

镀膜可大幅提升镜片透光率、抑制杂散光、消除画面反光鬼影,同时增强镜片耐磨、防刮、防潮性能。高端镜头的通透度、色彩纯净度,核心优势就来自高精度镀膜工艺。
胶合:多片镜片精密贴合
针对需要矫正色差、优化光路的镜头结构,会进行镜片胶合工序。通过高透光学胶水,将两片或多片不同曲率、不同折射率的镜片无缝贴合,组成胶合镜片组。
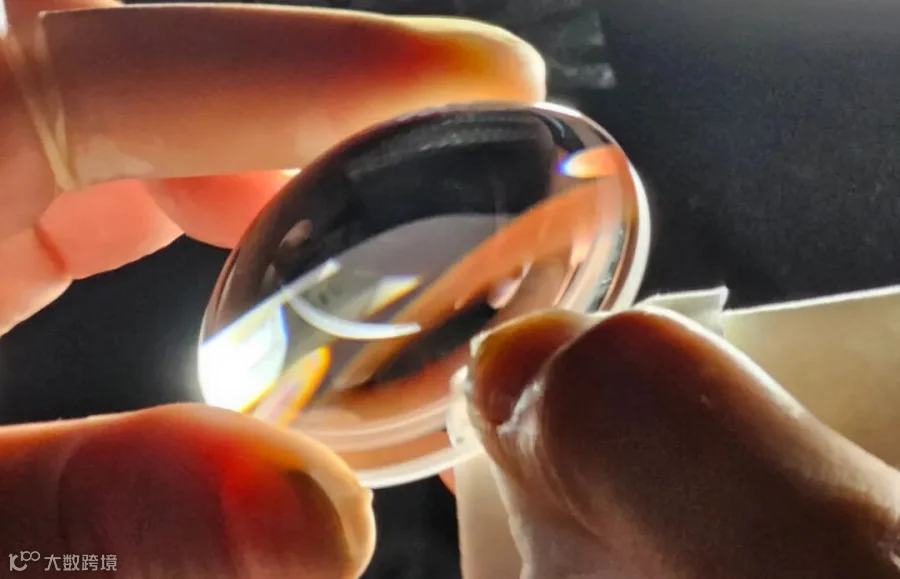
胶合镜片可有效抵消残余色差、球差,简化镜头内部结构,提升光路稳定性,是高端工业镜头、专业摄影镜头的必备工艺。
涂墨:杜绝杂光干扰
很多人忽略的涂墨工序,是提升画面对比度的隐形关键。工艺人员会在镜片边缘非透光区域均匀涂覆遮光油墨。
其作用是遮挡边缘杂散光、杜绝镜片内壁反射光,避免画面发灰、眩光、雾感,大幅提升成像对比度与画面纯净度。
组装:精密集成成完整镜头
所有镜片、隔圈、光圈组、镜筒等零部件全部检测达标后,进入无尘车间组装工序。
工作人员依托精密工装夹具,按照光学设计顺序排布镜片,精准控制镜片间距、同轴度、平行度。
全程在无尘环境作业,杜绝灰尘、杂质进入镜头内部,组装完成后进行锁紧固定、参数校准,检验通过后,最终成型为完整光学镜头。
一枚光学镜头的诞生,是粗成型、精修形、超精抛光、精密检测、功能改性、集成装配的完整工业闭环。
每一道工序的精度,都直接影响镜头的透光率、平整度、像差控制与成像稳定性。
以上就是今天课程的全部内容啦。
关注我们,获取更多光学最新资讯~