


📦铁盒定制3大翻车现场:从"神仙设计"到"大型社死",看完省下5万块!
💥你是不是也经历过这种绝望时刻?
"电脑上的设计美到炸裂,像个艺术品; 到手实物却像个丑弟弟,瞬间怀疑人生。"
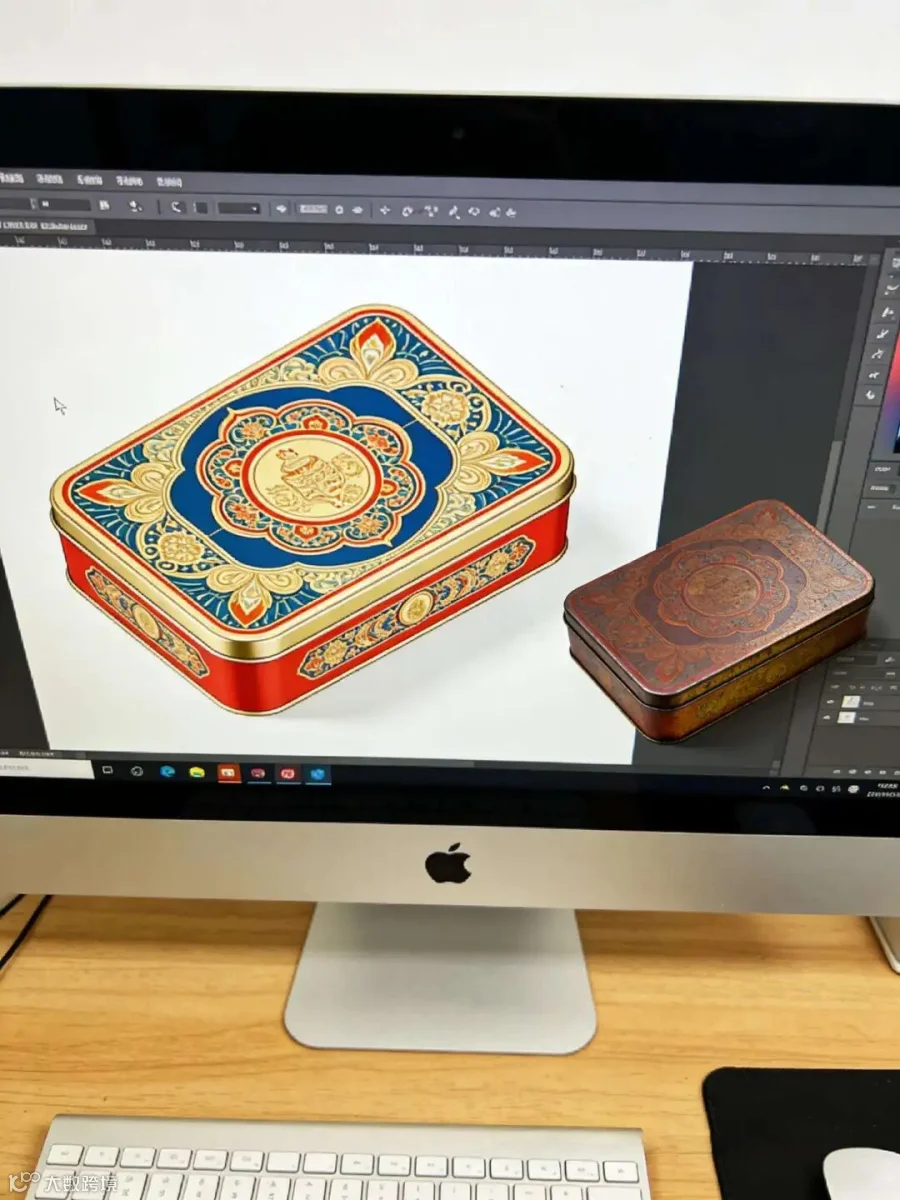
据行业统计,超过70% 的包装定制客户都踩过这3个大坑。今天,利侨制罐带你一次性说透铁盒定制中那些**"卖家秀"与"买家秀"**的血泪教训,帮你避开价值5万的坑!
📊定制流程图:看懂全流程,问题少一半

🚫第一坑:色差翻车——RGB的“美颜” vs CMYK的“素颜”

场景还原: "老板,我就要手机里这个颜色,一模一样!" …… 结果拿到手,要么惨白,要么发蓝,要么暗了三个度!
真相解析:你以为的颜色 VS 实际的颜色,中间差了3个维度:
|
|
|
|
|
|---|---|---|---|
| 呈现方式 |
|
|
|
| 色域范围 |
|
|
|
| 底色影响 |
|
|
|
避坑指南:
-
坚持看实物色卡:向工厂索要同批次铁皮的潘通(Pantone)色号卡 -
必须先打数码样:虽然也有色差,但比屏幕看准确80% -
**避免"鲜艳杀手"**:金属蓝、荧光粉、亮橙等,大概率会翻车 -
合同写明色差范围:ΔE≤2.0为可接受标准(国际标准)
🚫第二坑:形变翻车——手板“天仙” vs 量产“路人”

场景还原: 手板样拿在手上,“完美!就照这个做!” 大货到手一看,盒子歪了、角塌了、接缝不齐了……
真相解析:手板和量产之间,隔着一座"冲压工艺"的大山:
关键事实:
-
手工vs机械:手板是“艺术品”,靠手工精修;量产是“工业品”,靠机械精度 -
形变规律:金属在冲压后会有0.5-2%的形变率,工程师称为"弹塑性变形" -
应力释放:冲压后72小时内,金属内部应力会逐渐释放,可能导致微变形
利侨制罐给你指南:
-
一定要看大货样:只有上机生产出的样品,才能代表量产品质! -
**允许“整形容错”**:设计时预留0.8-1.5mm的变形余量 -
**验收看"平整度"**:盒体平整度、直角角度、接缝密合度都要检测 -
批次抽检:首批到货随机抽取3-5个进行装填测试
🚫第三坑:尺寸翻车——样品“刚刚好” vs 大货“塞不进”
场景还原: 样品盒里,产品舒舒服服; 大货一到,产品挤得怀疑人生……
真相解析:这不是工厂偷工减料,而是"模具疲劳"惹的祸:
|
|
|
|
|---|---|---|
|
|
|
|
|
|
|
|
|
|
|
|
最致命情况:
-
内径缩小:冲压模具磨损,导致盒体内径普遍缩小0.3-0.8毫米 -
公差叠加:长、宽、高同时负公差,就可能差出2-3mm的总厚度!
保命建议:
-
设计留余量:内装物尺寸+1.5mm(至少) -
合同写公差:比如:内尺寸:L±0.5mm,W±0.4mm,H±0.3mm -
首样装填测试:大货样到手后,用实际产品进行装填测试 -
**建立"尺寸档案"**:每个生产批次记录实际尺寸变化


💎业内人不敢说的真相:
找一个能"说实话"的工厂,比找一个大厂更重要!
包装定制是技术活,不是看图说话。 好的工厂会主动告诉你风险,差的工厂只会说"没问题包在我身上"。
包装是产品的第一张脸,这张脸不能糊!