


工信厅科函〔2026〕414 号文件里有这样一句话:
锻造一批懂行业痛点、通技术机理、知安全风险、善交付运营的人工智能应用服务商队伍。
"通技术机理"这五个字,值得停下来想一想。
在一个几乎所有人都在谈大模型的年份里,一份国家级产业政策讲到 AI 服务商能力时,选的词不是"掌握先进算法",不是"具备大模型能力",而是"通技术机理"。
这不是笔误,是判断。
一、制造业的 AI,有三个先天约束
通用大模型的能力建立在海量数据之上——互联网上有几乎无限的语料,模型可以从中学习规律。但把同一套逻辑搬进机加工车间,会撞上三堵墙。
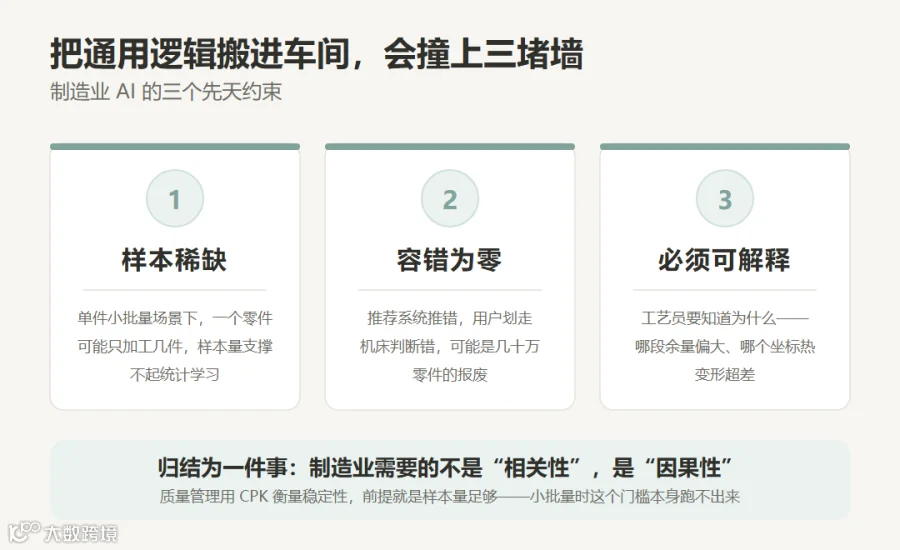
第一堵墙:样本稀缺。
一条产线一年加工几万件,看起来数据不少。但这是大批量场景。在单件小批量场景下,一个零件可能只加工几件、十几件,同一个特征的样本量根本支撑不起统计学习。
质量管理里有个常识:用过程能力指数 CPK 衡量稳定性,通常要求达到 1.33。这个数字的前提是样本量足够。大批量生产没问题;小批量多品种下,样本量不足,CPK 1.33 这个门槛本身就跑不出来——不是工艺不行,是统计方法不适用。
第二堵墙:容错为零。
推荐系统推错了,用户划走就是了。机床判断错了,可能是一次撞机、一批废品、一个几十万的零件报废。这种场景下,"大概率正确"是不够的。
第三堵墙:必须可解释。
车间里没人会因为"模型说这样不行"就去改工艺参数。工艺员需要知道为什么——是哪一段余量偏大、哪个坐标位置热变形超差、哪把刀的磨损到了临界点。不能解释的结论,在车间里推不动。
这三堵墙归结为一件事:制造业需要的不是"相关性",是"因果性"。
二、纯数据驱动,卡在哪里
再看纯数据驱动的路线。它在机加工最常见的困境是——采集到的是结果,不是原因。
主轴功率升高了,可能是刀具磨损,可能是材料硬点,可能是毛坯余量不均,也可能是主轴轴承出了问题。这几种情况的信号特征在时域上可能高度相似。
模型可以从历史数据里学到"功率升高 → 报警",但它分不清这次升高对应的是哪一种原因。而车间需要的恰恰是这个区分:不同的原因,对应完全不同的处置方式。
于是就出现了典型的死循环:
换一个产品,样本变了,模型要重训 →换一把刀,特征变了,阈值要重调 →老师傅的经验换不成参数,调阈值全靠试 →试切成本上去了,项目推不动了
这不是算法不够先进的问题,是信息本身不够的问题。当输入数据里不包含机理信息时,再强的模型也只能学到表面相关。

三、机理驱动:把"学"变成"算"
另一条路是从第一性原理出发,先建立加工过程的物理模型。
具体讲,是把两个数据库建立起来:
机床精度参数库 —— 定位精度、静刚性、热变形、动态特性。每一台机床的"性格"不同,同一套程序在两台机床上的表现不一样,根源在这里。
加工特征工艺参数库 —— 加工特征、刀具、加工工艺、加工过程核心物理响应参数、加工品质之间的关联关系。
有了这两个库,很多事情就可以算出来了,不需要靠学:
输入毛坯和成品图纸 → 自动匹配最优刀具与工艺参数
基于机床精度特性 → 预测每个坐标位置的加工质量
基于切削模型 → 预测每个坐标位置的功率与振动响应
预测出的响应值 → 直接作为监控阈值,随 NC 程序下发
实测结果:
工艺开发速度提升 8-10 倍
试切次数下降 60% 以上
首件合格率 ≥ 98%
最关键的差异在于首件:传统方式要加工几件、采几组数据、调几轮阈值,监控系统才进入可用状态;机理驱动的方式是首件就带着阈值下线的,因为阈值是设计阶段算出来的,不是加工之后学出来的。
这对单件小批量是决定性的——那些场景根本没有"学"的机会。

四、这不是反对大模型
需要说清楚:强调机理,不等于反对大模型和大模型方法。
吉兰丁自己的产品线里就有 AI 助手(吉工小匠),做自然语言问答、加工数据诊断、优化方案生成、工艺知识沉淀。这些场景里,大模型方法非常有效。
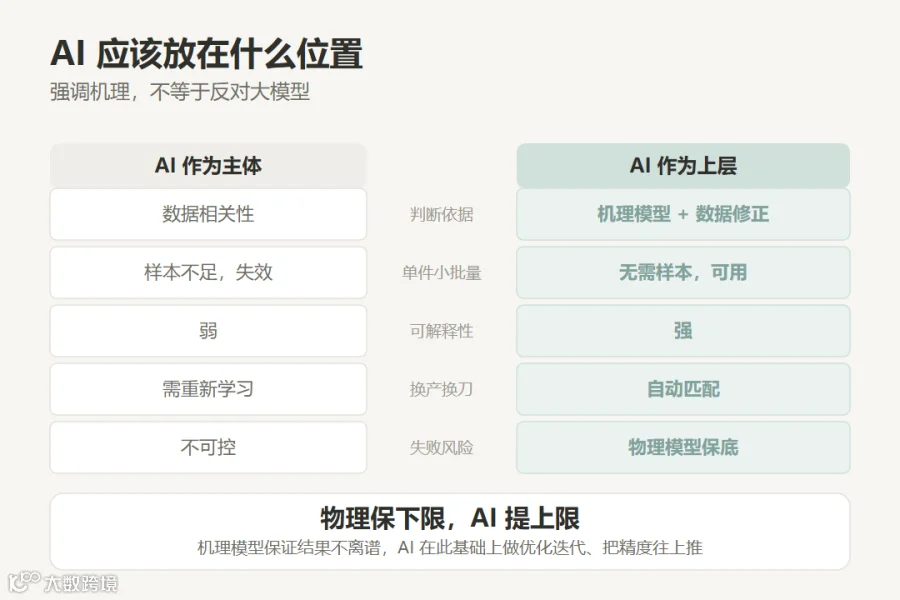
区别在于把 AI 放在什么位置:
|
|
AI 作为主体 | AI 作为上层 |
|---|---|---|
| 判断依据 | 数据相关性 | 机理模型 + 数据修正 |
| 单件小批量 | 样本不足,失效 | 无需样本,可用 |
| 结论可解释性 | 弱 | 强 |
| 换产换刀 | 需重新学习 | 自动匹配 |
| 失败风险 | 不可控 | 物理模型保底 |
一句话概括:物理保下限,AI 提上限。
机理模型保证结果不会离谱——哪怕数据再少,算出来的功率响应在物理上是说得通的;AI 在这个基础上做优化、做迭代、把精度往上推。
反过来,如果 AI 是主体而机理缺席,一旦遇到训练分布之外的工况,系统没有任何东西可以兜底。而机加工恰恰充满了分布外的工况。
五、两种技术路线的分野
把上面的讨论落到产品上,就是两种技术路线的本质差异:

这就是政策用"通技术机理"而不是"掌握算法"的原因——政策要筛选的,是能在设计阶段就把事情算明白的服务商,而不是只会事后报警的供应商。
小结:机理是下限,不是上限
回到开头那五个字。
"通技术机理"听起来不如"大模型"新潮,但它在制造业里是硬通货。因为机床不会因为一个模型很先进就少撞一次,零件不会因为算法很复杂就少废一件。
对制造企业来说,评估一个 AI 供应商时,有一个很朴素的问题可以直接问:
如果只有一件产品、没有历史数据,你的系统能不能用?
答不上来的,多半走的是纯数据驱动的路子。
系列回顾
第一篇:《工信部给AI应用服务商画像:四个词,我们做了十三年》工信部给AI应用服务商画像:四个词,我们做了十三年
第二篇:《政策点名要的"小快轻准",在机加工车间长什么样》政策点名要的"小快轻准",在机加工车间长什么样
第三篇(本文):《为什么政策强调"通技术机理"而不是"上大模型"》
📍 关于吉兰丁智能科技
吉兰丁智能科技有限公司专注于机械加工过程级数字孪生技术,通过"机理+AI+数字孪生"赋能数控机床实现智能化升级,累计输出上万套数控机床智能软件模块,服务航空、航天、汽车、轴承等多个高端制造领域。
📍 联系我们:
•电话:0755-23022951
•邮箱:info@grindoctor.com
•官网:www.grindoctor.com
•微信知识平台:吉兰丁智能制造专家
吉兰丁产品介绍

更多吉兰丁产品与案例,请参考以下视频
数字孪生系统
刀具监控系统

消空程防碰撞系统

自适应加工系统

碰撞缓冲系统

预测性维护系统


智慧工厂案例

SAAS应用案例

识别二维码预约体验产品

吉兰丁白皮书

2023年4月11日,在第十八届中国国际机床展览会(CIMT2023)上,吉兰丁智能科技有限公司独家发布了《机械制造过程级数字孪生技术及应用白皮书(2023年)》(以下简称“白皮书”)。
白皮书深入分析了机械制造工艺数字化的现状、挑战和机遇,阐述了机械制造过程级数字孪生理论、技术和应用案例,并对该领域的产业发展提出建议,倡议建立《机械制造过程级数字孪生系统服务商能力评估体系(建议)》,助力行业良性发展。


关于吉兰丁
吉兰丁智能科技有限公司为机械制造行业提供过程级核心数据及一系列智能应用软件,聚焦于机械加工工艺的智能化设计与在线自优化控制,并为客户的提升生产品质与效率、降低生产成本。
吉兰丁顺应全球工业4.0的发展趋势及中国制造2025的规划,致力于提升世界级的智能制造技术。汇聚了一批在机械、电子、材料、计算机等领域卓有建树的科技精英,坚持进行核心技术自主研发,实现理论突破和产品创新,广泛服务于全球顶级的制造业用户、机床制造商和工磨具制造商。吉兰丁,拥有数十项发明专利及软件著作权,是国家高新技术企业和深圳市专精特新中小企业。
国家重点研发计划项目——《复杂刀具状态监测及全生命周期管理》《复杂产品加工全要素的数字孪生建模与仿真软件》承担单位。

扫码关注公众号
吉兰丁智能制造专家